
Guide d'ingénierie · PlasticCNCPro
Plastiques basse densité pour composants usinés CNC légers : Avantages, matériaux et guide d'usinage
Nous expliquons comment les plastiques basse densité tels que le LDPE et le polypropylène peuvent réduire le poids des composants tout en assurant une résistance à la corrosion, une flexibilité de conception et une usinabilité CNC pratique pour les applications B2B mondiales.
Le plastique léger approprié ne se choisit pas uniquement en fonction de sa densité. Nous associons les objectifs de poids à la rigidité, au comportement à l'impact, à la température, à l'exposition chimique, aux tolérances et aux réalités de l'usinage CNC.
Qu'est-ce que les plastiques basse densité et pourquoi les utiliser pour le CNC ?
Les plastiques basse densité ont généralement une densité inférieure à 1,0 g/cm³. Cela place de nombreuses qualités de polyéthylène et de polypropylène en dessous de l'eau et bien en dessous des métaux courants. Pour un composant ayant les mêmes dimensions extérieures, remplacer un métal par un polymère basse densité peut réduire considérablement le poids de manipulation, la masse en mouvement et la charge exercée sur les mécanismes environnants.
Cela est important lorsque les ingénieurs développent des équipements qui doivent être déplacés fréquemment, montés sur une structure légère ou actionnés par un moteur à puissance limitée. C'est également important dans les assemblages où la résistance à la corrosion, l'isolation électrique, le faible frottement ou le fonctionnement silencieux sont plus importants qu'une résistance structurelle maximale.
Conception sensible au poids
Les couvercles, guides, supports, rouleaux, entretoises et pièces de protection légers peuvent réduire la masse du système sans introduire de corrosion provenant d'une surface métallique.
Demande croissante en ingénierie
L'aérospatiale, l'automobile, les produits de consommation, l'automatisation et les équipements mobiles nécessitent de plus en plus de composants compacts, plus faciles à transporter et à intégrer.
Principaux plastiques basse densité pour l'usinage CNC
Le LDPE et le PP sont des points de départ courants, mais le meilleur choix dépend de la géométrie de la pièce et de l'environnement de travail. Nous examinons la charge prévue, la température, l'exposition aux fluides, le contact de surface et les exigences dimensionnelles avant de recommander une résine.
LDPE (Polyéthylène basse densité)
Le LDPE est un polyéthylène léger et flexible avec une bonne résistance à l'humidité et à de nombreux produits chimiques courants. Son comportement relativement souple et ductile peut être utile pour les composants flexibles, les pièces de protection, les guides à faible charge et les pièces devant tolérer des impacts mineurs sans se fissurer.
Le LDPE peut être usiné CNC, mais sa flexibilité et sa tendance à se déformer sous la pression de serrage ou de coupe nécessitent un contrôle rigoureux du processus. Des outils tranchants, une méthode de maintien de pièce stable, une génération de chaleur contrôlée et des passes de finition prudentes aident à maintenir la géométrie prévue.
Best fit
Choisissez le LDPE lorsque le faible poids, la flexibilité, la résistance à l'humidité et la tolérance aux impacts à faible charge sont plus importants qu'une rigidité élevée ou une stabilité dimensionnelle serrée à long terme.
Polypropylène (PP)
Le polypropylène est un autre thermoplastique basse densité apprécié pour son faible poids, sa résistance chimique et ses performances utiles en matière d'impact. C'est souvent un meilleur candidat que le LDPE lorsqu'une pièce nécessite plus de rigidité tout en conservant une construction légère.
Nous usinons le PP par fraisage CNC, tournage, perçage, taraudage, mortaisage et opérations connexes selon la géométrie du composant. Étant donné que le PP peut fléchir pendant la coupe et accumuler de la chaleur, la netteté des outils, l'évacuation des copeaux et le maintien de la pièce sont importants pour obtenir des bords nets et des dimensions reproductibles.
Les cas d'utilisation typiques incluent les composants de manipulation de fluides, les couvercles de protection, les montages légers, les pièces de machines d'emballage, les éléments d'équipement de laboratoire et les guides personnalisés où l'exposition chimique ou l'humidité rend le métal moins attrayant.
Autres options basse densité, y compris les grades expansés ou modifiés
Certains grades expansés, cellulaires, chargés ou modifiés peuvent réduire davantage la masse ou offrir un équilibre plus ciblé entre rigidité, amortissement, isolation, résistance à l'usure ou performance acoustique. Ces matériaux ne doivent pas être traités comme des substituts directs du LDPE ou du PP solide sans consulter la fiche technique et le comportement à l'usinage spécifiques au grade.
Un grade modifié peut surpasser une résine standard lorsque la pièce nécessite une usure améliorée, un frottement réduit, un comportement électrique spécifique ou un contrôle dimensionnel. Cependant, la densité plus faible peut s'accompagner d'une résistance réduite ou d'une réponse de surface différente, c'est pourquoi les tests de prototypes sont précieux avant une production répétée.
Avantages des plastiques basse densité pour les composants légers
Pour les ingénieurs produits et de fabrication, la valeur des plastiques basse densité est généralement plus large qu'une simple masse de pièce inférieure. Le matériau peut modifier la façon dont l'ensemble de l'assemblage est conçu, utilisé et entretenu.
Réduction de poids
Une masse plus faible peut simplifier l'installation, réduire la fatigue de l'opérateur et diminuer l'inertie des assemblages mobiles.
Résistance à la corrosion et à l'humidité
Les polyoléfines peuvent être utiles dans des environnements humides ou exposés chimiquement où un composant métallique nécessiterait un revêtement ou un remplacement.
Économies potentielles
Le coût des matériaux, la protection secondaire contre la corrosion, la manipulation et les exigences d'assemblage peuvent tous influencer le coût total. Nous évaluons la pièce complète plutôt que le prix unitaire seul.
Flexibilité de conception
L'usinage CNC prend en charge les prototypes, les géométries personnalisées complexes, les commandes en faible volume, les pièces de rechange et la validation de conception avant un investissement dans le moulage.
Processus d'usinage CNC optimisés pour les plastiques basse densité
Les thermoplastiques basse densité ne sont pas usinés comme l'aluminium ou l'acier. Ils sont plus susceptibles de fléchir, de baver, de fondre ou de s'éloigner d'un montage si le processus génère une chaleur ou une force de coupe excessive. Notre revue technique se concentre à la fois sur le dessin et le comportement du matériau.
Sélectionnez un outillage tranchant et adapté
Des arêtes de coupe tranchantes et une géométrie de goujure appropriée aident à cisailler le polymère au lieu de le frotter. La sélection de l'outil doit refléter la résine, l'épaisseur de paroi, la taille des caractéristiques et l'état de surface requis.
Équilibrez les avances, les vitesses et la charge de copeaux
Il n'y a pas de vitesse d'avance universelle unique pour chaque plastique basse densité. Nous visons une charge de copeaux efficace qui évacue le matériau plutôt que de frotter à plusieurs reprises la surface et de générer de la chaleur.
Contrôlez la chaleur et évacuez les copeaux
Le jet d'air, les pratiques de refroidissement appropriées et une évacuation efficace des copeaux peuvent aider à éviter la recoupe et la fusion. L'approche de refroidissement correcte dépend du polymère, de la configuration de la machine et des exigences de la pièce.
Supportez les géométries flexibles
Les parois minces et les caractéristiques hautes et élancées peuvent dévier sous la pression de l'outil. Nous utilisons un maintien de pièce approprié, des passes étagées et des opérations de finition pour réduire la déformation.
Inspectez après stabilisation
Les pièces en plastique peuvent réagir à la température et se libérer des forces de serrage après l'usinage. La planification de l'inspection doit identifier les dimensions critiques et la condition de mesure appropriée.
Avertissement sur l'usinage
Une coupe agressive n'est pas automatiquement plus rapide avec des polymères souples. Si l'outil frotte, la surface peut chauffer et se déformer avant que l'opérateur ne voie un problème dimensionnel. Une configuration stable et une évacuation contrôlée des copeaux sont souvent plus importantes que la simple augmentation de la vitesse de broche.
Le plastique HDPE est-il usinable ? Comprendre les différences de densité
Oui, le plastique HDPE est usinable. Le polyéthylène haute densité est couramment traité par fraisage CNC, tournage, perçage et opérations connexes. Par rapport au LDPE, le HDPE est plus dense et généralement plus rigide, il peut donc offrir un meilleur support pour de nombreux guides, composants d'usure, montages et pièces de manipulation de fluides.
La différence de densité ne fait pas du HDPE un remplacement du métal dans toutes les applications structurelles, mais il peut rendre le HDPE plus facile à maintenir et moins flexible que le LDPE pendant l'usinage. Il nécessite toujours une attention particulière à la chaleur, à la netteté de l'outil, aux bavures et au comportement dimensionnel après usinage.
| Considération | LDPE | HDPE |
|---|---|---|
| Densité relative | Polyéthylène basse densité | Polyéthylène haute densité |
| Comportement typique | Plus flexible et souple | Plus rigide et offrant un meilleur support |
| Utilisation critique au poids | Utile là où la masse minimale et la flexibilité comptent | Utile là où la rigidité ajoutée justifie la modeste augmentation de densité |
| Focus usinage | Prévenir la déflexion et la distorsion de serrage | Contrôler la chaleur, les bavures et la stabilité dimensionnelle |
Quel est un plastique léger et solide pour les pièces CNC ?
Pour de nombreuses pièces CNC, le PP offre un meilleur équilibre entre résistance, rigidité, résistance aux chocs et faible densité que le LDPE. Le HDPE peut être le meilleur choix lorsqu'une rigidité accrue et un support à l'usure sont nécessaires, bien qu'il ne soit pas aussi léger que le LDPE ou le PP. Le meilleur résultat résistance/poids dépend de la direction de charge, des conditions de support, de l'épaisseur des caractéristiques et de la température de fonctionnement.
Par exemple, un couvercle ou un montage léger en PP peut résister aux impacts de manipulation courants tout en gardant l'assemblage facile à déplacer. Un pare-chocs en LDPE peut absorber les contacts de manière plus souple, mais ne serait pas le premier choix pour un support structurel dimensionnellement stable. Un polymère plus performant peut être approprié lorsque les exigences de température, d'usure ou chimiques l'emportent sur l'avantage de densité initial.
Point clé technique
Définissez « solide » en termes de mode de défaillance réel : flexion, impact, abrasion, arrachement de filetage, fluage, attaque chimique ou dérive dimensionnelle. Cela conduit à une meilleure décision matérielle que la simple comparaison de la résistance à la traction.
Quel est le meilleur plastique pour l'usinage CNC lorsque le poids compte ?
Il n'y a pas de meilleur plastique universel. Nous recommandons de restreindre la décision à travers quatre questions :
Quel travail mécanique la pièce doit-elle effectuer ?
Pour un protecteur flexible, le LDPE peut convenir. Pour un couvercle, un guide ou un montage léger mais plus rigide, le PP ou le HDPE peut être plus pratique.
Quel environnement rencontrera-t-elle ?
Examinez l'humidité, les produits chimiques, la température, le frottement, l'exposition aux UV, la propreté et le contact avec d'autres matériaux avant de sélectionner un grade.
Quelle doit être la précision du composant ?
Les matériaux flexibles et les géométries minces nécessitent une stratégie de tolérance plus prudente. Les dimensions critiques doivent être identifiées sur le dessin avant la cotation.
Quel est le plan de production ?
L'usinage CNC est particulièrement utile pour les prototypes, la production en faible volume, les géométries complexes et les pièces de rechange. Pour les volumes plus importants, nous pouvons aider à comparer une voie usinée avec les options de fabrication futures.
Applications courantes des pièces plastiques légères usinées CNC
Les composants en polymère basse densité sont utilisés là où le poids, la résistance à la corrosion, la sécurité au contact ou la conception flexible sont importants. Chez PlasticCNCPro, nous prenons en charge des pièces personnalisées pour l'équipement industriel, l'automatisation, les systèmes de laboratoire, le transport, l'emballage et d'autres applications B2B.
- Intérieurs automobiles : guides légers, couvercles, entretoises, clips et composants de protection.
- Composants de drones et d'équipements mobiles : boîtiers non structurels, protections, entretoises et montages à faible masse où chaque gramme affecte la maniabilité.
- Dispositifs médicaux et de laboratoire : guides personnalisés, couvercles, supports et pièces de support en contact avec des fluides soumis à des exigences matérielles spécifiques à l'application.
- Équipement d'emballage : guides d'usure, pièces de changement de format, entretoises et composants de manipulation légers.
- Montages industriels et automatisation : gabarits, aides à l'assemblage, couvercles de protection, rouleaux, guides et pièces de rechange personnalisées.
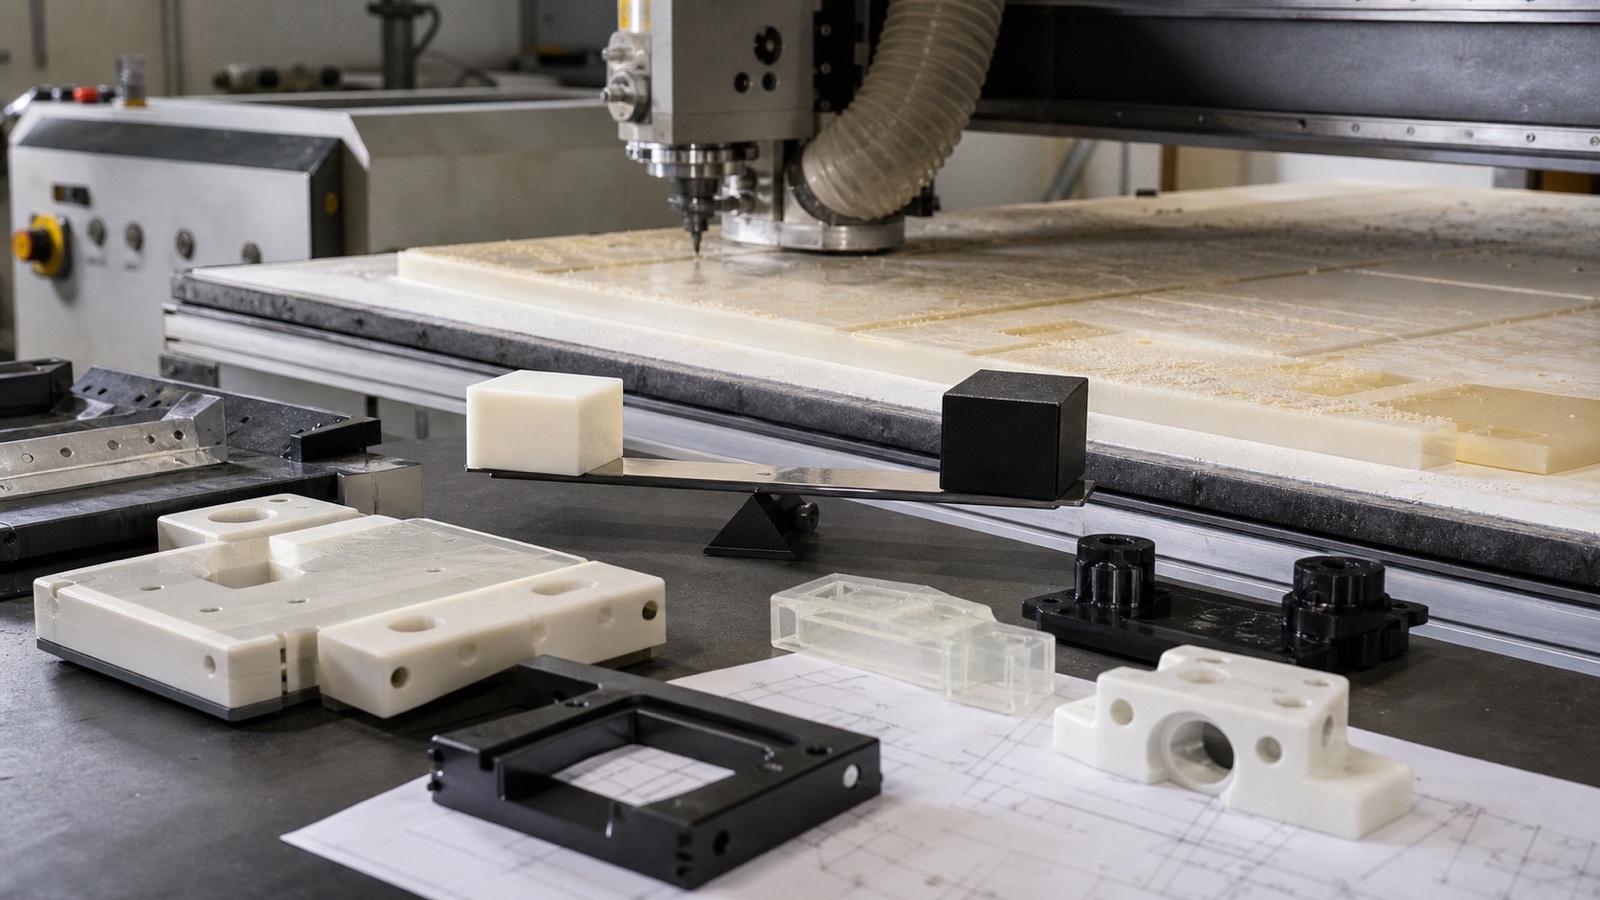
Facteurs à prendre en compte lors de la sélection des plastiques basse densité
Un matériau léger n'est réussi que s'il reste fiable tout au long de la durée de vie utile du composant. Nous suggérons d'examiner les points suivants avec les équipes de conception et d'approvisionnement :
Propriétés mécaniques : Vérifiez la rigidité, la résistance aux chocs, la charge de compression, l'usure, le fluage et les performances des filetages ou des inserts.
Comportement thermique : Confirmez la température de service et prenez en compte la chaleur créée par le frottement, l'équipement à proximité ou l'usinage.
Résistance chimique et environnementale : Évaluez les huiles, les agents de nettoyage, l'eau, les solvants, l'humidité, l'exposition aux UV et les fluides de processus.
Usinabilité et tolérances : Discutez des parois minces, des poches profondes, des petits trous, des filetages, du serrage, du contrôle des bavures et des exigences d'inspection avant la production.
Conformité et durabilité : Le cas échéant, spécifiez les exigences réglementaires, de contact alimentaire, médicales, ignifuges, antistatiques ou autres grades. Considérez également l'efficacité des matériaux, la durée de vie, la recyclabilité et l'impact du remplacement des composants plus lourds.
PlasticCNCPro usine des plastiques de base, des plastiques techniques, des polymères haute performance, des fluoropolymères et des matériaux chargés. Nous pouvons aider à comparer les options en fonction de la résistance, de la stabilité dimensionnelle, de la résistance chimique, de la température, du comportement électrique, du frottement, de l'usure et du coût.
FAQ
Quel est le meilleur plastique pour l'usinage CNC ?
Le meilleur plastique dépend des exigences de la pièce. POM, nylon, HDPE, PP, LDPE, ABS, PC, PTFE, PEEK et d'autres polymères techniques résolvent chacun différentes combinaisons de résistance, frottement, température, résistance chimique, stabilité dimensionnelle et coût. Nous sélectionnons le matériau après avoir examiné le dessin et l'application.
L'usinage CNC est-il un métier en voie de disparition ?
Non. La technologie CNC change le travail, mais l'usinage de précision dépend toujours du jugement technique, de la planification des processus, de la connaissance des matériaux, de l'inspection et de la communication. L'usinage constant de plastiques difficiles nécessite une expérience pratique en plus des outils de fabrication numérique.
Qu'est-ce qu'un plastique léger et solide ?
Le PP est souvent un candidat général utile lorsque la faible densité, la résistance aux chocs et une rigidité pratique sont nécessaires. Le HDPE peut fournir plus de support lorsqu'une modeste augmentation de densité est acceptable, tandis que le LDPE est mieux adapté aux pièces flexibles, souples ou à faible charge. La géométrie et l'environnement de service restent décisifs.
Le plastique HDPE est-il usinable ?
Oui. Le HDPE peut être fraisé CNC, tourné, percé, taraudé et fini avec un outillage et un contrôle de processus appropriés. Sa plus grande rigidité par rapport au LDPE peut aider au maintien de la pièce, mais la chaleur, les bavures, la déflexion et la stabilité dimensionnelle doivent toujours être gérées.
Discutez de votre composant
Sélectionnons un matériau léger qui fonctionne en production
Chez PlasticCNCPro, nous prenons en charge les prototypes, la production en faible volume et la fabrication répétée depuis notre usine de Dongguan, en Chine. Envoyez votre dessin 2D, modèle 3D, échantillon, exigence matérielle, quantité, tolérance et détails de l'application. Nous examinerons l'usinabilité, l'adéquation du matériau, les exigences d'usinage et les besoins d'inspection.