
Comparaison de la densité entre le PVDF et le PP pour le choix des équipements chimiques
Comparaison des mesures de densité brute, de la résistance thermique, de la compatibilité chimique et des caractéristiques d'usinage CNC de précision entre le fluorure de polyvinylidène et le polypropylène pour le matériel de manipulation des fluides à haute fiabilité.
« Lors du dimensionnement de composants pour des laveurs de gaz agressifs, des collecteurs ou des corps de pompe, les ingénieurs se concentrent souvent en premier lieu sur les tableaux de corrosion. Cependant, la différence de densité de 97 % entre le PVDF et le polypropylène dicte fondamentalement la charge structurelle, l'amortissement des vibrations, la contrainte sur les fixations et l'économie d'approvisionnement en matières premières. »
— Équipe d'ingénierie d'application senior, PlasticCNCProAperçu de la densité du PVDF et du PP
Le polypropylène (PP) et le fluorure de polyvinylidène (PVDF, souvent spécifié sous des noms commerciaux comme Kynar®) représentent deux extrémités opposées du spectre de poids des polymères. Le polypropylène se classe parmi les thermoplastiques industriels les plus légers usinés commercialement, présentant une densité typique de 0,90 à 0,91 g/cm³. En revanche, le PVDF est un fluoropolymère semi-cristallin à haute densité possédant une densité allant de 1,76 à 1,79 g/cm³.
| Propriété physique | Polypropylène (PP-H) | PVDF (Homopolymère) | Impact sur la conception |
|---|---|---|---|
| Densité nominale (g/cm³) | 0.905 | 1.78 | Les pièces en PVDF sont ~97 % plus lourdes que des géométries identiques en PP. |
| Densité (lbs/in³) | 0.033 | 0.064 | Impact direct sur le poids volumétrique de la matière première. |
| Flottabilité dans l'eau (1,0 g/cm³) | Floats | Sinks | Crucial pour les détecteurs de niveau, les billes de vanne et les dispositifs immergés. |
| Module de traction (MPa) | 1,300 – 1,600 | 2,000 – 2,400 | Rigidité structurelle plus élevée par section transversale avec le PVDF. |
Pourquoi la densité est-elle si importante en ingénierie des procédés ? Lors de la conception de collecteurs de tuyauterie de procédé aériens, de colonnes structurelles de paillasses humides ou de collecteurs de distribution usinés CNC, un composant en PVDF exerce une charge morte près de deux fois plus élevée sur les supports de montage et les colliers de tuyauterie par rapport au PP. À l'inverse, dans les réservoirs chimiques immergés ou les clapets anti-retour de contrôle des fluides, les composants en PP flottent naturellement, tandis que les billes de clapet anti-retour et les bagues de retenue en PVDF maintiennent une étanchéité positive du siège et une immersion stable sans ballast secondaire.
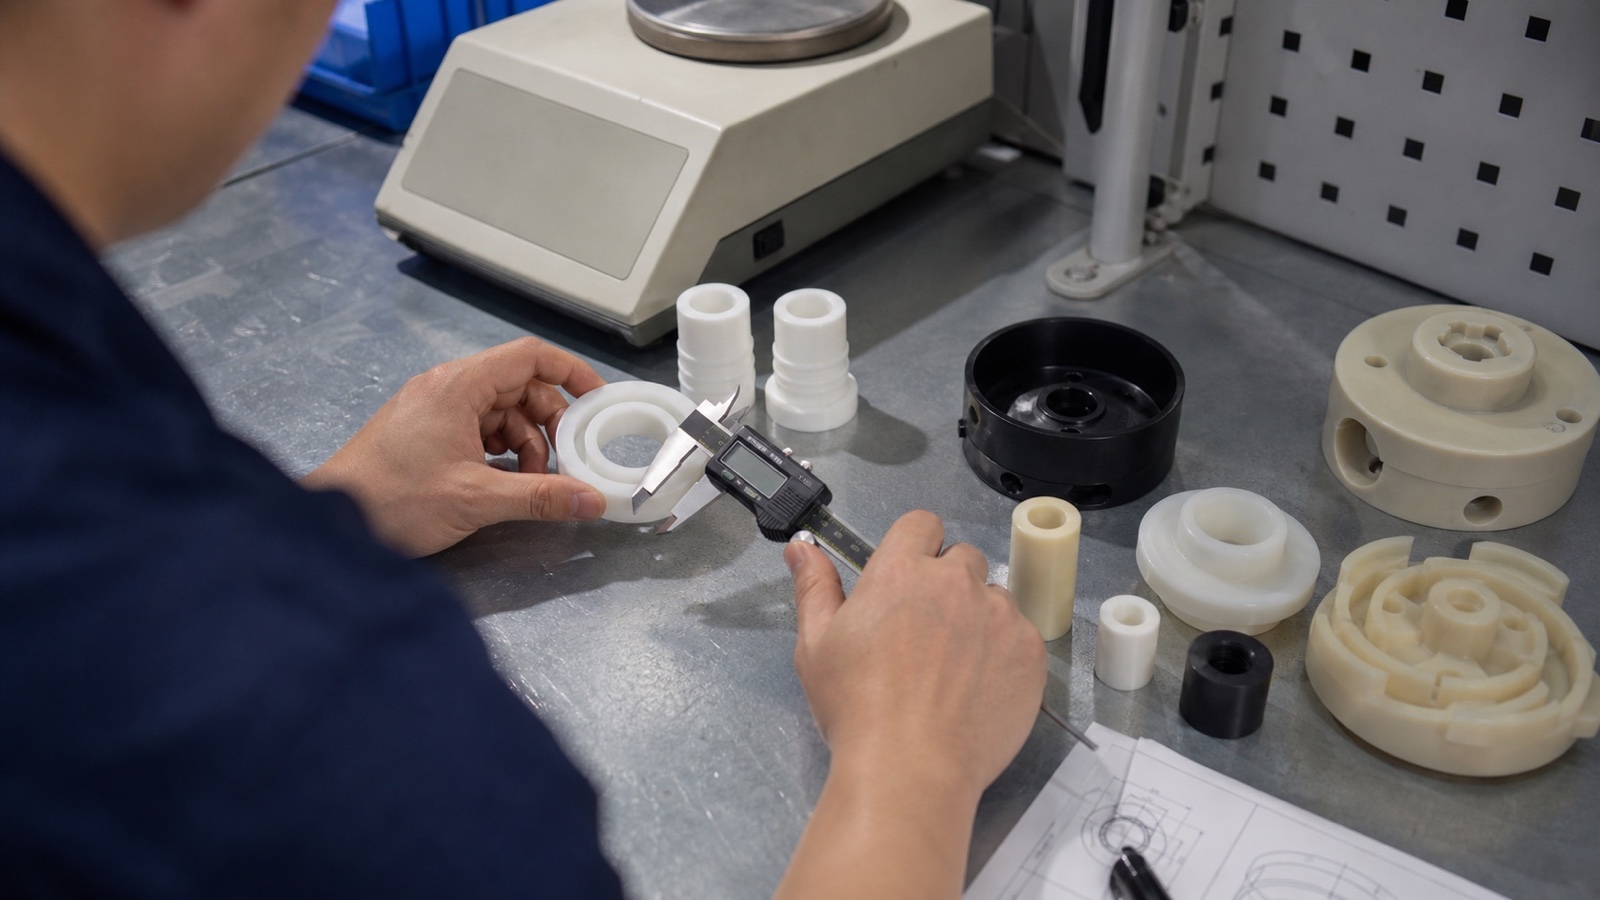
Principales différences entre les plastiques PP et PVDF
Bien que les différences de densité soient marquées, la divergence mécanique et matérielle entre ces deux thermoplastiques détermine leur survie pratique dans les usines de production. Voici les principaux compromis structurels que nous évaluons lors de nos consultations en usinage :
Rigidité et résistance mécanique
Le PVDF offre une résistance à la traction supérieure (~50–55 MPa contre ~30–35 MPa pour le PP) et un module de flexion nettement plus élevé. Les corps en PVDF à paroi mince résistent aux pics de pression interne avec moins de déformation radiale que le PP homopolymère.
Stabilité dimensionnelle et dilatation thermique
Le polypropylène présente un coefficient de dilatation thermique linéaire (CLTE ~100–150 × 10⁻⁶/K) relativement élevé, ce qui rend le maintien de tolérances serrées difficile lors de larges variations de température opérationnelle. Le PVDF est nettement plus stable (CLTE ~80–120 × 10⁻⁶/K), permettant aux rainures de joints et aux filetages tournés CNC de rester dans les spécifications.
Résistance aux intempéries UV et Gamma
Le PP naturel standard se dégrade lorsqu'il est exposé à un rayonnement ultraviolet extérieur continu ou à un rayonnement gamma de désinfection, nécessitant des additifs de noir de carbone stabilisants UV. Le PVDF contient une matrice de liaison chimique fluorée inhérente qui reste imperméable à la dégradation UV et conserve sa clarté pendant des décennies à l'extérieur.
Comparaison directe de la résistance chimique
La compatibilité chimique détermine si un corps de vanne fonctionnera pendant cinq ans ou présentera des micro-fissures en cinq semaines. La présence d'atomes de fluor électronégatifs confère au PVDF des propriétés de barrière supérieures, mais le polypropylène présente une résilience notable dans des environnements alcalins spécifiques.
Acides forts et oxydants
Le PVDF offre une résistance quasi universelle aux acides minéraux concentrés, notamment l'acide chlorhydrique (HCl), l'acide fluorhydrique (HF) et l'acide nitrique (HNO₃), ainsi qu'aux halogènes agressifs (chlore humide et sec, brome). Le polypropylène manipule en toute sécurité les acides minéraux dilués, mais les acides oxydants comme l'acide nitrique chaud ou l'acide sulfurique concentré provoquent des fissures de contrainte environnementale sévères et une scission de chaîne dans le PP.
Caustiques et bases fortes
Une nuance essentielle : Le polypropylène offre une résistance exceptionnelle à la soude caustique (hydroxyde de sodium, NaOH) et à l'hydroxyde de potassium (KOH), même à des concentrations élevées et à des températures chaudes. Le PVDF, cependant, est sensible à la déshydrofluoration et à la fragilisation lorsqu'il est exposé à des solutions caustiques chaudes à pH élevé (pH > 12) ou à des amines primaires.
Solvants et hydrocarbures
Le PP gonfle de manière appréciable dans les hydrocarbures aromatiques et chlorés (tels que le benzène, le toluène et le trichloréthylène). Le PVDF résiste aux carburants, aux huiles, aux solvants halogénés et aux alcools, bien que les solvants polaires tels que l'acétone, la MEK et le DMAc attaquent et ramollissent le PVDF.
Conseil d'ingénierie : La pression de service et les concentrations de contraintes amplifient directement l'attaque chimique. Un orifice fileté sous couple mécanique échouera par fissuration sous contrainte lors d'une exposition chimique limite bien avant qu'une éprouvette non contrainte ne présente une dégradation visuelle.
Résistance à la chaleur et comportement au fluage
Des températures de fluide élevées accélèrent le fluage, la relaxation des contraintes autour des connexions à brides boulonnées et le déclassement de la pression nominale. La compréhension des limites de température supérieure continues est obligatoire pour le matériel critique pour la sécurité :
Limites du polypropylène
- Classement continu : 80°C à 90°C (176°F – 194°F)
- Température de fléchissement sous charge (0,45 MPa) : ~85°C – 100°C
- Fluage à froid significatif sous précharge de boulon au-dessus de 60°C
Limites du PVDF
- Classement continu : 140°C à 150°C (284°F – 302°F)
- Température de fléchissement sous charge (0,45 MPa) : ~135°C – 145°C
- Fluage substantiellement plus faible ; maintient l'intégrité de l'étanchéité du joint
Dans les scénarios de cyclage à haute température, le polypropylène subit une relaxation des contraintes prononcée autour des brides à face plate usinées CNC et des connexions de tuyauterie taraudées. Lorsque les fluides corrosifs chauds dépassent 65°C (150°F), nous conseillons généralement à nos clients d'éviter le PP non renforcé au profit du PVDF ou d'alternatives techniques renforcées pour atténuer les fuites au niveau des joints.
Quand choisir le polypropylène
Le polypropylène est largement considéré comme le cheval de bataille de la chimie industrielle pour une bonne raison. Sa densité légère et son prix favorable le rendent idéal dans les scénarios suivants :
Systèmes en vrac sensibles aux coûts
Grands réservoirs de rinçage, puisards de drainage atmosphérique, conduits de ventilation d'échappement et collecteurs de distribution non critiques où le volume de stock est important.
Lavage caustique à pH élevé
Réservoirs de préparation d'eau de Javel, dispositifs de mélange d'hypochlorite de sodium et bains de nettoyage alcalins où le PVDF risquerait la fragilisation.
Plomberie à température modérée
Circuits d'eau de refroidissement industriels, collecteurs d'injection d'engrais agricoles et lignes de transfert d'eau déionisée fonctionnant en dessous de 60°C.
Mécanismes dépendant de la flottabilité
Capteurs de niveau à flotteur, dispositifs d'écrémage de liquides légers et plaques de contrôle flottantes nécessitant une densité inférieure à 1,0.
Quand choisir le PVDF (Kynar)
Lorsque les temps d'arrêt, la contamination par traces ou les risques pour la sécurité empêchent tout compromis, le PVDF est le fluoropolymère d'ingénierie par défaut :
Boucles semi-conducteurs ultra-haute pureté (UHP)
Le PVDF naturel est fabriqué sans stabilisants, plastifiants, lubrifiants ou ignifugeants. Il résiste à la formation de biofilm bactérien et présente un COT (Carbone Organique Total) quasi nul et des traces de lixiviables ioniques dans de l'eau ultra-pure de 18,2 MΩ-cm.
Halogènes concentrés et acides agressifs > 65°C
Collecteurs de tuyauterie manipulant de l'acide sulfurique à 98 %, systèmes de dosage d'acide chlorhydrique chaud, lignes de chlore humide chlore-alcali et lignes de gravure à l'acide mixte chaud où la durée de vie du PP se mesure en semaines.
Conformité rigide aux codes incendie et salle blanche
Le PVDF possède un retardateur de flamme inhérent répondant à la norme UL 94 V-0, avec une faible génération de fumée (LOI ~44 %). Le polypropylène standard est facilement combustible (UL 94 HB) et interdit dans les espaces de plénum ou les enceintes de salle blanche sans modifications de suppression d'incendie.
Considérations sur la fabrication, l'usinage et le soudage
Chez PlasticCNCPro, nous usinons régulièrement le PP et le PVDF sur nos centres de tournage et de fraisage 3/4/5 axes CNC. Les nuances de fabrication diffèrent fortement :
Dynamique d'usinage CNC
Polypropylène : Le PP est ductile avec un point de fusion relativement bas. Il a tendance à générer des copeaux continus et filandreux qui peuvent s'emmêler autour des broches d'outillage. Des fraises en carbure polies extrêmement tranchantes, à une ou deux flûtes, des avances agressives et un refroidissement par jet d'air haute pression sont nécessaires pour éviter le re-soudage sur l'arête de coupe.
PVDF: Le PVDF se coupe proprement, produisant des copeaux nets et bien fragmentés ainsi que des parois latérales lisses. Sa rigidité permet des tolérances dimensionnelles plus serrées (±0,05 mm ou mieux) par rapport au PP. Cependant, sa densité et son abrasivité plus élevées provoquent une usure plus rapide de l'arête de l'outil, nécessitant un outillage en carbure micro-grain.
Soudage et assemblage thermique
Les deux matériaux se soudent efficacement par fusion bout à bout, fusion par emboîtement, soudage au gaz chaud et fusion infrarouge (IR). Le PVDF nécessite des températures de chauffage plus élevées (~240°C) strictement surveillées et une manipulation en salle blanche pour éviter la contamination du cordon de soudure. Le polypropylène se soude à des températures plus basses (~210°C) et est plus tolérant aux légères fluctuations thermiques.
Coût, disponibilité et sélection de grade
Le contraste financier entre le PP et le PVDF implique à la fois le coût de la résine brute au kilogramme et la densité volumétrique de la pièce :
Applications courantes dans les équipements chimiques
Pour fournir un contexte réel, voici comment nos clients industriels segmentent systématiquement leur nomenclature entre les deux matériaux :
| Secteur industriel | Polypropylène (PP) | PVDF (Kynar) |
|---|---|---|
| Semi-conducteurs et solaire | Lignes de drainage chimique, revêtements d'outils de salle blanche, réservoirs de stockage d'eau DI. | Cassettes de gravure de plaquettes, collecteurs d'injection chimique, systèmes de tuyauterie UHP. |
| Traitement de l'eau | Réservoirs de mélange de floculant, plaques de filtre-presse, ensembles de dosage caustique. | Collecteurs de contact d'ozone, injecteurs de chlore gazeux, boîtiers de capteurs UV. |
| Chimie industrielle | Réservoirs de rinçage de galvanoplastie, laveurs de sorbonnes, bassins de confinement secondaire. | Turbines de pompes centrifuges, vannes de dosage d'acide, bobines de ligne à brides. |
| Pharmacie et biotechnologie | Chariots de transport non critiques, réservoirs de stockage de milieux, puisards d'eaux usées. | Blocs de distribution de nettoyage en place (CIP), vannes d'échantillonnage sanitaires. |
Foire aux questions
Quelle est la densité du matériau PVDF ?
L'homopolymère PVDF vierge présente généralement une densité de 1,76 à 1,79 g/cm³ (0,064 lbs/in³). Cette densité élevée reflète son squelette chimique fortement fluoré, le rendant presque deux fois plus dense que les polyoléfines de commodité comme le polypropylène et le polyéthylène.
Le polypropylène a-t-il une bonne résistance chimique ?
Oui, le polypropylène démontre une résistance exceptionnelle aux acides minéraux non oxydants, aux sels inorganiques et aux bases caustiques fortes (telles que l'hydroxyde de sodium à 50 %). Cependant, il fonctionne mal contre les oxydants forts (acide nitrique chaud, halogènes) et les solvants aromatiques, qui déclenchent un gonflement et une fissuration sous contrainte.
Le plastique PVDF est-il chimiquement compatible ?
Le PVDF est l'un des thermoplastiques d'ingénierie les plus chimiquement inertes existants, offrant une résistance pratiquement complète aux acides agressifs, aux halogènes, aux hydrocarbures et à l'ozone jusqu'à 140°C. Ses principales faiblesses de compatibilité sont les alcalis caustiques chauds concentrés (pH > 12), le fluor liquide et les solvants polaires forts tels que l'acétone ou le DMF.
Quelles sont les principales différences entre les plastiques PP et PVDF ?
Les différences principales résident dans la densité (PVDF ~1,78 g/cm³ contre ~0,91 g/cm³ pour le PP), le plafond de température de fonctionnement (le PVDF atteint 150°C contre 90°C pour le PP), la classification au feu (le PVDF est UL 94 V-0 contre UL 94 HB pour le PP), la rigidité mécanique et le niveau de prix. Le PVDF offre une pureté et une performance chimico-thermique haut de gamme, tandis que le PP offre une solution structurelle économique et ultra-légère.
Composants PVDF et PP usinés sur mesure en provenance de Chine
At PlasticCNCPro À Dongguan, tout notre atelier est conçu autour de la coupe précise du plastique. Que votre projet nécessite une validation de prototype en PVDF Kynar® vierge ou des séries de production répétées de collecteurs de fluides en polypropylène tournés sur mesure, nous garantissons des tolérances géométriques strictes, des passages de fluides sans bavures et une cohérence vérifiée lot par lot.
DFM et examen des matériaux
Nous vérifions l'épaisseur des parois, les pas de filetage et les conditions de service chimique par rapport à l'adéquation des matériaux.
Usinage CNC de précision
Fraisage et tournage multi-axes utilisant des outils dédiés à la coupe du plastique pour éviter le micro-craquelage de surface.
Inspection et exportation
Rapports dimensionnels CMM, contrôles de surface optiques et emballage d'exportation protecteur livré dans le monde entier.
Prêt à usiner vos pièces chimiques personnalisées ?
Envoyez-nous vos dessins 2D (PDF / DWG) et vos fichiers CAO 3D (STEP / IGES). Nos ingénieurs d'application seniors évalueront les tolérances, conseilleront sur les performances de la résine PVDF vs PP et retourneront un devis de production compétitif.