
HDPE vs POM: quale plastica offre prestazioni migliori per parti soggette a usura e scorrimento?
Una valutazione tecnica del polietilene ad alta densità e del poliossimetilene in termini di coefficienti di attrito, mantenimento dimensionale, lavorabilità e durata del ciclo dinamico.
Nei meccanismi di scorrimento, la scelta tra polietilene ad alta densità (HDPE) e poliossimetilene (POM/Acetale) raramente dipende da quale plastica sia oggettivamente superiore. Si basa piuttosto su come il profilo di carico, la velocità superficiale e le tolleranze di lavorazione interagiscono con la natura viscoelastica di ciascun polimero.
Presso il nostro stabilimento CNC a Dongguan, riceviamo spesso disegni di clienti che richiedono boccole, guide lineari, pattini di usura o ingranaggi di trasmissione specificati semplicemente come "polimero resistente all'usura". La selezione del materiale errato può causare grippaggio precoce dell'alesaggio, instabilità termica per attrito o deformazione permanente del pezzo sotto i bulloni di serraggio.
Sia l'HDPE che il POM sono tecnopolimeri affidabili, noti per il basso attrito superficiale e la stabilità chimica. Tuttavia, le loro strutture cristalline interne reagiscono in modo diverso sotto stress da contatto continuo, calore elevato e cicli di lavorazione aggressivi. Questa guida valuta dove eccelle ciascun materiale e dove emergono le modalità di guasto.
Panoramica rapida dei materiali
Comprendere le caratteristiche molecolari di base di ciascuna resina chiarisce perché reagiscono diversamente allo sforzo meccanico, al riscaldamento per attrito e alla pressione dell'utensile.
HDPE (PE-HD)
Una poliolefine semicristallina nota per la sua superficie simile alla paraffina, l'eccezionale tenacità a basse temperature, l'assenza di assorbimento di umidità e la resistenza quasi universale ad acidi e alcali di pulizia.
- Density: ~0,95 a 0,96 g/cm³ (galleggia in acqua)
- Durezza Shore: ~60 a 70 Shore D
- Temperatura di esercizio continua: Fino a 80°C (176°F)
- Caratteristica principale: Assorbimento degli urti e scorrimento antiaderente
POM (Acetale / Delrin®)
Una plastica ingegneristica ad alto modulo caratterizzata da eccezionale rigidità meccanica, resistenza alla fatica, stabilità dimensionale e formazione di trucioli netti durante la fresatura e la tornitura CNC.
- Density: ~1,41 a 1,42 g/cm³
- Durezza Rockwell: ~M80 a M88
- Temperatura di esercizio continua: Fino a 90°C–105°C (194°F–221°F)
- Caratteristica principale: Elevata rigidità e mantenimento di tolleranze strette
Confronto diretto delle proprietà
Quando i nostri ingegneri calcolano la longevità dei componenti per guide robotiche o nastri trasportatori, valutiamo fianco a fianco questi dati meccanici ASTM standard:
| Proprietà (Valori nominali) | HDPE (Lastra/Barra estrusa) | POM-C (Copolimero acetalico) | Fattore di impatto di scorrimento |
|---|---|---|---|
| Resistenza alla trazione (snervamento) | 22 – 32 MPa | 65 – 70 MPa | Il POM sopporta carichi normali 2,5 volte superiori |
| Modulo di flessione | 1.0 – 1.4 GPa | 2.6 – 3.0 GPa | Il POM resiste alla flessione strutturale a sbalzo |
| CoF dinamico (Asciutto vs Acciaio) | 0.15 – 0.22 | 0.25 – 0.35 | L'HDPE mostra una minore resistenza iniziale allo spunto |
| Temperatura di deflessione termica (0,45 MPa) | 60 – 75 °C | 140 – 160 °C | Il POM sopravvive a un riscaldamento dinamico PV più elevato |
| Assorbimento di umidità (24 ore) | < 0.01% | 0.20 – 0.25% | Entrambi sono adatti per componenti immersi |
| Espansione termica lineare (CLTE) | 120 – 180 × 10⁻⁶ / K | 80 – 110 × 10⁻⁶ / K | Il POM mantiene tolleranze di precisione più strette |
Resistenza meccanica e rigidità
Quando un meccanismo di scorrimento opera sotto carichi continui di compressione o flessione, il POM domina il confronto. Con valori di snervamento a trazione che si aggirano intorno a 68 MPa e un modulo di flessione superiore a 2,8 GPa, il POM sostiene elevate pressioni di contatto unitarie senza deformazioni strutturali.
L'HDPE, al contrario, è una poliolefine duttile e relativamente morbida. Sotto un elevato contatto puntiforme — come un rullo in acciaio su una guida stretta — l'HDPE subisce uno scorrimento viscoso localizzato e uno spostamento plastico. Dove è richiesta capacità di carico, il POM previene la deformazione dell'alesaggio e mantiene le tolleranze di funzionamento.
Coefficiente di attrito e autolubrificazione
Entrambi i materiali operano efficacemente senza lubrificanti esterni (grassi o oli), rendendoli fondamentali nel confezionamento alimentare igienico e nell'automazione in camera bianca. Tuttavia, la loro cinematica di scorrimento differisce notevolmente:
HDPE: Ceroso, caratteristica di basso spunto
Il suo coefficiente di attrito dinamico inferiore (0,15–0,20 contro acciaio lucido) non crea praticamente alcun attrito di primo distacco (stick-slip) all'avvio iniziale, rendendolo ideale per scivoli a gravità non guidati.
POM: Duro, interfaccia ad alta velocità costante
Sebbene l'attrito dinamico sia leggermente superiore (0,28–0,32), la superficie dura del POM previene lo strappo microscopico e il riscaldamento superficiale comuni ai materiali più morbidi quando sfregano a velocità superficiali superiori a 1,5 m/s.
Resistenza all'usura e prestazioni all'abrasione
La resistenza all'usura è direttamente legata al meccanismo di abrasione. Il POM offre un'eccezionale resistenza all'usura meccanica tra superfici di precisione accoppiate, come un ingranaggio cilindrico in acetale che aziona un accoppiamento in acetale o metallo. La sua durezza resiste al trasferimento adesivo e alla vaiolatura superficiale localizzata durante cicli dinamici moderati.
Al contrario, in presenza di contaminanti particellari, sabbia sciolta, polvere di vetro o fanghi, l'HDPE supera il POM. Poiché l'HDPE è più morbido e duttile, le particelle affilate si incorporano innocuamente nella matrice o scivolano via senza scavare micro-trincee nel substrato. Per ambienti di manipolazione ruvida, l'HDPE (e il suo cugino ad altissimo peso molecolare, UHMW-PE) offre prestazioni di abrasione da scorrimento superiori.
Resistenza alla temperatura e stabilità
La temperatura di esercizio rappresenta una linea di demarcazione primaria tra queste due resine:
L'attrito di scorrimento genera calore all'interfaccia. Quando la Pressione (P) moltiplicata per la Velocità (V) supera una soglia tecnica, l'HDPE si avvicina rapidamente al suo plateau di rammollimento di 65°C. Il POM mantiene il modulo strutturale e la stabilità alla deflessione termica oltre i 100°C, offrendo un campo operativo significativamente più ampio.
Se un'applicazione prevede ambienti criogenici (fino a -50°C), l'HDPE mantiene una notevole flessibilità e non si frantuma, mentre i gradi di POM standard diventano sempre più sensibili all'intaglio e fragili.
Resistenza chimica e all'umidità
Entrambi i materiali gestiscono l'acqua senza problemi di rigonfiamento, specialmente rispetto a polimeri igroscopici come la Poliammide (Nylon 6/66). Tuttavia, la loro compatibilità chimica diverge significativamente quando vengono introdotte soluzioni detergenti aggressive:
Ambito chimico dell'HDPE
Resistenza chimica quasi universale. Impermeabile ad acidi concentrati, basi, lavaggi con ipoclorito e soluzioni saline. Debole solo contro idrocarburi aromatici aggressivi e solventi clorurati.
Ambito chimico del POM
Eccellente resistenza a carburanti, lubrificanti, solventi neutri e alcoli. Tuttavia, il POM si degrada rapidamente a contatto con acidi minerali (cloridrico, solforico) e ossidanti aggressivi come i disinfettanti a base di cloro.
Tenacità all'impatto e stabilità dimensionale
La resilienza all'impatto favorisce l'HDPE. Se colli di acciaio pesanti, cassette di spedizione o bagagli urtano ripetutamente un pattino di guida, l'HDPE assorbe il colpo cinetico senza fratturarsi. Il POM è più sensibile all'intaglio sotto impatti meccanici acuti e ripetitivi.
Al contrario, il POM eccelle nella resistenza allo scorrimento viscoso (creep). Se un componente deve essere tenuto in posizione con elementi di fissaggio serrati a coppia o sostenere un carico a sbalzo costante per mesi, il POM mantiene la sua geometria iniziale. L'HDPE sottoposto a serraggio bullonato a lungo termine subirà un rilassamento localizzato per scorrimento, causando l'allentamento dell'hardware di montaggio nel tempo.
Costo, lavorabilità e disponibilità
Costi dei materiali e di lavorazione
Dal punto di vista della materia prima, la lastra o la barra estrusa di HDPE è sostanzialmente più economica per chilogrammo rispetto al POM-C o all'omopolimero Delrin®. Inoltre, con la densità inferiore dell'HDPE (0,95 g/cm³ contro 1,41 g/cm³ del POM), è necessario circa il 32% in meno di materiale in peso per produrre lo stesso volume fisico.
Tuttavia, il prezzo finale del pezzo dipende dal tempo di ciclo e dalle operazioni di sbavatura. Quando si lavorano componenti complessi con fori filettati, tasche profonde o tolleranze critiche, il POM spesso ottiene costi di produzione complessivi inferiori perché si taglia in modo netto e richiede una post-elaborazione minima.
Lavorabilità e fabbricazione
Nel nostro centro di lavorazione CNC di Dongguan, le differenze operative tra questi due materiali su fresatrici e torni sono distinte:
Lavorazione del POM / Delrin
Il POM produce trucioli fragili e discontinui che si evacuano agevolmente dai canali di scarico. Mantiene un'eccezionale planarità e consente di mantenere tolleranze da ±0,02 mm a ±0,05 mm su attrezzature multiasse standard senza eccessivo sfregamento dell'utensile o bave.
Lavorazione dell'HDPE
L'HDPE genera trucioli continui e duttili che possono avvolgersi attorno all'utensile se gli avanzamenti non sono regolati correttamente. Ha un elevato stress interno e un grande coefficiente di espansione termica, che richiede frese lucidate affilate, pressione di serraggio bilanciata e tolleranze di progettazione realistiche (tipicamente ±0,10 mm a ±0,15 mm).
Raccomandazioni applicative per parti soggette a usura e scorrimento
Basandoci su centinaia di assemblaggi meccanici e di automazione industriale processati annualmente, ecco i nostri criteri di selezione mirati:
Quando scegliere il POM
Specificare il POM quando i componenti richiedono tolleranze geometriche esatte, elevata rigidità a sbalzo e bassa usura rotazionale o lineare sotto carico continuo:
- Ingranaggi cilindrici, elicoidali e conici di precisione
- Boccole a manicotto di scorrimento ad alta velocità e cuscinetti a manicotto
- Blocchi di guida lineari e guide a coda di rondine per macchine
- Dischi valvole, pistoni di dosaggio e piastre di usura per pompe interne
- Meccanismi a molla di precisione e chiusure
Quando scegliere l'HDPE
Specificare l'HDPE quando le aree di contatto superficiale sono ampie, l'impatto puntiforme è frequente o prodotti chimici aggressivi/riduzione dei costi dettano l'involucro del materiale:
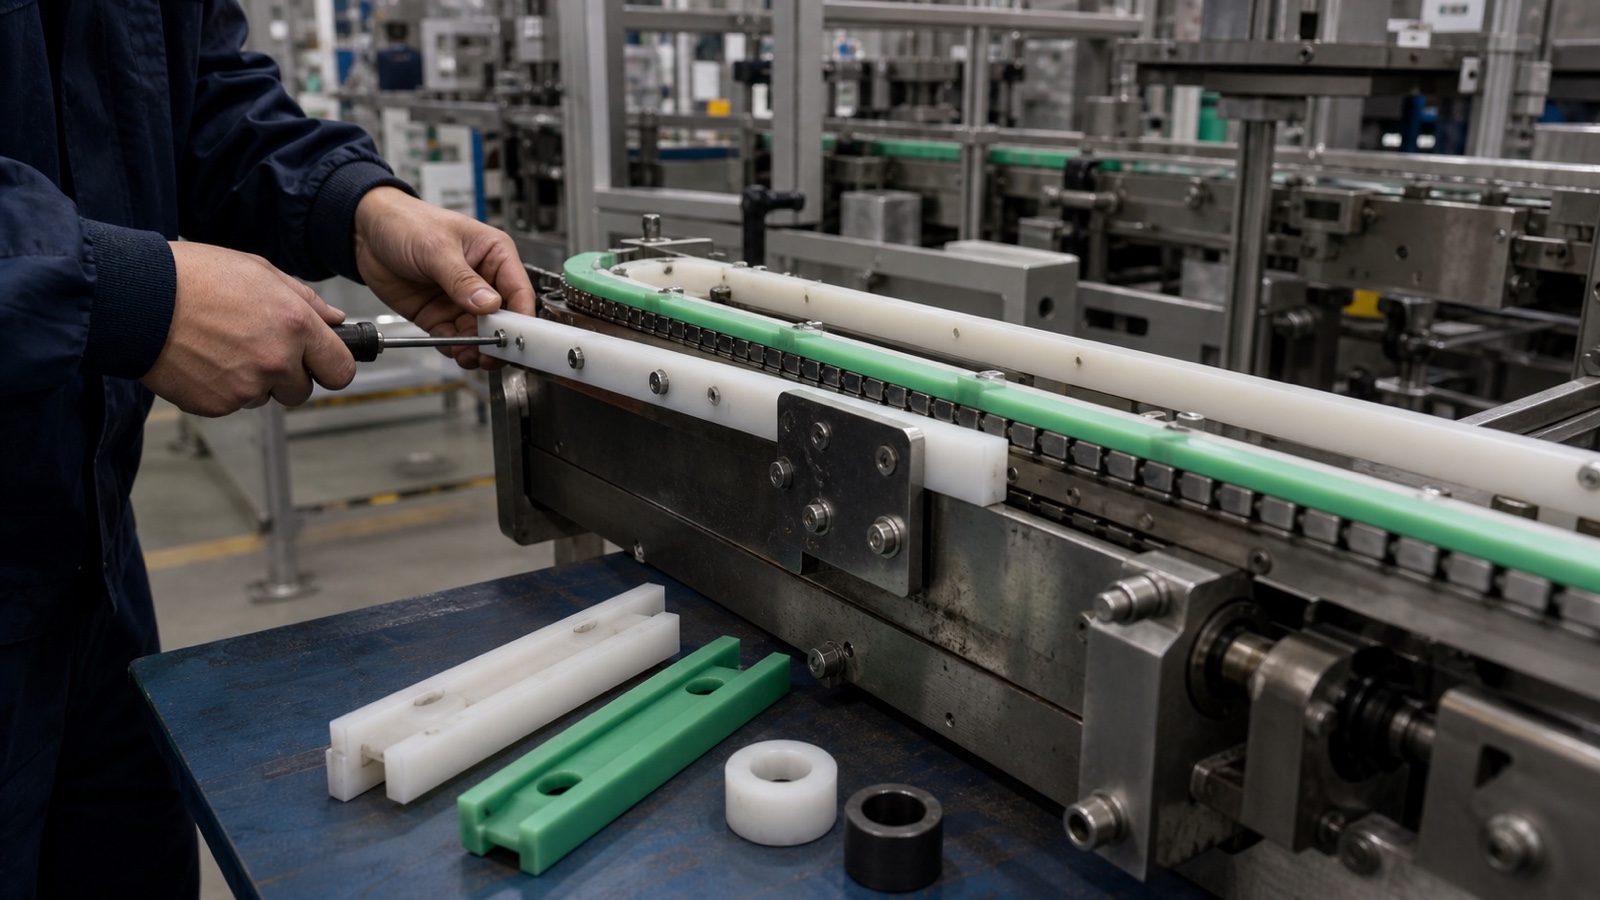
- Rivestimenti per letti di trasporto, piastre di usura per scivoli e letti di scorrimento
- Stelle di movimentazione per linee di imbottigliamento e guide per contenitori
- Guide di sfregamento per banchine marine e pannelli di rivestimento per parabordi
- Tramogge per solidi sfusi e scivoli di trasferimento
- Guide di scorrimento e binari per rulli in bagni chimici acidi
Tendenze attuali nelle plastiche resistenti all'usura
Il settore delle plastiche ingegneristiche si sta evolvendo rapidamente per affrontare le rigorose conformità normative e le richieste di efficienza in ambienti di assemblaggio automatizzati:
Formulazioni di POM internamente lubrificate
I produttori stanno adottando composti POM-H e POM-C riempiti con microparticelle di PTFE, olio siliconico o lubrificanti solidi specializzati. Queste formulazioni ibride abbassano i valori di attrito a secco sotto 0,18 preservando la matrice rigida e lavorabile dell'acetale standard.
Gradi rilevabili da metallo e raggi X
Nei macchinari per la lavorazione alimentare, sia i materiali POM che PE sono ora ampiamente forniti con additivi di ossido metallico. Se una striscia di usura o una lama raschiante si scheggia a causa di un guasto meccanico, i rilevatori di metalli a valle o i sensori ottici rifiutano immediatamente il pacchetto contaminato.
Materie prime bio-attribuite e riciclo diretto degli scarti
Gli acquirenti europei e nordamericani richiedono sempre più la verifica del contenuto riciclato. Mentre l'HDPE rigenerato è servito a lungo in parti agricole grezze, i gradi di POM riciclato a ciclo chiuso stanno guadagnando terreno per staffe strutturali non critiche, riducendo l'impronta di carbonio incorporata nelle costruzioni dei macchinari.
Domande frequenti
Qual è lo svantaggio dell'HDPE?
I principali svantaggi dell'HDPE sono la bassa rigidità meccanica, la scarsa resistenza allo scorrimento viscoso sotto carico continuo e una bassa soglia di fusione (l'ammorbidimento inizia intorno ai 65°C–80°C). È anche difficile da incollare o legare con adesivi industriali standard senza un intenso trattamento superficiale a fiamma o corona, e mostra un elevato ritiro termico durante la lavorazione CNC di precisione.
Quale plastica è migliore dell'HDPE?
"Migliore" dipende dalle modalità di guasto. Se il tuo progetto soffre di usura e scavo abrasivo, l'UHMW-PE (Polietilene ad altissimo peso molecolare) offre una resistenza all'abrasione decisamente superiore mantenendo il basso attrito del polietilene. Se il tuo progetto fallisce per deflessione strutturale, distorsione dell'alesaggio o scarsa precisione dimensionale, il POM (Acetale), il Nylon 6 colato o il PEEK forniscono resistenza, rigidità e stabilità termica sostanzialmente superiori.
L'HDPE è più resistente del Delrin?
No. Il Delrin (omopolimero POM) ha più del doppio della resistenza alla trazione (circa 70 MPa contro 25 MPa) e quasi il triplo del modulo di flessione dell'HDPE standard. Il Delrin è molto più forte in termini di capacità di carico, trasmissione di coppia e forza di estrazione della filettatura. L'HDPE è "più forte" solo in termini di tenacità all'impatto non intagliato e della sua capacità di assorbire colpi di martello diretti senza incrinature fragili.
L'HDPE si imbarcherà al sole?
Sì, a meno che non sia specificamente stabilizzato con nerofumo o inibitori chimici UV. Le lastre di HDPE naturali o colorate standard si espandono significativamente quando riscaldate dalla radiazione solare (CLTE intorno a 150 × 10⁻⁶ / K). Se montata rigidamente senza fori di gioco asolati sovradimensionati, questa espansione termica fa sì che la lastra si imbarchi, si increspi e si deformi verso l'esterno.
Conclusione e matrice decisionale
Quando dimensionate i componenti per macchinari dinamici, tenete questa semplice regola empirica sul vostro tavolo da disegno:
Il pezzo funge da ingranaggio, cuscinetto, componente di valvola o meccanismo di precisione con tolleranze di disegno strette (< ±0,05 mm), carichi continui sui cuscinetti o funzionamento fino a 90°C.
Il pezzo funge da piastra di usura superficiale, striscia di guida o rivestimento che gestisce merci ad alto impatto, lavaggi acidi/caustici aggressivi o contatto di ampia area dove il basso costo del materiale è fondamentale.
In PlasticCNCPro, il nostro team di ingegneri a Dongguan assiste progettisti, OEM di macchinari e direttori degli acquisti in tutto il mondo nella selezione e lavorazione del grado corretto. Che tu abbia bisogno di prototipi rapidi in POM o lotti ricorrenti di componenti di usura complessi in HDPE, esaminiamo i tuoi modelli 3D e disegni 2D per una lavorabilità ottimale, adattamento delle tolleranze ed efficienza dei costi.
Hai bisogno di parti di usura in plastica lavorate su misura?
Inviaci i tuoi disegni 2D (PDF/DWG) e file CAD 3D (STEP/IGES). Il nostro team valuterà i tuoi requisiti di materiale, verificherà le tolleranze e fornirà un preventivo di produzione competitivo.