
PEEK vs PAI: Quale plastica offre migliori prestazioni meccaniche?
Una valutazione pratica in officina del polietereterechetone (PEEK) e della poliammide-immide (PAI / Torlon) per quanto riguarda rigidità strutturale, resistenza allo scorrimento (creep), attrito, limiti termici e lavorazione CNC di precisione nel mondo reale.
"Quando gli ingegneri progettisti chiedono a noi di PlasticCNCPro se il PEEK o il PAI offrano prestazioni migliori, la domanda di riserva è semplice: state combattendo contro sostanze chimiche aggressive ad ampio spettro o richiedete una rigidità strutturale pura e resistenza allo scorrimento sotto temperature estreme? Il PEEK vince la maratona chimica; il PAI conquista la corona per pura forza meccanica."
Introduzione ai materiali PEEK e PAI
Nelle nostre quotidiane operazioni di lavorazione CNC di precisione a Dongguan, maneggiamo regolarmente polimeri ad alte prestazioni per assemblaggi mission-critical nei settori aerospaziale, della manipolazione di semiconduttori, dell'esplorazione energetica e della strumentazione di precisione. Tra gli ultra-polimeri che si trovano all'apice della piramide delle plastiche, il polietereterechetone (PEEK) e la poliammide-immide (PAI, ampiamente riconosciuta con il marchio Solvay Torlon®) si distinguono come i candidati principali quando le plastiche ingegneristiche standard come l'acetale, il nylon o persino l'Ultem (PEI) falliscono sotto sforzo meccanico o termico.
Sebbene entrambi i materiali eccelgano sotto sforzi elevati e temperature operative elevate, derivano da chimiche polimeriche fondamentalmente distinte:
PEEK (Polietereterechetone)
Un termoplastico semi-cristallino con anelli aromatici nella catena principale collegati da gruppi etere e chetone. La matrice semi-cristallina offre un'eccezionale inerzia chimica, un'elevata resistenza alla fatica, un'eccellente resistenza all'idrolisi (vapore surriscaldato) e caratteristiche autolubrificanti nei gradi tribologici.
PAI (Poliammide-immide / Torlon)
Un termoplastico amorfo che combina la rigidità aromatica degli anelli immidici con la tenacità chimica dei legami ammidici. Poiché è amorfo e post-polimerizzato tramite cicli termici specializzati, il PAI esibisce una resistenza alla trazione, alla compressione e un modulo flessionale superiori a quasi ogni altro termoplastico commerciale lavorabile per fusione.
Confronto diretto delle principali proprietà meccaniche
Da una prospettiva puramente strutturale, il PAI non caricato supera il PEEK non caricato in termini di snervamento alla trazione assoluto, modulo flessionale e resistenza allo scorrimento (creep). Di seguito è riportato un confronto diretto basato su standard di laboratorio ISO/ASTM per forme semilavorate estruse vergini.
| Proprietà | PEEK Standard (Vergine) | PAI / Torlon 4203 (Vergine) | Vincitore per prestazioni |
|---|---|---|---|
| Resistenza alla trazione (23°C) | 100 – 115 MPa | 150 – 190 MPa | PAI (+35% a +65%) |
| Modulo di trazione (23°C) | 3.6 – 4.0 GPa | 4.5 – 5.0 GPa | PAI (Più rigido) |
| Resistenza alla compressione (10% deformazione) | 110 – 130 MPa | 170 – 220 MPa | PAI (Carichi pesanti) |
| Resistenza all'impatto Izod (con intaglio) | 50 – 80 J/m | 80 – 110 J/m | PAI |
| Resistenza alla trazione a 200°C | ~25 – 35 MPa | ~75 – 95 MPa | PAI (Ritenzione) |
| Allungamento a rottura | 20 – 40% | 10 – 15% | PEEK (Duttilità) |
I dati dimostrano perché il PAI è la scelta standard quando gli ingegneri richiedono capacità di carico simili a quelle dei metalli. Resiste alla deformazione sotto sforzo meccanico costante (creep) molto meglio del PEEK vergine. Tuttavia, il maggiore allungamento a rottura del PEEK gli conferisce una duttilità superiore, il che significa che si deformerà prima di rompersi bruscamente sotto carichi d'urto improvvisi.
Usura, attrito e prestazioni di carico
Nei sistemi a movimento dinamico — come boccole rotanti ad alta velocità, anelli di tenuta, rondelle reggispinta e ingranaggi non lubrificati — le prestazioni meccaniche dipendono dal limite pressione-velocità (PV) e dalla tribologia superficiale.
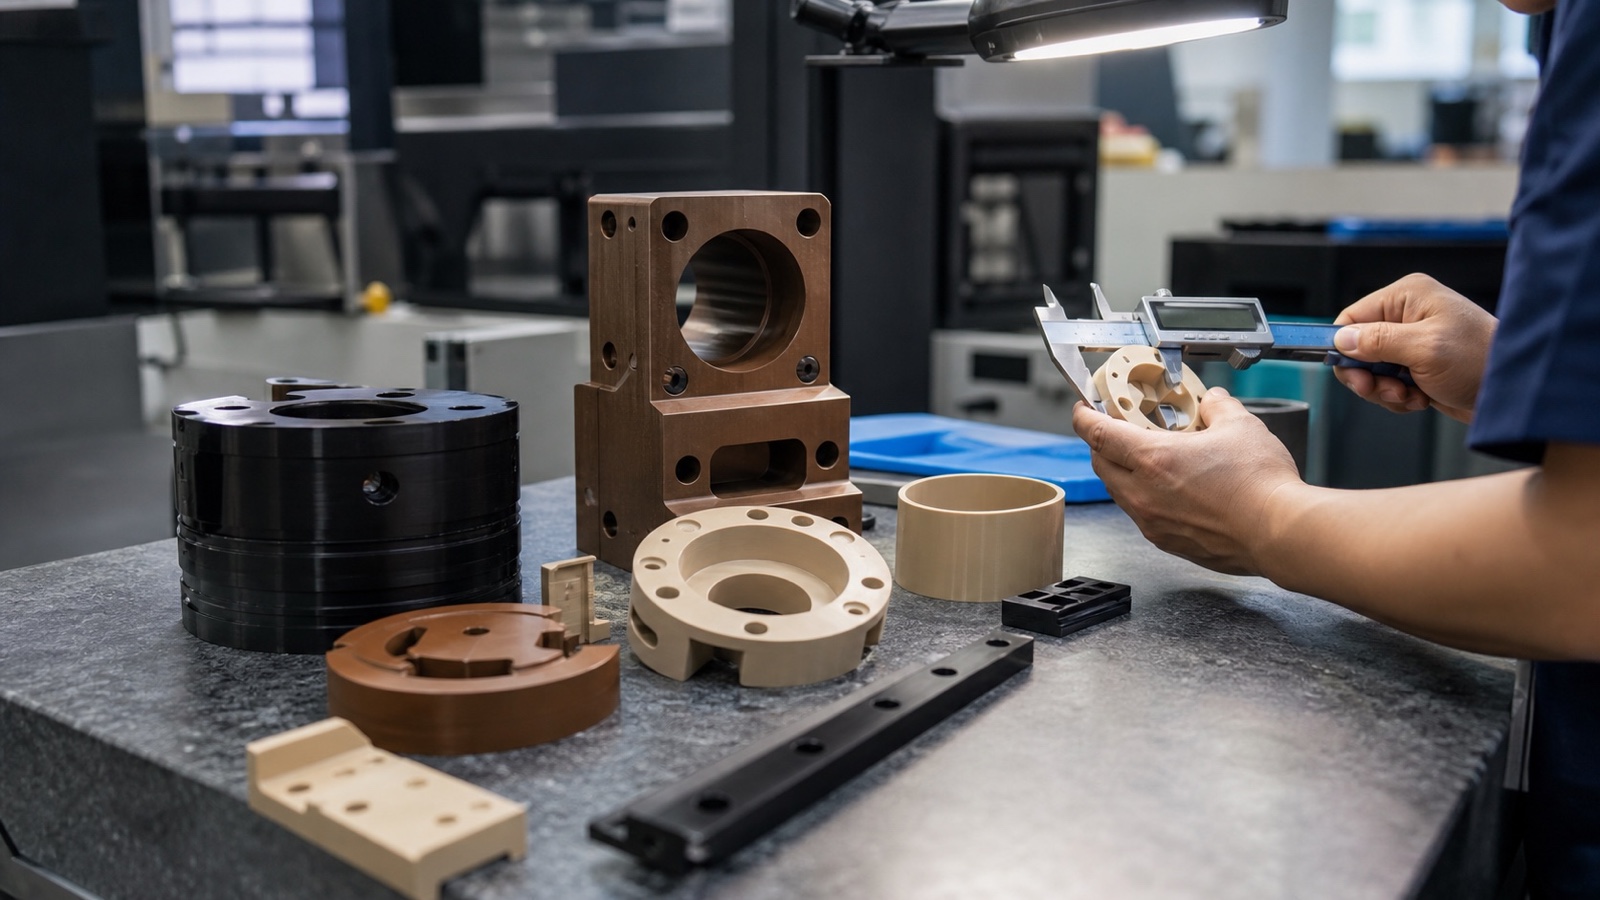
Gradi per cuscinetti non caricati
Il PEEK vergine ha intrinsecamente un coefficiente di attrito dinamico inferiore contro l'acciaio lucidato (circa 0,30–0,38) rispetto al PAI vergine (circa 0,40–0,45). Per componenti di scorrimento a carico leggero e velocità media, il PEEK vergine funziona in modo più fresco e fluido fin da subito.
Formulazioni tribologiche specializzate
Il confronto tra modifiche specifiche per cuscinetti cambia l'equazione. Il PEEK-FC30 (contenente 10% fibra di carbonio, 10% grafite e 10% PTFE) rispetto al Torlon 4301 o al Torlon 4275 (PAI con additivi di grafite e fluoropolimeri) mostra distinzioni critiche. Mentre il PEEK-FC30 gestisce senza sforzo ambienti umidi, trattati con vapore o chimici, il Torlon 4301 offre indici PV impareggiabili sotto pressioni di contatto compressive pesanti superiori a 50 MPa.
Resistenza al grippaggio e alla micro-saldatura
In condizioni severe di attrito secco dove le temperature aumentano localmente sui punti di contatto, il Torlon mantiene il suo modulo senza ammorbidirsi, prevenendo il grippaggio e l'estrusione per rotolamento catastrofica che il PEEK semi-cristallino può subire vicino alla sua soglia di transizione vetrosa di 143°C.
Stabilità termica e resistenza ad alte temperature
Un malinteso comune nelle specifiche dei polimeri è guardare solo alla Temperatura di Servizio Continuo (CST). Sia il PEEK che il PAI vantano impressionanti indici termici continui: da 250°C a 260°C. Ma il modo in cui mantengono la rigidità meccanica sopra i 140°C è molto diverso.
La divergenza della transizione vetrosa (Tg)
Il PEEK ha una temperatura di transizione vetrosa (Tg) di circa 143°C (289°F). Sebbene il suo punto di fusione sia di 343°C, il PEEK non caricato perde un modulo sostanziale una volta che le temperature operative superano i 140°C. Il suo modulo di trazione scende di oltre il 50%, passando da un polimero strutturale rigido a un solido tenace e flessibile supportato solo dalle sue fasi cristalline.
Il PAI ha una Tg estremamente alta di 275°C (527°F). Di conseguenza, il PAI mantiene sostanzialmente la sua piena rigidità a temperatura ambiente fino a 200°C e mantiene un'integrità strutturale sostanziale fino a 260°C. Per piastre di valvole portanti o zoccoli di test operanti a 180°C–220°C, il PAI rimane rigido laddove il PEEK non caricato si fletterebbe e scorrerebbe sotto il precarico dei bulloni.
Poiché le forme semilavorate in PAI richiedono cicli di polimerizzazione in forno di più giorni dopo l'estrusione per ottenere la piena immidizzazione e resistenza, sono suscettibili all'assorbimento di umidità (fino allo 0,3–0,4% nell'aria umida dell'officina). Quando lavoriamo pezzi in PAI con tolleranze strette (±0,01mm), gestiamo attivamente la pre-essiccazione della materia prima e la stabilizzazione post-lavorazione. Il PEEK, al contrario, ha un assorbimento di umidità quasi nullo (0,1% max) e rimane dimensionalmente stabile durante l'esposizione ai refrigeranti.
Fattori di resistenza chimica e ambientale
La compatibilità chimica è il confine decisivo in cui il PEEK supera frequentemente il PAI. Anche se il PAI ha una rigidità meccanica superiore, l'esposizione chimica può dettare la scelta del materiale.
Profilo chimico del PEEK
- Vapore surriscaldato e idrolisi: Eccezionale; resiste a migliaia di cicli in autoclave senza infragilimento.
- Acidi e basi: Resiste ad acidi e alcali organici diluiti e concentrati; attaccato solo da acido solforico/nitrico concentrato.
- Idrocarburi e solventi: Eccezionale resistenza a carburanti per jet, liquidi freni, oli grezzi e solventi clorurati.
Profilo chimico del PAI
- Idrocarburi e oli: Eccellente resistenza ai carburanti automobilistici, oli idraulici sintetici e refrigeranti al fluorocarbonio.
- Vapore e umidità ad alta temperatura: Soggetto a degradazione idrolitica; l'esposizione continua al vapore sopra i 130°C causa la rottura della catena molecolare.
- Alcali forti e ammine: Le basi forti idrolizzano i legami immidici, causando cricche da stress e degradazione superficiale.
Convenienza e compromessi nella selezione dei materiali
Entrambi i materiali appartengono alla fascia di costo più alta tra i termoplastici tecnici lavorabili. Le barre grezze per il PAI sono generalmente dal 15% al 35% più costose delle forme standard in PEEK vergine, principalmente a causa della complessa polimerizzazione allo stato solido a più stadi e dei lunghi programmi di post-polimerizzazione necessari per produrre billette di Torlon prive di vuoti.
Anche la lavorabilità influenza l'economia del pezzo:
Comportamento di lavorazione: PEEK
Il PEEK è relativamente indulgente con gli utensili. Genera nastri continui o riccioli gestibili quando tagliato con utensili in metallo duro lucidato o PCD. La gestione del refrigerante è semplice e lo scarico delle tensioni interne può essere eseguito tramite ricottura termica standard.
Comportamento di lavorazione: PAI
Il PAI è fragile durante il taglio rapido e altamente abrasivo, richiedendo una geometria di taglio a spoglia positiva elevata e taglienti affilati come rasoi per evitare l'impaccamento dei trucioli e la scheggiatura dei bordi sulle pareti in uscita. La foratura profonda richiede frequenti cicli di scarico e getti d'aria compressa per evitare shock termici localizzati.
Se un assemblaggio opera rigorosamente sotto i 100°C senza solventi aggressivi o vapore, l'uso di PEEK o PAI è spesso una sovraspecifica. Nelle nostre revisioni di quotazione, quando i clienti non richiedono soglie di temperatura o chimiche estreme, valutiamo spesso se PPS, PEI (Ultem 1000) o POM-C possano raggiungere le tolleranze di stampa esatte con un costo totale del progetto inferiore dal 30% al 60%.
Applicazioni industriali comuni
Le prestazioni nel mondo reale spingono gli ingegneri a specificare questi polimeri in settori critici mirati:
Zoccoli di test per semiconduttori (Dominio PAI)
Gli zoccoli di test IC e i dispositivi di burn-in richiedono fori microscopici praticati con diametri da 0,2mm a 0,5mm su griglie a passo stretto. Il Torlon 4203 e il 5030 caricato vetro offrono un'eccezionale micro-lavorabilità senza bave, elevato isolamento elettrico e deflessione praticamente nulla sotto le pressioni delle molle dei pin di contatto fino a 150°C.
Guarnizioni per pozzi petroliferi (Dominio PEEK)
I completamenti dei pozzi espongono i componenti a metano, gas acido (H2S), salamoia e fanghi di perforazione sotto alte pressioni. La resistenza del PEEK all'attacco chimico e alla rapida decompressione del gas (RGD) lo rende la scelta standard per anelli di supporto, guarnizioni chevron e penetratori elettrici.
Elementi di fissaggio e boccole aerospaziali (Entrambi)
Le staffe di sostituzione del titanio e le boccole degli attuatori dei motori a reazione si affidano al PAI in fibra di carbonio (Torlon 4435 / 7130) per elevati rapporti rigidità-peso fino a 260°C. Il PEEK è preferito sui collettori esterni della cellula e sui giunti di ritorno idraulico dove è richiesta la resistenza al fluido Skydrol.
Dispositivi medici e chirurgici (Dominio PEEK)
Le guide chirurgiche, le punte degli endoscopi e le prove impiantabili richiedono la biocompatibilità ISO 10993 o USP Classe VI insieme alla resilienza contro la ripetuta sterilizzazione in autoclave a vapore. Il PEEK detiene quasi esclusivamente questo campo, poiché il PAI si degrada in condizioni di autoclave ripetitive.
Svantaggi del PEEK e quando il PAI ha prestazioni migliori
Sebbene il PEEK sia spesso trattato come il polimero ad alte prestazioni predefinito, gli ingegneri incontrano reali limitazioni quando testano i componenti sotto sforzo meccanico estremo:
1. Calo del modulo sopra i 143°C
A causa della sua transizione vetrosa a 143°C, il PEEK vergine si ammorbidisce significativamente quando sottoposto a calore. Quando una guarnizione di valvola idraulica o una fascia elastica di un compressore vede un funzionamento sostenuto a 180°C sotto una pressione di 15 MPa, il PEEK può deformarsi, estrudersi negli spazi liberi e causare il guasto del sistema. Il PAI mantiene la forma strutturale fino a 275°C senza scorrimento plastico.
2. Minore resistenza ultima a trazione e compressione
Il PEEK vergine cede intorno ai 100–115 MPa. Il Torlon PAI vergine raggiunge i 150–190 MPa. Per gabbie strutturali, rondelle reggispinta di trasmissione e ingranaggi di precisione che devono trasmettere coppia senza deflessione dei denti, il PAI offre un margine di carico meccanico più elevato.
3. Maggiore tasso di espansione termica (CLTE)
Il coefficiente di espansione termica lineare del PEEK è circa 45–50 × 10⁻⁶/K sotto la Tg e aumenta sostanzialmente sopra la Tg. Il PAI non caricato ha un CLTE eccezionalmente basso di circa 30 × 10⁻⁶/K, imitando da vicino i tassi di espansione dei metalli e preservando tolleranze di funzionamento strette su ampi inviluppi operativi.
FAQ: Risposte alle domande degli ingegneri
Quali sono gli svantaggi del materiale PEEK?
Il principale svantaggio meccanico del PEEK è la sua temperatura di transizione vetrosa relativamente bassa (143°C), sopra la quale i gradi non caricati subiscono una significativa perdita di modulo strutturale e resistenza allo scorrimento. È anche attaccato da acidi solforico, nitrico e fluoridrico concentrati, è sensibile alla fatica concentrata sull'intaglio sotto cicli ad alta frequenza e comporta un costo elevato della materia prima rispetto alle poliammidi o alle plastiche tecniche come PPS e POM.
L'Ultem è un materiale migliore del PEEK?
L'Ultem (PEI) non è universalmente migliore, ma offre vantaggi in specifici contesti ingegneristici. Il PEI ha una temperatura di transizione vetrosa più elevata (circa 217°C) rispetto al PEEK (143°C), il che significa che l'Ultem non caricato mantiene la rigidità strutturale a temperature comprese tra 150°C e 200°C meglio del PEEK non caricato. L'Ultem è anche significativamente più conveniente e intrinsecamente ritardante di fiamma con una bassa generazione di fumo. Tuttavia, il PEEK offre una resistenza chimica di gran lunga superiore, una maggiore resistenza alla fatica e migliori caratteristiche di usura per scorrimento.
Il PEEK è più duro del Delrin?
Sì. Il PEEK vergine esibisce tipicamente una durezza Rockwell M da M99 a M105 (Rockwell R 126), mentre il Delrin (Acetale / POM-H) misura circa Rockwell M88 a M94 (Rockwell R 120). Il PEEK ha una durezza superficiale maggiore, una maggiore resistenza ai graffi e una resistenza alla trazione superiore di circa il 50% rispetto al Delrin, insieme al doppio della capacità di temperatura di servizio continuo.
Perché la plastica PEEK è così costosa?
La sintesi del PEEK è una polimerizzazione a crescita a stadi ad alta intensità energetica che richiede costosi monomeri speciali (idrochinone e 4,4'-difluorobenzofenone) sciolti in solventi difenilsolfonici ad alto punto di ebollizione a temperature superiori a 300°C. L'attrezzatura necessaria per gestire questo processo è costruita con leghe di nichel esotiche. Inoltre, l'estrusione di forme semilavorate in PEEK richiede stampi di fusione ad alta temperatura specializzati e stretti controlli di ricottura termica per garantire una cristallinità uniforme senza vuoti interni.
Lavorazione di componenti in PEEK e PAI di precisione con PlasticCNCPro
In PlasticCNCPro, ci concentriamo specificamente sulla lavorazione CNC personalizzata di plastiche tecniche ad alte prestazioni. Che stiate convalidando un prototipo per test di burn-in di semiconduttori o abbiate bisogno di lotti di produzione ripetuti di guarnizioni idrauliche critiche, la nostra struttura di Dongguan gestisce il processo dalla revisione CAD fino alla fresatura di precisione, tornitura, sbavatura e ispezione dimensionale.
Richiedi una revisione della lavorazione e un preventivo
Carica i tuoi disegni 2D, file CAD 3D (STEP, IGES, DXF) e i requisiti del progetto. Il nostro team di ingegneri esaminerà le tolleranze, valuterà l'idoneità di PEEK vs PAI e fornirà feedback di produzione con un preventivo chiaro.