
Guida alla selezione di polimeri tecnici
PET vs PBT per componenti di precisione: proprietà, lavorazione e guida alla scelta
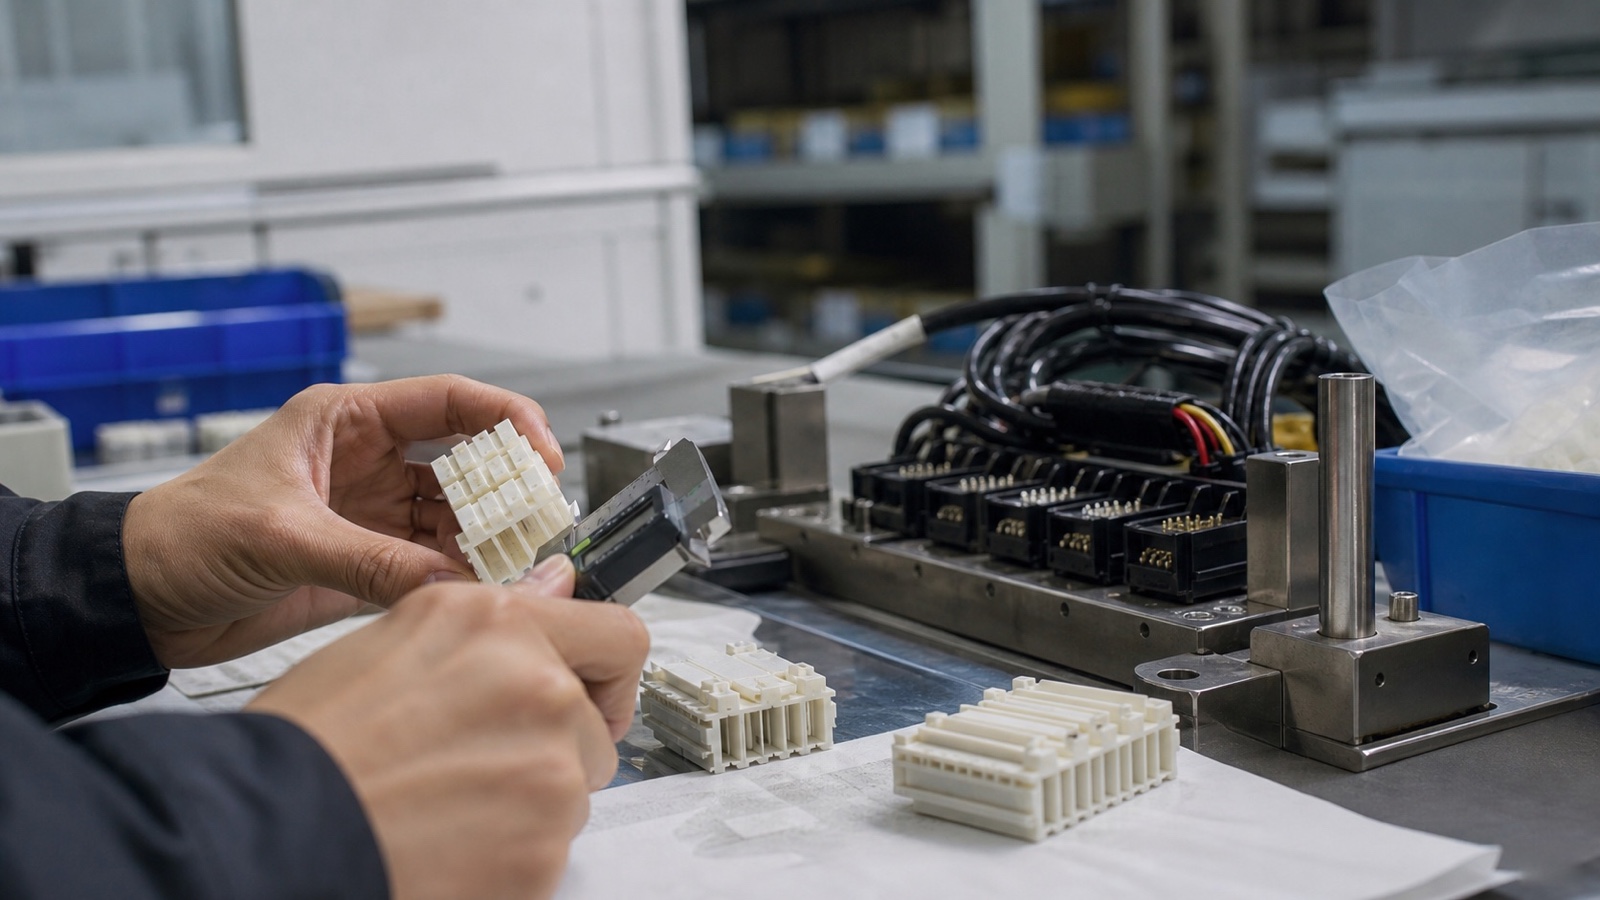
PET e PBT sono poliesteri tecnici strettamente correlati, tuttavia si comportano in modo diverso nello stampaggio, nell'esposizione all'umidità, nei cicli termici e nelle applicazioni a tolleranza stretta. Confrontiamo la loro struttura, le proprietà, i requisiti di lavorazione e i casi d'uso pratici in modo che possiate selezionare il materiale più affidabile per i componenti di precisione.
Per i componenti di precisione, il miglior poliestere non è semplicemente quello con la resistenza nominale più elevata. Valutiamo la cristallizzazione, lo storico dell'umidità, il ciclo termico, il metodo di lavorazione o stampaggio e la catena di tolleranze dell'intero assemblaggio.
Differenze nella struttura molecolare e nella cristallizzazione
PET e PBT sono poliesteri termoplastici con anelli aromatici nella loro struttura molecolare. La differenza importante è la lunghezza del segmento glicolico tra i gruppi esterei. Il PET utilizza glicole etilenico, mentre il PBT utilizza il segmento più lungo di glicole butilenico. Quel cambiamento strutturale apparentemente piccolo conferisce al PBT una maggiore mobilità della catena e una cristallizzazione più rapida durante il raffreddamento.
Il PET generalmente cristallizza più lentamente e spesso necessita di temperature dello stampo più elevate o di un raffreddamento gestito con cura per sviluppare una struttura cristallina stabile. Il PBT cristallizza rapidamente, il che favorisce cicli di stampaggio più brevi e rende più facile ottenere una struttura stampata coerente in molte geometrie. Tuttavia, la rapida cristallizzazione può anche creare un ritiro direzionale e un'anisotropia che devono essere presi in considerazione nella progettazione dello stampo.
Struttura del PET
Il PET può offrire un'elevata rigidità e una buona ritenzione dimensionale, specialmente quando il grado e lo storico termico sono controllati. La sua cristallizzazione più lenta rende le condizioni di lavorazione particolarmente importanti per pareti sottili, inserti e caratteristiche stampate a tolleranza stretta.
Struttura del PBT
Il PBT sviluppa rapidamente la cristallinità e viene spesso selezionato per lo stampaggio a iniezione efficiente, alloggiamenti elettrici, connettori e componenti in movimento. La sua finestra di lavorazione è pratica, ma il ritiro e l'orientamento delle fibre richiedono comunque un controllo ingegneristico.
Perché è importante per il controllo delle tolleranze
Un pezzo può uscire dallo stampo entro le tolleranze e spostarsi in seguito mentre assorbe umidità, rilascia stress residui o subisce una temperatura diversa. Raccomandiamo pertanto di convalidare le dimensioni critiche dopo il condizionamento e l'esposizione termica, non solo immediatamente dopo la produzione.
Confronto delle proprietà meccaniche e termiche
La tabella seguente fornisce intervalli rappresentativi per gradi non caricati per stampaggio a iniezione. I valori effettivi variano in base al peso molecolare, alla cristallinità, al metodo di prova, al condizionamento, al rinforzo e alla formulazione del fornitore. Utilizziamo queste cifre come strumento di screening iniziale, per poi confermare il grado selezionato rispetto alla sua scheda tecnica e alla temperatura di applicazione.
| Proprietà | PET, grado non caricato tipico | PBT, grado non caricato tipico | Rilevanza per i componenti di precisione |
|---|---|---|---|
| Resistenza alla trazione | Circa 50–75 MPa | Circa 45–65 MPa | Utile per lo screening del carico, ma il carico sostenuto e la temperatura sono ugualmente importanti. |
| Modulo di trazione | Circa 2,2–3,0 GPa | Circa 2,0–2,8 GPa | Una maggiore rigidità aiuta a resistere alla deflessione in guide, staffe e supporti per sensori. |
| Temperatura di deflessione termica (HDT) | Spesso circa 65–80°C allo stress standard | Spesso circa 55–75°C allo stress standard | Utilizzare il valore specifico del grado; i gradi rinforzati possono essere sostanzialmente più elevati. |
| Capacità di utilizzo continuo | Moderata; la progettazione dipende fortemente dal carico e dall'ambiente | Moderata; comunemente utilizzato in sistemi sottocofano ed elettrici con gradi adatti | Non sostituire l'HDT con dati di scorrimento a lungo termine. |
| Resistenza allo scorrimento (creep) | Buona rispetto a molte plastiche di base; diminuisce con calore e umidità | Buona in condizioni ambientali; i gradi rinforzati migliorano la ritenzione del carico | Controllare il rilassamento dello stress attorno a clip, accoppiamenti a pressione, ingranaggi e giunti bullonati. |
La resistenza è solo una parte delle prestazioni di precisione
Per un ingranaggio, una boccola, un corpo connettore o un supporto per sensore, la rigidità e la resistenza allo scorrimento possono contare più della resistenza alla trazione a breve termine. Un componente che si flette lentamente può modificare il gioco dell'ingranaggio, alterare la posizione del contatto di un connettore o ridurre la precisione di un assemblaggio ottico o di laboratorio senza mostrare danni visibili.
Quando un componente opera vicino al suo limite termico, esaminiamo il livello di stress effettivo, il ciclo di lavoro, il tempo di esposizione, la geometria di supporto. Per carichi impegnativi, il PET o il PBT caricati con vetro possono essere più appropriati di un grado non caricato, sebbene il rinforzo possa aumentare l'anisotropia e complicare le tolleranze di lavorazione o stampaggio.
Resistenza chimica, assorbimento di umidità e stabilità dimensionale
Sia il PET che il PBT offrono un'utile resistenza a oli, grassi, molti idrocarburi e comuni fluidi industriali. Nessuno dei due dovrebbe essere approvato basandosi solo su un'etichetta generica di "resistenza chimica". Concentrazione, temperatura, tempo di esposizione, stress meccanico e presenza di stress da stampaggio possono cambiare il risultato.
Entrambi i poliesteri possono essere influenzati dall'idrolisi. Durante la lavorazione, un'essiccazione insufficiente può ridurre il peso molecolare e causare parti fragili. In servizio, acqua calda, vapore o elevata umidità combinati con temperature elevate possono ridurre gradualmente le prestazioni. Sono disponibili composti di PBT e PET resistenti all'idrolisi, ma il grado corretto deve essere verificato per l'esposizione reale.
| Ambiente | Tendenza del PET | Tendenza del PBT | Azione ingegneristica |
|---|---|---|---|
| Servizio in ambiente umido | Basso assorbimento di umidità rispetto al nylon, ma le dimensioni possono comunque cambiare. | Basso assorbimento di umidità e comportamento elettrico generalmente stabile. | Condizionare i pezzi prima dell'ispezione finale quando la tolleranza è critica. |
| Acqua calda o vapore | Il rischio di idrolisi aumenta con la temperatura e il tempo. | Il rischio di idrolisi è significativo per gradi non idonei. | Utilizzare un grado convalidato resistente all'idrolisi o selezionare un altro polimero. |
| Oli e idrocarburi | Generalmente buona, soggetta a temperatura e stress. | Generalmente buona, con limiti specifici della formulazione. | Testare il fluido e il composto esatti per le parti sotto stress. |
| Alcali forti e alcuni solventi | Potenziale attacco, stress cracking o perdita di proprietà. | Potenziale attacco, particolarmente a temperature elevate. | Ottenere i dati di compatibilità prima del rilascio. |
Nota sulla stabilità dimensionale
PET e PBT solitamente assorbono meno umidità rispetto a molte poliammidi, il che è utile per i componenti di precisione. Un basso assorbimento non significa zero movimento dimensionale: cristallinità, orientamento delle fibre, espansione termica, stress residuo e condizionamento dell'umidità contribuiscono alla tolleranza finale.
Considerazioni su stampaggio a iniezione e lavorazione
PET e PBT sono entrambi sensibili all'umidità durante la lavorazione allo stato fuso. I granuli devono essere essiccati secondo le istruzioni del fornitore del composto, utilizzando un sistema di essiccazione controllato che raggiunga il punto di rugiada richiesto. La lavorazione di materiale umido può causare degradazione idrolitica, striature argentee, minore resistenza e dimensioni instabili.
Essiccare la resina in modo coerente
Seguire la scheda tecnica del grado per temperatura di essiccazione, tempo di permanenza, umidità consentita e gestione della tramoggia. L'esposizione ripetuta all'umidità ambientale può annullare una preparazione altrimenti corretta.
Controllare la temperatura dello stampo
Il PBT generalmente cristallizza prontamente a temperature pratiche dello stampo, mentre il PET beneficia spesso di una temperatura dello stampo più elevata e controllata con maggiore cura per ottenere cristallinità e qualità superficiale stabili.
Tenere conto della direzione del ritiro
La rapida cristallizzazione e il rinforzo in vetro del PBT possono produrre un ritiro direzionale. La posizione del punto di iniezione, la lunghezza del flusso, lo spessore della parete, l'equilibrio del raffreddamento e l'orientamento delle fibre influenzano le dimensioni di connettori e alloggiamenti.
Convalidare il ciclo completo
Cicli più brevi sono spesso possibili con il PBT perché cristallizza rapidamente. Il PET può richiedere un maggiore controllo termico, ma il ciclo corretto è quello che produce dimensioni e proprietà stabili, non semplicemente il ciclo più breve.
Che dire della lavorazione CNC?
Per prototipi, ordini a basso volume, pezzi di ricambio e geometrie complesse, la lavorazione CNC può evitare i tempi di consegna e l'investimento negli stampi dell'iniezione. In PlasticCNCPro, esaminiamo le condizioni del materiale, lo spessore della parete, il bloccaggio, l'accesso dell'utensile e i requisiti di tolleranza prima di lavorare componenti in PET o PBT. Lo stesso comportamento del materiale è importante: le sezioni sottili possono muoversi dopo la lavorazione se lo stress residuo viene rilasciato.
Modifiche al materiale e opzioni di rinforzo
La decisione PET vs PBT viene spesso presa tra famiglie di composti piuttosto che tra polimeri di base. Gli additivi possono modificare rigidità, comportamento all'impatto, prestazioni alla fiamma, attrito, ritiro, stabilità del colore e resistenza chimica. Consigliamo di specificare prima le prestazioni richieste, quindi di selezionare un grado disponibile in commercio che le soddisfi.
Rinforzo in fibra di vetro
La fibra di vetro aumenta rigidità, resistenza, resistenza allo scorrimento e spesso le prestazioni termiche. I compromessi includono un maggiore ritiro anisotropico, possibili deformazioni, un materiale più abrasivo e una superficie che può mostrare la trama della fibra.
Modifica all'impatto
I gradi modificati all'impatto migliorano la tenacità per clip, alloggiamenti e parti esposte a urti. Ciò può ridurre la rigidità o alterare le prestazioni chimiche e termiche, quindi il beneficio dell'impatto dovrebbe essere bilanciato rispetto ai requisiti dimensionali.
Composti ritardanti di fiamma
I gradi di PET e PBT ritardanti di fiamma sono comuni nei componenti elettrici ed elettronici. Il pacchetto di additivi può influenzare il flusso, la resistenza della linea di saldatura, l'aspetto superficiale e l'invecchiamento a lungo termine; utilizzare i dati del grado esatto piuttosto che presumere il comportamento della resina base.
Copolimero e approcci specialistici
La copolimerizzazione e gli additivi su misura possono migliorare la lavorazione, la resistenza all'idrolisi, le prestazioni all'impatto o il controllo della cristallizzazione. Questi gradi possono essere preziosi quando il PET o il PBT standard non riescono a soddisfare l'intero inviluppo di progettazione.
Applicazioni chiave nei componenti di precisione
PET e PBT sono utilizzati in sistemi industriali, automobilistici, elettrici e di laboratorio. L'opzione preferita dipende dal fatto che la sfida principale sia la rigidità, il tempo di ciclo, l'isolamento elettrico, il controllo dimensionale, l'impatto, la temperatura o l'esposizione ai fluidi.
Sensori automobilistici e componenti sottocofano
Il PBT è spesso considerato per alloggiamenti di sensori, corpi di connettori, staffe e componenti di protezione elettrica grazie alla sua stampabilità, proprietà elettriche e disponibilità in gradi rinforzati e ritardanti di fiamma. Per posizioni a temperatura elevata o esposte ai fluidi, il composto esatto e le prestazioni di idrolisi devono essere convalidate.
Connettori elettrici e parti isolanti
Entrambi i materiali possono supportare applicazioni di connettori e isolamento. La rapida cristallizzazione del PBT è utile per lo stampaggio ad alto volume, mentre le versioni ritardanti di fiamma e rinforzate con vetro possono essere selezionate per requisiti di rigidità e sicurezza elettrica.
Ingranaggi, guide e componenti legati all'usura
Il PET può essere interessante dove sono importanti rigidità, basso movimento dovuto all'umidità e stabilità dimensionale. Il PBT può essere utilizzato anche per componenti mobili di precisione quando il grado fornisce prestazioni adeguate di attrito, usura, fatica e scorrimento. Geometria dell'ingranaggio, lubrificazione, carico, velocità e temperatura devono essere valutati insieme.
Apparecchiature mediche e di laboratorio
PET e PBT possono essere utilizzati per alloggiamenti, fissaggi, supporti, guide e componenti isolanti dove sono richieste ripetibilità dimensionale e compatibilità chimica. Per le applicazioni mediche, il grado selezionato, il processo di pulizia, le esigenze di biocompatibilità e la documentazione normativa devono essere confermati in modo indipendente.
Vantaggi e limitazioni di ciascun materiale
Vantaggi del PET
- Elevata rigidità e buone prestazioni resistenza-peso in gradi adatti.
- Basso assorbimento di umidità rispetto a molte plastiche tecniche sensibili all'umidità.
- Utile stabilità dimensionale e resistenza a molti oli e idrocarburi.
Limitazioni del PET
- L'umidità deve essere controllata attentamente durante la lavorazione perché l'idrolisi può ridurre le proprietà.
- La cristallizzazione più lenta può richiedere un controllo più rigoroso della temperatura dello stampo e del raffreddamento.
- La tenacità all'impatto e le prestazioni ad alta temperatura possono richiedere un grado modificato o rinforzato.
Vantaggi del PBT
- La cristallizzazione rapida supporta uno stampaggio a iniezione efficiente e cicli di produzione ripetibili.
- Buon isolamento elettrico, resistenza chimica e disponibilità di gradi rinforzati.
- Utile equilibrio di rigidità, tenacità e comportamento dimensionale per connettori e alloggiamenti.
Limitazioni del PBT
- L'idrolisi può essere una preoccupazione in ambienti caldi e umidi a meno che non venga selezionato un grado resistente adatto.
- La rapida cristallizzazione e il rinforzo possono produrre anisotropia di ritiro e deformazione.
- I gradi non caricati potrebbero non fornire prestazioni di carico o impatto a lungo termine sufficienti per progetti impegnativi.
Quadro decisionale: scegliere tra PET e PBT
Consigliamo di prendere la decisione PET vs PBT in base all'intero inviluppo operativo piuttosto che alla sola famiglia di resine. La seguente matrice è una guida pratica di primo passaggio per ingegneri e team di approvvigionamento.
| Priorità di progettazione | Preferenza iniziale | Cosa verificare prima del rilascio |
|---|---|---|
| Cicli di stampaggio rapidi e geometria complessa del connettore | PBT | Flusso, linee di saldatura, direzione del ritiro, prestazioni alla fiamma e ritenzione dei terminali. |
| Alta rigidità e dimensioni stabili a temperatura moderata | PET o PET rinforzato | Resistenza all'impatto, cristallinità, risposta al condizionamento e scorrimento sotto il carico effettivo. |
| Isolamento elettrico e produzione di componenti automobilistici | Spesso PBT | Temperatura, umidità, esposizione ai fluidi, requisiti di fiamma e invecchiamento a lungo termine. |
| Acqua calda, vapore o elevata umidità | Nessuno dei due automaticamente | Utilizzare i dati sull'idrolisi e considerare un composto resistente o una diversa famiglia di polimeri. |
| Prototipo o pezzo di precisione a basso volume | PET o PBT in base alle prestazioni | Lavorabilità, forma dello stock, rilascio dello stress, strategia dei dati e condizioni di ispezione. |
| Costo totale di materiale e produzione più basso | Specifico per progetto | Includere attrezzature, tempo di ciclo, scarti, lavorazioni secondarie, ispezione e durata utile. |
Una sequenza di specifica pratica
-
1
Definire l'inviluppo: registrare temperatura, umidità, esposizione ai fluidi, carico, velocità, tensione, metodo di pulizia e durata utile prevista.
-
2
Identificare la modalità di guasto: decidere se il rischio è scorrimento, deformazione, incrinatura, usura, cedimento dielettrico, attacco chimico o deriva dimensionale.
-
3
Selezionare il grado: confrontare le opzioni non caricate, caricate con vetro, modificate all'impatto, ritardanti di fiamma e resistenti all'idrolisi utilizzando i dati del fornitore.
-
4
Convalidare il pezzo: ispezionare le dimensioni critiche dopo il condizionamento e, ove necessario, dopo test termici, chimici o meccanici.
FAQ: Domande comuni su PET e PBT
Quali sono le differenze chiave tra plastiche PBT e PET?
Il PET ha un segmento di glicole etilenico e generalmente cristallizza più lentamente, mentre il PBT ha un segmento più lungo di glicole butilenico e cristallizza più rapidamente. In termini pratici, il PBT è spesso conveniente per lo stampaggio a iniezione a ciclo rapido e i componenti elettrici, mentre il PET può offrire una forte rigidità e prestazioni dimensionali in gradi adatti. Entrambi richiedono controllo dell'umidità e convalida specifica per grado.
Quali sono i lati negativi della plastica PET?
Il PET può richiedere un'attenta essiccazione e un controllo termico, in particolare quando stampato per una cristallinità stabile e tolleranze strette. Può essere vulnerabile all'idrolisi durante la lavorazione in umido o il servizio in ambienti caldi e umidi, e i gradi non modificati potrebbero aver bisogno di supporto per le prestazioni all'impatto o ad alta temperatura. Queste limitazioni possono spesso essere risolte attraverso la selezione del grado e il controllo del processo.
Quali sono gli svantaggi del PBT?
Il PBT può essere suscettibile all'idrolisi in ambienti caldi e umidi, e la rapida cristallizzazione può contribuire al ritiro direzionale o alla deformazione. Il PBT non caricato potrebbe non fornire prestazioni di carico o impatto a lungo termine sufficienti per progetti impegnativi. I gradi caricati con vetro e speciali migliorano le prestazioni ma possono aumentare il costo del materiale, l'anisotropia e la complessità di lavorazione.
Cosa è meglio, PET o HDPE?
Nessuno dei due è universalmente migliore. Il PET generalmente offre maggiore rigidità, resistenza e precisione dimensionale, mentre l'HDPE è apprezzato per tenacità, resistenza chimica, basso attrito e resistenza all'umidità. Per un connettore di precisione, un supporto per sensore o un ingranaggio rigido, il PET può essere il punto di partenza migliore; per un pezzo soggetto a usura esposto chimicamente o un componente flessibile correlato ai contenitori, l'HDPE può essere più appropriato. Temperatura, carico, tolleranza e compatibilità dei fluidi dovrebbero decidere la selezione.
Conclusione e raccomandazioni
Per i componenti di precisione, il PET è un forte candidato quando rigidità, basso movimento dovuto all'umidità e stabilità dimensionale sono requisiti centrali. Il PBT è spesso la scelta pratica per stampaggio efficiente, connettori elettrici, alloggiamenti di sensori e componenti che beneficiano di una rapida cristallizzazione e di una vasta gamma di composti rinforzati o ritardanti di fiamma.
Nessun materiale dovrebbe essere specificato basandosi solo su un nome di resina generico. Consigliamo di documentare il grado esatto, il livello di rinforzo, lo storico di lavorazione, lo stato di condizionamento, la temperatura di ispezione e l'ambiente di servizio. Per prototipi e pezzi a basso volume, la lavorazione CNC può aiutare a confermare l'adattamento e le prestazioni prima che un cliente si impegni negli stampi di produzione.
Anche il settore dei poliesteri si sta muovendo verso opzioni più sostenibili, inclusi materie prime riciclate e design di composti destinati a ridurre l'impatto del materiale preservando le prestazioni ingegneristiche. Queste alternative richiedono ancora lo stesso esame disciplinato di coerenza, storico dell'umidità, proprietà meccaniche e comportamento dimensionale a lungo termine.
Punto chiave ingegneristico
Scegliere il PET quando rigidità e controllo dimensionale guidano il requisito. Scegliere il PBT quando stampaggio efficiente, prestazioni elettriche e flessibilità del composto guidano il requisito. Quindi convalidare il grado esatto nelle condizioni meccaniche, termiche, chimiche e di umidità effettive.
Discuti il tuo componente
Hai bisogno di aiuto per selezionare PET, PBT o un altro polimero tecnico?
Inviaci il tuo disegno 2D, modello 3D, campione, requisiti del materiale, quantità, tolleranza e dettagli dell'applicazione. Noi di PlasticCNCPro possiamo esaminare il design per la lavorazione CNC di precisione, l'idoneità del materiale, il controllo dimensionale e i requisiti di produzione ripetuta.