
¿Cómo afecta la densidad al peso de las piezas de plástico mecanizadas por CNC?
Un desglose práctico de la dinámica de masa, volumen y densidad de polímeros en fresado y torneado CNC de precisión, y cómo una selección inteligente de resinas evita costes inesperados de peso y mecanizado.
En el diseño mecánico, la masa, el volumen y la densidad del material están estrictamente vinculados por la física fundamental. Al mecanizar metales como el aluminio o el acero inoxidable, los ingenieros rara vez esperan cambios sustanciales de densidad dentro de una familia de aleaciones. Sin embargo, en el mundo de los polímeros de ingeniería, el panorama es drásticamente diferente. Dos modelos CAD idénticos pueden dar lugar a componentes acabados en los que uno pesa más del doble que el otro, simplemente debido al polímero seleccionado.
En PlasticCNCPro, trabajamos frecuentemente con fabricantes de dispositivos aeroespaciales, médicos, robóticos y automotrices que operan bajo estrictos límites de carga útil. En estos sectores, la optimización del peso no es una elección estética secundaria; determina la duración de la batería, la inercia del motor, el equilibrio dinámico de la carga útil y el cumplimiento normativo. Comprender cómo la densidad de la resina se traduce en masa real en la mesa de mecanizado es fundamental para alcanzar los objetivos de rendimiento sin comprometer la integridad estructural.
Debido a que el mecanizado elimina material de un bloque extruido o fundido, la densidad rige directamente no solo la masa final del componente, sino también los costes de adquisición del material, la acumulación de calor en el filo de corte y la dinámica de sujeción durante el fresado de alta velocidad.
1. Comprensión de la densidad del plástico y la gravedad específica
En términos técnicos, la densidad es la medida de la masa por unidad de volumen, representada normalmente en las hojas de datos de ingeniería como gramos por centímetro cúbico (g/cm³) o kilogramos por metro cúbico (kg/m³). Al calcular las trayectorias de las herramientas y los requisitos de material en bruto, convertimos estos valores para que coincidan con el volumen del componente extraído de sus archivos STEP o IGES.
Los diseñadores suelen ver la densidad y la gravedad específica utilizadas indistintamente en las hojas de especificaciones de los proveedores. La gravedad específica es una relación adimensional que compara la densidad del polímero con la densidad del agua pura a 4°C (1.00 g/cm³). Para estimaciones prácticas rápidas de mecanizado en el sistema métrico, un polímero con una gravedad específica de 1.41 (como Delrin/POM-C) equivale directamente a una densidad de 1.41 g/cm³. Si un polímero tiene una gravedad específica inferior a 1.0, flotará en el agua; si es superior a 1.0, se hundirá.
¿Cuál es la densidad de peso del plástico?
A diferencia de los metales, que suelen situarse entre 2.7 g/cm³ (aluminio) y 8.0 g/cm³ (acero inoxidable), la densidad de peso práctica de los termoplásticos de ingeniería sin refuerzo abarca aproximadamente 0.90 g/cm³ a 2.20 g/cm³. Las poliolefinas ultraligeras como el polipropileno rondan los 0.905 g/cm³, los plásticos industriales estándar como el nailon y el acetal se sitúan en el corredor de 1.14 a 1.42 g/cm³, mientras que los fluoropolímeros pesados como el PTFE alcanzan hasta 2.18 g/cm³.
2. El impacto directo de la densidad en el peso de la pieza
La relación matemática que rige el peso del plástico en CNC es lineal:
Debido a que el volumen se congela una vez finalizada la geometría CAD, cambiar la lista de materiales (BOM) de un polímero a otro desplaza el peso de la pieza proporcionalmente. Por ejemplo, considere un bloque de colector de fluido de precisión con un volumen sólido neto de 250 cm³ mecanizado para una plataforma de procesamiento químico:
-
1
Polipropileno (PP, ~0.91 g/cm³):
El peso final del componente equivale a aproximadamente 227.5 gramos.
-
2
POM-C / Delrin (∼1.41 g/cm³):
El peso final del componente aumenta a 352.5 gramos (+55% de aumento respecto al PP).
-
3
PTFE / Teflon (∼2.18 g/cm³):
El peso final del componente alcanza los 545.0 gramos (+139% de aumento respecto al PP).
La compensación mecánica es clara: una mayor densidad en polímeros puros a menudo se correlaciona con un empaquetamiento molecular más estrecho, lo que aporta un mayor módulo de tracción, resistencia a la fluencia y protección química. Por el contrario, las opciones de menor densidad proporcionan un alivio inmediato de la carga útil para brazos robóticos de alta velocidad o soportes de drones, pero a menudo introducen compensaciones en rigidez y estabilidad dimensional bajo estrés térmico.
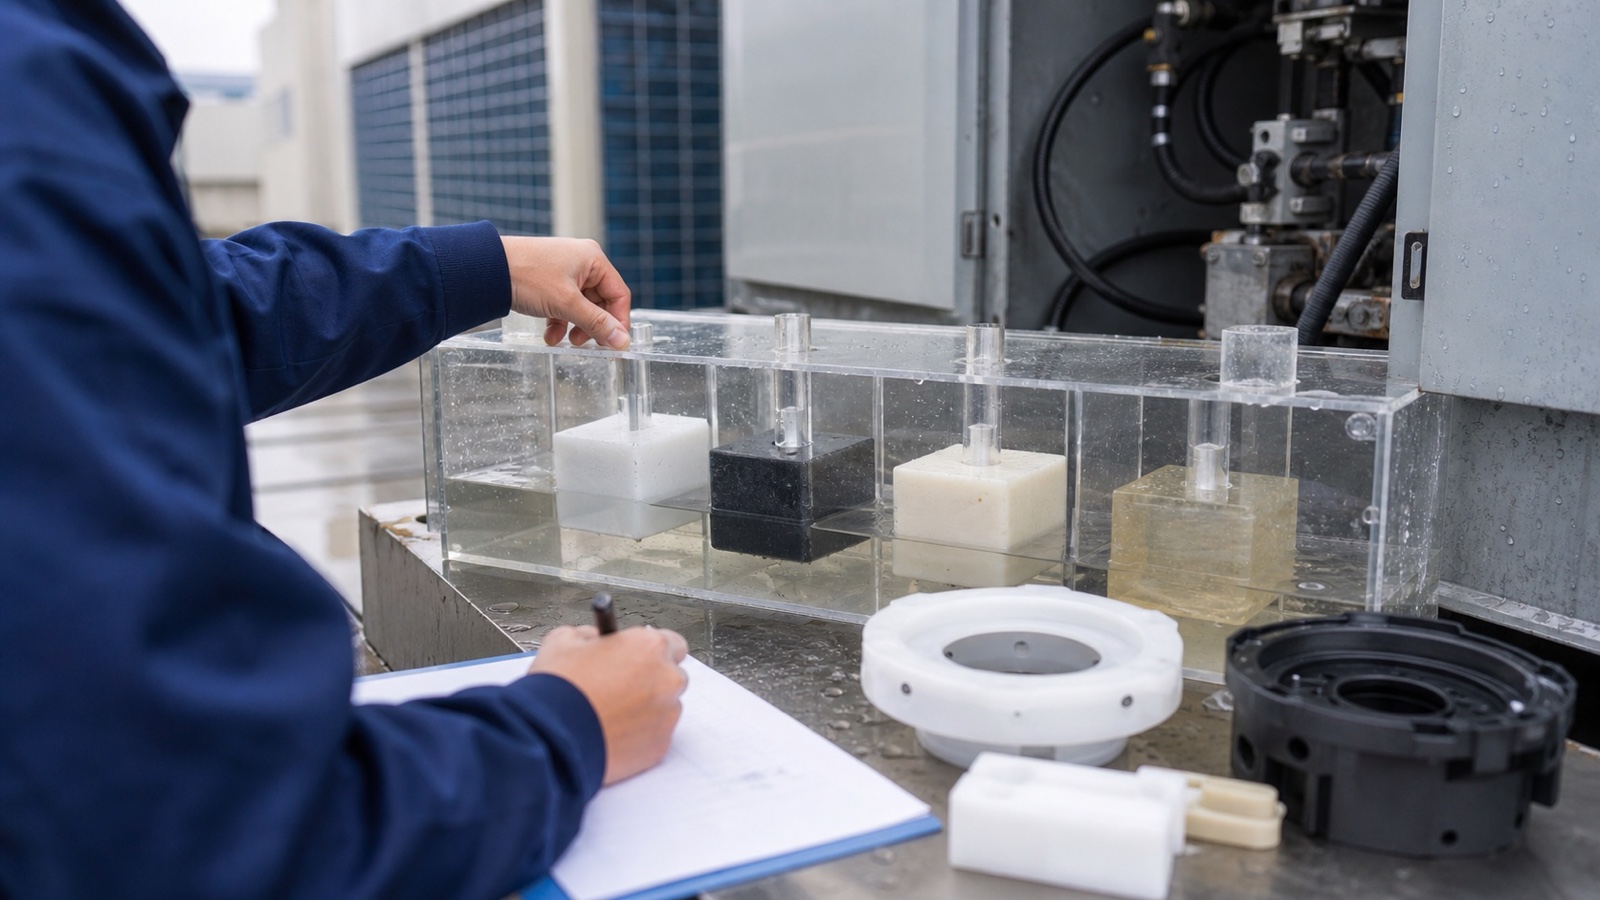
Fresado CNC de precisión de plásticos de ingeniería donde la densidad del material dicta directamente la morfología de la viruta y el peso del componente acabado.
3. Factores que influyen en la densidad del plástico
La densidad nominal de un polímero no es arbitraria; es el resultado físico de cómo se estructuran, empaquetan o refuerzan los átomos y las cadenas macromoleculares.
Estructura molecular
A nivel microscópico, las cadenas de polímeros lineales con una ramificación mínima pueden alinearse estrechamente, formando una matriz compacta que exhibe una densidad elevada. Las estructuras altamente ramificadas, por el contrario, crean impedimento estérico, dejando espacios vacíos entre cadenas desordenadas, lo que resulta en una gravedad específica reducida. Esto explica por qué el polietileno de alta densidad (HDPE, 0.95–0.96 g/cm³) es claramente más denso y rígido que el polietileno de baja densidad (LDPE, ~0.92 g/cm³).
Cristalinidad: Semicristalino vs. Amorfo
Los polímeros generalmente se dividen en dos campos estructurales. Los plásticos amorfos (como el policarbonato, el acrílico y el PEI) poseen una estructura desorganizada y enredada que se asemeja a los espaguetis secos; su densidad permanece relativamente uniforme a través de los ciclos térmicos. Los plásticos semicristalinos (como PEEK, acetal y nailon) forman regiones de cristal lamelar estrechamente organizadas. Estos dominios cristalinos aumentan la densidad localizada y la dureza estructural, pero también hacen que las formas de material semicristalino se encojan más durante el enfriamiento y exhiban características de grano direccional durante el fresado.
Aditivos de relleno y refuerzo
Las resinas base se combinan regularmente con aditivos para mejorar el módulo de flexión o la vida útil al desgaste. Las fibras de vidrio (densidad ~2.54 g/cm³) y los polvos minerales/cerámicos aumentan drásticamente el peso del polímero base. Por ejemplo, el PEEK puro sin rellenar tiene una densidad de 1.30 g/cm³, mientras que el PEEK GF30 (30% reforzado con fibra de vidrio) sube a aproximadamente 1.51 g/cm³. El refuerzo de fibra de carbono (densidad ~1.80 g/cm³) aumenta la densidad en menor medida mientras proporciona una rigidez específica superior.
Estructuras espumadas y microvacíos
Si bien el mecanizado CNC estructural utiliza predominantemente bloques sólidos extruidos o moldeados por compresión para mantener tolerancias precisas, las placas microcelulares especializadas o espumadas químicamente (como el PVC expandido o las placas de herramientas de poliuretano) incorporan burbujas de gas a propósito. Estos vacíos reducen la densidad para maquetas no estructurales, prototipos arquitectónicos o deflectores térmicos ligeros, aunque sacrifican la resistencia a la retención de tornillos y el microacabado superficial.
4. Comparación de plásticos comunes para mecanizado CNC
Para ayudar a su equipo de ingeniería mecánica durante la configuración CAD y la compilación de la lista de materiales, la siguiente tabla clasifica los termoplásticos de ingeniería mecanizados por CNC comunes según el nivel de densidad, la gravedad específica típica y las características estructurales.
| Polímero / Grado | Densidad (g/cm³) | Clase de peso | Aplicación principal de mecanizado |
|---|---|---|---|
| PP (Polipropileno) | 0.90 – 0.92 | Low | Tanques químicos, barriles de galvanoplastia, fluidos de laboratorio |
| UHMW-PE | 0.93 – 0.94 | Low | Tiras de desgaste, rieles de guía de transportadores, revestimientos de tolvas |
| HDPE | 0.95 – 0.96 | Low | Herramientas de contacto con alimentos, tanques de lavado, accesorios marinos |
| ABS | 1.04 – 1.07 | Medio | Cajas electrónicas, prototipos visuales, molduras automotrices |
| Nailon 6 / PA66 | 1.13 – 1.15 | Medio | Engranajes, casquillos de alta carga, soportes estructurales |
| Policarbonato (PC) | 1.20 – 1.22 | Medio | Visores, protectores de máquinas, carcasas ópticas |
| PEEK (Sin relleno) | 1.30 – 1.32 | Alto | Colectores aeroespaciales, anillos de semiconductores, implantes espinales |
| POM / Delrin / Acetal | 1.41 – 1.42 | Alto | Válvulas de precisión, ejes de tolerancia estrecha, componentes deslizantes |
| PVC (Industrial rígido) | 1.38 – 1.45 | Alto | Cabezales de ácido, conductos eléctricos, tanques de galvanoplastia |
| PTFE (Teflón) | 2.15 – 2.20 | Ultra-alto | Juntas de alta temperatura, sellos criogénicos, aisladores antiadherentes |
¿Qué plástico tiene la mayor densidad?
Entre los polímeros de ingeniería mecanizados comúnmente, PTFE (Politetrafluoroetileno) tiene la mayor densidad, registrando aproximadamente 2.15 a 2.20 g/cm³. Esto se debe a que sus pesados átomos de flúor forman una densa vaina helicoidal alrededor del esqueleto de carbono. Si su diseño requiere la extrema inercia química y el bajo coeficiente de fricción del PTFE, su lista de materiales debe acomodar piezas que pesen más del doble que sus contrapartes de polipropileno o UHMW.
5. Por qué el peso y la densidad importan en la fabricación CNC
En el mecanizado CNC de plástico personalizado, la densidad no es solo una partida en una hoja de especificaciones. Tiene ramificaciones operativas y comerciales directas tanto para el comprador como para nuestra planta en Dongguan.
Costes de adquisición de material en bruto
Los bloques de polímero extruidos y fundidos (láminas, varillas y material tubular) generalmente se valoran y venden por peso bruto (kilogramos o libras), no por volumen. Al mecanizar una pieza con un vaciado significativo donde el 70% del bloque se fresa como virutas de desecho, una resina de alta densidad como el PTFE o el Delrin exige un gasto de material considerablemente mayor por centímetro cúbico que los polímeros de menor densidad como el HDPE.
Aligeramiento de alta dinámica
En robótica, gimbals de drones y brazos de recogida automatizados, la masa inercial rige el dimensionamiento del motor y la aceleración del ciclo. Utilizar un polímero de baja densidad con una relación resistencia-peso superior (como UHMW o PA reforzado con carbono) reduce la carga dinámica, disminuyendo el desgaste del motor, la disipación de calor y el tiempo de ciclo en millones de operaciones.
Desde la perspectiva del rendimiento del mecanizado, la densidad dicta en gran medida la carga de viruta, la retención de calor y el desgaste de la herramienta. Los polímeros más densos con configuraciones cristalinas, como el Delrin, cortan limpiamente, dejando bordes nítidos y virutas pequeñas o polvorientas. Por el contrario, los materiales blandos de baja densidad como el UHMW o el PP de bajo grado tienen una baja conductividad térmica; tienden a desviarse bajo la presión de la herramienta y formar virutas fibrosas y continuas que pueden envolverse alrededor de los husillos si las velocidades de corte, las tasas de avance y las geometrías de herramienta de un solo filo no están calibradas con precisión.
6. Mejores prácticas para seleccionar plástico para su proyecto
Para evitar revisiones de diseño o excesos de costes durante la creación de prototipos y las series de producción, nuestro equipo de ingeniería recomienda evaluar los polímeros candidatos utilizando esta lista de verificación de cuatro puntos:
Evaluar la resistencia específica (relación resistencia-peso)
No seleccione basándose únicamente en la resistencia a la tracción. Si su ensamblaje tiene una carga útil limitada, calcule el módulo específico (módulo de tracción dividido por la densidad). Un polímero de baja densidad con una resistencia a la fluencia ligeramente menor a menudo supera a una resina densa en condiciones dinámicas.
Evaluar las temperaturas ambientales y de funcionamiento
Las poliolefinas de baja densidad (PP, PE) experimentan una rápida caída mecánica por encima de 80°C. Si su aplicación implica temperaturas elevadas, autoclave o exposición a disolventes industriales agresivos, los polímeros más densos como PEEK, PVDF o PPS se vuelven obligatorios independientemente del peso de la pieza.
Tener en cuenta la maquinabilidad y la estabilidad de tolerancia
Los plásticos de densidad ultrabaja a menudo tienen coeficientes de expansión térmica lineal (CLTE) más altos y un módulo más bajo, lo que dificulta mantener tolerancias estrechas (±0.025 mm) durante el fresado agresivo. Las resinas de densidad media a alta como Delrin o PEEK ofrecen una repetibilidad dimensional superior.
Factorizar el flete total y los costes de entrega
Para grandes lotes de producción exportados internacionalmente, la densidad del bloque influye directamente en los pesos de envío aéreo y marítimo. Cambiar de PTFE a una alternativa de alto rendimiento y menor densidad como PEEK o POM sin relleno puede generar ahorros de envío compuestos durante los ciclos de producción anuales.
¿Cuál es el mejor plástico para el mecanizado CNC?
No existe un plástico "mejor" universal, solo el mejor plástico para el entorno operativo de su aplicación. Para componentes mecánicos generales que requieren tolerancias estrechas, roscas rígidas y peso equilibrado, POM-C (Acetal/Delrin) sigue siendo el caballo de batalla de la industria. Para entornos ultra exigentes que requieren alta resistencia al calor y química junto con un peso mínimo, PEEK es inigualable. Cuando se prioriza la resistencia química y el menor peso posible con un presupuesto ajustado, Polipropileno or UHMW-PE lideran el campo.
7. Preguntas frecuentes
¿Cómo calculo el peso de una pieza mecanizada antes de la producción?
Exporte su cuerpo sólido finalizado desde su software CAD (SolidWorks, Inventor, Fusion 360) y navegue al panel de "Propiedades de masa" o "Medir". Extraiga el volumen neto en centímetros cúbicos (cm³), luego multiplique esa cifra por el valor de densidad nominal del fabricante (g/cm³). Al cotizar, verificamos estos volúmenes contra nuestras dimensiones de bloque CNC para tener en cuenta el tamaño del material.
¿Los rellenos siempre hacen que el plástico sea más pesado?
En casi todos los casos industriales estándar, sí. Los refuerzos como perlas de vidrio, fibras de vidrio cortadas, sulfato de bario (para radiopacidad) y polvo de bronce o mineral tienen densidades sustancialmente más altas que la matriz de polímero anfitrión. Las raras excepciones son las microesferas de vidrio huecas o los rellenos sintácticos, que incrustan a propósito bolsas de aire microscópicas en la resina para reducir la densidad aparente para la flotación marina o herramientas de flotabilidad.
¿Cuáles son los errores comunes cometidos con respecto a la densidad del material?
El error más frecuente es suponer que los plásticos de baja densidad se mecanizan con fuerzas de corte más bajas. Si bien los plásticos de baja densidad como el UHMW y el HDPE son blandos, su baja conductividad térmica y elasticidad hacen que se deformen lejos del cortador y se vuelvan a expandir detrás de él, provocando atascamientos, fusión de virutas y dimensiones fuera de especificación. Los maquinistas deben ajustar las velocidades del husillo, los ángulos de inclinación del cortador y las presiones de sujeción de la fijación al pasar de polímeros densos y rígidos a grados elásticos de baja densidad.
¿Existe un plástico "ligero" universal para todos los proyectos CNC?
No. Si bien el polipropileno y el UHMW tienen la densidad más baja (~0.91–0.94 g/cm³), exhiben una alta expansión térmica, bajo módulo de flexión y un rendimiento de fluencia deficiente bajo cargas pesadas. Si un diseño requiere precisión submilimétrica bajo carga mecánica a temperaturas elevadas, un ingeniero podría verse obligado a elegir PEEK o Torlon (PAI) reforzado con carbono, aceptando una densidad ligeramente mayor para garantizar que la pieza no se deforme, fluya o falle en servicio.
Conclusión
La densidad del polímero es mucho más que una métrica de libro de texto. Es una variable de ingeniería activa que rige el peso físico de la pieza, los costes de consumo de material, el rendimiento de la herramienta de corte y los presupuestos de envío de exportación. Incluir la densidad en sus cálculos al principio durante el modelado CAD elimina costosos rediseños y garantiza que sus componentes sobrevivan a los esfuerzos operativos del mundo real.
En PlasticCNCPro, ayudamos a diseñadores de productos, ingenieros de fabricación y equipos de abastecimiento a navegar por los matices de los plásticos de ingeniería. Ya sea que esté validando un nuevo soporte de dron en UHMW de baja densidad, mecanizando colectores de Delrin de alta precisión o fresando casquillos de PEEK de alto rendimiento, nuestros ingenieros de aplicaciones revisan sus dibujos, tolerancias y requisitos operativos para entregar piezas consistentes y de tolerancia estrecha.
Solicite una revisión de mecanizado y cotización
Suba sus dibujos 2D (PDF/DWG) y archivos CAD 3D (STEP/IGES). Nuestro equipo de ingeniería en Dongguan revisará su geometría, requisitos de tolerancia y selección de material plástico para proporcionar una recomendación de fabricación y una cotización.