
Wie beeinflusst die Dichte das Gewicht von CNC-bearbeiteten Kunststoffteilen?
Eine praktische Aufschlüsselung der Dynamik von Masse, Volumen und Polymerdichte beim präzisen CNC-Fräsen und Drehen – und wie die richtige Harzwahl unerwartete Gewichts- und Bearbeitungskosten verhindert.
Im mechanischen Design sind Masse, Volumen und Materialdichte durch grundlegende physikalische Gesetze fest miteinander verbunden. Bei der Bearbeitung von Metallen wie Aluminium oder Edelstahl erwarten Ingenieure selten erhebliche Dichteschwankungen innerhalb einer Legierungsfamilie. In der Welt der technischen Polymere sieht die Situation jedoch völlig anders aus. Zwei identische CAD-Modelle können zu fertigen Bauteilen führen, bei denen eines mehr als doppelt so viel wiegt wie das andere, einfach aufgrund des gewählten Polymers.
Bei PlasticCNCPro arbeiten wir häufig mit Herstellern aus den Bereichen Luft- und Raumfahrt, Medizintechnik, Robotik und Automobilindustrie zusammen, die unter strengen Nutzlastvorgaben arbeiten. In diesen Sektoren ist die Gewichtsoptimierung keine zweitrangige ästhetische Entscheidung – sie bestimmt die Batterielaufzeit, das Motorträgheitsmoment, das dynamische Nutzlastgleichgewicht und die Einhaltung gesetzlicher Vorschriften. Zu verstehen, wie sich die Harzdichte auf der Werkzeugmaschine in reale Masse übersetzt, ist entscheidend, um Leistungsziele zu erreichen, ohne die strukturelle Integrität zu gefährden.
Da bei der Bearbeitung Material von einem massiven extrudierten oder gegossenen Block abgetragen wird, bestimmt die Dichte nicht nur die Endmasse des Bauteils, sondern auch die Beschaffungskosten des Rohmaterials, die Wärmeentwicklung an der Schneidkante und die Spanndynamik beim Hochvorschubfräsen.
1. Verständnis von Kunststoffdichte und spezifischem Gewicht
Rein technisch gesehen ist die Dichte das Maß für die Masse pro Volumeneinheit, das in technischen Datenblättern typischerweise in Gramm pro Kubikzentimeter (g/cm³) oder Kilogramm pro Kubikmeter (kg/m³) angegeben wird. Bei der Berechnung von Werkzeugpfaden und Anforderungen an das Rohmaterial wandeln wir diese Werte um, um sie an das aus Ihren STEP- oder IGES-Dateien extrahierte Bauteilvolumen anzupassen.
Konstrukteure verwenden die Begriffe Dichte und spezifisches Gewicht in Lieferantendatenblättern oft synonym. Das spezifische Gewicht ist ein dimensionsloses Verhältnis, das die Dichte des Polymers mit der Dichte von reinem Wasser bei 4°C (1,00 g/cm³) vergleicht. Für schnelle praktische Bearbeitungsschätzungen im metrischen System entspricht ein Polymer mit einem spezifischen Gewicht von 1,41 (wie Delrin/POM-C) direkt einer Dichte von 1,41 g/cm³. Wenn ein Polymer ein spezifisches Gewicht unter 1,0 hat, schwimmt es in Wasser; liegt es über 1,0, sinkt es.
Was ist die Gewichtsdichte von Kunststoff?
Im Gegensatz zu Metallen, die normalerweise zwischen 2,7 g/cm³ (Aluminium) und 8,0 g/cm³ (Edelstahl) liegen, erstreckt sich die praktische Gewichtsdichte von unverstärkten technischen Thermoplasten von etwa 0,90 g/cm³ bis 2,20 g/cm³. Ultraleichte Polyolefine wie Polypropylen liegen bei etwa 0,905 g/cm³, industrielle Standardkunststoffe wie Nylon und Acetal im Bereich von 1,14 bis 1,42 g/cm³, während schwere Fluorpolymere wie PTFE bis zu 2,18 g/cm³ erreichen.
2. Der direkte Einfluss der Dichte auf das Bauteilgewicht
Die mathematische Beziehung, die das Gewicht von CNC-Kunststoffteilen bestimmt, ist linear:
Da das Volumen nach der Finalisierung Ihrer CAD-Geometrie festgelegt ist, führt ein Wechsel des Polymers in Ihrer Stückliste (BOM) zu einer proportionalen Gewichtsänderung des Bauteils. Betrachten Sie zum Beispiel einen präzisen Fluidverteilerblock mit einem Nettovolumen von 250 cm³, der für eine chemische Verarbeitungsanlage gefräst wurde:
-
1
Polypropylen (PP, ~0,91 g/cm³):
Das Endgewicht des Bauteils beträgt etwa 227,5 Gramm.
-
2
POM-C / Delrin (∼1,41 g/cm³):
Das Endgewicht des Bauteils steigt auf 352,5 Gramm (+55 % Anstieg gegenüber PP).
-
3
PTFE / Teflon (∼2,18 g/cm³):
Das Endgewicht des Bauteils erreicht 545,0 Gramm (+139 % Anstieg gegenüber PP).
Der mechanische Kompromiss ist klar: Eine höhere Dichte bei reinen Polymeren korreliert oft mit einer engeren molekularen Packung, was zu einem höheren Zugmodul, Kriechfestigkeit und chemischer Beständigkeit führt. Umgekehrt bieten Optionen mit geringerer Dichte eine sofortige Gewichtsentlastung für Hochgeschwindigkeits-Roboterarme oder Halterungen für Drohnen, führen jedoch oft zu Kompromissen bei Steifigkeit und Maßhaltigkeit unter thermischer Belastung.
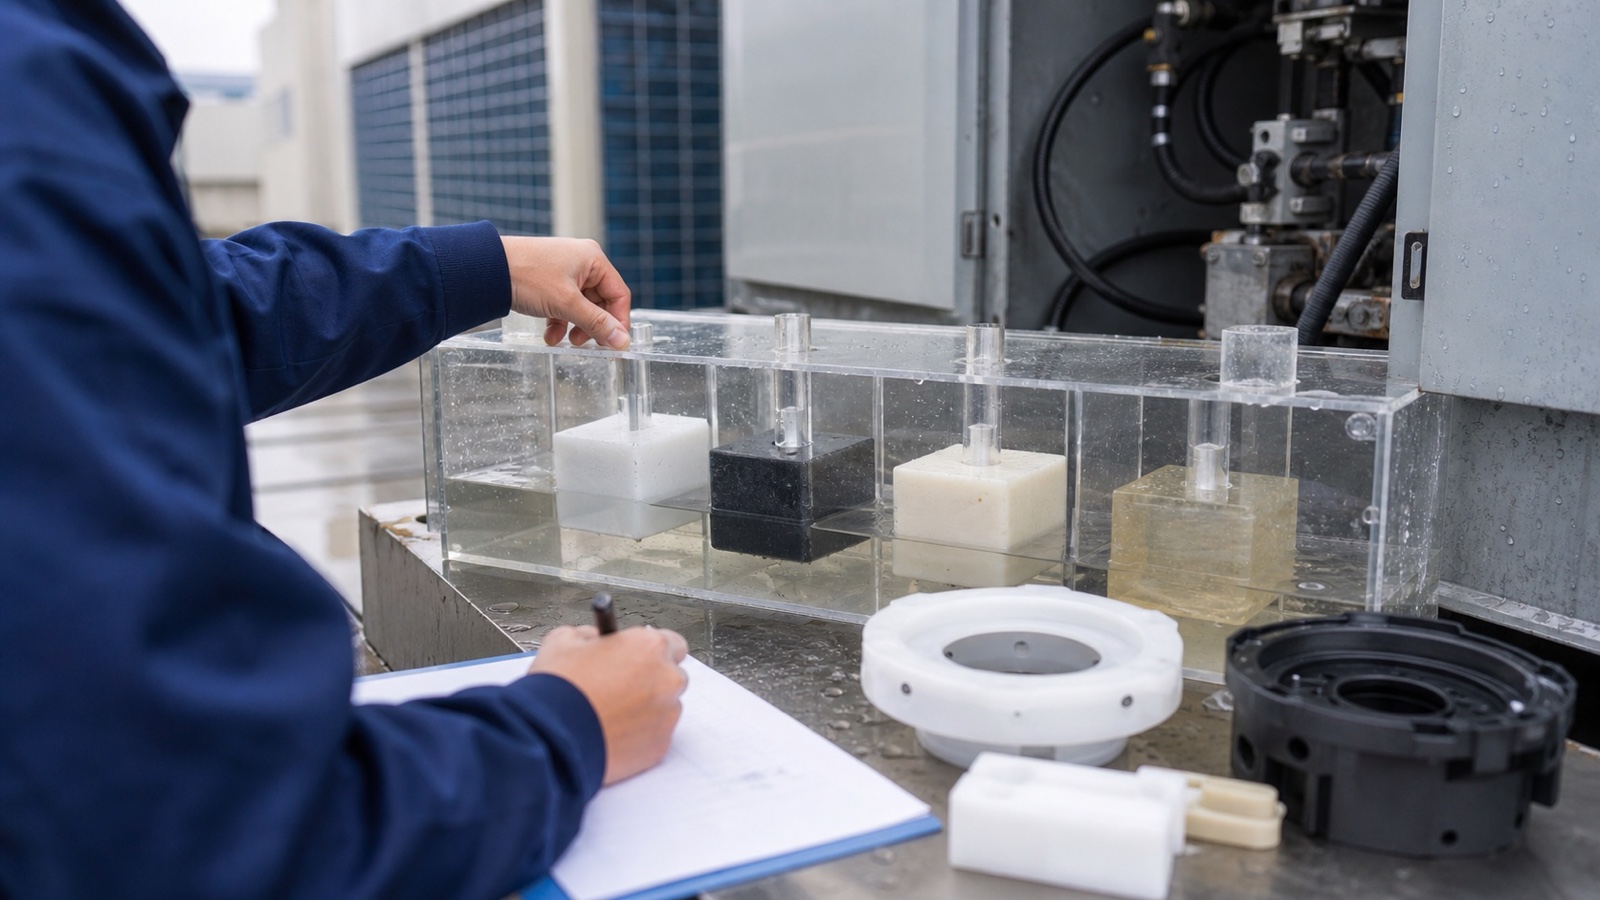
Präzisions-CNC-Fräsen von technischen Kunststoffen, bei dem die Blockdichte direkt die Spanmorphologie und das Gewicht des fertigen Bauteils bestimmt.
3. Faktoren, die die Kunststoffdichte beeinflussen
Die Nenndichte eines Polymers ist nicht willkürlich; sie ist das physikalische Ergebnis der Strukturierung, Packung oder Verstärkung von Atomen und makromolekularen Ketten.
Molekulare Struktur
Auf mikroskopischer Ebene können sich lineare Polymerketten mit minimaler Verzweigung eng aneinanderlagern und eine kompakte Matrix bilden, die eine erhöhte Dichte aufweist. Hochverzweigte Strukturen hingegen erzeugen sterische Hinderung, was leere Räume zwischen ungeordneten Ketten hinterlässt und zu einem verringerten spezifischen Gewicht führt. Dies erklärt, warum Polyethylen hoher Dichte (HDPE, 0,95–0,96 g/cm³) deutlich dichter und steifer ist als Polyethylen niedriger Dichte (LDPE, ~0,92 g/cm³).
Kristallinität: Teilkristallin vs. Amorph
Polymere fallen im Allgemeinen in zwei strukturelle Lager. Amorphe Kunststoffe (wie Polycarbonat, Acryl und PEI) besitzen eine ungeordnete, verhedderte Struktur, die an trockene Spaghetti erinnert; ihre Dichte bleibt über thermische Zyklen hinweg relativ einheitlich. Teilkristalline Kunststoffe (wie PEEK, Acetal und Nylon) bilden eng organisierte lamellare Kristallbereiche. Diese kristallinen Domänen erhöhen die lokale Dichte und strukturelle Härte, führen aber auch dazu, dass teilkristalline Rohlinge beim Abkühlen stärker schrumpfen und beim Fräsen gerichtete Fasereigenschaften aufweisen.
Füllstoffe und Verstärkungszusätze
Basisharze werden regelmäßig mit Zusätzen versetzt, um den Biegemodul oder die Verschleißfestigkeit zu verbessern. Glasfasern (Dichte ~2,54 g/cm³) sowie Mineral- und Keramikpulver erhöhen das Gewicht des Basispolymers drastisch. Zum Beispiel hat reines, ungefülltes PEEK eine Dichte von 1,30 g/cm³, während PEEK GF30 (30 % glasfaserverstärkt) auf etwa 1,51 g/cm³ ansteigt. Kohlefaserverstärkung (Dichte ~1,80 g/cm³) erhöht die Dichte in geringerem Maße bei gleichzeitig überlegener spezifischer Steifigkeit.
Geschäumte Strukturen & Mikro-Hohlräume
Während bei der strukturellen CNC-Bearbeitung überwiegend extrudierte oder formgepresste massive Blöcke verwendet werden, um punktgenaue Toleranzen einzuhalten, enthalten spezialisierte mikrozelluläre oder chemisch geschäumte Platten (wie expandiertes PVC oder Polyurethan-Modellbauplatten) gezielt Gasblasen. Diese Hohlräume senken die Dichte für nicht-strukturelle Modelle, architektonische Prototypen oder leichte thermische Leitbleche, opfern jedoch die Festigkeit der Schraubenaufnahme und die Oberflächenbeschaffenheit.
4. Vergleich gängiger Kunststoffe für die CNC-Bearbeitung
Um Ihr Maschinenbauteam bei der CAD-Konfiguration und der Erstellung der Stückliste zu unterstützen, kategorisiert die folgende Tabelle gängige CNC-bearbeitete technische Thermoplaste nach Dichteklasse, typischem spezifischem Gewicht und strukturellen Eigenschaften.
| Polymer / Sorte | Dichte (g/cm³) | Gewichtsklasse | Hauptanwendung in der Bearbeitung |
|---|---|---|---|
| PP (Polypropylen) | 0.90 – 0.92 | Low | Chemikalientanks, Galvanisiertrommeln, Labor-Fluidik |
| UHMW-PE | 0.93 – 0.94 | Low | Verschleißleisten, Förderbandführungen, Rutschenauskleidungen |
| HDPE | 0.95 – 0.96 | Low | Werkzeuge für Lebensmittelkontakt, Spültanks, Marineausstattung |
| ABS | 1.04 – 1.07 | Mittel | Elektronikgehäuse, visuelle Prototypen, Automobilverkleidungen |
| Nylon 6 / PA66 | 1.13 – 1.15 | Mittel | Zahnräder, hochbelastete Buchsen, strukturelle Halterungen |
| Polycarbonat (PC) | 1.20 – 1.22 | Mittel | Schaugläser, Maschinenschutzvorrichtungen, optische Gehäuse |
| PEEK (ungefüllt) | 1.30 – 1.32 | Hoch | Luft- und Raumfahrtverteiler, Halbleiterringe, Wirbelsäulenimplantate |
| POM / Delrin / Acetal | 1.41 – 1.42 | Hoch | Präzisionsventile, Wellen mit engen Toleranzen, Gleitkomponenten |
| PVC (starr, industriell) | 1.38 – 1.45 | Hoch | Säureleitungen, Elektrokanäle, Galvanisiertanks |
| PTFE (Teflon) | 2.15 – 2.20 | Ultrahoch | Hochtemperaturdichtungen, kryogene Dichtungen, Antihaft-Isolatoren |
Welcher Kunststoff hat die höchste Dichte?
Unter den üblicherweise bearbeiteten technischen Polymeren PTFE (Polytetrafluorethylen) hat die höchste Dichte und liegt bei etwa 2,15 bis 2,20 g/cm³. Dies liegt daran, dass seine schweren Fluoratome eine dichte spiralförmige Hülle um das Kohlenstoffgerüst bilden. Wenn Ihr Design die extreme chemische Beständigkeit und den niedrigen Reibungskoeffizienten von PTFE erfordert, muss Ihre Stückliste Bauteile berücksichtigen, die mehr als doppelt so viel wiegen wie ihre Pendants aus Polypropylen oder UHMW.
5. Warum Gewicht und Dichte in der CNC-Fertigung wichtig sind
Bei der kundenspezifischen CNC-Kunststoffbearbeitung ist die Dichte nicht nur ein Punkt auf einem Datenblatt. Sie hat direkte betriebliche und kommerzielle Auswirkungen sowohl für den Käufer als auch für unsere Werkstatt in Dongguan.
Beschaffungskosten für Rohmaterial
Extrudierte und gegossene Polymerblöcke (Platten, Stangen und Rohre) werden in der Regel nach Rohgewicht (Kilogramm oder Pfund) und nicht nach Volumen bewertet und verkauft. Bei der Bearbeitung eines Teils mit erheblichen Aussparungen, bei dem 70 % des Blocks zu Abfallspänen gefräst werden, erfordert ein Harz mit hoher Dichte wie PTFE oder Delrin deutlich höhere Rohmaterialkosten pro Kubikzentimeter als Polymere mit geringerer Dichte wie HDPE.
Hochdynamischer Leichtbau
In der Robotik, bei Drohnen-Gimbals und automatisierten Greifarmen bestimmt die träge Masse die Motordimensionierung und die Zyklusbeschleunigung. Die Verwendung eines Polymers mit geringer Dichte und einem überlegenen Verhältnis von Festigkeit zu Gewicht (wie UHMW oder kohlenstoffverstärktes PA) senkt die dynamische Belastung, reduziert den Motorverschleiß, die Wärmeabfuhr und die Zykluszeit über Millionen von Betriebsvorgängen hinweg.
Aus Sicht der Bearbeitungsleistung bestimmt die Dichte maßgeblich Spanlast, Wärmespeicherung und Werkzeugverschleiß. Dichtere Polymere mit kristalliner Konfiguration, wie Delrin, lassen sich sauber scheren und hinterlassen klare Kanten sowie pulverförmige oder kleine, abgebrochene Späne. Umgekehrt haben weiche Materialien mit geringer Dichte wie UHMW oder minderwertiges PP eine geringe Wärmeleitfähigkeit; sie neigen dazu, sich unter Werkzeugdruck zu verformen und faserige, kontinuierliche Späne zu bilden, die sich um die Spindeln wickeln können, wenn Schnittgeschwindigkeiten, Vorschubgeschwindigkeiten und die Geometrie der einschneidigen Werkzeuge nicht präzise kalibriert sind.
6. Best Practices für die Kunststoffauswahl für Ihr Projekt
Um Designänderungen oder Kostenüberschreitungen bei Prototypen- und Produktionsläufen zu vermeiden, empfiehlt unser Ingenieurteam die Bewertung in Frage kommender Polymere anhand dieser Checkliste mit vier Punkten:
Bewertung der spezifischen Festigkeit (Verhältnis von Festigkeit zu Gewicht)
Wählen Sie nicht allein nach der Zugfestigkeit aus. Wenn Ihre Baugruppe nutzlastbegrenzt ist, berechnen Sie den spezifischen Modul (Zugmodul dividiert durch Dichte). Ein Polymer mit geringer Dichte und etwas geringerer Streckgrenze übertrifft unter dynamischen Bedingungen oft ein dichtes Harz.
Bewertung der Umwelt- und Betriebstemperaturen
Polyolefine mit geringer Dichte (PP, PE) erfahren oberhalb von 80°C einen schnellen mechanischen Leistungsabfall. Wenn Ihre Anwendung erhöhte Temperaturen, Autoklavieren oder den Kontakt mit aggressiven Industrielösungsmitteln beinhaltet, werden dichtere Polymere wie PEEK, PVDF oder PPS ungeachtet des Bauteilgewichts zwingend erforderlich.
Berücksichtigung von Bearbeitbarkeit & Toleranzstabilität
Kunststoffe mit extrem niedriger Dichte haben oft höhere lineare Wärmeausdehnungskoeffizienten (CLTE) und einen niedrigeren Modul, wodurch enge Toleranzen (±0,025 mm) bei aggressivem Fräsen schwer einzuhalten sind. Harze mit mittlerer bis hoher Dichte wie Delrin oder PEEK bieten eine überlegene Wiederholgenauigkeit der Maße.
Faktor Fracht- und Gesamtkosten
Bei großen Produktionschargen, die international exportiert werden, beeinflusst die Blockdichte direkt das Luft- und Seefrachtgewicht. Der Wechsel von PTFE zu einer leistungsstarken Alternative mit geringerer Dichte wie ungefülltem PEEK oder POM kann über jährliche Produktionszyklen hinweg zu kumulativen Versandeinsparungen führen.
Was ist der beste Kunststoff für die CNC-Bearbeitung?
Es gibt keinen universellen "besten" Kunststoff – nur den besten Kunststoff für die Betriebsumgebung Ihrer Anwendung. Für allgemeine mechanische Bauteile, die enge Toleranzen, starre Gewinde und ein ausgewogenes Gewicht erfordern, POM-C (Acetal/Delrin) bleibt das Arbeitstier der Branche. Für extrem anspruchsvolle Umgebungen, die neben minimalem Gewicht eine hohe Hitze- und Chemikalienbeständigkeit erfordern, PEEK ist unübertroffen. Wenn Chemikalienbeständigkeit und das geringstmögliche Gewicht bei begrenztem Budget Priorität haben, Polypropylen or UHMW-PE führen das Feld an.
7. Häufig gestellte Fragen
Wie berechne ich das Gewicht eines bearbeiteten Teils vor der Produktion?
Exportieren Sie Ihren finalisierten Volumenkörper aus Ihrer CAD-Software (SolidWorks, Inventor, Fusion 360) und navigieren Sie zum Bereich "Masseneigenschaften" oder "Messen". Extrahieren Sie das Nettovolumen in Kubikzentimetern (cm³) und multiplizieren Sie diesen Wert mit dem Nenndichtewert des Herstellers (g/cm³). Bei der Angebotserstellung überprüfen wir diese Volumina anhand unserer CNC-CAM-Rohlingsabmessungen, um die Größe des Rohmaterialblocks zu berücksichtigen.
Machen Füllstoffe Kunststoff immer schwerer?
In fast allen industriellen Standardfällen ja. Verstärkungen wie Glasperlen, gehackte Glasfasern, Bariumsulfat (für Röntgenopazität) sowie Bronze- oder Mineralstaub haben Dichten, die wesentlich höher sind als die der Polymer-Matrix. Die seltenen Ausnahmen sind hohle Glashohlkugeln oder syntaktische Füllstoffe, die gezielt mikroskopische Luftpolster in das Harz einbetten, um die Schüttdichte für den Auftrieb im maritimen Bereich zu reduzieren.
Was sind die häufigsten Fehler bei der Materialdichte?
Der häufigste Fehler besteht darin, anzunehmen, dass Kunststoffe mit geringer Dichte mit geringeren Schnittkräften bearbeitet werden können. Obwohl Kunststoffe mit geringer Dichte wie UHMW und HDPE weich sind, führen ihre geringe Wärmeleitfähigkeit und Elastizität dazu, dass sie sich vom Fräser weg verformen und dahinter wieder ausdehnen, was zu Verklemmen, Schmelzen der Späne und nicht spezifikationsgerechten Abmessungen führt. Zerspaner müssen Spindeldrehzahlen, Fräser-Spanwinkel und Vorrichtungsspanndrücke anpassen, wenn sie von dichten, starren Polymeren zu elastischen Sorten mit geringer Dichte übergehen.
Gibt es einen universellen "leichten" Kunststoff für alle CNC-Projekte?
Nein. Während Polypropylen und UHMW die geringste Dichte aufweisen (~0,91–0,94 g/cm³), zeigen sie eine hohe Wärmeausdehnung, einen niedrigen Biegemodul und ein schlechtes Kriechverhalten unter hoher Last. Wenn ein Design unter mechanischer Belastung bei erhöhten Temperaturen eine Präzision im Sub-Millimeter-Bereich erfordert, könnte ein Ingenieur gezwungen sein, kohlenstoffverstärktes PEEK oder Torlon (PAI) zu wählen – und eine etwas höhere Dichte in Kauf zu nehmen, um sicherzustellen, dass sich das Teil nicht verzieht, kriecht oder im Betrieb versagt.
Fazit
Die Polymerdichte ist weit mehr als nur ein Lehrbuch-Messwert. Sie ist eine aktive technische Variable, die das physische Bauteilgewicht, die Materialverbrauchskosten, die Leistung der Schneidwerkzeuge und die Export-Versandbudgets bestimmt. Die frühzeitige Einbeziehung der Dichte in Ihre Berechnungen während der CAD-Modellierung eliminiert kostspielige Neukonstruktionen und stellt sicher, dass Ihre Komponenten den realen betrieblichen Belastungen standhalten.
Bei PlasticCNCPro unterstützen wir Produktdesigner, Fertigungsingenieure und Beschaffungsteams dabei, die Nuancen technischer Kunststoffe zu verstehen. Egal, ob Sie eine neue Drohnenhalterung aus UHMW mit geringer Dichte validieren, hochpräzise Delrin-Verteiler bearbeiten oder Hochleistungs-PEEK-Buchsen fräsen – unsere Anwendungstechniker überprüfen Ihre Zeichnungen, Toleranzen und Betriebsanforderungen, um konsistente Teile mit engen Toleranzen zu liefern.
Bearbeitungsprüfung & Angebot anfordern
Laden Sie Ihre 2D-Zeichnungen (PDF/DWG) und 3D-CAD-Dateien (STEP/IGES) hoch. Unser Ingenieurteam in Dongguan prüft Ihre Geometrie, Toleranzanforderungen und Kunststoffmaterialauswahl, um eine Fertigungsempfehlung und ein Angebot zu erstellen.