
¿Cómo afecta la alta temperatura a las tolerancias de los plásticos mecanizados por CNC?
Un análisis de ingeniería profundo sobre la deriva térmica, el coeficiente de expansión térmica (CTE) y las estrategias de proceso para mantener tolerancias de precisión en polímeros de alto rendimiento.
Introducción
En la fabricación moderna, la transición de componentes estructurales de aluminio, latón o acero inoxidable a polímeros de ingeniería ofrece inmensas ventajas: reducción sustancial de peso, autolubricación natural, resistencia química y propiedades dieléctricas. Sin embargo, cuando los ingenieros especifican tolerancias similares a las del metal en piezas de plástico, inevitablemente chocan con una propiedad física fundamental: la sensibilidad de los polímeros a las fluctuaciones térmicas.
A diferencia de los metales, que poseen redes cristalinas rígidas con coeficientes de expansión térmica (CTE) relativamente bajos, los polímeros consisten en cadenas macromoleculares entrelazadas. Cuando se exponen al calor (ya sea generado durante el fresado CNC de alta velocidad o encontrado en entornos de servicio ambiental), estas cadenas se flexionan, se expanden y se desplazan significativamente. En PlasticCNCPro, nuestras instalaciones de mecanizado en Dongguan enfrentan este desafío a diario. Nuestro objetivo es ayudar a los diseñadores mecánicos, gerentes de abastecimiento y equipos de I+D a anticipar la deriva térmica y configurar flujos de trabajo de mecanizado que mantengan de manera confiable la estabilidad dimensional.
Los plásticos se expanden entre 3 y 10 veces más que los metales comunes a través del mismo gradiente de temperatura. Mantener tolerancias repetibles a nivel de micras requiere controlar tanto el calor de corte como el equilibrio del entorno operativo.
La ciencia de la expansión térmica en los plásticos
Comparación de CTE: Plásticos vs. Metales
El coeficiente de expansión térmica (CTE) expresa el cambio fraccionario en la longitud por grado de cambio de temperatura. Para los componentes de precisión, el CTE determina qué tan rápido se encoge un orificio o se expande un perfil exterior a medida que el calor ingresa a la pieza. La disparidad entre los metales y los polímeros de ingeniería estándar es marcada:
| Material | Familia de materiales | CTE lineal (10⁻⁶ m/m/°C) | Sensibilidad dimensional |
|---|---|---|---|
| Acero inoxidable 304 | Metal ferroso | 16 – 18 | Very Low |
| Aluminio 6061-T6 | Metal no ferroso | 23 – 24 | Low |
| PEEK (sin relleno) | Polímero de alto rendimiento | 45 – 50 | Moderada |
| POM-C (Acetal / Delrin) | Termoplástico de ingeniería | 80 – 110 | High |
| Nailon 6/6 (PA66) | Poliamida | 80 – 90 | Alta (higroscópica y térmica) |
| UHMW-PE | Poliolefina | 150 – 200 | Extremadamente alta |
| PTFE (Teflon) | Fluoropolímero | 120 – 160 | Extremadamente alta |
Deriva dimensional
Considere un bloque guía de 100 mm de POM-C (Acetal) mecanizado en un taller con clima controlado a 20°C. Si esta pieza se despliega en un gabinete industrial donde la temperatura operativa alcanza los 50°C (ΔT = 30°C), su expansión lineal es:
ΔL = 100 mm × (100 × 10⁻⁶ /°C) × 30°C = 0.300 mm (0.0118 in)
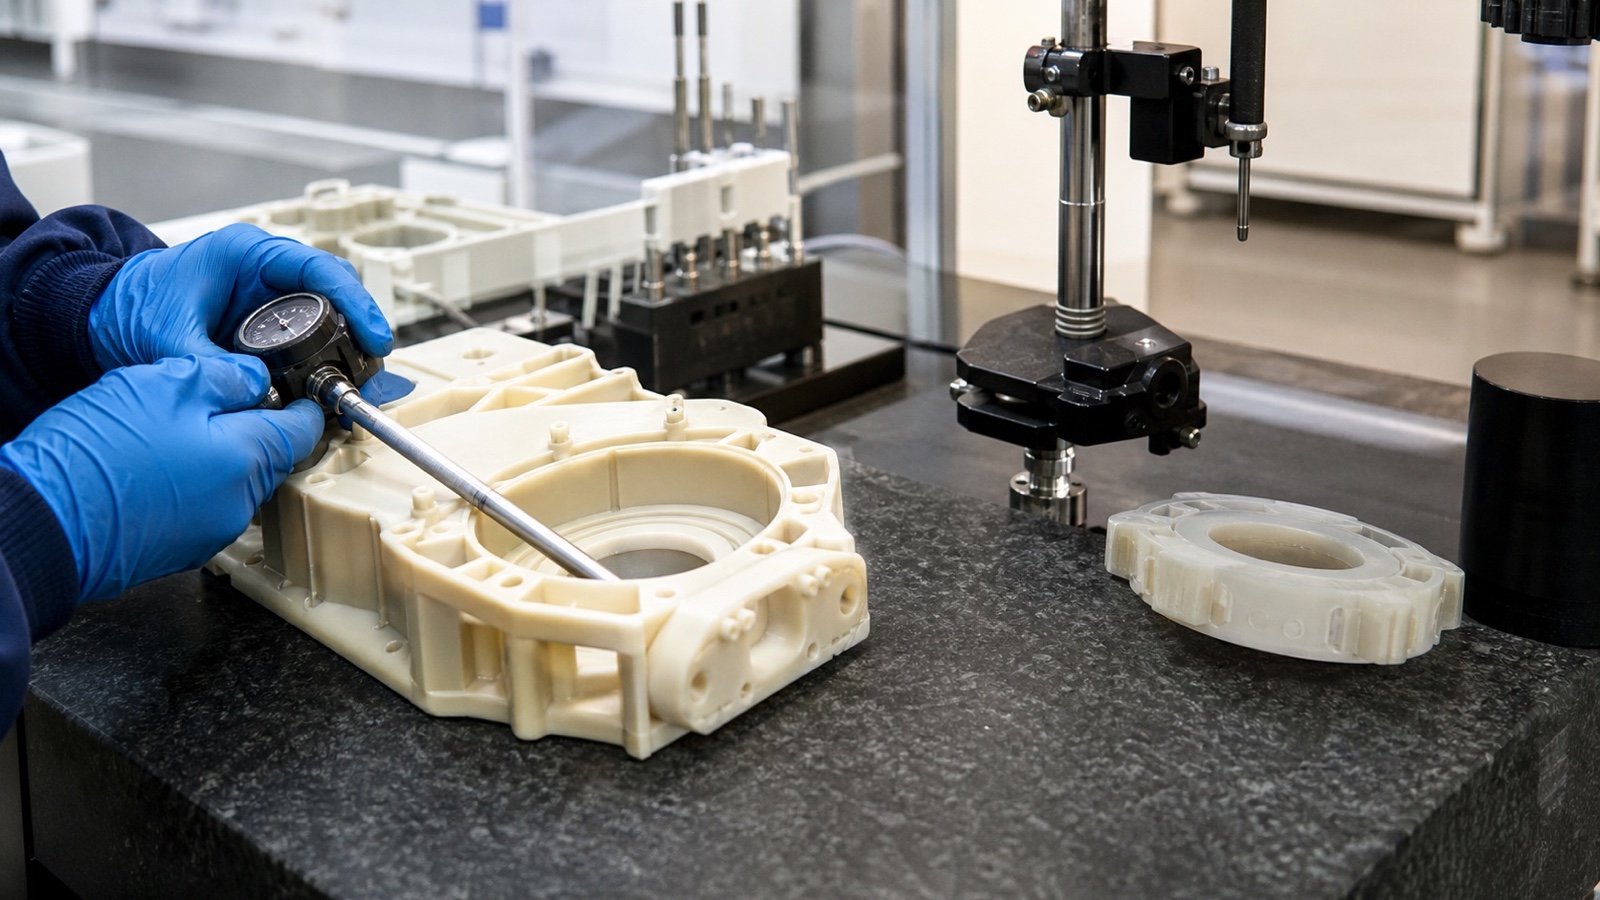
Una expansión de 0.30 mm violará instantáneamente cualquier plano que exija una tolerancia de ±0.05 mm. La pieza estaba completamente dentro de las especificaciones en nuestra máquina de medición por coordenadas (CMM) a 20°C, pero falla en la máquina del cliente porque el crecimiento térmico ambiental excedió la ventana de tolerancia permitida.
Temperatura de transición vítrea (Tg)
La temperatura de transición vítrea (Tg) marca la transición reversible en polímeros amorfos (y la fase amorfa de polímeros semicristalinos) de un estado vítreo duro a un estado gomoso y flexible. Más allá de la Tg, la tasa de expansión térmica aumenta abruptamente y la rigidez cae dramáticamente. Si una pieza mecanizada opera cerca de su Tg, las cargas mecánicas causarán rápidamente fluencia, deformación y pérdida permanente de tolerancia.
Desafíos térmicos durante el proceso de mecanizado
Calor inducido por fricción
A diferencia del aluminio o el acero, los polímeros son malos conductores térmicos. Cuando un filo de corte de carburo corta el plástico, el calor generado por la fricción mecánica no puede conducirse rápidamente hacia el material o la herramienta. En cambio, se concentra directamente en la zona de corte y el límite de la viruta.
Si la viruta no se evacua inmediatamente, este calor localizado ablanda el material, creando un borde de corte gomoso, rebabas microscópicas y profundas tensiones internas atrapadas en la pieza de trabajo.
La distorsión térmica como variable silenciosa
La distorsión térmica a menudo se presenta como un defecto silencioso. Un maquinista mide un orificio mientras la pieza aún está caliente en la mesa de vacío o tornillo de banco, confirma que cumple con una especificación de ±0.02 mm y la libera. A medida que el componente se enfría a temperatura ambiente durante las siguientes cuatro horas, el polímero se contrae hacia adentro. El orificio se encoge por debajo del tamaño, mientras que las caras planas se deforman debido a la liberación de tensión asimétrica.
Sensibilidades específicas del material
Cada polímero responde de manera distintiva al calor de corte. Comprender estos límites de comportamiento nos ayuda a adaptar el régimen de corte correcto a cada grado:
Polímeros de alta estabilidad (PEEK, PEI, PPS)
Poseen altas temperaturas de deflexión térmica (HDT) y CTE relativamente moderados. El PEEK sin relleno soporta bien la fricción de corte moderada, mientras que el PEEK reforzado con fibra de vidrio (p. ej., PEEK-GF30) reduce el CTE a niveles cercanos a los del aluminio, lo que permite una notable estabilidad dimensional bajo calor.
Polímeros semicristalinos (POM / Acetal, PET)
El POM es popular por su alta lubricidad y excelente maquinabilidad, pero exhibe un alto CTE (90–110 × 10⁻⁶/°C). La eliminación asimétrica de material induce rápidamente la liberación de tensiones internas, lo que requiere cortes de desbaste equilibrados en lados opuestos para evitar perfiles curvos.
Polímeros higroscópicos y blandos (Nailon PA6/PA66, UHMW-PE)
El nailon combina la expansión térmica con la hinchazón por absorción de humedad. El UHMW-PE tiene un CTE excepcionalmente alto y un umbral de fusión bajo, lo que requiere herramientas afiladas y pulidas, así como una evacuación agresiva de virutas para evitar la fusión y la deformación elástica.
Fluoropolímeros (PTFE, PVDF)
El PTFE exhibe una transición de fase cristalina alrededor de 19°C que acompaña a un cambio de volumen del 1%, lo que hace que las microtolerancias por debajo de 20°C sean prácticamente imposibles sin una gestión estricta de la temperatura ambiente y compensaciones de fluencia dedicadas.
Estrategias de diseño y proceso para la estabilidad térmica
En PlasticCNCPro, confiamos en un enfoque de múltiples etapas para mitigar los efectos térmicos. Desde el acondicionamiento de la materia prima hasta la metrología final de coordenadas, nuestro taller aplica medidas específicas en cuatro disciplinas críticas:
El papel del recocido
El stock de plástico extruido o moldeado por compresión ingresa al taller de máquinas con tensiones moldeadas sustanciales. Cuando se corta el material, esas tensiones bloqueadas se liberan de manera desigual. Para geometrías exigentes, implementamos un ciclo térmico escalonado:
Optimización de los parámetros de mecanizado
La regla fundamental al mecanizar polímeros es: corte el plástico, no lo frote. Las altas velocidades de husillo combinadas con una velocidad de avance demasiado baja resultan en un roce de la herramienta, lo que genera calor por fricción instantáneamente. Los maquinistas deben mantener una carga de viruta alta para que la energía térmica creada por la deformación por corte sea transportada dentro de la viruta que sale en lugar de hundirse en el material base. Utilizamos fresas de extremo de carburo sólido de una sola flauta y dos flautas pulidas con ángulos de desprendimiento positivos generosos y márgenes de corte afilados.
Enfriamiento y lubricación
Dirigir aire comprimido frío (como a través de tubos de vórtice) a la interfaz de corte elimina las virutas instantáneamente y enfría el borde de la herramienta sin contaminación líquida. Cuando se requiere refrigerante húmedo para la transferencia de calor, se deben seleccionar fluidos de corte no reactivos y solubles en agua. Los disolventes o los aceites de corte derivados del petróleo estándar pueden causar un agrietamiento por tensión ambiental (ESC) severo en materiales amorfos como PC, PMMA y PSU.
Técnicas de sujeción
La presión de sujeción excesiva crea una deformación elástica que rebota en errores geométricos cuando se suelta. Además, si una pieza se sujeta rígidamente en un tornillo de banco y se expande bajo el calor de corte, se pandea hacia arriba. Utilizamos mandriles de vacío, mordazas blandas contorneadas a medida y accesorios de limitación de par que aseguran las piezas firmemente mientras acomodan un movimiento térmico lateral mínimo sin introducir flexión.
Mejores prácticas para tolerar piezas de plástico
Diseño para desajuste térmico en ensamblajes
Cuando los bujes, revestimientos o carcasas de plástico se combinan con ejes metálicos o marcos fundidos, la expansión diferencial debe diseñarse en las holguras nominales:
La filosofía de "menos es más"
Tolerar piezas de plástico utilizando estándares ISO 2768-m o valores predeterminados de mecanizado de metal (±0.02 mm / ±0.001 in) en dimensiones no críticas multiplica el costo de fabricación, aumenta las disputas de inspección y no aporta valor funcional. Restrinja las bandas de tolerancia estrechas estrictamente a las interfaces críticas de rodamientos, glándulas de sellado o ubicaciones de pasadores de espiga. Permita límites generosos (±0.1 mm a ±0.2 mm) en características que no se acoplan.
Consideración de factores ambientales
Indique siempre la temperatura de medición de referencia en su dibujo (la línea base de metrología estándar es 20°C / 68°F). Si su componente opera dentro de un horno, una carcasa de sensor aeroespacial o un colector submarino a una temperatura muy diferente, comunique esa ventana de servicio a nuestro equipo de ingeniería. Podemos calibrar las dimensiones CNC para que la pieza caiga perfectamente dentro de las especificaciones en su punto de uso.
Preguntas frecuentes (FAQ)
¿Qué temperatura es demasiado alta para el plástico?
"Demasiado caliente" depende directamente de la estructura del polímero. Los polímeros de consumo estándar como el HDPE o el PVC pierden rigidez estructural por encima de 60°C a 70°C. Los polímeros de ingeniería como el POM y el nailon resisten el uso continuo hasta 90°C–105°C, mientras que los polímeros de alto rendimiento como el PEEK, PEI (Ultem) y PAI (Torlon) soportan temperaturas operativas continuas entre 170°C y 250°C. Exceder la temperatura de servicio continuo o la transición vítrea (Tg) de un polímero causa una rápida disminución de la resistencia a la fluencia, fluencia y pérdida dimensional irreversible.
¿Cuál es la tolerancia típica para el mecanizado CNC de plásticos?
Para el mecanizado CNC de plástico comercial estándar, las tolerancias típicas alcanzables oscilan entre ±0.075 mm y ±0.125 mm (±0.003 in a ±0.005 in). Con mecanizado en clima controlado, stock recocido estabilizado y polímeros rígidos como PEEK o Acetal, se pueden mantener tolerancias de precisión de ±0.025 mm (±0.001 in) en características específicas. Los polímeros más blandos como UHMW-PE o PTFE suelen requerir tolerancias más amplias (±0.15 mm o más).
¿Es .005 una tolerancia ajustada para el plástico?
Una tolerancia de ±0.005 pulgadas (±0.127 mm) es una tolerancia de producción estándar y cómoda para piezas pequeñas a medianas (menos de 100 mm / 4 pulgadas) en polímeros rígidos como POM, PEEK, PC o ABS. Sin embargo, si la característica abarca 300 mm (12 pulgadas) o está mecanizada a partir de materiales de alta expansión como PTFE sin relleno o UHMW-PE, mantener ±0.005 pulgadas a través de grandes cambios estacionales de temperatura se vuelve muy difícil sin un despliegue con clima controlado.
¿A qué temperatura empieza a deformarse el plástico?
El plástico comienza a expandirse inmediatamente ante cualquier aumento de temperatura, regido por su CTE lineal. Sin embargo, la deformación física permanente bajo carga ocurre a su temperatura de deflexión térmica (HDT), que generalmente se mide a una carga de 0.45 MPa o 1.8 MPa. Por ejemplo, el POM-C muestra una HDT de aproximadamente 110°C a 1.8 MPa, mientras que el PEEK sin relleno alcanza los 152°C, y el PEEK relleno con 30% de vidrio empuja la resistencia a la deformación por encima de los 300°C.
Conclusión y próximos pasos
Controlar el comportamiento térmico es el factor determinante en el mecanizado CNC de plástico de precisión. Debido a que los polímeros se expanden rápidamente, conducen mal el calor y conllevan tensiones de procesamiento residuales, lograr tolerancias ajustadas exige técnicas de fabricación especializadas: avances de corte equilibrados, herramientas de corte positivo afiladas, recocido de alivio de tensión de múltiples etapas y metrología estabilizada por temperatura.
La colaboración temprana entre los ingenieros de diseño mecánico y los maquinistas CNC elimina los rediseños costosos. En PlasticCNCPro, revisamos sus dibujos 2D, modelos CAD 3D, entornos operativos objetivo y piezas de acoplamiento antes de realizar un solo corte, asegurando que la selección de material y el esquema de tolerancia se ajusten a su aplicación del mundo real.
¿Tiene un proyecto de plástico de tolerancia ajustada?
Cargue sus dibujos para recibir comentarios de ingeniería y una revisión de capacidad de fabricación.
Conéctese con nuestros especialistas en mecanizado de plásticos
Envíenos sus dibujos 2D, archivos CAD 3D (STEP/IGES), especificaciones de material y requisitos de tolerancia. Nuestro equipo de ingeniería en PlasticCNCPro revisará su proyecto y le brindará soporte de cotización integral en un plazo de 24 horas.