
Wie beeinflusst hohe Temperatur die Toleranzen von CNC-gefrästen Kunststoffen?
Ein tiefgehender technischer Blick auf thermische Drift, den thermischen Ausdehnungskoeffizienten (CTE) und Prozessstrategien zur Einhaltung von Präzisionstoleranzen bei Hochleistungspolymeren.
Einleitung
In der modernen Fertigung bietet der Ersatz von Strukturbauteilen aus Aluminium, Messing oder Edelstahl durch technische Polymere enorme Vorteile: erhebliche Gewichtsreduzierung, natürliche Selbstschmierung, chemische Beständigkeit und dielektrische Eigenschaften. Wenn Ingenieure jedoch metallähnliche Toleranzen für Kunststoffteile vorgeben, stoßen sie zwangsläufig auf eine fundamentale physikalische Eigenschaft: die Empfindlichkeit von Polymeren gegenüber thermischen Schwankungen.
Im Gegensatz zu Metallen, die über starre Kristallgitter mit relativ niedrigen thermischen Ausdehnungskoeffizienten (CTE) verfügen, bestehen Polymere aus verschlungenen makromolekularen Ketten. Wenn diese Hitze ausgesetzt werden – sei es durch Hochgeschwindigkeits-CNC-Fräsen oder Umgebungsbedingungen im Betrieb –, dehnen sich diese Ketten aus, biegen sich und verschieben sich erheblich. Bei PlasticCNCPro, unserem Fertigungsstandort in Dongguan, begegnen wir dieser Herausforderung täglich. Unser Ziel ist es, Konstrukteure, Einkaufsleiter und F&E-Teams dabei zu unterstützen, thermische Drift zu antizipieren und Bearbeitungsabläufe so zu konfigurieren, dass die Maßhaltigkeit zuverlässig gewahrt bleibt.
Kunststoffe dehnen sich bei gleichem Temperaturgradienten 3- bis 10-mal stärker aus als gängige Metalle. Um wiederholbare Toleranzen im Mikrometerbereich zu gewährleisten, müssen sowohl die Schnittwärme als auch das thermische Gleichgewicht der Betriebsumgebung kontrolliert werden.
Die Wissenschaft der thermischen Ausdehnung bei Kunststoffen
CTE-Vergleich: Kunststoffe vs. Metalle
Der thermische Ausdehnungskoeffizient (CTE) drückt die relative Längenänderung pro Grad Temperaturänderung aus. Bei Präzisionsbauteilen bestimmt der CTE, wie schnell sich eine Bohrung verengt oder ein Außenprofil ausdehnt, wenn Wärme in das Bauteil gelangt. Das Gefälle zwischen Metallen und Standard-Kunststoffen ist beträchtlich:
| Material | Materialfamilie | Linearer CTE (10⁻⁶ m/m/°C) | Maßliche Empfindlichkeit |
|---|---|---|---|
| 304 Edelstahl | Eisenmetall | 16 – 18 | Very Low |
| Aluminium 6061-T6 | Nichteisenmetall | 23 – 24 | Low |
| PEEK (ungefüllt) | Hochleistungspolymer | 45 – 50 | Mäßig |
| POM-C (Acetal / Delrin) | Technischer Thermoplast | 80 – 110 | High |
| Nylon 6/6 (PA66) | Polyamid | 80 – 90 | Hoch (hygroskopisch & thermisch) |
| UHMW-PE | Polyolefin | 150 – 200 | Extrem hoch |
| PTFE (Teflon) | Fluorpolymer | 120 – 160 | Extrem hoch |
Maßliche Drift
Betrachten Sie einen 100 mm POM-C (Acetal) Führungsblock, der in einer klimatisierten Werkstatt bei 20°C gefräst wurde. Wenn dieses Teil in einem Industriegehäuse eingesetzt wird, in dem die Betriebstemperatur 50°C erreicht (ΔT = 30°C), beträgt die lineare Ausdehnung:
ΔL = 100 mm × (100 × 10⁻⁶ /°C) × 30°C = 0,300 mm (0,0118 in)
Eine Ausdehnung von 0,30 mm verletzt sofort jede Zeichnung, die eine Toleranz von ±0,05 mm erfordert. Das Teil war auf unserer Koordinatenmessmaschine (KMG) bei 20°C absolut spezifikationsgerecht, versagt jedoch in der Maschine des Kunden, da das thermische Wachstum die zulässige Toleranzgrenze überschritt.
Glasübergangstemperatur (Tg)
Die Glasübergangstemperatur (Tg) markiert den reversiblen Übergang in amorphen Polymeren (und der amorphen Phase teilkristalliner Polymere) vom harten, glasartigen Zustand in einen gummiartigen, nachgiebigen Zustand. Jenseits der Tg steigt die thermische Ausdehnungsrate abrupt an und die Steifigkeit nimmt dramatisch ab. Wenn ein bearbeitetes Teil nahe seiner Tg betrieben wird, führen mechanische Belastungen schnell zu Kriechen, Verzug und dauerhaftem Toleranzverlust.
Thermische Herausforderungen während des Zerspanungsprozesses
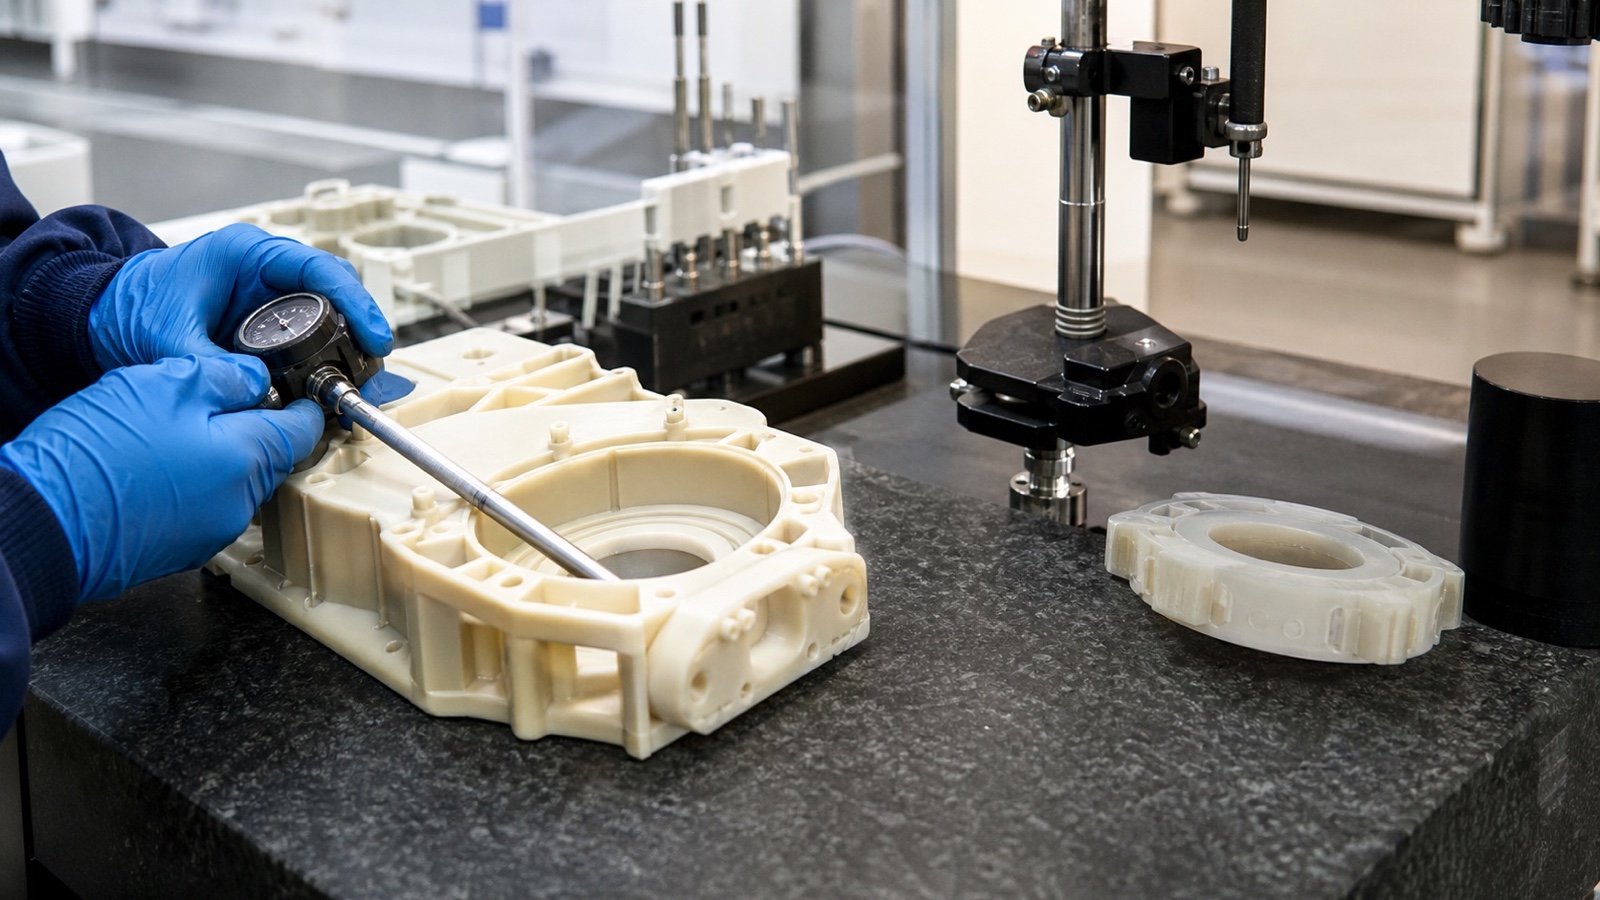
Reibungsinduzierte Wärme
Im Gegensatz zu Aluminium oder Stahl sind Polymere schlechte Wärmeleiter. Wenn eine Hartmetallschneide durch Kunststoff schneidet, kann die durch mechanische Reibung erzeugte Wärme nicht schnell in das Material oder das Werkzeug abgeleitet werden. Stattdessen konzentriert sie sich direkt in der Scherzone und an der Spanfläche.
Wenn der Span nicht sofort abgeführt wird, erweicht diese lokalisierte Hitze das Material, was zu einer gummiartigen Schnittkante, mikroskopischen Schmiergraten und tiefen inneren Spannungen führt, die im Werkstück gefangen bleiben.
Thermischer Verzug als stille Variable
Thermischer Verzug tritt oft als stiller Defekt auf. Ein Zerspanungsmechaniker misst eine Bohrung, während das Teil auf dem Vakuumtisch oder im Schraubstock noch warm ist, bestätigt die Einhaltung der ±0,02 mm Bohrungstoleranz und spannt es aus. Während das Bauteil über die nächsten vier Stunden auf Raumtemperatur abkühlt, zieht sich das Polymer nach innen zusammen. Die Bohrung wird zu klein, während sich flache Oberflächen aufgrund asymmetrischer Spannungsentlastung verziehen.
Materialspezifische Empfindlichkeiten
Jedes Polymer reagiert unterschiedlich auf Schnittwärme. Das Verständnis dieser Verhaltensgrenzen hilft uns, das richtige Schnittregime für jede Sorte zu wählen:
Hochstabile Polymere (PEEK, PEI, PPS)
Besitzen hohe Wärmeformbeständigkeitstemperaturen (HDT) und relativ moderate CTE-Werte. Ungefülltes PEEK hält moderater Schnittreibung gut stand, während glasfaserverstärktes PEEK (z. B. PEEK-GF30) den CTE auf Aluminiumniveau senkt, was eine bemerkenswerte Maßhaltigkeit unter Hitzeeinwirkung ermöglicht.
Teilkristalline Polymere (POM / Acetal, PET)
POM ist beliebt für hohe Schmierfähigkeit und hervorragende Zerspanbarkeit, weist jedoch einen hohen CTE (90–110 × 10⁻⁶/°C) auf. Asymmetrischer Materialabtrag führt schnell zu innerer Spannungsentlastung, was ausgewogene Schruppschnitte auf gegenüberliegenden Seiten erfordert, um gekrümmte Profile zu vermeiden.
Hygroskopische & weiche Polymere (Nylon PA6/PA66, UHMW-PE)
Nylon kombiniert thermische Ausdehnung mit Feuchtigkeitsaufnahme. UHMW-PE hat einen außergewöhnlich hohen CTE und einen niedrigen Schmelzpunkt, was scharfe, polierte Werkzeuge und eine aggressive Spanabfuhr erfordert, um Schmelzen und elastische Verformung zu verhindern.
Fluorpolymere (PTFE, PVDF)
PTFE weist einen kristallinen Phasenübergang um 19°C auf, der mit einer Volumenänderung von 1% einhergeht, was Mikrotoleranzen unter 20°C ohne striktes Raumtemperaturmanagement und spezielle Kriechkompensationen praktisch unmöglich macht.
Design- und Prozessstrategien für thermische Stabilität
Bei PlasticCNCPro setzen wir auf einen mehrstufigen Ansatz, um thermische Effekte zu mildern. Von der Konditionierung des Rohmaterials bis zur finalen Koordinatenmessung setzt unser Betrieb spezifische Maßnahmen in vier kritischen Disziplinen durch:
Die Rolle des Temperns
Extrudierte oder formgepresste Kunststoffrohlinge gelangen mit erheblichen Eigenspannungen in die Werkstatt. Wenn Material entfernt wird, lösen sich diese Spannungen ungleichmäßig. Für anspruchsvolle Geometrien implementieren wir einen gestuften thermischen Zyklus:
Optimierung der Bearbeitungsparameter
Die Grundregel bei der Zerspanung von Polymeren lautet: Schneide den Kunststoff, reibe ihn nicht. Hohe Spindeldrehzahlen in Kombination mit zu geringen Vorschubgeschwindigkeiten führen zu Reibung am Werkzeug, was sofort Reibungshitze erzeugt. Mechaniker müssen eine hohe Spanlast aufrechterhalten, damit die durch Scherung erzeugte thermische Energie im austretenden Span abgeführt wird, anstatt in das Grundmaterial zu sinken. Wir verwenden einschneidige und polierte zweischneidige VHM-Schaftfräser mit großzügigen positiven Spanwinkeln und scharfen Schneidkanten.
Kühlung und Schmierung
Die Zufuhr von kalter Druckluft (z. B. über Wirbelrohre) an die Schnittstelle entfernt Späne sofort und kühlt die Werkzeugschneide ohne Flüssigkeitskontamination. Wenn Flüssigkühlung zur Wärmeübertragung erforderlich ist, müssen wasserlösliche, nicht reaktive Schneidflüssigkeiten gewählt werden. Lösungsmittel oder herkömmliche Schneidöle auf Erdölbasis können bei amorphen Materialien wie PC, PMMA und PSU zu schwerer umweltbedingter Spannungsrissbildung (ESC) führen.
Spanntechniken
Übermäßiger Spanndruck erzeugt elastische Verformungen, die nach dem Ausspannen zu geometrischen Fehlern führen. Wenn ein Teil starr in einem Schraubstock gespannt ist und sich unter Schnittwärme ausdehnt, wölbt es sich zudem nach oben. Wir verwenden Vakuumspannfutter, individuell angepasste Weichbacken und drehmomentbegrenzte Vorrichtungen, die Teile fest sichern und gleichzeitig minimale seitliche thermische Bewegungen ermöglichen, ohne Flexibilität einzubringen.
Best Practices für die Tolerierung von Kunststoffteilen
Konstruktion für thermische Fehlanpassungen in Baugruppen
Wenn Kunststoffbuchsen, Auskleidungen oder Gehäuse mit Metallwellen oder Gussteilen gepaart werden, muss die unterschiedliche Ausdehnung in den Nennmaßen berücksichtigt werden:
Die „Weniger ist mehr“-Philosophie
Die Tolerierung von Kunststoffteilen gemäß Standard ISO 2768-m oder Metallbearbeitungs-Defaults (±0,02 mm / ±0,001 in) bei nicht kritischen Abmessungen vervielfacht die Fertigungskosten, erhöht Inspektionsstreitigkeiten und bietet keinen funktionalen Mehrwert. Beschränken Sie enge Toleranzbänder strikt auf kritische Lagerstellen, Dichtungsnuten oder Passstiftpositionen. Erlauben Sie großzügige Grenzen (±0,1 mm bis ±0,2 mm) bei nicht passenden Merkmalen.
Berücksichtigung von Umgebungsfaktoren
Geben Sie immer die Referenzmesstemperatur auf Ihrer Zeichnung an (Standard-Metrologie-Basislinie ist 20°C / 68°F). Wenn Ihr Bauteil in einem Ofen, einem Luft- und Raumfahrtsensor-Gehäuse oder einem Unterwasser-Verteiler bei einer stark abweichenden Temperatur arbeitet, teilen Sie dieses Servicefenster unserem Ingenieurteam mit. Wir können die CNC-Abmessungen so kalibrieren, dass das Teil an seinem Einsatzort perfekt innerhalb der Spezifikation liegt.
Häufig gestellte Fragen (FAQ)
Welche Temperatur ist zu heiß für Kunststoff?
„Zu heiß“ hängt direkt von der Polymerstruktur ab. Standard-Kunststoffe wie HDPE oder PVC verlieren oberhalb von 60°C bis 70°C ihre strukturelle Steifigkeit. Technische Polymere wie POM und Nylon halten einer Dauerbelastung bis 90°C–105°C stand, während Hochleistungspolymere wie PEEK, PEI (Ultem) und PAI (Torlon) kontinuierliche Betriebstemperaturen zwischen 170°C und 250°C aushalten. Das Überschreiten der Dauergebrauchstemperatur oder der Glasübergangstemperatur (Tg) eines Polymers führt zu schnellem Abfall der Streckgrenze, Kriechen und irreversiblem Maßverlust.
Was ist die typische Toleranz für die CNC-Bearbeitung von Kunststoffen?
Für die standardmäßige kommerzielle Kunststoff-CNC-Bearbeitung liegen die typisch erreichbaren Toleranzen zwischen ±0,075 mm und ±0,125 mm (±0,003 in bis ±0,005 in). Mit klimatisierter Bearbeitung, stabilisiertem getempertem Rohmaterial und starren Polymeren wie PEEK oder Acetal können Präzisionstoleranzen von ±0,025 mm (±0,001 in) an spezifischen Merkmalen gehalten werden. Weichere Polymere wie UHMW-PE oder PTFE erfordern typischerweise größere Toleranzspielräume (±0,15 mm oder mehr).
Ist .005 eine enge Toleranz für Kunststoff?
Eine Toleranz von ±0,005 Zoll (±0,127 mm) ist eine bequeme Standard-Produktionstoleranz für kleine bis mittelgroße Teile (unter 100 mm / 4 Zoll) aus starren Polymeren wie POM, PEEK, PC oder ABS. Wenn das Merkmal jedoch 300 mm (12 Zoll) überspannt oder aus hochdehnungsfähigen Materialien wie ungefülltem PTFE oder UHMW-PE gefräst wird, wird das Einhalten von ±0,005 Zoll über große saisonale Temperaturschwankungen hinweg ohne klimatisierte Einsatzumgebung sehr schwierig.
Bei welcher Temperatur beginnt Kunststoff sich zu verformen?
Kunststoff beginnt unmittelbar bei jeder Temperaturerhöhung zu expandieren, gesteuert durch seinen linearen CTE. Eine dauerhafte physikalische Verformung unter Last tritt jedoch bei seiner Wärmeformbeständigkeitstemperatur (HDT) auf, die typischerweise bei 0,45 MPa oder 1,8 MPa Last gemessen wird. Beispielsweise zeigt POM-C eine HDT von etwa 110°C bei 1,8 MPa, während ungefülltes PEEK 152°C erreicht und 30 % glasfasergefülltes PEEK den Verformungswiderstand auf über 300°C steigert.
Fazit & nächste Schritte
Die Kontrolle des thermischen Verhaltens ist der entscheidende Faktor bei der Präzisions-CNC-Bearbeitung von Kunststoffen. Da Polymere schnell expandieren, schlecht Wärme leiten und restliche Prozessspannungen tragen, erfordert das Erreichen enger Toleranzen spezialisierte Fertigungstechniken: ausgewogene Schnittvorschübe, scharfe Werkzeuge mit positivem Spanwinkel, mehrstufiges Entspannungstempern und temperaturstabilisierte Metrologie.
Eine frühzeitige Zusammenarbeit zwischen Konstrukteuren und CNC-Mechanikern eliminiert kostspielige Neukonstruktionen. Bei PlasticCNCPro prüfen wir Ihre 2D-Zeichnungen, 3D-CAD-Modelle, Zielumgebungen und Gegenstücke, bevor der erste Schnitt erfolgt, um sicherzustellen, dass Materialwahl und Toleranzschema zu Ihrer realen Anwendung passen.
Haben Sie ein Projekt mit engen Toleranzen?
Laden Sie Ihre Zeichnungen für technisches Feedback und eine Fertigungsbarkeitsprüfung hoch.
Kontaktieren Sie unsere Spezialisten für Kunststoffbearbeitung
Senden Sie uns Ihre 2D-Zeichnungen, 3D-CAD-Dateien (STEP/IGES), Materialspezifikationen und Toleranzanforderungen. Unser Ingenieurteam bei PlasticCNCPro wird Ihr Projekt prüfen und innerhalb von 24 Stunden eine umfassende Angebotsunterstützung bieten.