
Comment les températures élevées affectent-elles les tolérances des plastiques usinés CNC ?
Une analyse approfondie de la dérive thermique, du coefficient de dilatation thermique (CTE) et des stratégies de processus pour maintenir des tolérances de précision dans les polymères haute performance.
Introduction
Dans l'industrie manufacturière moderne, le remplacement des composants structurels en aluminium, laiton ou acier inoxydable par des polymères techniques offre d'immenses avantages : réduction substantielle du poids, autolubrification naturelle, résistance chimique et propriétés diélectriques. Cependant, lorsque les ingénieurs imposent des tolérances de type métallique sur des pièces en plastique, ils se heurtent inévitablement à une propriété physique fondamentale : la sensibilité des polymères aux fluctuations thermiques.
Contrairement aux métaux, qui possèdent des réseaux cristallins rigides avec des coefficients de dilatation thermique (CTE) relativement faibles, les polymères sont constitués de chaînes macromoléculaires enchevêtrées. Lorsqu'ils sont exposés à la chaleur — qu'elle soit générée lors du fraisage CNC à grande vitesse ou rencontrée dans des environnements de service ambiants — ces chaînes se plient, se dilatent et se déplacent de manière significative. Chez PlasticCNCPro, notre usine à Dongguan rencontre ce défi quotidiennement. Notre objectif est d'aider les concepteurs mécaniques, les responsables des achats et les équipes de R&D à anticiper la dérive thermique et à configurer des flux de travail d'usinage qui maintiennent de manière fiable la stabilité dimensionnelle.
Les plastiques se dilatent de 3 à 10 fois plus que les métaux courants pour le même gradient de température. Le maintien de tolérances reproductibles au micron nécessite de contrôler à la fois la chaleur de coupe et l'équilibre environnemental opérationnel.
La science de la dilatation thermique dans les plastiques
Comparaison du CTE : Plastiques vs Métaux
Le coefficient de dilatation thermique (CTE) exprime le changement fractionnaire de longueur par degré de changement de température. Pour les composants de précision, le CTE détermine la rapidité avec laquelle un alésage rétrécit ou un profil extérieur se dilate à mesure que la chaleur pénètre dans la pièce. La disparité entre les métaux et les polymères techniques standard est frappante :
| Matériau | Famille de matériaux | CTE linéaire (10⁻⁶ m/m/°C) | Sensibilité dimensionnelle |
|---|---|---|---|
| Acier inoxydable 304 | Métal ferreux | 16 – 18 | Very Low |
| Aluminium 6061-T6 | Métal non ferreux | 23 – 24 | Low |
| PEEK (non chargé) | Polymère haute performance | 45 – 50 | Modérée |
| POM-C (Acétal / Delrin) | Thermoplastique technique | 80 – 110 | High |
| Nylon 6/6 (PA66) | Polyamide | 80 – 90 | Élevée (hygroscopique et thermique) |
| UHMW-PE | Polyoléfine | 150 – 200 | Extrêmement élevée |
| PTFE (Téflon) | Fluoropolymère | 120 – 160 | Extrêmement élevée |
Dérive dimensionnelle
Considérez un bloc de guidage en POM-C (Acétal) de 100 mm usiné dans un atelier climatisé à 20°C. Si cette pièce est déployée dans une enceinte industrielle où la température opérationnelle atteint 50°C (ΔT = 30°C), sa dilatation linéaire est :
ΔL = 100 mm × (100 × 10⁻⁶ /°C) × 30°C = 0.300 mm (0.0118 in)
Une dilatation de 0.30 mm violera instantanément tout plan exigeant une tolérance de ±0.05 mm. La pièce était entièrement conforme sur notre machine à mesurer tridimensionnelle (MMT) à 20°C, mais elle échoue dans la machine du client parce que la croissance thermique ambiante a dépassé la fenêtre de tolérance admissible.
Température de transition vitreuse (Tg)
La température de transition vitreuse (Tg) marque la transition réversible dans les polymères amorphes (et la phase amorphe des polymères semi-cristallins) d'un état dur et vitreux à un état caoutchouteux et souple. Au-delà de la Tg, le taux de dilatation thermique augmente brusquement et la rigidité chute de façon spectaculaire. Si une pièce usinée fonctionne près de sa Tg, les charges mécaniques provoqueront rapidement un fluage, un gauchissement et une perte de tolérance permanente.
Défis thermiques pendant le processus d'usinage
Chaleur induite par la friction
Contrairement à l'aluminium ou à l'acier, les polymères sont de mauvais conducteurs thermiques. Lorsqu'une arête de coupe en carbure cisaille le plastique, la chaleur générée par la friction mécanique ne peut pas se dissiper rapidement dans la pièce ou l'outil. Au lieu de cela, elle se concentre directement au niveau de la zone de cisaillement et de la limite du copeau.
Si le copeau n'est pas évacué immédiatement, cette chaleur localisée ramollit le matériau, créant un bord de coupe gommeux, des bavures microscopiques et des contraintes internes profondes qui restent emprisonnées dans la pièce.
La distorsion thermique comme variable silencieuse
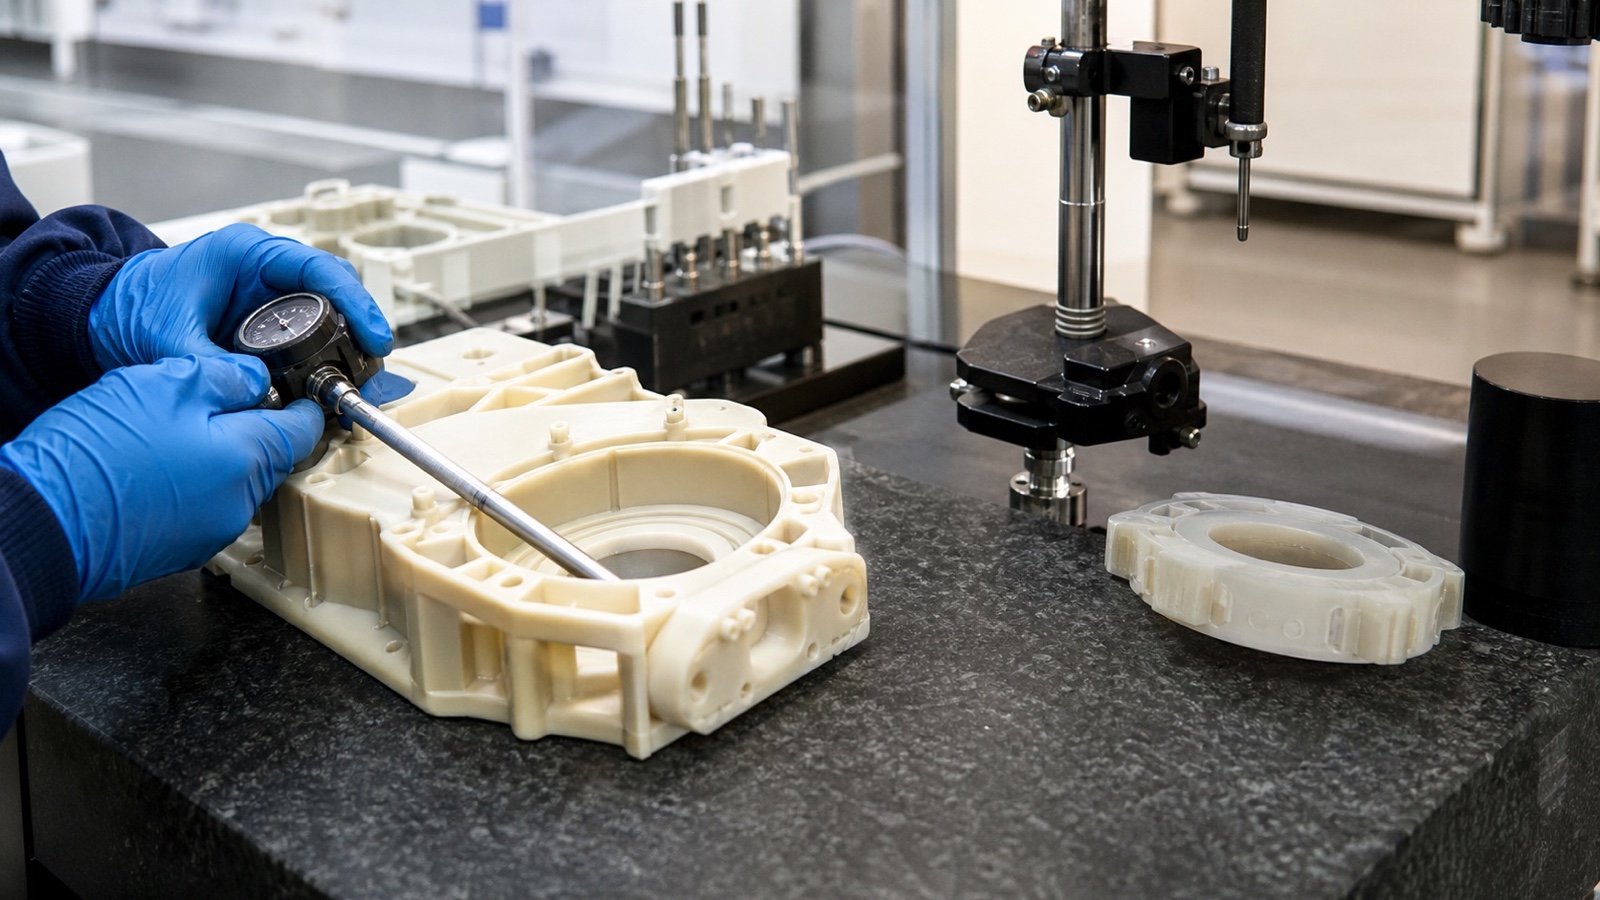
La distorsion thermique se présente souvent comme un défaut silencieux. Un usineur mesure un alésage alors que la pièce est encore chaude sur la table à vide ou l'étau, confirme qu'il respecte une tolérance de ±0.02 mm, et déserre la pièce. À mesure que le composant refroidit à température ambiante au cours des quatre heures suivantes, le polymère se contracte vers l'intérieur. L'alésage devient sous-dimensionné, tandis que les faces planes se déforment en raison de la relaxation asymétrique des contraintes.
Sensibilités spécifiques aux matériaux
Chaque polymère réagit de manière distinctive à la chaleur de coupe. Comprendre ces limites comportementales nous aide à adapter le régime de coupe à chaque nuance :
Polymères à haute stabilité (PEEK, PEI, PPS)
Possèdent des températures de déformation à la chaleur (HDT) élevées et des CTE relativement modérés. Le PEEK non chargé résiste bien à la friction de coupe modérée, tandis que le PEEK renforcé de fibres de verre (ex. PEEK-GF30) abaisse le CTE à des niveaux proches de l'aluminium, offrant une tenue dimensionnelle remarquable sous la chaleur.
Polymères semi-cristallins (POM / Acétal, PET)
Le POM est populaire pour son haut pouvoir lubrifiant et son excellente usinabilité, mais présente un CTE élevé (90–110 × 10⁻⁶/°C). L'enlèvement asymétrique de matière induit rapidement une relaxation des contraintes internes, nécessitant des passes d'ébauche équilibrées sur les côtés opposés pour éviter les profils courbés.
Polymères hygroscopiques et souples (Nylon PA6/PA66, UHMW-PE)
Le Nylon combine la dilatation thermique avec le gonflement par absorption d'humidité. L'UHMW-PE a un CTE exceptionnellement élevé et un seuil de fusion bas, nécessitant des outils tranchants et polis ainsi qu'une évacuation agressive des copeaux pour éviter la fusion et la déformation élastique.
Fluoropolymères (PTFE, PVDF)
Le PTFE présente une transition de phase cristalline autour de 19°C qui s'accompagne d'un changement de volume de 1 %, rendant les micro-tolérances en dessous de 20°C pratiquement impossibles sans une gestion stricte de la température ambiante et des compensations de fluage dédiées.
Stratégies de conception et de processus pour la stabilité thermique
Chez PlasticCNCPro, nous nous appuyons sur une approche en plusieurs étapes pour atténuer les effets thermiques. Du conditionnement de la matière première à la métrologie finale, notre atelier applique des mesures spécifiques dans quatre disciplines critiques :
Le rôle du recuit
Les plastiques extrudés ou moulés par compression entrent dans l'atelier avec des contraintes de moulage substantielles. Lorsque la matière est retirée, ces contraintes libèrent de manière inégale. Pour les géométries exigeantes, nous mettons en œuvre un cycle thermique échelonné :
Optimisation des paramètres d'usinage
La règle fondamentale lors de l'usinage des polymères est : coupez le plastique, ne le frottez pasDes vitesses de broche élevées combinées à un taux d'avance trop faible entraînent un frottement de l'outil, ce qui génère instantanément de la chaleur par friction. Les usineurs doivent maintenir une charge de copeaux élevée afin que l'énergie thermique créée par la déformation de cisaillement soit évacuée dans le copeau sortant plutôt que de pénétrer dans la pièce. Nous utilisons des fraises en carbure monobloc à une ou deux lèvres polies avec des angles de coupe positifs généreux et des arêtes tranchantes.
Refroidissement et lubrification
Diriger de l'air comprimé froid (via des tubes vortex) vers l'interface de coupe évacue les copeaux instantanément et refroidit l'arête de l'outil sans contamination liquide. Lorsqu'un liquide de refroidissement est nécessaire pour le transfert thermique, des fluides de coupe hydrosolubles et non réactifs doivent être sélectionnés. Les solvants ou les huiles de coupe pétrolières standard peuvent provoquer des fissures de contrainte environnementale (ESC) sévères dans les matériaux amorphes comme le PC, le PMMA et le PSU.
Techniques de bridage
Une pression de serrage excessive crée une déformation élastique qui se transforme en erreurs géométriques après le desserrage. De plus, si une pièce est serrée rigidement dans un étau et se dilate sous la chaleur de coupe, elle se bombe vers le haut. Nous utilisons des mandrins à vide, des mors doux profilés sur mesure et des fixations à limitation de couple qui maintiennent les pièces fermement tout en permettant un mouvement thermique latéral infime sans introduire de flexion.
Meilleures pratiques pour la tolérance des pièces en plastique
Conception pour l'inadéquation thermique dans les assemblages
Lorsque des bagues, des chemises ou des boîtiers en plastique sont associés à des arbres métalliques ou des cadres moulés, la dilatation différentielle doit être intégrée dans les jeux nominaux :
La philosophie "Less is More"
Tolérancer les pièces en plastique en utilisant les normes ISO 2768-m ou les défauts d'usinage des métaux (±0.02 mm / ±0.001 in) sur des dimensions non critiques multiplie les coûts de fabrication, augmente les litiges d'inspection et n'apporte aucune valeur fonctionnelle. Restreignez les bandes de tolérance serrées strictement aux interfaces de roulement critiques, aux presse-étoupes ou aux emplacements de goupilles de positionnement. Autorisez des limites généreuses (±0.1 mm à ±0.2 mm) sur les caractéristiques non assemblées.
Prise en compte des facteurs environnementaux
Indiquez toujours la température de mesure de référence sur votre plan (la base de métrologie standard est de 20°C / 68°F). Si votre composant fonctionne à l'intérieur d'un four, d'un boîtier de capteur aérospatial ou d'un collecteur sous-marin à une température très différente, communiquez cette fenêtre de service à notre équipe d'ingénierie. Nous pouvons calibrer les dimensions CNC afin que la pièce soit parfaitement conforme à son point d'utilisation.
Foire aux questions (FAQ)
Quelle température est trop élevée pour le plastique ?
"Trop chaud" dépend directement de la structure du polymère. Les polymères de commodité standard comme le PEHD ou le PVC perdent leur rigidité structurelle au-dessus de 60°C à 70°C. Les polymères techniques tels que le POM et le Nylon résistent à une utilisation continue jusqu'à 90°C–105°C, tandis que les polymères haute performance comme le PEEK, le PEI (Ultem) et le PAI (Torlon) supportent des températures de service continues entre 170°C et 250°C. Dépasser la température de service continue ou la température de transition vitreuse (Tg) d'un polymère provoque une dégradation rapide de la limite élastique, un fluage et une perte dimensionnelle irréversible.
Quelle est la tolérance typique pour l'usinage CNC des plastiques ?
Pour l'usinage CNC plastique commercial standard, les tolérances réalisables typiques varient de ±0.075 mm à ±0.125 mm (±0.003 in à ±0.005 in). Avec un usinage climatisé, des stocks recuits stabilisés et des polymères rigides comme le PEEK ou l'Acétal, des tolérances de précision de ±0.025 mm (±0.001 in) peuvent être maintenues sur des caractéristiques spécifiques. Les polymères plus souples comme l'UHMW-PE ou le PTFE nécessitent généralement des tolérances plus larges (±0.15 mm ou plus).
Est-ce que 0.005 est une tolérance serrée pour le plastique ?
Une tolérance de ±0.005 pouce (±0.127 mm) est une tolérance de production standard et confortable pour les pièces de petite à moyenne taille (moins de 100 mm / 4 pouces) dans des polymères rigides comme le POM, le PEEK, le PC ou l'ABS. Cependant, si la caractéristique s'étend sur 300 mm (12 pouces) ou est usinée à partir de matériaux à forte dilatation comme le PTFE non chargé ou l'UHMW-PE, maintenir ±0.005 pouce lors de fortes variations de température saisonnières devient très difficile sans un déploiement en environnement climatisé.
À quelle température le plastique commence-t-il à se déformer ?
Le plastique commence à se dilater immédiatement dès toute augmentation de température, régie par son CTE linéaire. Cependant, une déformation physique permanente sous charge se produit à sa température de déformation à la chaleur (HDT), qui est généralement mesurée à une charge de 0.45 MPa ou 1.8 MPa. Par exemple, le POM-C affiche une HDT d'environ 110°C à 1.8 MPa, tandis que le PEEK non chargé atteint 152°C, et le PEEK chargé à 30 % de verre pousse la résistance à la déformation au-delà de 300°C.
Conclusion et prochaines étapes
Le contrôle du comportement thermique est le facteur déterminant dans l'usinage CNC plastique de précision. Parce que les polymères se dilatent rapidement, conduisent mal la chaleur et conservent des contraintes de traitement résiduelles, l'obtention de tolérances serrées exige des techniques de fabrication spécialisées : avances de coupe équilibrées, outils tranchants à angle positif, recuit de relaxation des contraintes en plusieurs étapes et métrologie stabilisée en température.
Une collaboration précoce entre les ingénieurs en conception mécanique et les usineurs CNC élimine les reconceptions coûteuses. Chez PlasticCNCPro, nous examinons vos plans 2D, modèles CAO 3D, environnements opérationnels cibles et pièces d'accouplement avant qu'une seule coupe ne soit effectuée, garantissant que la sélection des matériaux et le schéma de tolérance correspondent à votre application réelle.
Vous avez un projet en plastique à tolérance serrée ?
Téléchargez vos plans pour obtenir des retours d'ingénierie et une étude de fabricabilité.
Connectez-vous avec nos spécialistes en usinage plastique
Envoyez-nous vos plans 2D, fichiers CAO 3D (STEP/IGES), spécifications de matériaux et exigences de tolérance. Notre équipe d'ingénierie chez PlasticCNCPro examinera votre projet et fournira une assistance complète pour le devis dans les 24 heures.