
Cómo afecta la densidad del plástico al coste del mecanizado CNC
Desde el peso de compra de la materia prima hasta las velocidades de avance, la deflexión de la herramienta y la expansión térmica, la densidad de masa del polímero dicta cada variable financiera en el taller. Aquí presentamos el desglose de un ingeniero de fabricación sobre cómo la densidad del plástico impacta en el presupuesto de su proyecto.
Conclusión clave de ingeniería
La densidad del plástico afecta el coste unitario de mecanizado de dos maneras: primero en la adquisición de la barra de extrusión por peso, y segundo en el husillo CNC a través de la resistencia al corte, el comportamiento de formación de viruta y la rigidez de la pieza bajo fuerzas de sujeción elevadas.
Qué es la densidad del plástico y por qué es importante en CNC
La densidad del plástico representa la masa por unidad de volumen de un polímero, medida típicamente en gramos por centímetro cúbico (g/cm³) o libras por pulgada cúbica (lb/in³). En la ingeniería CNC práctica de PlasticCNCPro, la densidad nos indica qué tan estrechamente empaquetadas están las cadenas poliméricas, si la estructura es amorfa o semicristalina y cuánta masa de materia prima está contenida dentro de las dimensiones finales de la pieza.
Muchos ingenieros de diseño ven erróneamente la densidad simplemente como una consideración de peso para los ensamblajes finales. Sin embargo, en el fresado y torneado personalizados, la densidad determina directamente el precio de adquisición de la materia prima, influye en la termodinámica de la zona de corte durante la formación de virutas, dicta la deflexión de la herramienta y gobierna cómo se comportan las piezas cuando se someten a sujeción por mordaza neumática o mandril.
¿Se puede mecanizar plástico por CNC?
Sí, prácticamente todos los termoplásticos industriales y varios termoestables pueden ser mecanizados con CNC de precisión. En nuestras instalaciones de Dongguan, realizamos rutinariamente fresado CNC de 3, 4 y 5 ejes de alta velocidad, torneado CNC de precisión, roscado, taladrado multieje y contorneado personalizado en más de 30 formulaciones de polímeros.
A diferencia de los metales, los plásticos poseen baja conductividad térmica, altos coeficientes de expansión térmica (CTE) y bajos módulos de elasticidad. La densidad sirve como nuestro punto de referencia inicial para determinar si un plástico puede mantener una retención de bordes nítida o si obstruirá las ranuras del cortador y se deformará bajo la presión de la herramienta.
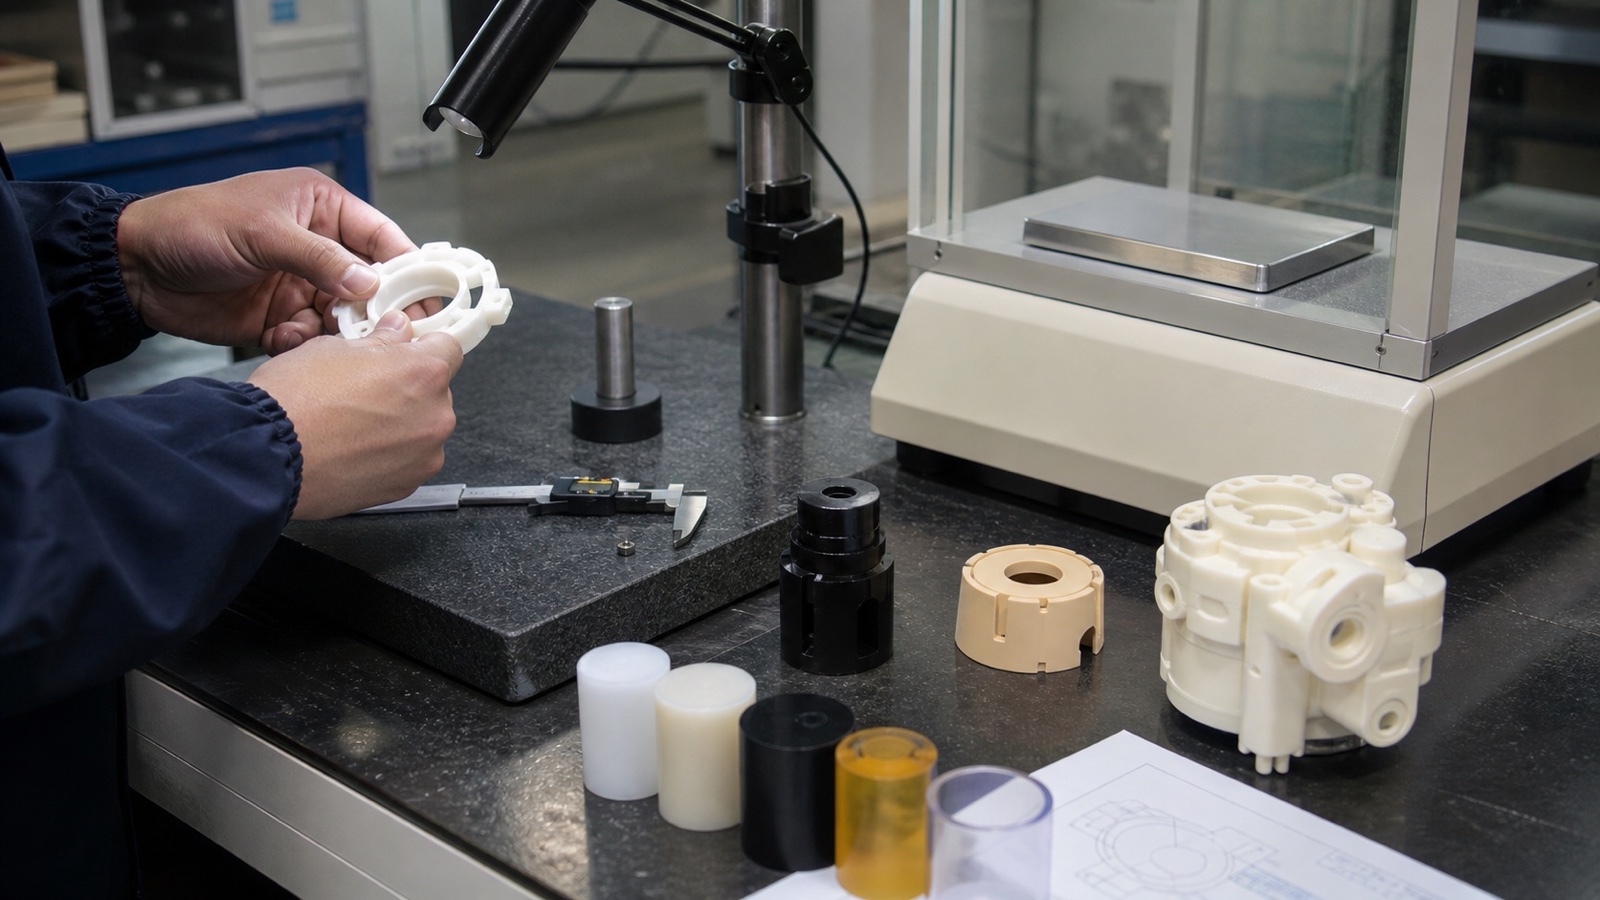
Cómo influye la densidad del plástico en los costes de material
Los proveedores de materiales venden varillas, losas y placas moldeadas por compresión estrictamente por peso (precio por kilogramo o libra). Este modelo de compra establece un multiplicador lineal: un plástico más denso requiere que usted compre significativamente más masa física para exactamente el mismo tamaño de bloque.
Considere un bloque rectangular sólido que mide 100 mm × 100 mm × 100 mm (1,000 cm³). En polipropileno (PP, ~0.905 g/cm³), el bloque crudo pesa 0.905 kg. En PTFE virgen (~2.18 g/cm³), ese mismo volumen pesa 2.18 kg, más de 2.4 veces más masa. Cuando la alta densidad se cruza con resinas premium como PEEK o fluoropolímeros, la materia prima representa hasta el 60% al 75% del coste total de la pieza mecanizada.
Factor de disponibilidad de materia prima
Los polímeros estándar de baja y media densidad (PE, POM, ABS) se extruyen continuamente en incrementos de espesor amplios, lo que reduce el desperdicio de desbaste. Los polímeros de alta densidad y alto rendimiento (PTFE, PEEK, PVDF) se producen frecuentemente en incrementos de placa limitados, lo que obliga a los maquinistas a comprar piezas sobredimensionadas y mecanizar para eliminar masa costosa.
Impacto de la densidad en el tiempo de mecanizado y la eficiencia del ciclo
El tiempo del ciclo de mecanizado gobierna el coste unitario. Los polímeros más pesados y densos exhiben cadenas moleculares más apretadas y mayor resistencia de masa, lo que dicta directamente las velocidades de avance permitidas ($V_f$), las velocidades del husillo ($n$) y la profundidad de corte ($a_p$).
Al cortar poliolefinas ligeras (HDPE, LDPE, PP), los cortadores pueden avanzar a través del material con altos avances y altas velocidades de superficie por minuto (SFM). Sin embargo, los polímeros cristalinos densos y de alta resistencia, como el PEEK, el PVDF de alto grado o los nailones con carga mineral, requieren parámetros conservadores para evitar la deflexión de la herramienta, las vibraciones (chatter) o la sobrecarga del husillo. Los ciclos más lentos se traducen directamente en una facturación horaria más alta del centro de mecanizado.
Tolerancias, estabilidad dimensional y efectos de la densidad
Lograr una repetibilidad dimensional estricta (como ±0.02 mm / ±0.0008") está fuertemente gobernado por la densidad del material y el empaquetamiento molecular:
- Conformidad de baja densidad: Materiales como el LDPE y el PP blando tienen módulos de flexión bajos. La presión de sujeción de las mordazas estándar flexiona fácilmente la pieza, provocando que rebote fuera de tolerancia una vez liberada. A menudo son necesarios accesorios de vacío personalizados o mordazas blandas de baja presión.
- Estabilidad de densidad media: El acetal (POM-C) y el PBT alcanzan un punto óptimo. La densidad equilibrada y la alta rigidez interna permiten un corte limpio, superficies planas y una sujeción fiable de los orificios de los rodamientos.
- Tensión interna y fluencia de alta densidad: Los polímeros densos como el PTFE exhiben flujo en frío y fluencia bajo carga mecánica sostenida. Mientras tanto, las placas gruesas de PEEK extruido contienen altas tensiones residuales que requieren ciclos de recocido intermedios de varias etapas entre el desbaste y el acabado para evitar la deformación.
Cómo calcular el coste de mecanizado CNC para diferentes densidades de plástico
Al estimar presupuestos de componentes personalizados en PlasticCNCPro, utilizamos un modelo de coste de ingeniería que factoriza directamente la densidad en el coste de la materia prima, los parámetros del ciclo y la amortización de herramientas:
Fórmula de estimación de costes paramétricos
Coste total = Mc + Cm + Tw + Sp
• Mc (Coste de material): Volumen de la pieza (cm³) × Densidad (g/cm³) × Precio base de la materia prima ($/g)
• Cm (Coste de mecanizado): Tiempo de ciclo de la máquina (hrs) × Tasa horaria del husillo ($/hr)
• Tw (Herramientas y consumibles): Tasa de desgaste del cortador × Coste de reemplazo de la unidad de herramienta
• Sp (Configuración y secundaria): Fresado de accesorios + Programación CAM + Ciclos de recocido / Tamaño del lote
Pasos de ejecución en la estimación
Calcular el volumen de la envolvente exterior más márgenes de refrentado de 3–5 mm; multiplicar por la densidad para calcular la masa de material comprado.
Derivar la velocidad de avance y SFM según la densidad y la cristalinidad; calcular los tiempos de ejecución reales de desbaste y acabado.
Aplicar factores de vida útil de la herramienta y ciclos térmicos de alivio de tensión necesarios dictados por la categoría de densidad del polímero.
¿Cuáles son los costes típicos asociados con la fabricación de plástico?
Las piezas de plástico mecanizadas muestran una varianza de coste considerable dependiendo de si está ejecutando prototipos de baja densidad de alta velocidad o producciones de alta densidad con tolerancias estrictas. La siguiente tabla ilustra los puntos de referencia de precios típicos por pieza para componentes de complejidad media (aprox. 80 mm × 60 mm × 30 mm):
| Clase de densidad | Plásticos representativos | Densidad (g/cm³) | Prototipo (1–5 uds) | Producción (100–500 uds) |
|---|---|---|---|---|
| Baja densidad | HDPE, LDPE, PP | 0.90 – 0.96 | $25 – $55 | $6 – $16 |
| Densidad media | ABS, POM (Acetal), Nylon 6, PC | 1.04 – 1.42 | $35 – $75 | $9 – $24 |
| Alta densidad | PEEK, PVDF, PTFE virgen | 1.32 – 2.20 | $90 – $240+ | $32 – $110+ |
*Las estimaciones de precios reflejan tolerancias de ingeniería típicas (ISO 2768-m). Las tolerancias estrictas especializadas (±0.01 mm), los pulidos de superficie personalizados o el embalaje en sala limpia alteran los presupuestos finales de producción.
Principales plásticos por densidad y sus implicaciones en el coste CNC
Entender dónde caen los polímeros comunes en la escala de densidad permite a los ingenieros realizar sustituciones de materiales rentables durante las fases iniciales de diseño:
Opciones de baja densidad (HDPE, LDPE, PP)
0.90–0.96 g/cm³Las poliolefinas ofrecen el coste de materia prima más bajo por volumen. El desbaste rápido y las altas velocidades de avance reducen los tiempos de ciclo. Sin embargo, su suavidad, límites de deflexión térmica bajos y estructura flexible hacen que las micro-tolerancias sean difíciles sin accesorios personalizados.
Ideal para: Tanques, colectores de fluidos, revestimientos de desgaste de tolvas y accesorios químicos de bajo estrés.
Opciones de densidad media (ABS, Acrílico, Nylon)
1.04–1.42 g/cm³El estándar de oro para la fabricación CNC general. El POM-C (Delrin) y el ABS se mecanizan excepcionalmente bien, generando virutas nítidas y manteniendo dimensiones estrictas sin un desgaste excesivo de la herramienta. El nailon ofrece una gran resistencia pero exige un control de la humedad durante el mecanizado.
Ideal para: Engranajes de precisión, carcasas electrónicas, articulaciones robóticas y prototipos funcionales.
Opciones de alta densidad (PEEK, PTFE, UHMW)
0.93–2.20 g/cm³Aunque el UHMW posee una baja densidad (~0.93 g/cm³), su peso molecular extremo y comportamiento gomoso lo agrupan con polímeros de alta dificultad. Los fluoropolímeros densos como el PTFE (2.15–2.20 g/cm³) y las policetonas de alto rendimiento como el PEEK (1.32 g/cm³) tienen etiquetas de precio sustanciales. El PTFE es extremadamente denso y requiere herramientas afiladas para evitar la deformación por frotamiento, mientras que el PEEK exige avances controlados, recocido de alivio de tensión y herramientas de carburo premium para evitar el astillado de los bordes.
Ideal para: Anillos de obleas de semiconductores, implantes médicos, bujes aeroespaciales y sellos químicos severos.
Cómo reducir los costes de mecanizado CNC cuando varía la densidad
Como socio de mecanizado, revisamos activamente los modelos CAD y los planos 2D de los clientes para encontrar oportunidades de reducción de costes. Al trabajar con materiales de diversas densidades, considere estas estrategias:
1. Reevalúe las resinas de alta densidad
Si su componente no encuentra temperaturas continuas superiores a 140°C o ácidos agresivos, cambiar de PEEK (1.32 g/cm³) o PTFE (2.20 g/cm³) a Acetal/POM (1.41 g/cm³) o PET-P puede reducir los costes totales de la pieza entre un 40% y un 65%.
2. Vacíe las secciones pesadas en CAD
En el moldeo por inyección, vaciar secciones gruesas evita marcas de hundimiento. En el mecanizado CNC de plásticos de alta densidad, el vaciado selectivo reduce el tamaño de la materia prima si puede orientar el stock de manera eficiente. Por el contrario, asegúrese de que los espesores de pared se mantengan por encima de 1.5 mm para evitar la deformación bajo la carga del cortador.
3. Consolide pedidos para minimizar los recortes de extrusión
Las barras de ingeniería de alta densidad tienen un desperdicio de corte sustancial al pedir lotes pequeños. Agrupar piezas repetidas en lotes nos permite anidar múltiples componentes dentro de longitudes de placa extruida continua, lo que reduce significativamente el coste de material asignado por pieza.
4. Relaje las tolerancias no críticas en piezas blandas de baja densidad
Exigir ±0.02 mm en poliolefinas de baja densidad como el HDPE aumenta los costes exponencialmente debido a la sujeción y las pasadas lentas requeridas. Especificar ±0.1 mm en características no críticas permite que los cortadores de alto avance funcionen sin obstáculos.
Preguntas frecuentes
¿Qué plástico es el más fácil de mecanizar?
El POM (polioximetileno, comúnmente conocido como Delrin o Acetal) es ampliamente considerado como el plástico más fácil de mecanizar. Su densidad media (~1.41 g/cm³), excelente estabilidad dimensional, lubricidad natural y formación de virutas quebradizas permiten altas velocidades de husillo, acabados de superficie limpios y cero rebabas sin necesidad de refrigerante extensivo.
¿Cuál es el mejor plástico para el mecanizado de tolerancia estricta?
Para tolerancias ultra estrictas, funcionan mejor los polímeros de ingeniería semicristalinos con baja absorción de humedad y densidad moderada. El POM-C, el PEEK y el Torlon (PAI) reforzado son las mejores opciones. Los grados con fibra de vidrio o fibra de carbono (como PEEK-GF30) ofrecen una estabilidad dimensional aún mayor bajo cambios de temperatura, aunque aumentan el desgaste de la herramienta.
¿Cómo afecta la precisión de la tolerancia al coste del mecanizado CNC de plástico?
Las tolerancias más estrictas aumentan los costes exponencialmente en todas las densidades de plástico. Pasar de una tolerancia comercial estándar de ±0.1 mm a ±0.01 mm puede duplicar el coste de la pieza. Esto requiere velocidades de avance de acabado más lentas, inspección especializada con temperatura controlada, múltiples pasos de recocido de alivio de tensión y accesorios de sujeción suave personalizados.
¿Es el mecanizado CNC de plástico más barato que el moldeo por inyección?
El mecanizado CNC es significativamente más económico para prototipos, lotes pequeños y producciones de volumen bajo a medio (típicamente de 1 a 2,000 piezas), ya que evita las altas tarifas de herramientas ($5,000–$50,000+) y los largos tiempos de entrega del moldeo por inyección. Para grandes volúmenes de producción (más de 5,000–10,000 unidades), el moldeo por inyección ofrece un coste menor por pieza.
Optimice su proyecto de mecanizado CNC de plástico
¿Necesita asesoramiento sobre cómo seleccionar la densidad de polímero correcta o reducir los costes de mecanizado unitario en su próximo proyecto? Envíe a nuestro equipo de ingeniería sus planos 2D (PDF/DWG) y archivos CAD 3D (STEP/IGES) para una revisión exhaustiva de la capacidad de fabricación y una cotización competitiva.