
Wie sich die Kunststoffdichte auf die CNC-Bearbeitungskosten auswirkt
Vom Einkaufsgewicht des Rohmaterials über Vorschubgeschwindigkeiten und Werkzeugdurchbiegung bis hin zur Wärmeausdehnung: Die Massendichte von Polymeren bestimmt jede finanzielle Variable in der Fertigung. Hier ist eine Analyse eines Fertigungsingenieurs dazu, wie sich die Kunststoffdichte auf Ihr Projektbudget auswirkt.
Wichtige Erkenntnis für Ingenieure
Die Kunststoffdichte beeinflusst die Stückkosten der Bearbeitung zweifach: erstens beim Einkauf des Extrusionsrohlings nach Gewicht und zweitens an der CNC-Spindel durch Schnittwiderstand, Spanabfuhrverhalten und die Steifigkeit des Werkstücks unter hohen Spannkräften.
Was ist Kunststoffdichte und warum ist sie bei der CNC-Bearbeitung wichtig?
Die Kunststoffdichte stellt die Masse pro Volumeneinheit eines Polymers dar, die typischerweise in Gramm pro Kubikzentimeter (g/cm³) oder Pfund pro Kubikzoll (lb/in³) gemessen wird. In der praktischen CNC-Fertigung bei PlasticCNCPro verrät uns die Dichte, wie eng die Polymerketten gepackt sind, ob die Struktur amorph oder teilkristallin ist und wie viel Rohmaterialmasse in den Abmessungen des fertigen Teils enthalten ist.
Viele Konstrukteure betrachten die Dichte fälschlicherweise nur als Gewichtsaspekt für Endbaugruppen. Bei der kundenspezifischen Fräsbearbeitung und beim Drehen bestimmt die Dichte jedoch direkt die Einkaufspreise für Rohlinge, beeinflusst die Thermodynamik der Scherzone bei der Spanbildung, diktiert die Durchbiegung des Fräsers und steuert, wie sich Teile bei der Spannung in pneumatischen Schraubstöcken oder Spannfuttern verhalten.
Kann Kunststoff CNC-bearbeitet werden?
Ja, praktisch alle industriellen Thermoplaste und mehrere Duroplaste können präzise CNC-bearbeitet werden. In unserem Werk in Dongguan führen wir routinemäßig Hochgeschwindigkeits-3-Achs-, 4-Achs- und 5-Achs-CNC-Fräsen, Präzisions-CNC-Drehen, Gewindeschneiden, Mehrachsbohren und kundenspezifische Konturbearbeitungen bei über 30 Polymerformulierungen durch.
Im Gegensatz zu Metallen besitzen Kunststoffe eine geringe Wärmeleitfähigkeit, hohe Wärmeausdehnungskoeffizienten (CTE) und niedrige Elastizitätsmodule. Die Dichte dient uns als Ausgangsreferenz, um festzustellen, ob ein Kunststoff eine saubere Kantenfestigkeit beibehalten kann oder ob er die Werkzeugnuten verklebt und sich unter dem Druck des Werkzeugeingriffs verformt.
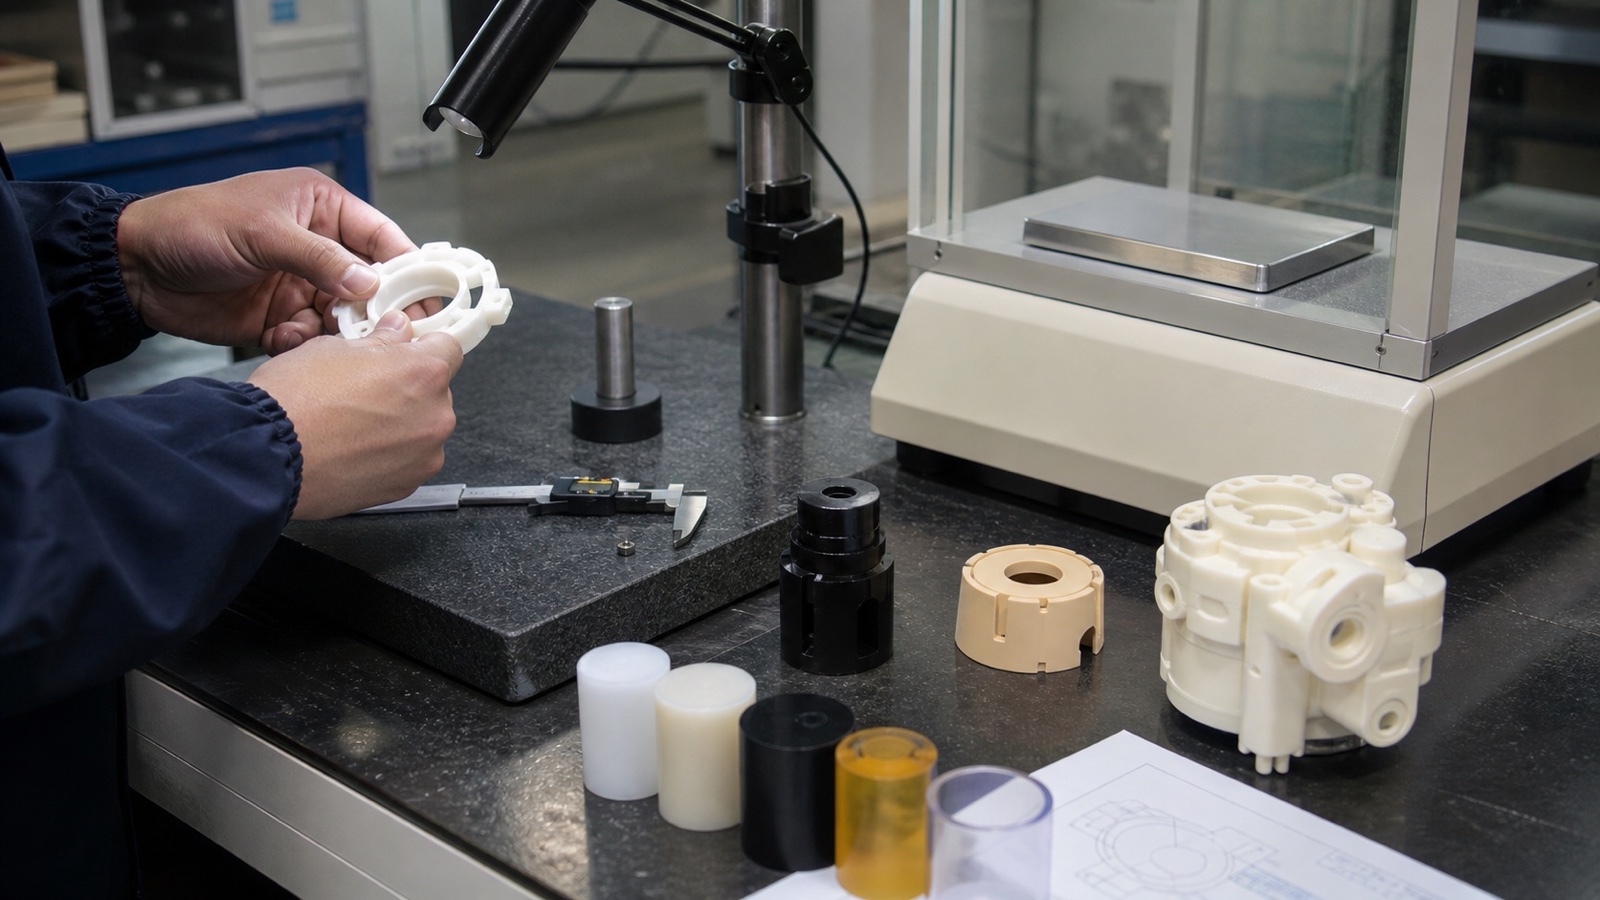
Wie die Kunststoffdichte die Materialkosten beeinflusst
Materiallieferanten verkaufen extrudierte Stangen, Platten und formgepresste Blöcke ausschließlich nach Gewicht (Preis pro Kilogramm oder Pfund). Dieses Einkaufsmodell schafft einen linearen Multiplikator: Ein dichterer Kunststoff erfordert, dass Sie für die exakt gleiche Blockgröße deutlich mehr physische Masse kaufen.
Betrachten wir einen massiven rechteckigen Block mit den Maßen 100 mm × 100 mm × 100 mm (1.000 cm³). Bei Polypropylen (PP, ~0,905 g/cm³) wiegt der Rohblock 0,905 kg. Bei reinem PTFE (~2,18 g/cm³) wiegt dasselbe Volumen 2,18 kg – also mehr als das 2,4-fache an Masse. Wenn hohe Dichte auf Premium-Harze wie PEEK oder Fluorpolymere trifft, macht das Rohmaterial bis zu 60 % bis 75 % der gesamten Bearbeitungskosten eines Teils aus.
Faktor Verfügbarkeit von Rohmaterial
Standardpolymere mit niedriger und mittlerer Dichte (PE, POM, ABS) werden kontinuierlich in großen Dickenabstufungen extrudiert, was den Schrottanteil beim Schruppen reduziert. Hochdichte Hochleistungspolymere (PTFE, PEEK, PVDF) werden häufig nur in begrenzten Plattenstärken hergestellt, sodass Zerspaner gezwungen sind, überdimensionierte Rohlinge zu kaufen und teure Masse wegzufräsen.
Einfluss der Dichte auf Bearbeitungszeit und Zykluseffizienz
Die Bearbeitungszykluszeit bestimmt die Stückkosten. Schwerere, dichtere Polymere weisen engere Molekülketten und einen höheren Massenwiderstand auf, was direkt die zulässigen Vorschubgeschwindigkeiten (Vf), Spindeldrehzahlen (n) und Schnitttiefen (ap) diktiert.
Beim Schneiden leichter Polyolefine (HDPE, LDPE, PP) können Fräser mit hohen Vorschüben und hohen Schnittgeschwindigkeiten (SFM) durch das Material pflügen. Dichte, hochfeste kristalline Polymere wie PEEK, hochwertiges PVDF oder mineralgefüllte Nylons erfordern jedoch konservative Parameter, um Werkzeugdurchbiegung, Rattern oder eine Überlastung der Spindel zu vermeiden. Langsamere Zyklen führen direkt zu höheren Stundensätzen der Bearbeitungszentren.
Toleranzen, Dimensionsstabilität und Dichteeffekte
Das Erreichen einer engen Maßwiederholgenauigkeit (wie ±0,02 mm / ±0,0008") hängt stark von der Materialdichte und der molekularen Packung ab:
- Nachgiebigkeit bei niedriger Dichte: Materialien wie LDPE und weiches PP haben niedrige Biegemodule. Der Spanndruck standardmäßiger Schraubstöcke verformt das Teil leicht, wodurch es nach dem Entspannen wieder aus der Toleranz springt. Oft sind spezielle kundenspezifische Vakuumvorrichtungen oder weiche Backen mit niedrigem Druck erforderlich.
- Stabilität bei mittlerer Dichte: Acetal (POM-C) und PBT erreichen einen optimalen Punkt. Ausgewogene Dichte und hohe innere Steifigkeit ermöglichen saubere Scherschnitte, flache Oberflächen und eine zuverlässige Einhaltung von Lagerbohrungen.
- Innere Spannung & Kriechen bei hoher Dichte: Dichte Polymere wie PTFE zeigen bei anhaltender mechanischer Belastung Kaltfluss und Kriechen. Gleichzeitig enthalten dicke extrudierte PEEK-Platten hohe Eigenspannungen, die mehrstufige Zwischenglühzyklen zwischen Schruppen und Schlichten erfordern, um Verzug zu vermeiden.
Wie man die CNC-Bearbeitungskosten für verschiedene Kunststoffdichten berechnet
Bei der Erstellung von Angeboten für kundenspezifische Komponenten bei PlasticCNCPro verwenden wir ein technisches Kostenmodell, das die Dichte direkt in die Kosten für den Rohling, die Zyklusparameter und die Werkzeugamortisation einbezieht:
Formel zur parametrischen Kostenschätzung
Gesamtkosten = Mc + Cm + Tw + Sp
• Mc (Materialkosten): Rohlingsvolumen (cm³) × Dichte (g/cm³) × Basispreis Material ($/g)
• Cm (Bearbeitungskosten): Maschinenzykluszeit (Std.) × Stündlicher Spindelsatz ($/Std.)
• Tw (Werkzeuge & Verbrauchsmaterialien): Werkzeugverschleißrate × Werkzeug-Stückkosten
• Sp (Rüst- & Nebenkosten): Vorrichtungsbau + CAM-Programmierung + Glühzyklen / Losgröße
Schritte bei der Kalkulation
Berechnen Sie das äußere Hüllvolumen plus 3–5 mm Plan-Zugaben; multiplizieren Sie dies mit der Dichte, um die Masse des eingekauften Materials zu berechnen.
Leiten Sie Vorschub und Schnittgeschwindigkeit basierend auf Dichte und Kristallinität ab; berechnen Sie die tatsächlichen Laufzeiten für Schrupp- und Schlichtdurchgänge.
Wenden Sie Werkzeuglebensdauerfaktoren und notwendige thermische Spannungsabbauzyklen an, die durch die Dichtekategorie des Polymers vorgegeben sind.
Was sind die typischen Kosten für die Kunststofffertigung?
Bearbeitete Kunststoffteile weisen erhebliche Kostenunterschiede auf, je nachdem, ob Sie Prototypen mit niedriger Dichte in hohen Raten oder eine Produktion mit hoher Dichte und engen Toleranzen durchführen. Die folgende Tabelle veranschaulicht typische Benchmarks für die Stückpreise bei Komponenten mittlerer Komplexität (ca. 80 mm × 60 mm × 30 mm Hülle):
| Dichteklasse | Repräsentative Kunststoffe | Dichte (g/cm³) | Prototyp (1–5 Stk.) | Produktion (100–500 Stk.) |
|---|---|---|---|---|
| Niedrige Dichte | HDPE, LDPE, PP | 0.90 – 0.96 | $25 – $55 | $6 – $16 |
| Mittlere Dichte | ABS, POM (Acetal), Nylon 6, PC | 1.04 – 1.42 | $35 – $75 | $9 – $24 |
| Hohe Dichte | PEEK, PVDF, reines PTFE | 1.32 – 2.20 | $90 – $240+ | $32 – $110+ |
*Preisschätzungen spiegeln typische technische Toleranzen (ISO 2768-m) wider. Spezielle enge Toleranzen (±0,01 mm), kundenspezifische Oberflächenpolituren oder Reinraumverpackungen verändern die endgültigen Produktionsangebote.
Top-Kunststoffe nach Dichte und ihre Auswirkungen auf die CNC-Kosten
Das Verständnis, wo gängige Polymere auf der Dichteskala liegen, ermöglicht es Ingenieuren, in frühen Entwurfsphasen kosteneffiziente Materialsubstitutionen vorzunehmen:
Optionen mit niedriger Dichte (HDPE, LDPE, PP)
0,90–0,96 g/cm³Polyolefine bieten die niedrigsten Rohmaterialkosten pro Volumen. Schnelles Schruppen und hohe Vorschubgeschwindigkeiten senken die Zykluszeiten. Ihre Weichheit, geringen thermischen Durchbiegungsgrenzen und flexible Struktur machen jedoch Mikrotoleranzen ohne spezielle Vorrichtungen schwierig.
Am besten geeignet für: Tanks, Fluidverteiler, Rutschbeläge und chemische Vorrichtungen mit geringer Belastung.
Optionen mit mittlerer Dichte (ABS, Acryl, Nylon)
1,04–1,42 g/cm³Der Goldstandard für die allgemeine CNC-Fertigung. POM-C (Delrin) und ABS lassen sich hervorragend bearbeiten, erzeugen saubere Späne und halten enge Abmessungen ohne übermäßigen Werkzeugverschleiß. Nylon bietet große Festigkeit, erfordert jedoch während der Bearbeitung ein Feuchtigkeitsmanagement.
Am besten geeignet für: Präzisionszahnräder, Elektronikgehäuse, Robotergelenke und funktionale Prototypen.
Optionen mit hoher Dichte (PEEK, PTFE, UHMW)
0,93–2,20 g/cm³Obwohl UHMW eine geringe Dichte (~0,93 g/cm³) aufweist, ordnet es sein extrem hohes Molekulargewicht und sein gummiartiges Verhalten den Polymeren mit hoher Bearbeitungsschwierigkeit zu. Dichte Fluorpolymere wie PTFE (2,15–2,20 g/cm³) und Hochleistungspolyketone wie PEEK (1,32 g/cm³) haben beträchtliche Preise. PTFE ist extrem dicht und erfordert scharfe Werkzeuge, um eine Schmierverformung zu verhindern, während PEEK kontrollierte Vorschübe, Spannungsabbauglühen und hochwertiges Hartmetallwerkzeug erfordert, um Kantenausbrüche zu vermeiden.
Am besten geeignet für: Halbleiter-Wafer-Ringe, medizinische Implantate, Luft- und Raumfahrtbuchsen und Dichtungen für aggressive Chemikalien.
Wie man CNC-Bearbeitungskosten bei variierender Dichte reduziert
Als Bearbeitungspartner prüfen wir aktiv CAD-Modelle und 2D-Zeichnungen der Kunden, um Kostensenkungsmöglichkeiten zu finden. Wenn Sie mit Materialien unterschiedlicher Dichte arbeiten, sollten Sie diese Strategien in Betracht ziehen:
1. Überdenken Sie hochdichte Harze
Wenn Ihr Bauteil keinen kontinuierlichen Temperaturen über 140 °C oder aggressiven Säuren ausgesetzt ist, kann der Wechsel von PEEK (1,32 g/cm³) oder PTFE (2,20 g/cm³) zu Acetal/POM (1,41 g/cm³) oder PET-P die gesamten Bauteilkosten um 40 % bis 65 % senken.
2. Auskernen schwerer Abschnitte im CAD
Beim Spritzgießen vermeidet das Auskernen dicker Abschnitte Einfallstellen. Bei der CNC-Bearbeitung hochdichter Kunststoffe reduziert selektives Taschenfräsen die Größe des Rohmaterials, wenn Sie das Material effizient ausrichten können. Achten Sie umgekehrt darauf, dass die Wandstärken über 1,5 mm bleiben, um Verzug unter Fräserlast zu vermeiden.
3. Konsolidierung von Bestellungen zur Minimierung von Verschnitt
Technische Blöcke mit hoher Dichte haben bei kleinen Auflagen einen erheblichen Verschnitt. Durch die Gruppierung wiederkehrender Teile in Chargen können wir mehrere Komponenten in kontinuierlichen extrudierten Plattenlängen verschachteln, was die zugewiesenen Materialkosten pro Teil erheblich senkt.
4. Entspannen nicht kritischer Toleranzen bei weichen Teilen mit niedriger Dichte
Das Fordern von ±0,02 mm bei Polyolefinen mit niedriger Dichte wie HDPE treibt die Kosten aufgrund der erforderlichen Vorrichtungen und langsamen Durchgänge exponentiell in die Höhe. Die Angabe von ±0,1 mm bei nicht passenden Merkmalen ermöglicht es, Fräser mit hohem Vorschub ungehindert zu betreiben.
Häufig gestellte Fragen
Welcher Kunststoff ist am einfachsten zu bearbeiten?
POM (Polyoxymethylen, allgemein bekannt als Delrin oder Acetal) gilt weithin als der am einfachsten zu bearbeitende Kunststoff. Seine mittlere Dichte (~1,41 g/cm³), hervorragende Dimensionsstabilität, natürliche Gleitfähigkeit und spröde Spanbildung ermöglichen hohe Spindeldrehzahlen, saubere Oberflächengüten und Gratfreiheit ohne umfangreiche Kühlung.
Was ist der beste Kunststoff für die Bearbeitung mit engen Toleranzen?
Für extrem enge Toleranzen eignen sich teilkristalline technische Polymere mit geringer Feuchtigkeitsaufnahme und moderater Dichte am besten. POM-C, PEEK und verstärktes Torlon (PAI) sind die erste Wahl. Glasfaser- oder kohlenstofffasergefüllte Qualitäten (wie PEEK-GF30) bieten eine noch größere Dimensionsstabilität bei Temperaturänderungen, erhöhen jedoch den Werkzeugverschleiß.
Wie wirkt sich die Toleranzpräzision auf die CNC-Kunststoffbearbeitungskosten aus?
Engere Toleranzen erhöhen die Kosten bei allen Kunststoffdichten exponentiell. Der Wechsel von einer handelsüblichen Standardtoleranz von ±0,1 mm auf ±0,01 mm kann die Bauteilkosten verdoppeln. Dies erfordert verlangsamte Schlichtvorschübe, spezialisierte temperaturgeführte Inspektionen, mehrere Spannungsabbau-Glühschritte und kundenspezifische weiche Spannvorrichtungen.
Ist CNC-Kunststoffbearbeitung billiger als Spritzgießen?
Die CNC-Bearbeitung ist für Prototypen, Kleinserien und Produktionen im niedrigen bis mittleren Volumen (typischerweise 1 bis 2.000 Teile) wesentlich wirtschaftlicher, da sie die hohen Werkzeuggebühren (5.000–50.000+) und langen Vorlaufzeiten für Spritzgussformen umgeht. Bei großen Produktionsvolumina (über 5.000–10.000 Einheiten) bietet das Spritzgießen niedrigere Stückkosten.
Optimieren Sie Ihr Kunststoff-CNC-Bearbeitungsprojekt
Benötigen Sie Beratung bei der Auswahl der richtigen Polymerdichte oder der Reduzierung der Stückkosten bei Ihrem nächsten Projekt? Senden Sie unserem Ingenieurteam Ihre 2D-Zeichnungen (PDF/DWG) und 3D-CAD-Dateien (STEP/IGES) für eine gründliche Überprüfung der Herstellbarkeit und ein wettbewerbsfähiges Angebot.