
In che modo la densità della plastica influisce sul costo della lavorazione CNC
Dal peso dell'acquisto del materiale grezzo agli avanzamenti, alla deflessione dell'utensile e all'espansione termica, la densità di massa del polimero determina ogni variabile finanziaria in officina. Ecco un'analisi di un ingegnere di produzione su come la densità della plastica influisce sul budget del tuo progetto.
Punto chiave per l'ingegneria
La densità della plastica influisce due volte sul costo unitario di lavorazione: in primo luogo nell'approvvigionamento della billetta di estrusione a peso e, in secondo luogo, sul mandrino CNC attraverso la resistenza al taglio, il comportamento di accumulo dei trucioli e la rigidità del pezzo sotto elevate forze di serraggio.
Cos'è la densità della plastica e perché è importante nel CNC
La densità della plastica rappresenta la massa per unità di volume di un polimero, solitamente misurata in grammi per centimetro cubo (g/cm³) o libbre per pollice cubo (lb/in³). Nell'ingegneria CNC pratica presso PlasticCNCPro, la densità ci dice quanto sono strettamente impacchettate le catene polimeriche, se la struttura è amorfa o semicristallina e quanta massa di materia prima è racchiusa nelle dimensioni finali del pezzo.
Molti ingegneri progettisti considerano erroneamente la densità solo come una considerazione di peso per gli assemblaggi finali. Nella fresatura e tornitura personalizzata, tuttavia, la densità guida direttamente i prezzi di approvvigionamento della billetta grezza, influenza la termodinamica della zona di taglio durante la formazione del truciolo, determina la deflessione dell'utensile e governa il comportamento dei pezzi quando sottoposti a serraggio con morsa pneumatica o mandrino.
La plastica può essere lavorata a CNC?
Sì, praticamente tutti i termoplastici industriali e diversi termoindurenti possono essere lavorati con precisione CNC. Presso il nostro stabilimento di Dongguan, eseguiamo abitualmente fresatura CNC ad alta velocità a 3, 4 e 5 assi, tornitura CNC di precisione, filettatura, foratura multiasse e profilatura personalizzata su oltre 30 formulazioni polimeriche.
A differenza dei metalli, le plastiche possiedono una bassa conducibilità termica, elevati coefficienti di espansione termica (CTE) e bassi moduli di elasticità. La densità funge da punto di riferimento iniziale per determinare se una plastica può mantenere una nitida ritenzione dei bordi o se intaserà le scanalature dell'utensile e si deformerà sotto la pressione di impegno dell'utensile.
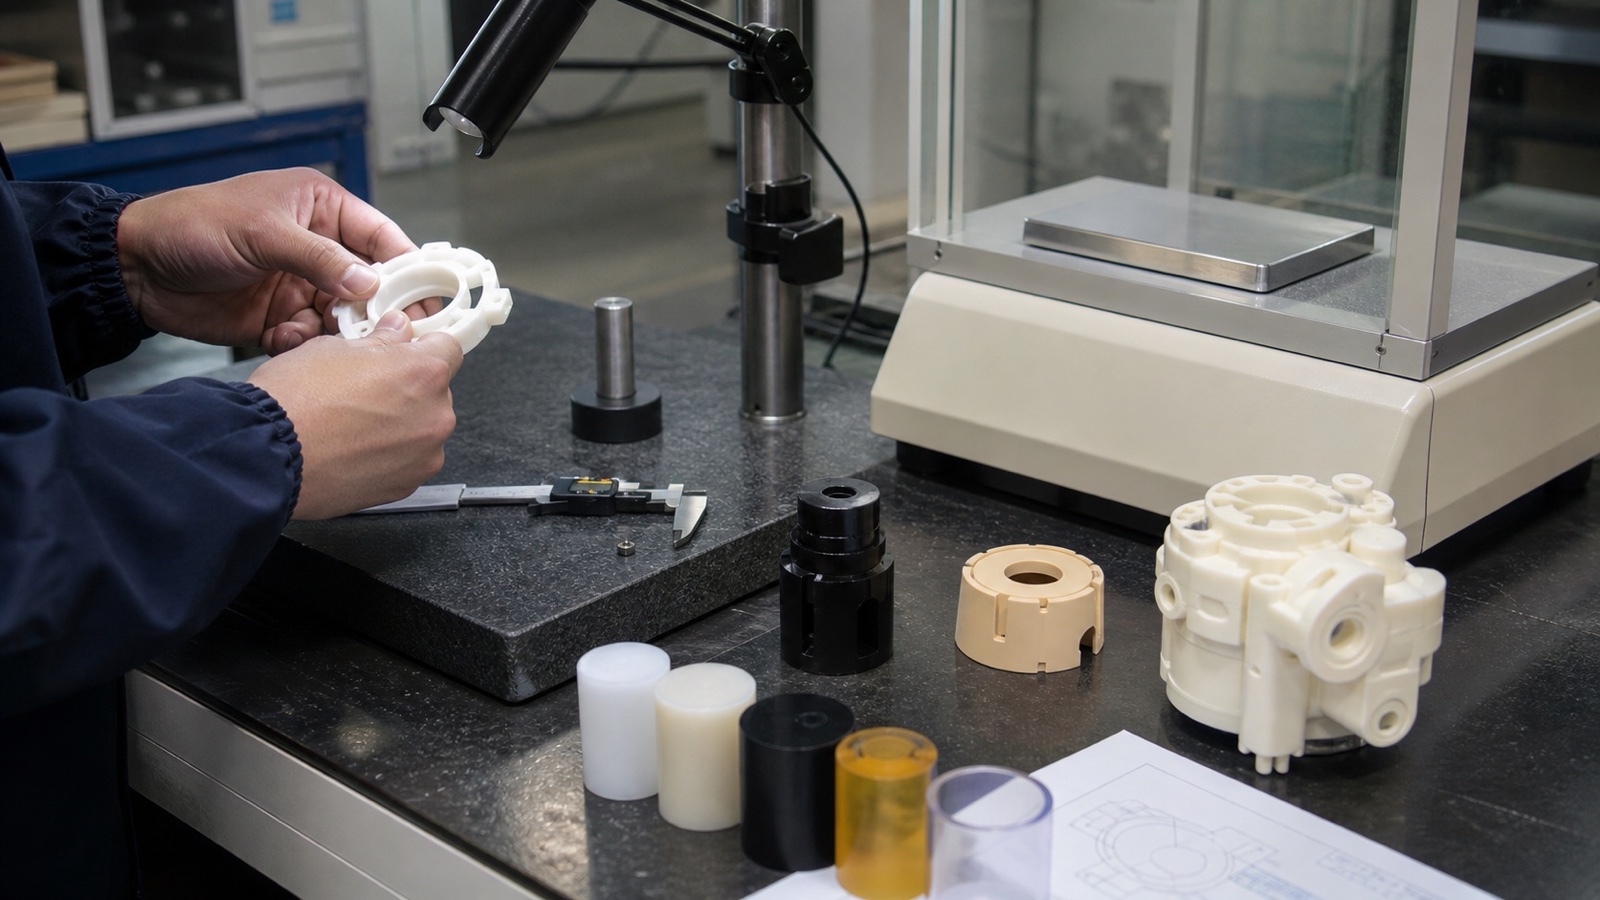
In che modo la densità della plastica influenza i costi del materiale
I fornitori di materiali vendono barre estruse, lastre e piastre stampate a compressione rigorosamente a peso (prezzo per chilogrammo o libbra). Questo modello di acquisto stabilisce un moltiplicatore lineare: una plastica più densa richiede l'acquisto di una massa fisica significativamente maggiore per la stessa dimensione fisica del blocco.
Consideriamo un blocco rettangolare solido che misura 100 mm × 100 mm × 100 mm (1.000 cm³). In polipropilene (PP, ~0,905 g/cm³), il blocco grezzo pesa 0,905 kg. In PTFE vergine (~2,18 g/cm³), lo stesso identico volume pesa 2,18 kg, oltre 2,4 volte più massa. Quando l'alta densità si interseca con resine premium come PEEK o fluoropolimeri, il materiale grezzo rappresenta fino al 60%-75% del costo totale del pezzo lavorato.
Fattore di disponibilità del materiale grezzo
I polimeri standard a bassa e media densità (PE, POM, ABS) vengono estrusi continuamente in ampi incrementi di spessore, riducendo gli scarti di sgrossatura. I polimeri ad alta densità e ad alte prestazioni (PTFE, PEEK, PVDF) sono spesso prodotti in incrementi di lastre limitati, richiedendo ai meccanici di acquistare billette sovradimensionate e di lavorare via una massa costosa.
Impatto della densità sul tempo di lavorazione e sull'efficienza del ciclo
Il tempo del ciclo di lavorazione governa il costo unitario. I polimeri più pesanti e densi mostrano catene molecolari più strette e una maggiore resistenza di massa, che determina direttamente gli avanzamenti ammissibili ($V_f$), le velocità del mandrino ($n$) e la profondità di passata ($a_p$).
Durante il taglio di poliolefine leggere (HDPE, LDPE, PP), le frese possono penetrare nel materiale ad alti avanzamenti e alte velocità di taglio (SFM). Tuttavia, polimeri cristallini densi e ad alta resistenza come PEEK, PVDF di alta qualità o nylon caricati con minerali richiedono parametri conservativi per evitare deflessione dell'utensile, vibrazioni (chatter) o sovraccarico del mandrino. Cicli più lenti si traducono direttamente in una fatturazione oraria del centro di lavoro più elevata.
Tolleranze, stabilità dimensionale ed effetti della densità
Il raggiungimento di una ripetibilità dimensionale rigorosa (come ±0,02 mm / ±0,0008") è fortemente governato dalla densità del materiale e dall'impacchettamento molecolare:
- Conformità a bassa densità: Materiali come LDPE e PP morbido hanno bassi moduli flessionali. La pressione di serraggio delle morse standard flette facilmente il pezzo, facendolo tornare fuori tolleranza una volta sbloccato. Sono spesso necessari dispositivi di serraggio personalizzati sottovuoto o ganasce morbide a bassa pressione.
- Stabilità a media densità: L'acetale (POM-C) e il PBT raggiungono un equilibrio ideale. La densità bilanciata e l'elevata rigidità interna consentono un taglio netto, superfici piane e un mantenimento affidabile degli alloggiamenti dei cuscinetti.
- Tensione interna e scorrimento ad alta densità: I polimeri densi come il PTFE mostrano scorrimento viscoso (cold flow) sotto carico meccanico sostenuto. Nel frattempo, le spesse lastre estruse di PEEK contengono elevate tensioni residue che richiedono cicli di ricottura intermedia a più stadi tra la sgrossatura e la finitura per evitare deformazioni.
Come calcolare il costo della lavorazione CNC per diverse densità di plastica
Quando stimiamo i preventivi per componenti personalizzati presso PlasticCNCPro, utilizziamo un modello di costo ingegneristico che integra direttamente la densità nel costo della billetta grezza, nei parametri del ciclo e nell'ammortamento dell'attrezzatura:
Formula di stima parametrica dei costi
Costo totale = Mc + Cm + Tw + Sp
• Mc (Costo del materiale): Volume della billetta (cm³) × Densità (g/cm³) × Prezzo base del materiale ($/g)
• Cm (Costo di lavorazione): Tempo ciclo macchina (ore) × Tariffa oraria mandrino ($/hr)
• Tw (Utensili e materiali di consumo): Tasso di usura dell'utensile × Costo di sostituzione dell'utensile
• Sp (Setup e secondari): Fresatura attrezzatura + Programmazione CAM + Cicli di ricottura / Dimensione lotto
Fasi di esecuzione nella stima
Calcolare il volume dell'inviluppo esterno più margini di spianatura di 3–5 mm; moltiplicare per la densità per calcolare la massa del materiale acquistato.
Derivare la velocità di avanzamento e la SFM in base alla densità e alla cristallinità; calcolare i tempi effettivi di sgrossatura e finitura.
Applicare i fattori di durata dell'utensile e i necessari cicli termici di scarico delle tensioni dettati dalla categoria di densità del polimero.
Quali sono i costi tipici associati alla produzione di plastica?
I pezzi in plastica lavorati mostrano una notevole varianza di costo a seconda che si tratti di prototipi a bassa densità ad alta velocità o produzioni ad alta densità con tolleranze strette. La tabella seguente illustra i benchmark di prezzo tipici per pezzo per componenti di media complessità (inviluppo di circa 80 mm × 60 mm × 30 mm):
| Classe di densità | Plastiche rappresentative | Densità (g/cm³) | Prototipo (1–5 pz) | Produzione (100–500 pz) |
|---|---|---|---|---|
| Bassa densità | HDPE, LDPE, PP | 0.90 – 0.96 | $25 – $55 | $6 – $16 |
| Media densità | ABS, POM (Acetale), Nylon 6, PC | 1.04 – 1.42 | $35 – $75 | $9 – $24 |
| Alta densità | PEEK, PVDF, PTFE vergine | 1.32 – 2.20 | $90 – $240+ | $32 – $110+ |
*Le stime di prezzo riflettono le tipiche tolleranze ingegneristiche (ISO 2768-m). Tolleranze strette specializzate (±0,01 mm), finiture superficiali personalizzate o imballaggi in camera bianca modificano i preventivi di produzione finali.
Le migliori plastiche per densità e le loro implicazioni sui costi CNC
Comprendere dove si collocano i polimeri comuni sulla scala di densità consente agli ingegneri di effettuare sostituzioni di materiale economicamente vantaggiose durante le prime fasi di progettazione:
Opzioni a bassa densità (HDPE, LDPE, PP)
0,90–0,96 g/cm³Le poliolefine offrono il costo del materiale grezzo più basso per volume. La sgrossatura rapida e gli elevati avanzamenti riducono i tempi di ciclo. Tuttavia, la loro morbidezza, i bassi limiti di deflessione termica e la struttura flessibile rendono difficili le micro-tolleranze senza attrezzature personalizzate.
Ideali per: Serbatoi, collettori di fluido, rivestimenti antiusura per scivoli e dispositivi chimici a basso stress.
Opzioni a media densità (ABS, Acrilico, Nylon)
1,04–1,42 g/cm³Lo standard di riferimento per la produzione CNC generale. Il POM-C (Delrin) e l'ABS si lavorano eccezionalmente bene, generando trucioli nitidi e mantenendo tolleranze strette senza un'eccessiva usura dell'utensile. Il nylon offre una grande resistenza ma richiede la gestione dell'umidità durante la lavorazione.
Ideali per: Ingranaggi di precisione, involucri elettronici, giunti robotici e prototipi funzionali.
Opzioni ad alta densità (PEEK, PTFE, UHMW)
0,93–2,20 g/cm³Sebbene l'UHMW possieda una bassa densità (~0,93 g/cm³), il suo peso molecolare estremo e il comportamento gommoso lo raggruppano con i polimeri ad alta difficoltà. I fluoropolimeri densi come il PTFE (2,15–2,20 g/cm³) e i polichetoni ad alte prestazioni come il PEEK (1,32 g/cm³) hanno prezzi sostanziali. Il PTFE è estremamente denso e richiede utensili affilati per evitare la deformazione per strisciamento, mentre il PEEK richiede avanzamenti controllati, ricottura di scarico delle tensioni e utensili in metallo duro di alta qualità per evitare scheggiature dei bordi.
Ideali per: Anelli per wafer a semiconduttori, impianti medicali, boccole aerospaziali e guarnizioni chimiche gravose.
Come ridurre i costi di lavorazione CNC quando la densità varia
Come partner nella lavorazione, esaminiamo attivamente i modelli CAD e i disegni 2D dei clienti per trovare opportunità di riduzione dei costi. Quando si lavora con materiali di densità diverse, considerare queste strategie:
1. Rivalutare le resine ad alta densità
Se il componente non incontra temperature continue superiori a 140°C o acidi aggressivi, passare dal PEEK (1,32 g/cm³) o dal PTFE (2,20 g/cm³) all'acetale/POM (1,41 g/cm³) o al PET-P può ridurre i costi totali del pezzo dal 40% al 65%.
2. Svuotare le sezioni pesanti nel CAD
Nello stampaggio a iniezione, svuotare le sezioni spesse evita segni di ritiro. Nella lavorazione CNC di plastiche ad alta densità, la tascatura selettiva riduce la dimensione del materiale grezzo se si può orientare efficacemente lo stock. Al contrario, assicurarsi che gli spessori delle pareti rimangano superiori a 1,5 mm per evitare deformazioni sotto il carico dell'utensile.
3. Consolidare gli ordini per ridurre gli scarti di estrusione
Le billette ingegneristiche ad alta densità hanno sprechi di taglio sostanziali quando si ordinano piccoli lotti. Raggruppare pezzi ripetuti in lotti ci consente di annidare più componenti all'interno di lunghezze di piastre estruse continue, riducendo significativamente il costo del materiale allocato per pezzo.
4. Allentare le tolleranze non critiche su pezzi morbidi a bassa densità
Richiedere ±0,02 mm su poliolefine a bassa densità come l'HDPE aumenta i costi esponenzialmente a causa dell'attrezzaggio e delle passate lente richieste. Specificare ±0,1 mm su caratteristiche non di accoppiamento consente alle frese ad alto avanzamento di lavorare senza ostacoli.
Domande frequenti
Qual è la plastica più facile da lavorare?
Il POM (poliossimetilene, comunemente noto come Delrin o acetale) è ampiamente considerato la plastica più facile da lavorare. La sua densità media (~1,41 g/cm³), l'eccellente stabilità dimensionale, la lubrificazione naturale e la formazione di trucioli fragili consentono velocità del mandrino elevate, finiture superficiali pulite e zero bave senza un refrigerante esteso.
Qual è la plastica migliore per la lavorazione a tolleranza stretta?
Per tolleranze ultra-strette, i polimeri ingegneristici semicristallini con basso assorbimento di umidità e densità moderata offrono le prestazioni migliori. Il POM-C, il PEEK e il Torlon rinforzato (PAI) sono le scelte migliori. I gradi caricati con fibra di vetro o fibra di carbonio (come il PEEK-GF30) offrono una stabilità dimensionale ancora maggiore alle variazioni di temperatura, sebbene aumentino l'usura dell'utensile.
In che modo la precisione della tolleranza influisce sul costo della lavorazione CNC della plastica?
Tolleranze più strette aumentano i costi in modo esponenziale per tutte le densità di plastica. Passare da una tolleranza commerciale standard di ±0,1 mm a ±0,01 mm può raddoppiare il costo del pezzo. Ciò richiede velocità di avanzamento di finitura rallentate, ispezione specializzata a temperatura controllata, molteplici passaggi di ricottura per scarico delle tensioni e dispositivi di serraggio morbidi personalizzati.
La lavorazione CNC della plastica è più economica dello stampaggio a iniezione?
La lavorazione CNC è significativamente più economica per prototipi, piccoli lotti e produzioni da basse a medie (tipicamente da 1 a 2.000 pezzi), poiché evita le elevate spese di attrezzaggio ($5.000–$50.000+) e i lunghi tempi di consegna degli stampi a iniezione. Per grandi volumi di produzione (oltre 5.000–10.000 unità), lo stampaggio a iniezione offre un costo per pezzo inferiore.
Ottimizza il tuo progetto di lavorazione CNC della plastica
Hai bisogno di consigli sulla scelta della giusta densità del polimero o sulla riduzione dei costi di lavorazione unitari per il tuo prossimo progetto? Invia al nostro team di ingegneri i tuoi disegni 2D (PDF/DWG) e file CAD 3D (STEP/IGES) per un'analisi approfondita della producibilità e un preventivo competitivo.