
Cómo seleccionar plásticos de alta temperatura para piezas mecanizadas de precisión
Una hoja de ruta de ingeniería práctica para diseñadores mecánicos, ingenieros de fabricación y equipos de adquisiciones que evalúan polímeros de alto rendimiento bajo cargas térmicas, mecánicas y químicas severas.
Conclusión de ingeniería de aplicaciones
"Los plásticos de alta temperatura no fallan porque el polímero se derrita en servicio; fallan porque la expansión térmica desplaza dimensiones críticas o las tensiones residuales no liberadas hacen que las piezas se deformen fuera de tolerancia mucho antes de alcanzar los límites de degradación total".
Introducción
En la ingeniería moderna, la frontera entre la funcionalidad del metal y del polímero sigue reduciéndose. En nuestro taller de mecanizado en PlasticCNCPro, fabricamos con frecuencia componentes de precisión para cámaras de grabado de semiconductores, conjuntos de exploración de energía en pozos, herramientas de autoclave quirúrgico y colectores de propulsión aeroespacial. En estas condiciones de funcionamiento exigentes, los plásticos de ingeniería estándar como POM (Delrin®) o Nailon se ablandan, se deforman o se hidrolizan rápidamente.
La transición a polímeros de alto rendimiento proporciona ventajas críticas: reducción significativa de peso, inercia química, aislamiento eléctrico y propiedades tribológicas superiores. Sin embargo, seleccionar un termoplástico de alta temperatura no es simplemente encontrar un material con el punto de fusión más alto en una hoja de datos de resina cruda.
Mantener tolerancias geométricas ajustadas (a menudo dentro de ±0.012 mm / ±0.0005 in) a través de ciclos de temperatura agresivos requiere una comprensión holística de los puntos de transición térmica, los coeficientes de expansión térmica, la tensión molecular interna y la maquinabilidad de la materia prima. Cuando un componente funciona bajo estrés térmico, una selección de material incorrecta conduce inevitablemente a agarrotamiento, fugas, fractura estructural catastrófica o falla eléctrica repentina.
Comprender el rendimiento térmico: métricas clave
Al revisar las hojas de datos del fabricante, los ingenieros a menudo encuentran clasificaciones de temperatura contradictorias. Para garantizar que las piezas de precisión conserven la precisión geométrica bajo estrés de trabajo, nos centramos en tres métricas fundamentales y la morfología subyacente del polímero.
Temperatura de transición vítrea (Tg) vs. Temperatura de servicio continuo (CST)
The Temperatura de transición vítrea (Tg) define el punto en el que un polímero amorfo (o la fase amorfa de una resina semicristalina) cambia de un estado duro y vítreo a una matriz flexible y gomosa. Por encima de la Tg, la rigidez física cae drásticamente, mientras que el coeficiente de expansión térmica lineal (CLTE) se acelera, provocando un hinchamiento volumétrico repentino.
Por el contrario, Temperatura de servicio continuo (CST)—a menudo determinado mediante el Índice de Temperatura Relativa (RTI) UL 746B— indica la temperatura máxima de funcionamiento a la que un polímero conserva el 50% de sus propiedades mecánicas y eléctricas críticas después de 100,000 horas de exposición continua. Una pieza puede sobrevivir a picos a corto plazo por encima de la CST, pero la exposición a largo plazo provocará degradación termooxidativa y fragilidad.
Temperatura de deflexión térmica (HDT) en el mecanizado de precisión
La temperatura de deflexión térmica (HDT, medida según ASTM D648 o ISO 75) mide la temperatura a la que una barra de prueba estándar se desvía 0.25 mm bajo una tensión de flexión aplicada de 0.45 MPa (66 psi) o 1.8 MPa (264 psi).
Para piezas estructurales mecanizadas con precisión, siempre evaluamos la HDT a la carga más alta de 1.8 MPa. Un plástico con un punto de fusión impresionante pero una HDT baja se deformará bajo fuerzas de sujeción, pares de apriete de pernos o presiones hidráulicas de trabajo cuando se apliquen temperaturas de funcionamiento elevadas.
Plásticos amorfos vs. semicristalinos bajo carga térmica
La estructura molecular dicta tanto cómo se comporta el material bajo el calor como la facilidad con la que podemos mantener tolerancias ajustadas en una fresadora CNC de 5 ejes:
Polímeros amorfos (ej. PEI, PSU, PAI)
Presentan cadenas de polímero entrelazadas aleatoriamente sin un punto de fusión definido. Exhiben una expansión térmica uniforme y predecible en todos los ejes espaciales, lo que los hace excepcionalmente estables para carcasas ópticas y accesorios de vacío de tolerancia ajustada. Sin embargo, son sensibles al agrietamiento por estrés ambiental bajo exposición agresiva a solventes.
Polímeros semicristalinos (ej. PEEK, PPS, PTFE)
Presentan dominios cristalinos estrechamente ordenados incrustados dentro de una matriz amorfa. Mantienen la rigidez mecánica por encima de la Tg hacia su punto de fusión cristalino, ofreciendo una resistencia al desgaste, inercia química y vida útil a la fatiga inigualables. Sin embargo, conllevan una mayor contracción anisotrópica y tensiones de corte.
| Grado de polímero | Morfología | Transición vítrea (Tg) | HDT a 1.8 MPa | Temp. de servicio continuo | CLTE (10⁻⁵ / °C) |
|---|---|---|---|---|---|
| PEEK (Sin relleno 450G) | Semicristalino | 143°C (289°F) | 152°C (306°F) | 250°C (482°F) | 4.7 |
| Ultem® 1000 (PEI) | Amorfo | 217°C (423°F) | 200°C (392°F) | 170°C (338°F) | 5.6 |
| Torlon® 4203 (PAI) | Amorfo | 275°C (527°F) | 278°C (532°F) | 260°C (500°F) | 3.1 |
| PPS (Techtron®) | Semicristalino | 90°C (194°F) | 110°C (230°F) | 220°C (428°F) | 5.0 |
| PTFE (Virgen) | Semicristalino | 130°C (266°F) | 55°C (131°F) | 260°C (500°F) | 12.0 – 16.0 |
Principales termoplásticos de alto rendimiento para mecanizado CNC
En nuestras operaciones diarias de mecanizado de precisión en PlasticCNCPro, cinco polímeros de ingeniería centrales dominan las aplicaciones de alta temperatura. Cada uno representa distintas compensaciones entre resistencia mecánica, resistencia química, comportamiento eléctrico y facilidad de corte.
PEEK (Polieteretercetona)
El PEEK es reconocido universalmente como el polímero de alta temperatura de referencia. Combina una resistencia mecánica, rigidez y resistencia a la fluencia excepcionales con una resistencia química casi universal; no se ve afectado por el vapor, el agua sobrecalentada, los hidrocarburos y los solventes orgánicos agresivos hasta 250°C.
Mecanizamos PEEK virgen (Victrex® 450G, Ketron® 1000) para dispositivos médicos, colectores de contacto con alimentos y cuerpos de válvulas. Cuando hay una carga mecánica alta o un desgaste dinámico, los grados reforzados como 30% relleno de vidrio (PEEK-GF30) y 30% relleno de fibra de carbono (PEEK-CF30) elevan drásticamente la HDT más allá de 300°C y bajan el CLTE para aproximarse al aluminio metálico.
Ultem® (Polieterimida / PEI)
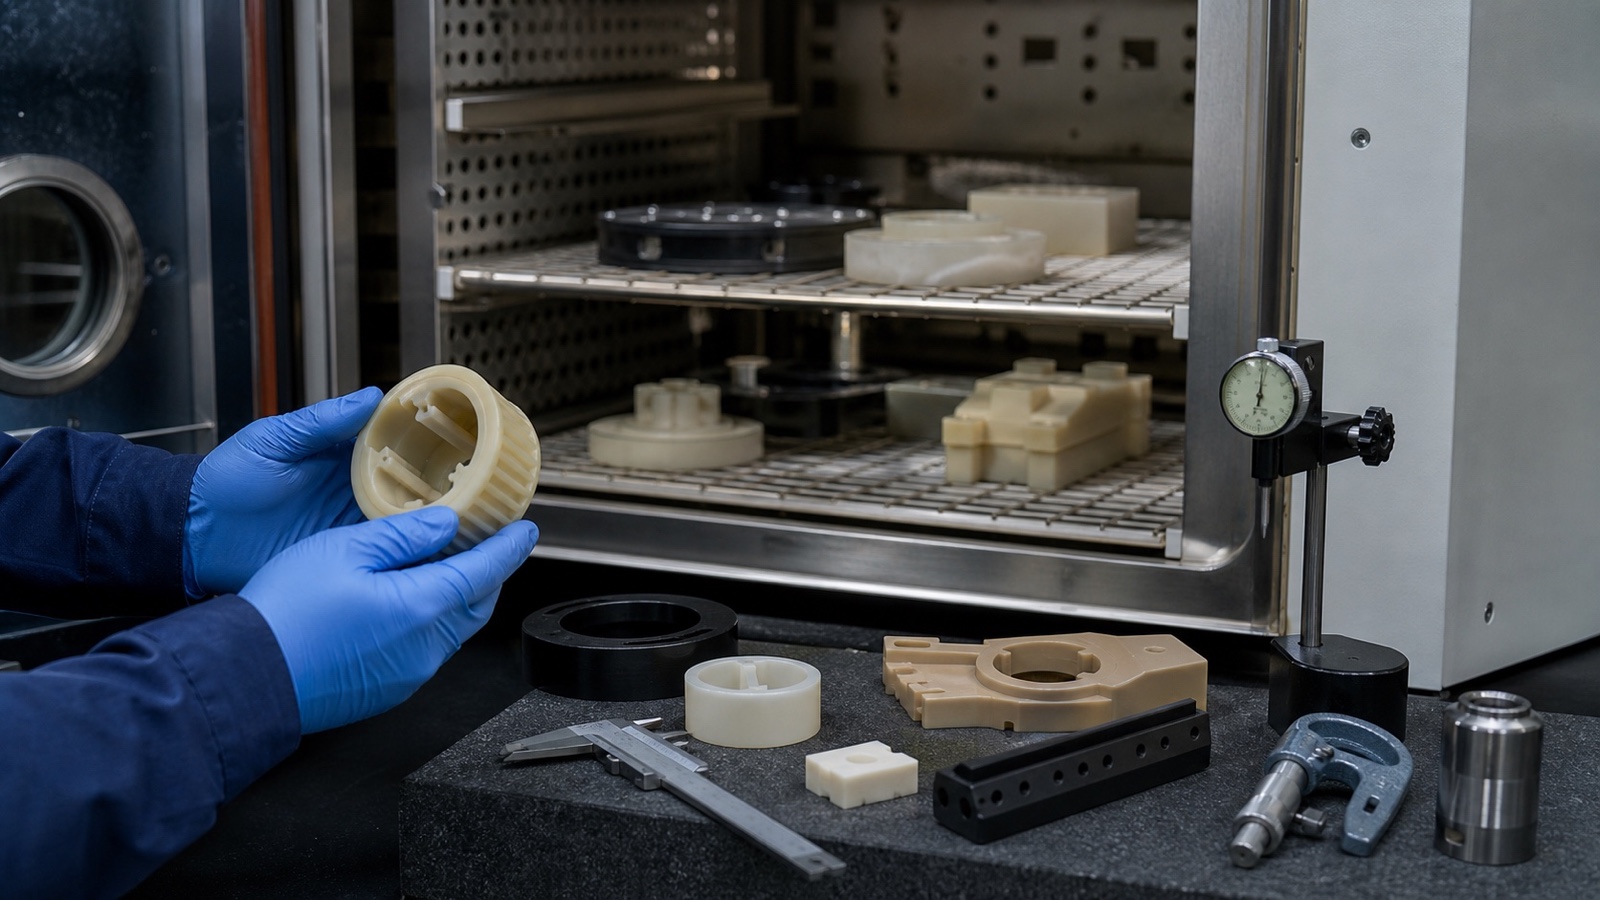
Ultem 1000 y 2300 (reforzado con vidrio) son termoplásticos amorfos translúcidos de color ámbar conocidos por su excelente rigidez dieléctrica, retardo de llama inherente (UL 94 V-0 sin aditivos) y generación de humo insignificante. Ultem mantiene una alta rigidez hasta su HDT de 200°C.
Debido a su comportamiento térmico isotrópico, Ultem es nuestro candidato preferido para aisladores eléctricos de alta frecuencia, zócalos de prueba de semiconductores, bloques colectores médicos que se someten a esterilización repetida con óxido de etileno (EtO) y carcasas de sensores de aviónica. Tenga en cuenta que Ultem es susceptible al agrietamiento por tensión cuando se expone a hidrocarburos aromáticos y cloruro de metileno.
Torlon® (Poliamida-imida / PAI)
Torlon PAI se sitúa en la cima de los termoplásticos procesables por fusión. Con una transición vítrea de 275°C (527°F), Torlon conserva una mayor resistencia a la tracción y módulo de flexión a 200°C que la mayoría de los plásticos de ingeniería a temperatura ambiente.
Mecanizamos Torlon 4203 de grado eléctrico y Torlon 4301 de grado de desgaste (grado de rodamiento con grafito y PTFE) para sellos de turbomaquinaria, casquillos de entornos extremos, pasadores de actuadores aeroespaciales y efectores finales de manipulación de obleas de semiconductores. Torlon requiere un ciclo térmico de post-curado preciso para alcanzar la densidad de reticulación y el rendimiento mecánico completos.
PTFE (Politetrafluoroetileno / Teflon®)
El PTFE ofrece una ventana de operación continua inigualable (-200°C a +260°C) junto con una inercia química prácticamente completa y un coeficiente de fricción dinámica ultrabajo (hasta 0.04). No absorbe humedad, lo que lo hace ideal para válvulas de diafragma químicas agresivas y sellos de fluidos.
Sin embargo, el PTFE puro exhibe una fluencia significativa (fluencia bajo carga mecánica) y un alto coeficiente de expansión térmica lineal. Para aplicaciones estructurales de precisión, frecuentemente recomendamos fluoropolímeros modificados o grados de PTFE rellenos de vidrio/carbono para resistir la deflexión bajo compresión.
PPS (Sulfuro de polifenileno / Techtron®)
El PPS es un polímero semicristalino de alta rigidez que resiste el ataque químico por debajo de 200°C, solo superado por los fluoropolímeros. Exhibe prácticamente cero absorción de humedad (<0.02% a 24 horas), lo que elimina la deriva dimensional causada por cambios en la humedad atmosférica.
El PPS sin relleno es inherentemente quebradizo, por lo que mecanizamos predominantemente PPS reforzado con 40% de vidrio (Ryton® / Techtron® PPS). Ofrece una relación costo-rendimiento excepcional para impulsores de bombas, rieles de combustible automotrices, conectores eléctricos de fondo de pozo y asientos de válvulas químicas donde el PEEK supera el presupuesto.
Factores que influyen en la selección de materiales
Seleccionar la resina de alta temperatura ideal requiere evaluar todo el ciclo de vida operativo de su pieza. Al revisar planos con clientes en PlasticCNCPro, nuestro equipo de ingeniería examina sistemáticamente cuatro vectores críticos:
Entorno de aplicación y exposición a medios
Evalúe las tensiones simultáneas: ¿La pieza está sumergida en ácidos fuertes o vapor de solvente a 150°C? (PEEK o PTFE sobresalen; PEI corre riesgo de microfisuras). ¿Se someterá a esterilización gamma de alta dosis o radiación de rayos X? (PEEK y PEI retienen el alargamiento a la tracción; el PTFE se degrada rápidamente bajo radiación ionizante).
Precisión dimensional y expansión térmica (CLTE)
Los termoplásticos sin relleno se expanden de 4 a 10 veces más rápido que el acero al carbono o el aluminio. Si un casquillo de tolerancia ajustada (±0.015 mm) se mecaniza a una temperatura ambiente de 20°C, se agarrotará en un eje metálico giratorio cuando el entorno operativo alcance los 160°C, a menos que las holguras térmicas y los diferenciales de CLTE se diseñen en el modelo CAD.
Maquinabilidad y acoplamiento de herramientas
Los polímeros de alta temperatura poseen una baja conductividad térmica (~0.25 W/m·K en comparación con ~160 W/m·K para el aluminio). El calor por fricción generado en el filo de corte queda atrapado en la superficie de la pieza y en la interfaz de la herramienta. En polímeros rellenos de vidrio o fibra de carbono, las fibras causan un microdesconchado extremo en los filos de corte, lo que exige recubrimientos tipo diamante y avances ajustados para evitar la delaminación.
Relación costo-rendimiento
El material Torlon puede costar de 5 a 8 veces más que el PEEK virgen, que ya es sustancialmente más caro que el POM o el Nailon. Si un ensamblaje solo alcanza los 140°C en aire sin fluidos agresivos, seleccionar un PPS relleno de vidrio o un PEI sin relleno ofrece una confiabilidad equivalente a una fracción del costo de la lista de materiales crudos.
Mejores prácticas de mecanizado de precisión para plásticos de alta temperatura
Mecanizar polímeros de alta temperatura con especificaciones aeroespaciales y de semiconductores ajustadas exige estrategias distintas en comparación con el corte de metal o plásticos comunes. Así es como garantizamos la consistencia dimensional y un acabado superficial impecable en nuestro taller:
Selección de herramientas: Carburo pulido y PCD
Las fresas de metalurgia de ángulo de ataque positivo estándar tienden a empujar y frotar los polímeros en lugar de cortar virutas limpias, lo que provoca calor inmediato y fusión localizada. Para PEEK, Ultem y PPS sin relleno, utilizamos fresas de carburo sólido de grano microfino con canales pulidos, ángulos de ataque cero o altamente positivos y filos de corte afilados.
Al cortar grados reforzados con fibra de vidrio o fibra de carbono abrasivos (como PEEK-GF30 o Torlon 5030), las herramientas de carburo estándar se desafilan en minutos, lo que provoca rebabas pesadas y deriva dimensional. Implementamos herramientas con punta de diamante policristalino (PCD) o fresas recubiertas de diamante (CVD) para mantener geometrías de corte afiladas en grandes lotes de producción.
Gestión del calor de corte y estrategias de refrigerante
Debido a que los plásticos no conducen el calor, el cortador debe extraer continuamente energía térmica dentro de la propia viruta. Mantener una carga de viruta adecuada por diente es fundamental; frotar con cortes ligeros crea fricción que deforma las características de paredes delgadas.
Preferimos ráfagas de aire limpio y filtrado o pistolas de aire frío (tubos Vortex) al mecanizar resinas amorfas como Ultem para evitar el agrietamiento por estrés químico causado por emulsionantes en fluidos de corte solubles en agua. Para PEEK de implantes médicos y piezas de semiconductores, trabajamos en seco bajo aire ionizado presurizado o utilizamos formulaciones de refrigerante no aromáticas y sin residuos certificadas, seguidas de desengrase ultrasónico.
Procesos de alivio de tensiones y recocido post-curado
Las formas de polímero extruido y moldeado por compresión albergan graves tensiones internas debido al enfriamiento de solidificación. Cuando eliminamos grandes volúmenes de material durante el desbaste (por ejemplo, vaciado profundo o torneado de pasos de orificio largos), estas fuerzas internas se reequilibran, lo que hace que los componentes no recocidos se tuerzan, se curven o se agrieten con el tiempo.
Nuestra secuencia estandarizada de alivio de tensiones para piezas de alta temperatura de tolerancia ajustada:
- 1 Recocido previo al mecanizado: Ciclo de materia prima a través de un horno de convección programable para eliminar las tensiones de la piel de extrusión.
- 2 Mecanizado de desbaste: Corte dentro de 0.5 mm a 1.0 mm de las dimensiones finales para liberar macro-tensiones.
- 3 Recocido intermedio: Rampa térmica lenta (típicamente 10°C/hr), remojo justo por debajo de la Tg, seguido de un enfriamiento extremadamente controlado a temperatura ambiente.
- 4 Pasadas de acabado final: Mecanizado de acabado con profundidad de corte ligera para lograr las dimensiones finales del plano y acabados superficiales Ra 0.4–0.8 µm.
Preguntas frecuentes (FAQ)
¿Qué plásticos pueden soportar las temperaturas más altas?
Entre los termoplásticos mecanizables, Torlon® PAI (Poliamida-imida) y las poliimidas (PI, como Vespel®) soportan las temperaturas de funcionamiento más altas, funcionando continuamente a 260°C a 300°C (500°F–572°F) con excursiones a corto plazo de hasta 480°C. Para polímeros procesables por fusión, el PEEK funciona continuamente hasta 250°C (482°F) y conserva una alta integridad estructural.
¿Qué plástico puede soportar 400°F (200°C) y más?
Múltiples polímeros de alto rendimiento operan fácilmente por encima de 200°C (392°F). Las selecciones más comunes en nuestras instalaciones incluyen PEEK virgen y reforzado (CST 250°C), Torlon PAI (CST 260°C), PTFE virgen y relleno (CST 260°C) y PPS (CST 220°C). Para rigidez mecánica bajo carga mecánica continua a 200°C, PEEK-GF30 o Torlon 4203 son nuestras recomendaciones principales.
¿Cuál es el mayor desafío al mecanizar plásticos de alta temperatura?
El desafío principal es gestionar la tensión interna y la expansión térmica excesiva durante el corte. Debido a que los polímeros de alta temperatura exhiben una baja conductividad térmica, el calor se concentra en la pieza de trabajo, lo que provoca distorsión geométrica después de soltar la sujeción. Sin ciclos de recocido adecuados, cargas de viruta precisas y herramientas especializadas, las piezas se distorsionarán más allá de las tolerancias del plano dentro de las 24 horas posteriores al mecanizado.
¿Es mejor usar impresión 3D o mecanizado CNC para piezas de alta temperatura?
Aunque la impresión 3D FDM/FFF de PEEK y PEI ha mejorado, el mecanizado CNC a partir de material extruido certificado sigue siendo superior para aplicaciones de alta carga. El mecanizado CNC produce piezas isotrópicas 100% densas sin debilidad entre capas, logra un sellado hermético real, ofrece acabados superficiales Ra 0.4–0.8 µm y mantiene fácilmente tolerancias de ±0.015 mm que los procesos aditivos no pueden lograr de manera confiable.
Conclusión y marco de selección
Seleccionar plásticos de alta temperatura para piezas mecanizadas por CNC de precisión es un ejercicio de equilibrio entre los requisitos del entorno operativo, la rigidez mecánica, los coeficientes de expansión térmica y los controles del proceso de mecanizado. PEEK sigue siendo el campeón integral por su resistencia combinada y resistencia química; Torlon PAI maneja cargas térmicas y mecánicas extremas; Ultem PEI proporciona rendimiento dieléctrico y resistencia a la llama; PPS ofrece estabilidad química rentable; y PTFE proporciona una fricción baja e inercia inigualables.
Involucrar a su socio de fabricación en la etapa inicial del diseño elimina iteraciones costosas. En PlasticCNCPro, revisamos sus modelos CAD, notas GD&T y parámetros operativos para recomendar el grado de resina más rentable y la estrategia de mecanizado personalizada antes de que comience el corte.
¿Listo para mecanizar sus piezas de plástico de alta temperatura?
Envíenos sus planos 2D (PDF/DWG) y archivos CAD 3D (STEP/IGES). Nuestros ingenieros de aplicaciones senior en Dongguan realizarán una revisión detallada de Diseño para la Fabricación (DFM) y proporcionarán comentarios sobre la optimización del material junto con una cotización transparente en un plazo de 24 horas.