
如何為精密加工零件選擇耐高溫塑膠
這是一份為機械設計師、製造工程師和採購團隊提供的實用工程指南,旨在協助評估在嚴苛熱力、機械和化學負載下使用的高性能聚合物。
應用工程要點
「耐高溫塑膠失效並非因為聚合物在使用中熔化,而是因為熱膨脹改變了關鍵尺寸,或未釋放的殘餘應力導致零件在達到整體降解極限前,就因蠕變而超出公差。」
簡介
在現代工程中,金屬與聚合物功能之間的界限持續縮小。在 PlasticCNCPro 的機械加工車間,我們經常為半導體蝕刻腔體、井下能源探勘組件、外科高壓滅菌工具和航空推進歧管製造精密組件。在這些嚴苛的操作條件下,標準工程塑膠(如 POM (Delrin®) 或尼龍)會迅速軟化、蠕變或水解。
轉換為高性能聚合物可提供關鍵優勢:顯著減輕重量、化學惰性、電絕緣性和卓越的摩擦學特性。然而,選擇耐高溫熱塑性塑膠不僅僅是從原始樹脂數據表中找到熔點最高的材料。
透過劇烈的溫度循環保持嚴格的幾何公差(通常在 ±0.012 mm / ±0.0005 in 內),需要對熱轉變點、熱膨脹係數、內部分子應力和原材料可加工性有全面的了解。當組件在熱應力下運行時,不當的材料選擇不可避免地會導致卡死、洩漏、災難性的結構斷裂或突發的電氣擊穿。
了解熱性能:關鍵指標
在審查製造商數據表時,工程師經常遇到相互衝突的溫度額定值。為了確保精密零件在工作壓力下保持幾何精度,我們專注於三個基礎指標和潛在的聚合物形態。
玻璃轉化溫度 (Tg) 與連續使用溫度 (CST)
The 玻璃轉化溫度 (Tg) 定義了非晶形聚合物(或半結晶樹脂的非晶相)從硬質玻璃態轉變為柔韌橡膠狀基體的點。在 Tg 以上,物理剛度急劇下降,而線性熱膨脹係數 (CLTE) 加速,導致體積突然膨脹。
相反, 連續使用溫度 (CST)——通常透過 UL 746B 相對溫度指數 (RTI) 確定——表示聚合物在連續暴露 100,000 小時後仍能保留 50% 關鍵機械和電氣性能的最高工作溫度。零件或許能在短時間內承受超過 CST 的峰值,但長期暴露將觸發熱氧化降解和脆化。
精密加工中的熱變形溫度 (HDT)
熱變形溫度 (HDT,依據 ASTM D648 或 ISO 75 測量) 測量標準試棒在 0.45 MPa (66 psi) 或 1.8 MPa (264 psi) 的彎曲應力下,產生 0.25 mm 變形時的溫度。
對於精密加工的結構零件,我們始終評估 1.8 MPa 高負載下的 HDT。一種具有令人印象深刻的熔點但 HDT 較低的塑膠,在施加高工作溫度時,會因夾緊力、螺栓扭矩或工作液壓而變形。
熱負載下的非晶形與半結晶塑膠
分子結構決定了材料在受熱時的表現,以及我們在 5 軸 CNC 銑床上保持嚴格公差的難易程度:
非晶形聚合物(例如 PEI, PSU, PAI)
具有隨機纏繞的聚合物鏈,沒有明顯的熔點。它們在所有空間軸上表現出均勻、可預測的熱膨脹,使其成為嚴格公差光學外殼和真空接頭的極佳穩定材料。然而,它們對強溶劑暴露下的環境應力裂紋非常敏感。
半結晶聚合物(例如 PEEK, PPS, PTFE)
具有嵌入非晶基體中的緊密有序結晶域。它們在 Tg 以上至結晶熔點之間保持機械剛度,提供無與倫比的耐磨性、化學惰性和疲勞壽命。然而,它們具有更高的各向異性收縮和切削應力。
| 聚合物等級 | 形態 | 玻璃轉化溫度 (Tg) | HDT @ 1.8 MPa | 連續使用溫度 | CLTE (10⁻⁵ / °C) |
|---|---|---|---|---|---|
| PEEK (未填充 450G) | 半結晶 | 143°C (289°F) | 152°C (306°F) | 250°C (482°F) | 4.7 |
| Ultem® 1000 (PEI) | 非晶形 | 217°C (423°F) | 200°C (392°F) | 170°C (338°F) | 5.6 |
| Torlon® 4203 (PAI) | 非晶形 | 275°C (527°F) | 278°C (532°F) | 260°C (500°F) | 3.1 |
| PPS (Techtron®) | 半結晶 | 90°C (194°F) | 110°C (230°F) | 220°C (428°F) | 5.0 |
| PTFE (純料) | 半結晶 | 130°C (266°F) | 55°C (131°F) | 260°C (500°F) | 12.0 – 16.0 |
用於 CNC 加工的頂級高性能熱塑性塑膠
在 PlasticCNCPro 的日常精密加工業務中,五種核心工程聚合物主導了高熱應用。每一種都在機械強度、耐化學性、電氣行為和切削難易度之間代表了不同的權衡。
PEEK (聚醚醚酮)
PEEK 被普遍公認為基準耐高溫聚合物。它結合了卓越的機械強度、剛度和抗蠕變性,並具有幾乎通用的耐化學性——在 250°C 以下不受蒸汽、過熱水、碳氫化合物和強有機溶劑的影響。
我們為醫療設備、食品接觸歧管和閥體加工純 PEEK (Victrex® 450G, Ketron® 1000)。當存在高機械負載或動態磨損時,增強等級(如 30% 玻纖填充 PEEK-GF30 和 30% 碳纖維填充 PEEK-CF30)可將 HDT 顯著提升至 300°C 以上,並將 CLTE 降低至接近金屬鋁的水平。
Ultem® (聚醚醯亞胺 / PEI)
Ultem 1000 和 2300(玻纖增強)是琥珀色、半透明的非晶形熱塑性塑膠,以其出色的介電強度、固有的阻燃性(無需添加劑即可達到 UL 94 V-0)和極低的發煙量而聞名。Ultem 在其 200°C HDT 以下保持高剛性。
由於其各向同性的熱行為,Ultem 是我們在高頻電絕緣體、半導體測試插座、進行反覆環氧乙烷 (EtO) 滅菌的醫療歧管塊以及航空電子感測器外殼方面的首選候選材料。請注意,Ultem 在暴露於芳香族碳氫化合物和二氯甲烷時容易產生應力裂紋。
Torlon® (聚醯胺醯亞胺 / PAI)
Torlon PAI 處於可熔融加工熱塑性塑膠的巔峰。憑藉 275°C (527°F) 的玻璃轉化溫度,Torlon 在 200°C 時保持的拉伸強度和彎曲模量,高於大多數工程塑膠在常溫下的性能。
我們為渦輪機械密封件、極端環境襯套、航空航太致動器銷和半導體晶圓處理末端執行器加工電氣級 Torlon 4203 和耐磨級 Torlon 4301(含石墨和 PTFE 的軸承級)。Torlon 需要精確的後固化熱循環才能達到完全的交聯密度和機械性能。
PTFE (聚四氟乙烯 / Teflon®)
PTFE 提供無與倫比的連續工作視窗 (-200°C 至 +260°C),並具有幾乎完全的化學惰性和超低動態摩擦係數(低至 0.04)。它不吸濕,使其成為強腐蝕性化學隔膜閥和流體密封件的理想選擇。
然而,純 PTFE 表現出顯著的冷流(機械負載下的蠕變)和較高的線性熱膨脹係數。對於精密結構應用,我們經常建議使用改性氟聚合物或玻纖/碳纖維填充的 PTFE 等級,以抵抗壓縮下的變形。
PPS (聚苯硫醚 / Techtron®)
PPS 是一種高剛性半結晶聚合物,在 200°C 以下的耐化學侵蝕能力僅次於氟聚合物。其吸濕性幾乎為零(24 小時內 <0.02%),消除了由大氣濕度變化引起的尺寸漂移。
未填充的 PPS 本質上很脆,因此我們主要加工 40% 玻纖增強的 PPS (Ryton® / Techtron® PPS)。它為泵葉輪、汽車燃油軌、井下電氣連接器和化學閥座提供了卓越的性價比,是 PEEK 超出預算時的替代方案。
影響材料選擇的因素
選擇理想的耐高溫樹脂需要評估零件的整個運作生命週期。在 PlasticCNCPro 與客戶審查圖紙時,我們的工程團隊會系統地交叉檢查四個關鍵向量:
應用環境與介質暴露
評估同時發生的應力:零件是否在 150°C 下浸泡在強酸或溶劑蒸汽中?(PEEK 或 PTFE 優於 PEI,後者有微裂紋風險)。它是否會進行高劑量伽馬滅菌或 X 光輻射?(PEEK 和 PEI 保留拉伸伸長率;PTFE 在電離輻射下會迅速降解)。
尺寸精度與熱膨脹 (CLTE)
未填充熱塑性塑膠的膨脹率是碳鋼或鋁的 4 到 10 倍。如果一個嚴格公差(±0.015 mm)的襯套是在 20°C 常溫下加工的,當工作環境達到 160°C 時,它會卡在旋轉的金屬軸上,除非在 CAD 模型中設計了熱間隙和 CLTE 差值。
可加工性與刀具接觸
耐高溫聚合物導熱性低(~0.25 W/m·K,鋁為 ~160 W/m·K)。切削刃產生的摩擦熱被困在零件表面和刀具介面上。在玻纖或碳纖維填充的聚合物中,纖維會導致切削刃出現嚴重的微崩刃,需要類鑽鍍層和調整後的進給量以防止分層。
性價比
Torlon 原料的成本可能是純 PEEK 的 5 到 8 倍,而後者已經比 POM 或尼龍貴得多。如果組件僅在空氣中達到 140°C 且無侵蝕性流體,選擇玻纖填充的 PPS 或未填充的 PEI 可以在僅佔原始材料成本一小部分的情況下提供同等的可靠性。
耐高溫塑膠的精密加工最佳實踐
與切割金屬或普通塑膠相比,將耐高溫聚合物加工至嚴格的航空航太和半導體規格需要不同的策略。以下是我們在車間確保尺寸一致性和完美表面光潔度的方法:
刀具選擇:拋光硬質合金與 PCD
標準正前角金屬加工立銑刀傾向於推動和摩擦塑膠,而不是切出乾淨的切屑,從而導致立即發熱和局部熔化。對於未填充的 PEEK、Ultem 和 PPS,我們使用具有拋光槽、零前角或高正前角以及鋒利切削刃的超細微粒整體硬質合金立銑刀。
在切割磨蝕性玻纖或碳纖維增強等級(如 PEEK-GF30 或 Torlon 5030)時,標準硬質合金刀具會在幾分鐘內變鈍,引發嚴重的毛邊和尺寸漂移。我們部署聚晶鑽石 (PCD) 刀尖刀具或鑽石鍍層 (CVD) 銑刀,以在大量生產批次中保持鋒利的切削幾何形狀。
管理切削熱與冷卻液策略
由於塑膠不導熱,刀具必須在切屑本身內持續提取熱能。保持足夠的每齒切屑負載至關重要;用輕微的撇削進行摩擦會產生導致薄壁特徵翹曲的摩擦力。
在加工 Ultem 等非晶形樹脂時,我們偏好使用清潔、過濾的氣流或冷風槍(渦流管),以防止水溶性切削液中的乳化劑引起的化學應力裂紋。對於醫療植入級 PEEK 和半導體零件,我們或是在加壓離子空氣下乾式加工,或是使用經認證的無芳香族、無殘留冷卻液配方,隨後進行超音波脫脂。
應力消除與後固化退火工藝
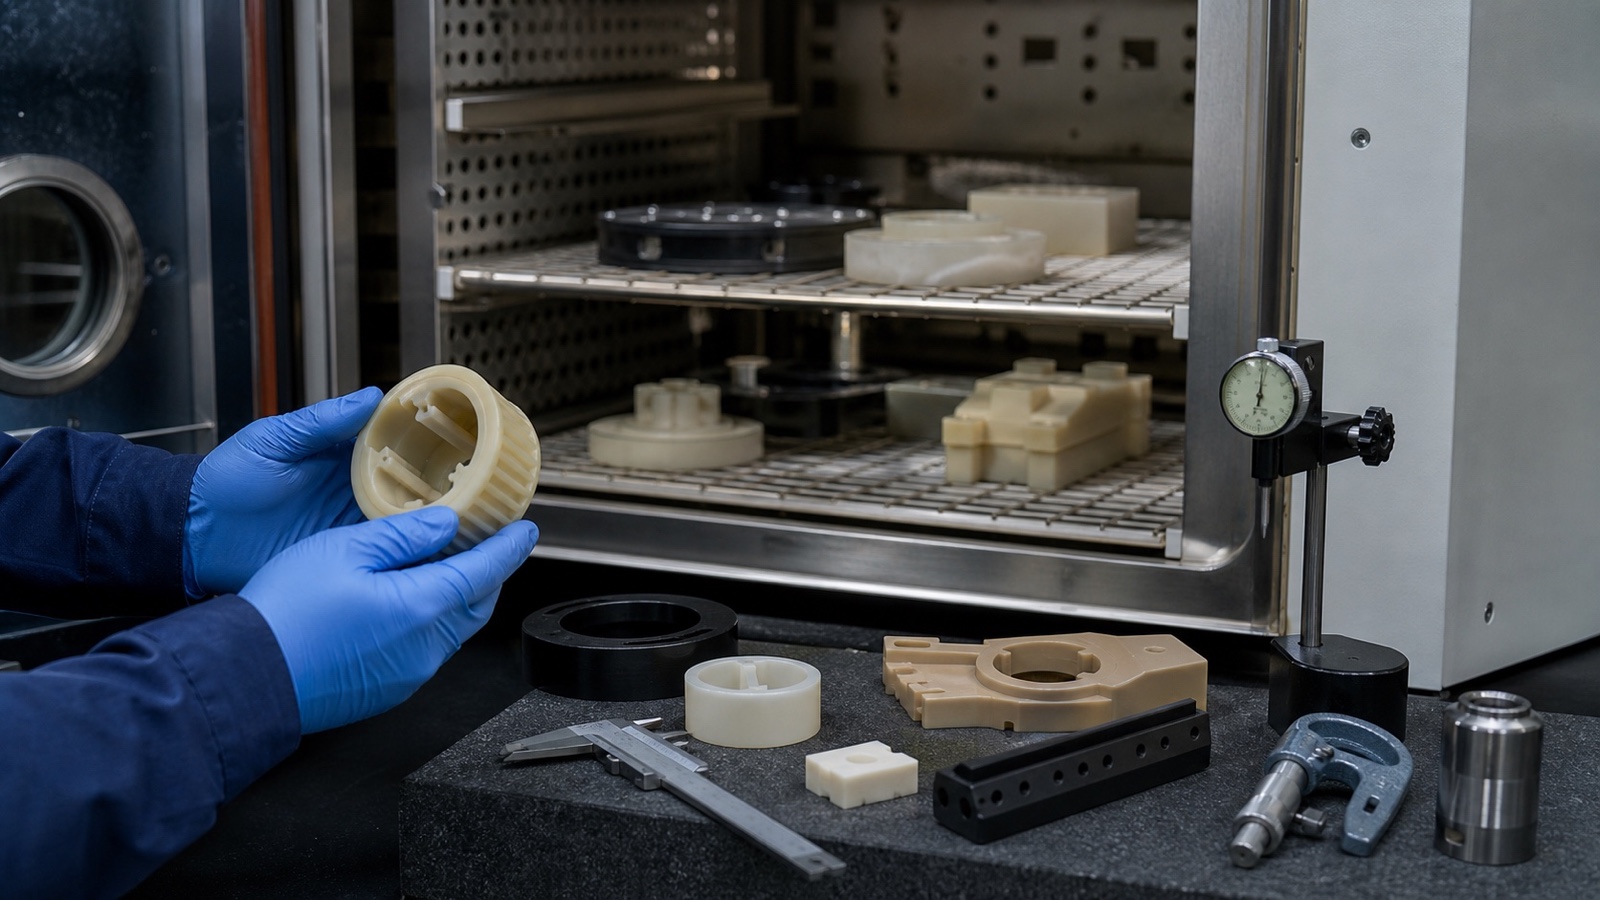
擠出和壓模聚合物形狀在固化冷卻過程中隱藏了嚴重的內部應力。當我們在粗加工過程中去除大量材料(例如深型腔加工或車削長孔階梯)時,這些內部力會重新平衡,導致未經退火的組件隨時間推移而扭曲、彎曲或開裂。
我們針對嚴格公差耐高溫零件的標準化應力消除序列:
- 1 預加工退火: 將原材料放入可編程對流烘箱中進行循環,以消除擠出表層應力。
- 2 粗加工: 切削至最終尺寸的 0.5 mm 至 1.0 mm 以釋放宏觀應力。
- 3 中間退火: 緩慢升溫(通常為 10°C/hr),在 Tg 以下浸泡,隨後進行極其受控的室溫冷卻。
- 4 最終精加工: 進行輕切削深度的精加工,以達到最終藍圖尺寸和 Ra 0.4–0.8 µm 的表面光潔度。
常見問題 (FAQ)
哪些塑膠能承受最高溫度?
在可加工熱塑性塑膠中,Torlon® PAI (聚醯胺醯亞胺) 和聚醯亞胺 (PI,如 Vespel®) 可承受最高的工作溫度,在 260°C 至 300°C (500°F–572°F) 下持續運行,並可短時間達到 480°C。對於可熔融加工的聚合物,PEEK 可持續運行至 250°C (482°F) 並保持高結構完整性。
什麼塑膠可以承受 400°F (200°C) 及以上溫度?
多種高性能聚合物可輕易在 200°C (392°F) 以上運行。我們工廠最常見的選擇包括純料和增強型 PEEK (CST 250°C)、Torlon PAI (CST 260°C)、純料和填充 PTFE (CST 260°C) 以及 PPS (CST 220°C)。對於 200°C 下連續機械負載下的機械剛度,PEEK-GF30 或 Torlon 4203 是我們的主要推薦。
加工耐高溫塑膠時最大的挑戰是什麼?
主要挑戰是在切削過程中管理內部應力和過度的熱膨脹。由於耐高溫聚合物導熱性低,熱量會集中在工件中,導致鬆開夾具後出現幾何畸變。如果沒有適當的退火循環、精確的切屑負載和專業刀具,零件在加工後 24 小時內就會變形超出藍圖公差。
耐高溫零件是用 3D 列印還是 CNC 加工更好?
雖然 PEEK 和 PEI 的 FDM/FFF 3D 列印技術已有所改進,但使用認證擠出料進行 CNC 加工在高負載應用中仍然更勝一籌。CNC 加工可生產 100% 緻密的各向同性零件,無層間強度缺陷,實現真正的氣密密封,提供 Ra 0.4–0.8 µm 的表面光潔度,並能輕鬆保持增材製造工藝無法可靠實現的 ±0.015 mm 公差。
結論與選擇框架
為精密 CNC 加工零件選擇耐高溫塑膠,是一項平衡操作環境要求、機械剛度、熱膨脹係數和加工工藝控制的練習。PEEK 仍然是綜合強度和耐化學性的全能冠軍;Torlon PAI 可處理極端的熱力和機械負載;Ultem PEI 提供介電性能和阻燃性;PPS 提供具有成本效益的化學穩定性;PTFE 則提供無與倫比的低摩擦力和惰性。
在設計階段儘早讓您的製造合作夥伴參與,可消除昂貴的迭代。在 PlasticCNCPro,我們會審查您的 CAD 模型、GD&T 標註和操作參數,以便在開始切削前推薦最具成本效益的樹脂等級和客製化加工策略。
準備好加工您的耐高溫塑膠零件了嗎?
請發送您的 2D 圖紙 (PDF/DWG) 和 3D CAD 文件 (STEP/IGES) 給我們。我們位於東莞的資深應用工程師將進行詳細的可製造性設計 (DFM) 審查,並提供材料優化反饋,以及在 24 小時內提供透明的報價。