
Comment choisir des plastiques haute température pour des pièces usinées avec précision
Une feuille de route pratique pour les concepteurs mécaniques, les ingénieurs méthodes et les équipes d'approvisionnement évaluant des polymères haute performance sous des contraintes thermiques, mécaniques et chimiques sévères.
Points clés de l'ingénierie d'application
« Les plastiques haute température ne tombent pas en panne parce que le polymère fond en service ; ils échouent parce que la dilatation thermique déplace les dimensions critiques ou que les contraintes résiduelles non libérées provoquent un fluage des pièces hors tolérance bien avant d'atteindre les limites de dégradation globale. »
Introduction
Dans l'ingénierie moderne, la frontière entre les fonctionnalités du métal et du polymère continue de se réduire. Dans notre atelier d'usinage chez PlasticCNCPro, nous fabriquons fréquemment des composants de précision pour les chambres de gravure de semi-conducteurs, les assemblages d'exploration énergétique en fond de puits, les outils d'autoclave chirurgical et les collecteurs de propulsion aérospatiale. Dans ces conditions de fonctionnement exigeantes, les plastiques techniques standard comme le POM (Delrin®) ou le Nylon ramollissent, subissent un fluage ou s'hydrolysent rapidement.
La transition vers des polymères haute performance offre des avantages critiques : réduction de poids significative, inertie chimique, isolation électrique et propriétés tribologiques supérieures. Cependant, choisir un thermoplastique haute température ne consiste pas simplement à trouver un matériau avec le point de fusion le plus élevé sur une fiche technique de résine brute.
Le maintien de tolérances géométriques serrées (souvent dans les ±0.012 mm / ±0.0005 in) lors de cycles de température agressifs nécessite une compréhension holistique des points de transition thermique, des coefficients de dilatation thermique, des contraintes moléculaires internes et de l'usinabilité du stock brut. Lorsqu'un composant fonctionne sous contrainte thermique, un mauvais choix de matériau conduit inévitablement au grippage, à des fuites, à une rupture structurelle catastrophique ou à une défaillance électrique soudaine.
Comprendre les performances thermiques : indicateurs clés
Lors de l'examen des fiches techniques des fabricants, les ingénieurs rencontrent souvent des indices de température contradictoires. Pour garantir que les pièces de précision conservent leur précision géométrique sous contrainte de travail, nous nous concentrons sur trois indicateurs fondamentaux et la morphologie sous-jacente du polymère.
Température de transition vitreuse (Tg) vs Température de service continu (CST)
The Température de transition vitreuse (Tg) définit le point auquel un polymère amorphe (ou la phase amorphe d'une résine semi-cristalline) passe d'un état dur et vitreux à une matrice flexible et caoutchouteuse. Au-dessus de la Tg, la rigidité physique chute considérablement, tandis que le coefficient de dilatation thermique linéaire (CLTE) s'accélère, provoquant un gonflement volumétrique soudain.
En revanche, Température de service continu (CST)—souvent déterminée via l'indice de température relative (RTI) UL 746B—indique la température de fonctionnement maximale à laquelle un polymère conserve 50 % de ses propriétés mécaniques et électriques critiques après 100 000 heures d'exposition continue. Une pièce peut survivre à des pics à court terme au-dessus de la CST, mais une exposition prolongée déclenchera une dégradation thermo-oxydative et une fragilisation.
Température de déflexion thermique (HDT) en usinage de précision
La température de déflexion thermique (HDT, mesurée selon ASTM D648 ou ISO 75) mesure la température à laquelle une barre d'essai standard se déforme de 0.25 mm sous une contrainte de flexion appliquée de 0.45 MPa (66 psi) ou 1.8 MPa (264 psi).
Pour les pièces structurelles usinées avec précision, nous évaluons toujours la HDT à la charge supérieure de 1.8 MPa. Un plastique avec un point de fusion impressionnant mais une faible HDT se déformera sous les forces de serrage, les couples de boulonnage ou les pressions hydrauliques de travail lorsque des températures de fonctionnement élevées sont appliquées.
Plastiques amorphes vs semi-cristallins sous charge thermique
La structure moléculaire dicte à la fois le comportement du matériau sous la chaleur et la facilité avec laquelle nous pouvons maintenir des tolérances serrées sur une fraiseuse CNC 5 axes :
Polymères amorphes (ex. : PEI, PSU, PAI)
Présentent des chaînes polymères enchevêtrées au hasard sans point de fusion net. Ils présentent une dilatation thermique uniforme et prévisible sur tous les axes spatiaux, ce qui les rend exceptionnellement stables pour les boîtiers optiques et les raccords sous vide à tolérance serrée. Cependant, ils sont sensibles à la fissuration sous contrainte environnementale lors d'une exposition agressive aux solvants.
Polymères semi-cristallins (ex. : PEEK, PPS, PTFE)
Présentent des domaines cristallins étroitement ordonnés intégrés dans une matrice amorphe. Ils conservent leur rigidité mécanique au-dessus de la Tg jusqu'à leur point de fusion cristallin, offrant une résistance à l'usure, une inertie chimique et une durée de vie en fatigue inégalées. Cependant, ils présentent un retrait anisotrope et des contraintes de coupe plus élevés.
| Grade de polymère | Morphologie | Transition vitreuse (Tg) | HDT @ 1.8 MPa | Temp. de service continu | CLTE (10⁻⁵ / °C) |
|---|---|---|---|---|---|
| PEEK (Non chargé 450G) | Semi-cristallin | 143°C (289°F) | 152°C (306°F) | 250°C (482°F) | 4.7 |
| Ultem® 1000 (PEI) | Amorphe | 217°C (423°F) | 200°C (392°F) | 170°C (338°F) | 5.6 |
| Torlon® 4203 (PAI) | Amorphe | 275°C (527°F) | 278°C (532°F) | 260°C (500°F) | 3.1 |
| PPS (Techtron®) | Semi-cristallin | 90°C (194°F) | 110°C (230°F) | 220°C (428°F) | 5.0 |
| PTFE (Vierge) | Semi-cristallin | 130°C (266°F) | 55°C (131°F) | 260°C (500°F) | 12.0 – 16.0 |
Top des thermoplastiques haute performance pour l'usinage CNC
Dans nos opérations quotidiennes d'usinage de précision chez PlasticCNCPro, cinq polymères techniques de base dominent les applications à haute température. Chacun représente des compromis distincts entre résistance mécanique, résistance chimique, comportement électrique et facilité de coupe.
PEEK (Polyétheréthercétone)
Le PEEK est universellement reconnu comme le polymère haute température de référence. Il combine une résistance mécanique, une rigidité et une résistance au fluage exceptionnelles avec une résistance chimique quasi universelle, insensible à la vapeur, à l'eau surchauffée, aux hydrocarbures et aux solvants organiques agressifs jusqu'à 250°C.
Nous usinons du PEEK vierge (Victrex® 450G, Ketron® 1000) pour les dispositifs médicaux, les collecteurs en contact avec les aliments et les corps de vannes. En présence de charges mécaniques élevées ou d'usure dynamique, des grades renforcés comme le 30 % fibre de verre (PEEK-GF30) et le 30 % fibre de carbone (PEEK-CF30) augmentent considérablement la HDT au-delà de 300°C et abaissent le CLTE pour se rapprocher de l'aluminium métallique.
Ultem® (Polyétherimide / PEI)
L'Ultem 1000 et 2300 (renforcé fibre de verre) sont des thermoplastiques amorphes ambrés et translucides connus pour leur résistance diélectrique exceptionnelle, leur retardateur de flamme inhérent (UL 94 V-0 sans additifs) et une production de fumée négligeable. L'Ultem conserve une rigidité élevée jusqu'à sa HDT de 200°C.
En raison de son comportement thermique isotrope, l'Ultem est notre candidat privilégié pour les isolateurs électriques haute fréquence, les supports de test de semi-conducteurs, les blocs de collecteurs médicaux soumis à une stérilisation répétée à l'oxyde d'éthylène (EtO) et les boîtiers de capteurs avioniques. Notez que l'Ultem est sensible à la fissuration sous contrainte lorsqu'il est exposé aux hydrocarbures aromatiques et au chlorure de méthylène.
Torlon® (Polyamide-imide / PAI)
Le Torlon PAI se situe au sommet des thermoplastiques transformables par fusion. Avec une transition vitreuse de 275°C (527°F), le Torlon conserve une résistance à la traction et un module de flexion à 200°C supérieurs à ceux de la plupart des plastiques techniques à température ambiante.
Nous usinons le Torlon 4203 de grade électrique et le Torlon 4301 de grade usure (grade palier avec graphite et PTFE) pour les joints de turbomachines, les bagues d'environnement extrême, les goupilles d'actionneur aérospatial et les effecteurs de manipulation de tranches de semi-conducteurs. Le Torlon nécessite un cycle thermique de post-cuisson précis pour atteindre une densité de réticulation et une performance mécanique complètes.
PTFE (Polytétrafluoroéthylène / Teflon®)
Le PTFE offre une fenêtre de fonctionnement continu inégalée (-200°C à +260°C) associée à une inertie chimique pratiquement complète et un coefficient de frottement dynamique ultra-faible (jusqu'à 0.04). Il n'absorbe pas l'humidité, ce qui le rend idéal pour les vannes à membrane chimique agressives et les joints de fluide.
Cependant, le PTFE pur présente un écoulement à froid important (fluage sous charge mécanique) et un coefficient de dilatation thermique linéaire élevé. Pour les applications structurelles de précision, nous recommandons fréquemment des fluoropolymères modifiés ou des grades de PTFE chargés en fibre de verre/carbone pour résister à la déformation sous compression.
PPS (Polysulfure de phénylène / Techtron®)
Le PPS est un polymère semi-cristallin à haute rigidité qui résiste aux attaques chimiques en dessous de 200°C, juste après les fluoropolymères. Il présente une absorption d'humidité pratiquement nulle (<0.02 % en 24 heures), ce qui élimine la dérive dimensionnelle causée par les changements d'humidité atmosphérique.
Le PPS non chargé est intrinsèquement fragile, nous usinons donc principalement du PPS renforcé à 40 % de fibre de verre (Ryton® / Techtron® PPS). Il offre un rapport coût/performance exceptionnel pour les roues de pompe, les rampes d'alimentation automobile, les connecteurs électriques de fond de puits et les sièges de soupapes chimiques là où le PEEK dépasse le budget.
Facteurs influençant le choix des matériaux
Choisir la résine haute température idéale nécessite d'évaluer tout le cycle de vie opérationnel de votre pièce. Lors de l'examen des plans avec les clients chez PlasticCNCPro, notre équipe d'ingénierie examine systématiquement quatre vecteurs critiques :
Environnement d'application et exposition aux fluides
Évaluez les contraintes simultanées : la pièce est-elle immergée dans des acides agressifs ou des vapeurs de solvants à 150°C ? (Le PEEK ou le PTFE excellent ; le PEI risque la micro-fissuration). Subira-t-elle une stérilisation gamma à haute dose ou un rayonnement X ? (Le PEEK et le PEI conservent leur allongement à la traction ; le PTFE se dégrade rapidement sous rayonnement ionisant).
Précision dimensionnelle et dilatation thermique (CLTE)
Les thermoplastiques non chargés se dilatent 4 à 10 fois plus vite que l'acier au carbone ou l'aluminium. Si une bague à tolérance serrée (±0.015 mm) est usinée à 20°C de température ambiante, elle se grippera sur un arbre métallique rotatif lorsque l'environnement opérationnel atteint 160°C, à moins que les jeux thermiques et les différentiels de CLTE ne soient intégrés dans le modèle CAO.
Usinabilité et engagement de l'outil
Les polymères haute température possèdent une faible conductivité thermique (~0.25 W/m·K contre ~160 W/m·K pour l'aluminium). La chaleur de friction générée au niveau de l'arête de coupe reste piégée dans la surface de la pièce et l'interface de l'outil. Dans les polymères chargés en verre ou en carbone, les fibres provoquent un micro-écaillage extrême sur les arêtes de coupe, exigeant des revêtements de type diamant et des avances réglées pour éviter le délaminage.
Rapport coût/performance
Le stock de Torlon peut coûter 5 à 8 fois plus cher que le PEEK vierge, qui est déjà nettement plus onéreux que le POM ou le Nylon. Si un assemblage n'atteint que 140°C dans l'air sans fluides agressifs, le choix d'un PPS chargé en verre ou d'un PEI non chargé offre une fiabilité équivalente pour une fraction du coût des matières premières.
Bonnes pratiques d'usinage de précision pour les plastiques haute température
L'usinage des polymères haute température selon les spécifications strictes de l'aérospatiale et des semi-conducteurs exige des stratégies distinctes par rapport à la coupe du métal ou des plastiques courants. Voici comment nous assurons la cohérence dimensionnelle et une finition de surface impeccable dans notre atelier :
Sélection de l'outillage : Carbure poli et PCD
Les fraises à métaux à angle de coupe positif standard ont tendance à pousser et à frotter les polymères plutôt que de couper des copeaux propres, induisant une chaleur immédiate et une fusion localisée. Pour le PEEK, l'Ultem et le PPS non chargés, nous utilisons des fraises en carbure monobloc à grain ultra-fin avec des goujures polies, des angles de coupe nuls ou très positifs et des arêtes tranchantes.
Lors de la coupe de grades renforcés abrasifs en fibre de verre ou en fibre de carbone (tels que PEEK-GF30 ou Torlon 5030), les outils en carbure standard s'émoussent en quelques minutes, provoquant un ébavurage important et une dérive dimensionnelle. Nous déployons des outils à pointe en diamant polycristallin (PCD) ou des fraises revêtues de diamant (CVD) pour maintenir des géométries de coupe tranchantes sur de grands lots de production.
Gestion de la chaleur de coupe et stratégies de refroidissement
Parce que les plastiques ne conduisent pas la chaleur, l'outil de coupe doit extraire en permanence l'énergie thermique au sein même du copeau. Le maintien d'une charge de copeaux par dent adéquate est critique ; le frottement avec des passes légères crée une friction qui déforme les parois minces.
Nous préférons les jets d'air propres et filtrés ou les pistolets à air froid (tubes Vortex) lors de l'usinage de résines amorphes comme l'Ultem pour éviter la fissuration sous contrainte chimique causée par les émulsifiants dans les fluides de coupe solubles dans l'eau. Pour le PEEK d'implant médical et les pièces de semi-conducteurs, nous travaillons soit à sec sous air ionisé sous pression, soit nous utilisons des formulations de liquide de refroidissement certifiées non aromatiques et sans résidus, suivies d'un dégraissage par ultrasons.
Processus de relaxation des contraintes et de post-cuisson
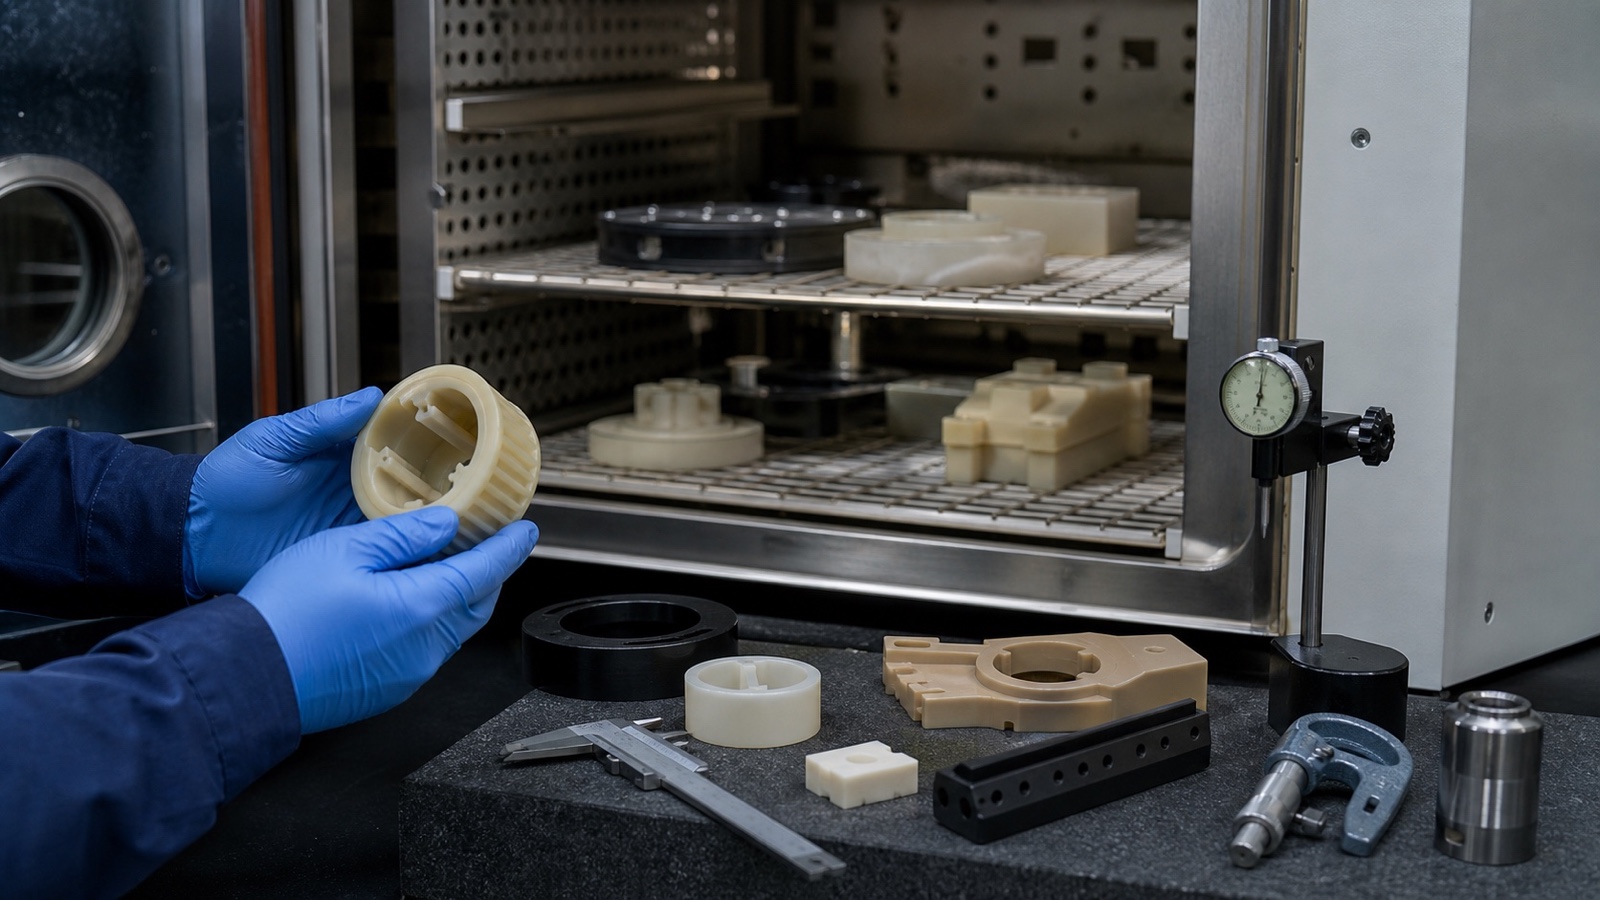
Les formes de polymères extrudées et moulées par compression abritent de graves contraintes internes dues au refroidissement lors de la solidification. Lorsque nous retirons de grands volumes de matière lors de l'ébauche (par exemple, poches profondes ou tournage de longs paliers), ces forces internes se rééquilibrent, provoquant la torsion, le cintrage ou la fissuration des composants non recuits au fil du temps.
Notre séquence normalisée de relaxation des contraintes pour les pièces haute température à tolérance serrée :
- 1 Recuit pré-usinage : Faire passer le stock brut dans un four à convection programmable pour éliminer les contraintes de peau d'extrusion.
- 2 Usinage d'ébauche : Couper à moins de 0.5 mm à 1.0 mm des dimensions finales pour libérer les macro-contraintes.
- 3 Recuit intermédiaire : Montée en température lente (généralement 10°C/h), maintien juste en dessous de la Tg, suivi d'un refroidissement extrêmement contrôlé à température ambiante.
- 4 Passes de finition finale : Usinage de finition avec une faible profondeur de passe pour atteindre les dimensions finales du plan et des états de surface Ra 0.4–0.8 µm.
Questions fréquemment posées (FAQ)
Quels plastiques peuvent résister aux températures les plus élevées ?
Parmi les thermoplastiques usinables, le Torlon® PAI (Polyamide-imide) et les Polyimides (PI, tels que Vespel®) résistent aux températures de fonctionnement les plus élevées, fonctionnant en continu de 260°C à 300°C (500°F–572°F) avec des excursions à court terme jusqu'à 480°C. Pour les polymères transformables par fusion, le PEEK fonctionne en continu jusqu'à 250°C (482°F) et conserve une intégrité structurelle élevée.
Quel plastique peut résister à 400°F (200°C) et plus ?
Plusieurs polymères haute performance fonctionnent facilement au-dessus de 200°C (392°F). Les sélections les plus courantes dans notre installation incluent le PEEK vierge et renforcé (CST 250°C), le Torlon PAI (CST 260°C), le PTFE vierge et chargé (CST 260°C) et le PPS (CST 220°C). Pour une rigidité mécanique sous charge mécanique continue à 200°C, le PEEK-GF30 ou le Torlon 4203 sont nos principales recommandations.
Quel est le plus grand défi lors de l'usinage des plastiques haute température ?
Le principal défi consiste à gérer les contraintes internes et la dilatation thermique excessive pendant la coupe. Parce que les polymères haute température présentent une faible conductivité thermique, la chaleur se concentre dans la pièce, provoquant une distorsion géométrique après le desserrage. Sans cycles de recuit appropriés, charges de copeaux précises et outillage spécialisé, les pièces se déformeront au-delà des tolérances du plan dans les 24 heures suivant l'usinage.
Est-il préférable d'utiliser l'impression 3D ou l'usinage CNC pour les pièces haute température ?
Bien que l'impression 3D FDM/FFF de PEEK et PEI se soit améliorée, l'usinage CNC à partir de stocks extrudés certifiés reste supérieur pour les applications à haute charge. L'usinage CNC produit des pièces isotropes 100 % denses sans faiblesse intercouche, permet une étanchéité hermétique réelle, offre des états de surface Ra 0.4–0.8 µm et maintient facilement des tolérances de ±0.015 mm que les processus additifs ne peuvent pas atteindre de manière fiable.
Conclusion et cadre de sélection
Le choix des plastiques haute température pour les pièces usinées CNC de précision est un exercice d'équilibre entre les exigences de l'environnement opérationnel, la rigidité mécanique, les coefficients de dilatation thermique et les contrôles des processus d'usinage. Le PEEK reste le champion incontesté pour la combinaison de résistance et de résistance chimique ; le Torlon PAI gère les charges thermiques et mécaniques extrêmes ; l'Ultem PEI offre des performances diélectriques et une résistance à la flamme ; le PPS offre une stabilité chimique rentable ; et le PTFE offre un faible frottement et une inertie inégalés.
Impliquer votre partenaire de fabrication tôt dans la phase de conception élimine les itérations coûteuses. Chez PlasticCNCPro, nous examinons vos modèles CAO, vos tolérances GD&T et vos paramètres de fonctionnement pour recommander le grade de résine le plus rentable et la stratégie d'usinage personnalisée avant que la coupe ne commence.
Prêt à usiner vos pièces en plastique haute température ?
Envoyez-nous vos plans 2D (PDF/DWG) et fichiers CAO 3D (STEP/IGES). Nos ingénieurs d'application seniors à Dongguan effectueront un examen détaillé de la conception pour la fabrication (DFM) et fourniront des commentaires sur l'optimisation des matériaux ainsi qu'un devis transparent sous 24 heures.