
PEEK frente a LCP: ¿Qué polímero de alto rendimiento es mejor para piezas de precisión?
Una evaluación de ingeniería profunda que compara la polieteretercetona (PEEK) y el polímero de cristal líquido (LCP). Examinamos la anisotropía mecánica, la resistencia térmica, la resiliencia química y la maquinabilidad CNC para ayudarle a especificar el polímero adecuado para componentes con tolerancias ajustadas.
Introducción al PEEK y al LCP
En nuestro taller de mecanizado de precisión en Dongguan, nuestro equipo de ingeniería se encuentra regularmente con especificaciones de diseño que superan los límites de temperatura, agresividad química y tolerancia geométrica. Cuando los plásticos de ingeniería convencionales como el POM, el nailon o el policarbonato fallan en entornos extremos, los equipos de diseño recurren habitualmente a los ultra-polímeros. En la cima de esta jerarquía se sitúan Polieteretercetona (PEEK) and Polímero de cristal líquido (LCP).
Aunque ambos materiales habitan en el nivel de ultra-rendimiento, su arquitectura macromolecular subyacente produce un comportamiento de ingeniería claramente diferente. El PEEK es una policetona aromática semicristalina que presenta una estructura de enlaces de cetona y éter. Esta construcción aromática lineal proporciona una alta estabilidad termodinámica, un comportamiento isotrópico uniforme en material sin reforzar y una tenacidad excepcional en rangos desde temperaturas criogénicas hasta altas temperaturas continuas.
El LCP, por otro lado, consiste en moléculas de poliéster aromático rígidas, similares a varillas, que se alinean espontáneamente en dominios ordenados similares a cristales en la fase líquida o fundida (mesofase nemática). Esta morfología de varilla rígida confiere al LCP unas características de flujo increíbles y una resistencia mecánica auto-reforzada en el vector de orientación, pero introduce una clara anisotropía direccional que debe tenerse en cuenta en la geometría de la pieza y en las pasadas de mecanizado.
El PEEK ofrece resistencia mecánica isotrópica, excepcional resistencia a la fatiga y resistencia al desgaste por deslizamiento para componentes estructurales. El LCP ofrece un flujo inigualable en paredes delgadas, estabilidad dieléctrica de alta frecuencia y moldeabilidad sin rebabas para microelectrónica miniaturizada.
Comparación de propiedades mecánicas
Cuando nuestros maquinistas ajustan las velocidades de avance y las fresas para componentes personalizados, el perfil mecánico dicta la estrategia de sujeción, la disipación de calor y la selección de la trayectoria de la herramienta. La resistencia a la tracción, el módulo de flexión y la fluencia a largo plazo bajo cargas estáticas difieren drásticamente entre estos dos polímeros.
| Propiedad (Unidades estándar) | PEEK virgen (sin carga) | LCP estándar reforzado con vidrio (30-40%) |
|---|---|---|
| Resistencia a la tracción (MPa) | 95 – 105 | 130 – 195 (Dirección de flujo) |
| Módulo de tracción (GPa) | 3.8 – 4.2 | 10 – 15 (Dirección de flujo) |
| Elongación a la rotura (%) | 30 – 45% (Alta ductilidad) | 1.5 – 3.0% (Rígido y quebradizo) |
| Módulo de flexión (GPa) | 3.9 – 4.1 | 12 – 18 |
| Resistencia al impacto Izod con entalla (kJ/m²) | 6.0 – 8.0 | 2.0 – 4.5 |
| Coeficiente de fricción dinámica | 0.30 – 0.38 (Excelente tribología) | 0.40 – 0.52 (Abrasivo cuando está cargado) |
Anisotropía frente a fiabilidad isotrópica
La divergencia mecánica fundamental radica en la dependencia de la orientación. Las varillas o placas de PEEK extruido sin reforzar exhiben un comportamiento predecible e isotrópico: la resistencia a la tracción permanece uniforme tanto si el esfuerzo se aplica de forma paralela como perpendicular al eje de extrusión. Por el contrario, las cadenas poliméricas de varilla rígida del LCP se alinean bruscamente a lo largo del vector de flujo de fusión durante el procesamiento.
Esta orientación de flujo produce una rigidez excepcional a lo largo del vector longitudinal, pero la resistencia a la tracción transversal puede caer un 50% o más. Para el mecanizado CNC, el torneado o fresado de piezas de LCP requiere una planificación cuidadosa en torno a la orientación similar a la veta para evitar la deslaminación por cizallamiento bajo cortes agresivos.
Desgaste tribológico y fricción dinámica
Cuando se produce carga mecánica dinámica, contacto cíclico o deslizamiento continuo, como en casquillos de bombas rotativas, arandelas de empuje o sellos de válvulas, el PEEK es muy superior. El PEEK forma una película de transferencia estable y uniforme contra caras de contacto de acero y cerámica. El LCP rara vez se utiliza como cojinete de deslizamiento dinámico; sin lubricantes internos especializados, su estructura superficial fibrosa puede desprender micro-residuos y sufrir coeficientes de fricción erráticos.
Resistencia térmica y química
Las piezas de precisión destinadas a la manipulación de obleas de semiconductores, controles de propulsión aeroespacial o instrumentos quirúrgicos deben soportar una exposición química severa y picos térmicos elevados sin hincharse, ablandarse o liberar compuestos volátiles.
Perfil térmico y químico del PEEK
- Servicio continuo: Hasta 250°C (482°F) sin degradación térmica significativa.
- Temperatura de transición vítrea (Tg): ~143°C (289°F); las caídas en el módulo por encima de Tg requieren grados cargados.
- Ataque químico: Resistente a hidrocarburos, disolventes halogenados, álcalis y fluidos automotrices. Atacado solo por ácido sulfúrico concentrado o ácido nítrico fumante.
- Esterilización: Resiste más de 2,000+ ciclos de vapor en autoclave, EtO e irradiación gamma sin pérdida de integridad a la tracción.
Perfil térmico y químico del LCP
- Servicio continuo: 200°C – 240°C dependiendo del grado del monómero base específico.
- Deflexión máxima (HDT): Las temperaturas de deflexión térmica alcanzan los 280°C – 310°C (0.45 MPa), sobreviviendo fácilmente al reflujo de soldadura SMT sin plomo a 260°C.
- Ataque químico: Excelente inercia frente a combustibles aromáticos, alcoholes y ácidos; vulnerable a baños alcalinos cáusticos hirvientes.
- Absorción de humedad: Propiedades de barrera excepcionales; absorbe menos del 0.02% de agua en equilibrio, eliminando la hinchazón.
Procesamiento y características de flujo
Seleccionar entre PEEK y LCP requiere evaluar cómo se fabricarán realmente las piezas. Ya sea mediante moldeo por inyección de millones de componentes o fresado CNC de tiradas personalizadas de bajo volumen, el comportamiento de fusión y la maquinabilidad dictan la viabilidad.
Comportamiento de moldeo: El dominio de las paredes ultra-delgadas del LCP
En el moldeo por inyección de alto volumen, el LCP es inigualable para geometrías de paredes delgadas. Debido a que las cadenas poliméricas ya están ordenadas en la masa fundida, el LCP exhibe un extremo adelgazamiento por cizallamiento. Bajo presión de inyección, su viscosidad cae, permitiendo longitudes de flujo de fusión superiores a 200 mm a través de espesores de pared tan estrechos como 0.15 mm sin rebabas. La contracción del molde a lo largo de la dirección de flujo es casi insignificante (0.0% a 0.1%), lo que ofrece repetibilidad de micro-características en herramientas de cavidades múltiples.
El PEEK, en comparación, tiene una masa fundida viscosa similar a la miel que requiere temperaturas de cilindro entre 370°C y 400°C y temperaturas de molde mantenidas estrictamente por encima de 160°C. Si el PEEK se enfría demasiado rápido dentro de las características de pared delgada del molde, se apaga en un estado amorfo de baja cristalinidad con un rendimiento químico y mecánico comprometido. Llenar paredes de micro-paso inferiores a 0.5 mm con PEEK es técnicamente difícil y exige herramientas de alto tonelaje especializadas.
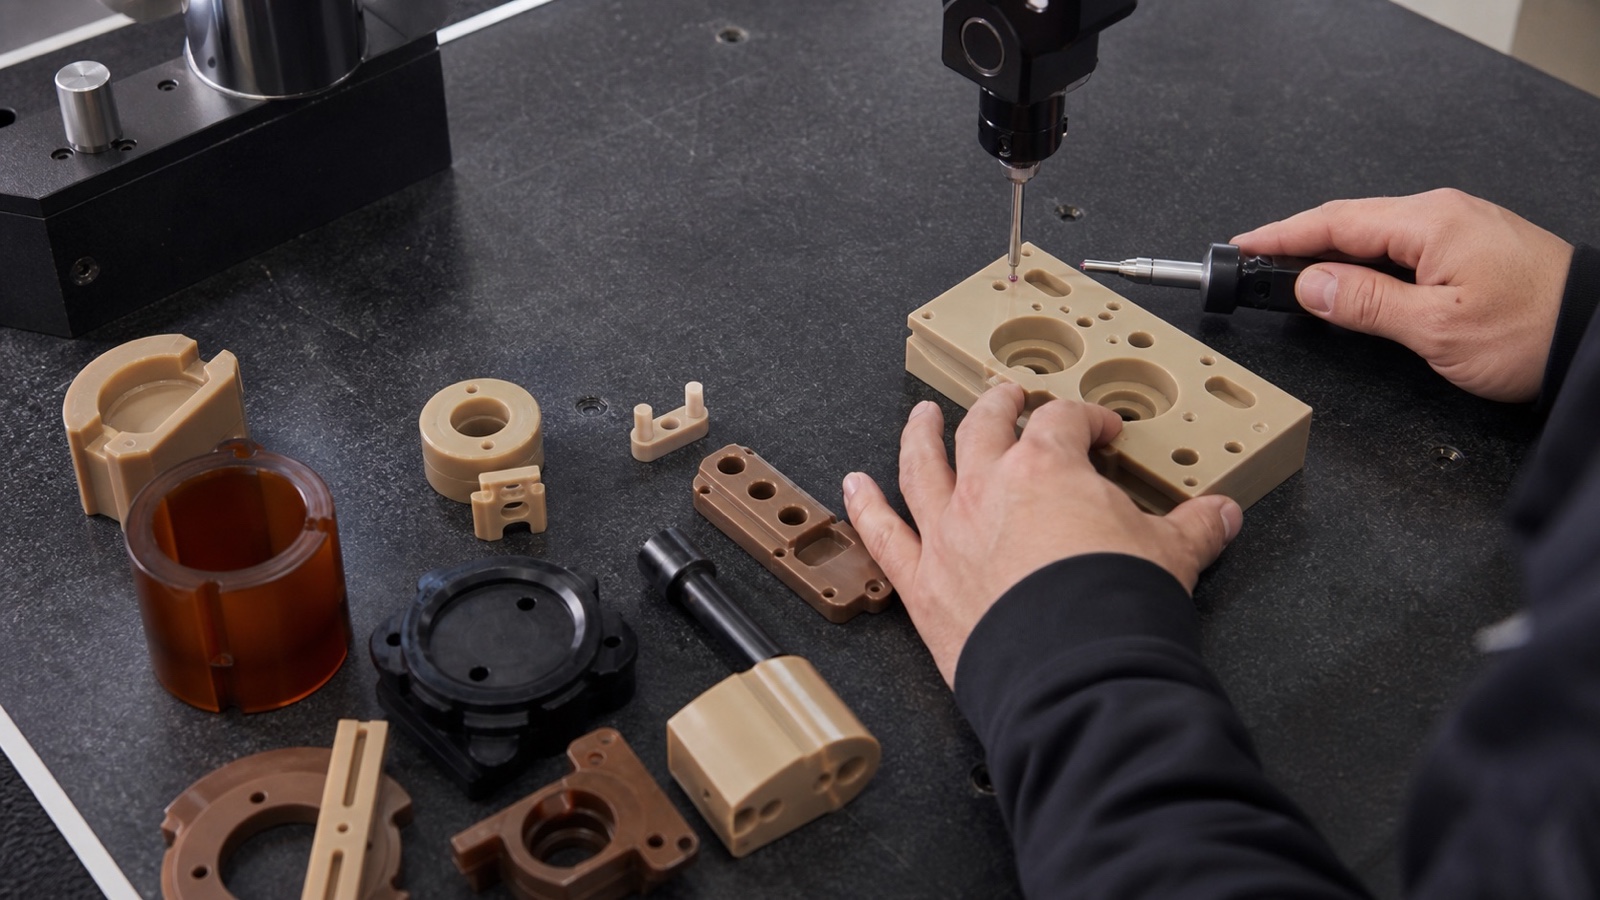
En PlasticCNCPro, mecanizamos frecuentemente geometrías complejas de PEEK con tolerancias ajustadas de hasta ±0.01 mm. El PEEK virgen se mecaniza suavemente con virutas continuas, comparable al latón denso o al POM, aunque exige recocido intermedio de alivio de tensiones entre las pasadas de desbaste y acabado para evitar la distorsión por tensiones residuales.
El mecanizado de material LCP requiere herramientas de diamante o carburo pulidas y más afiladas. Debido a su alineación molecular fibrosa, las trayectorias de herramienta inadecuadas o los filos de corte desafilados pueden inducir micro-fibrilación (pelusa superficial) o pelado laminar a lo largo de los bordes de corte.
Coste, disponibilidad y limitaciones prácticas
Los presupuestos de los proyectos y las restricciones de fabricación a menudo dictan las compensaciones de materiales. Ni el PEEK ni el LCP son plásticos de uso general; ambos conllevan estructuras de costes premium que deben justificarse económicamente por los ciclos de vida de las piezas.
Limitaciones prácticas del PEEK
Los precios de la resina PEEK virgen suelen oscilar entre $80 y más de $130 por kilogramo para grados estándar, alcanzando varios miles de dólares por kilogramo para material médico certificado implantable.
El PEEK sin carga exhibe sensibilidad a la entalla: las esquinas internas afiladas crean zonas de concentración de tensión donde la fatiga prematura puede propagarse bajo cargas mecánicas cíclicas.
Limitaciones prácticas del LCP
Los costes del LCP estándar cargado con vidrio o minerales son de aproximadamente $25 a $45 por kilogramo, sustancialmente más bajos que la resina PEEK, aunque siguen siendo premium en comparación con el PPS o PBT estándar.
Las piezas de LCP poseen líneas de soldadura (líneas de unión) débiles en el moldeo por inyección. Donde dos flujos de fusión convergen alrededor de un pasador central, las moléculas rígidas no se entrelazan bien, reduciendo la resistencia mecánica local hasta en un 50–70%.
Mejores aplicaciones para piezas de precisión
Decidir qué polímero especificar depende de si la pieza requiere soporte de carga estructural multieje o precisión dieléctrica microscópica. Estos son los sectores principales donde cada material destaca en la producción.
Donde destaca el PEEK
El PEEK es el punto de referencia indiscutible cuando los componentes se enfrentan a fuerzas mecánicas severas, fricción de deslizamiento, vapor a alta presión o exposición química agresiva.
- Asientos de válvulas de alta presión, placas de compresor y válvulas de asiento
- Anillos de sujeción de obleas de semiconductores, anillos de retención CMP y zócalos de prueba
- Cajas de fusión espinal médica, implantes ortopédicos y bloques de endoscopia
- Soportes de conductos de cables aeroespaciales, casquillos y conectores de sistemas de combustible
Donde destaca el LCP
El LCP domina la electrónica miniaturizada donde la resistencia al reflujo de montaje superficial sin plomo y la geometría ultra-delgada e intrincada son obligatorias.
- Conectores eléctricos de alta densidad de paso fino (paso de 0.35 mm)
- Módulos de antena de onda milimétrica 5G y marcos de transceptor RF
- Bobinas de micro-bobinado, soportes de lentes de módulos de cámara y carcasas de sensores
- Componentes de encendido automotriz y bobinas de sensores de alta temperatura
Cómo elegir entre PEEK y LCP
Al revisar archivos CAD de clientes y solicitudes de cotización en PlasticCNCPro, utilizamos un marco de decisión de ingeniería para evaluar si el PEEK o el LCP coinciden con las demandas operativas del componente.
Evalúe el espesor de pared del componente y la escala de las características
Si la pieza presenta paredes de menos de 0.40 mm o micro-ranuras a través de rejillas de múltiples pines, el LCP es obligatorio si se moldea. Para prototipos mecanizados, el PEEK es generalmente más fácil de tallar a partir de material base sin deslaminación de bordes.
Identifique las demandas de estrés multieje y rodamientos
Si la pieza experimenta desgaste rotacional, cizallamiento multidireccional o carga de impacto, especifique PEEK. La rigidez direccional del LCP no puede tolerar un par no axial fuerte o fricción de deslizamiento dinámica.
Revise el ciclo de exposición térmica
Para una exposición térmica continua y constante por encima de 220°C, elija PEEK. Para picos térmicos breves y severos, como pasar a través de un horno de reflujo SMT infrarrojo o de fase de vapor a 260°C, el LCP cargado maneja el ciclo con cero deriva dimensional.
Compare el volumen de producción y la inversión en herramientas
Para prototipos personalizados, producción de lotes pequeños a medianos (10 a 5,000 piezas) o geometrías complejas donde los costes de herramientas de molde no son viables, el mecanizado CNC de PEEK suele ser la ruta más rentable. Para millones de conectores electrónicos de pared delgada idénticos, las herramientas de inyección de LCP ofrecen una economía unitaria inigualable.
- Añada radios internos: Incluya siempre al menos 0.5 mm de radio en las esquinas internas para eliminar la sensibilidad a la entalla en las piezas de PEEK.
- Factorice la humedad y la expansión térmica: Aunque ambos polímeros presentan una absorción de agua insignificante, asegúrese de que los coeficientes térmicos (CLTE) coincidan con los conjuntos de aluminio o acero de acoplamiento en los rangos de temperatura de funcionamiento.
- Recocido post-mecanizado: Para tolerancias de PEEK ultra-ajustadas (±0.01 mm), solicite un recocido intermedio de alivio de tensiones entre las pasadas de desbaste y acabado para aliviar las tensiones de extrusión bloqueadas.
Preguntas frecuentes
¿Cuáles son las desventajas del material PEEK?
Las principales desventajas del PEEK son su alto coste de materia prima (a menudo superior a $100/kg), la sensibilidad a la entalla en grados sin reforzar, las altas temperaturas de procesamiento (alrededor de 400°C) y la sensibilidad a ácidos oxidantes concentrados como el ácido sulfúrico y nítrico. El mecanizado de secciones delgadas también exige un recocido cuidadoso de alivio de tensiones para evitar deformaciones.
¿Es el PEEK más duro que el Delrin?
Sí. El PEEK virgen exhibe una dureza Rockwell M de alrededor de M99 a M105 (Rockwell R 126), en comparación con el Delrin (polioximetileno / POM-H), que generalmente se clasifica alrededor de Rockwell M88 a M94 (Rockwell R 120). El PEEK también conserva su dureza superficial y módulo de tracción mucho mejor que el Delrin a temperaturas superiores a 80°C.
¿Es el Ultem un material mejor que el PEEK?
Ninguno es universalmente "mejor"; depende de su aplicación. El Ultem (Polieterimida / PEI) es un termoplástico amorfo que ofrece mayor resistencia dieléctrica, translucidez ámbar natural y un coste de materia prima sustancialmente menor que el PEEK. Sin embargo, el PEEK ofrece una vida útil a la fatiga muy superior, mayor temperatura de servicio continuo (250°C frente a 170°C para el Ultem), mayor resistencia al desgaste y una resistencia química mucho mayor contra disolventes agresivos.
¿Qué puede disolver el PEEK?
El PEEK es prácticamente insoluble en todos los disolventes industriales comunes, alcoholes, fluidos hidráulicos y combustibles a temperaturas ambiente y elevadas. Los únicos reactivos químicos capaces de disolver o degradar activamente el PEEK son el ácido sulfúrico concentrado (que lo sulfona y disuelve), el ácido fluorhídrico, el ácido nítrico fumante y el cloro o bromo a temperaturas elevadas.
Solicite una cotización de polímero de precisión
Ya sea que necesite piezas de PEEK mecanizadas por CNC de alta precisión, componentes de LCP o asesoramiento sobre materiales para condiciones operativas extremas, nuestro equipo de ingeniería en Dongguan está listo para revisar sus dibujos 2D y modelos CAD 3D.