
PEEK vs LCP : Quel polymère haute performance est le meilleur pour les pièces de précision ?
Une évaluation technique approfondie comparant le polyétheréthercétone (PEEK) et le polymère à cristaux liquides (LCP). Nous examinons l'anisotropie mécanique, l'endurance thermique, la résistance chimique et l'usinabilité CNC pour vous aider à choisir le bon polymère pour des composants à tolérances serrées.
Introduction au PEEK et au LCP
Dans notre atelier d'usinage de précision à Dongguan, notre équipe d'ingénieurs rencontre régulièrement des spécifications de conception repoussant les limites de la température, de l'agression chimique et de la tolérance géométrique. Lorsque les plastiques techniques conventionnels tels que le POM, le Nylon ou le polycarbonate échouent dans des environnements extrêmes, les équipes de conception se tournent systématiquement vers les ultra-polymères. Tout en haut de cette hiérarchie se trouvent Polyétheréthercétone (PEEK) and Polymère à cristaux liquides (LCP).
Bien que les deux matériaux appartiennent à la catégorie des ultra-performances, leur architecture macromoléculaire sous-jacente produit un comportement technique nettement différent. Le PEEK est une polycétone aromatique semi-cristalline dotée d'une chaîne principale de liaisons cétone et éther. Cette construction aromatique linéaire confère une stabilité thermodynamique élevée, un comportement isotrope uniforme dans les stocks non renforcés et une ténacité exceptionnelle dans des plages allant du cryogénique aux températures élevées en continu.
Le LCP, quant à lui, est composé de molécules de polyester aromatique rigides en forme de bâtonnets qui s'alignent spontanément en domaines ordonnés, semblables à des cristaux, dans la phase liquide ou fondue (mésophase nématique). Cette morphologie en bâtonnets rigides confère au LCP des caractéristiques d'écoulement incroyables et une résistance mécanique auto-renforcée dans le vecteur d'orientation, mais introduit une anisotropie directionnelle distincte qui doit être prise en compte dans la géométrie des pièces et les passes d'outillage.
Le PEEK offre une résistance mécanique isotrope, une endurance exceptionnelle à la fatigue et une résistance à l'usure par glissement pour les composants structurels. Le LCP offre une fluidité inégalée pour les parois minces, une stabilité diélectrique haute fréquence et une moulabilité sans bavures pour la microélectronique miniaturisée.
Comparaison des propriétés mécaniques
Lorsque nos machinistes règlent les vitesses d'avance et les fraises pour des composants personnalisés, le profil mécanique dicte la stratégie de serrage, la dissipation thermique et le choix du parcours d'outil. La résistance à la traction, le module de flexion et le fluage à long terme sous charges statiques diffèrent nettement entre ces deux polymères.
| Propriété (Unités standard) | PEEK vierge (non chargé) | LCP standard chargé en verre (30-40 %) |
|---|---|---|
| Résistance à la traction (MPa) | 95 – 105 | 130 – 195 (Sens de l'écoulement) |
| Module de traction (GPa) | 3.8 – 4.2 | 10 – 15 (Sens de l'écoulement) |
| Allongement à la rupture (%) | 30 – 45 % (Haute ductilité) | 1,5 – 3,0 % (Rigide et cassant) |
| Module de flexion (GPa) | 3.9 – 4.1 | 12 – 18 |
| Résilience Izod sur entaille (kJ/m²) | 6.0 – 8.0 | 2.0 – 4.5 |
| Coefficient de frottement dynamique | 0,30 – 0,38 (Excellente tribologie) | 0,40 – 0,52 (Abrasif lorsqu'il est chargé) |
Anisotropie vs Fiabilité isotrope
La divergence mécanique fondamentale réside dans la dépendance à l'orientation. Les tiges ou plaques de PEEK extrudé non renforcé présentent un comportement prévisible et isotrope : la résistance à la traction reste uniforme, que la contrainte soit appliquée parallèlement ou perpendiculairement à l'axe d'extrusion. En revanche, les chaînes polymères en bâtonnets rigides du LCP s'alignent nettement le long du vecteur d'écoulement du polymère fondu pendant la transformation.
Cette orientation de l'écoulement confère une rigidité exceptionnelle le long du vecteur longitudinal, mais la résistance à la traction transversale peut chuter de 50 % ou plus. Pour l'usinage CNC, le tournage ou le fraisage de billettes de LCP nécessite une planification minutieuse autour de l'orientation semblable au grain pour éviter le délaminage par cisaillement lors de coupes agressives.
Usure tribologique et frottement dynamique
Lorsque des charges mécaniques dynamiques, des contacts cycliques ou des glissements continus se produisent — comme dans les bagues de pompes rotatives, les rondelles de butée ou les joints de soupape — le PEEK est largement supérieur. Le PEEK forme un film de transfert stable et uniforme contre les faces de contact en acier et en céramique. Le LCP est rarement utilisé comme palier de glissement dynamique ; sans lubrifiants internes spécialisés, sa structure de surface fibreuse peut générer des micro-débris et souffrir de coefficients de frottement erratiques.
Résistance thermique et chimique
Les pièces de précision destinées à la manipulation de plaquettes semi-conductrices, aux commandes de propulsion aérospatiale ou aux instruments chirurgicaux doivent résister à une exposition chimique sévère et à des pics thermiques élevés sans gonfler, se ramollir ou libérer des composés volatils par dégazage.
Profil thermique et chimique du PEEK
- Service continu : Jusqu'à 250°C (482°F) sans dégradation thermique significative.
- Température de transition vitreuse (Tg) : ~143°C (289°F) ; les chutes de module au-dessus de Tg nécessitent des grades chargés.
- Attaque chimique : Résistant aux hydrocarbures, solvants halogénés, alcalis et fluides automobiles. Attaqué uniquement par l'acide sulfurique concentré ou l'acide nitrique fumant.
- Stérilisation : Supporte plus de 2 000 cycles de vapeur en autoclave, EtO et irradiation gamma sans perte d'intégrité à la traction.
Profil thermique et chimique du LCP
- Service continu : 200°C – 240°C selon le grade de monomère de base spécifique.
- Déflexion maximale (HDT) : Les températures de déflexion thermique atteignent 280°C – 310°C (0,45 MPa), survivant facilement à la refusion de soudure SMT sans plomb à 260°C.
- Attaque chimique : Inertie exceptionnelle face aux carburants aromatiques, alcools et acides ; vulnérable aux bains caustiques alcalins forts en ébullition.
- Absorption d'humidité : Propriétés barrières exceptionnelles ; absorbe moins de 0,02 % d'eau à l'équilibre, éliminant le gonflement.
Procédés et caractéristiques d'écoulement
Le choix entre le PEEK et le LCP nécessite d'évaluer la manière dont les pièces seront réellement fabriquées. Qu'il s'agisse de moulage par injection de millions de composants ou d'usinage CNC de petites séries personnalisées, le comportement à l'état fondu et l'usinabilité dictent la faisabilité.
Comportement au moulage : La domination des parois ultra-minces du LCP
Dans le moulage par injection à haut volume, le LCP est inégalé pour les géométries à parois minces. Comme les chaînes polymères sont déjà ordonnées dans l'état fondu, le LCP présente un rhéofluidification extrême. Sous la pression d'injection, sa viscosité chute, permettant des longueurs d'écoulement supérieures à 200 mm à travers des épaisseurs de paroi aussi fines que 0,15 mm sans bavure. Le retrait au moulage le long du sens d'écoulement est presque négligeable (0,0 % à 0,1 %), offrant une répétabilité des micro-caractéristiques sur des moules multi-empreintes.
Le PEEK, en comparaison, possède une masse fondue visqueuse semblable à du miel nécessitant des températures de fourreau entre 370°C et 400°C et des températures de moule maintenues strictement au-dessus de 160°C. Si le PEEK refroidit trop rapidement dans les caractéristiques de parois minces, il se fige dans un état amorphe à faible cristallinité, avec des performances chimiques et mécaniques compromises. Remplir des parois à micro-pas inférieures à 0,5 mm en PEEK est techniquement difficile et exige un outillage spécialisé à fort tonnage.
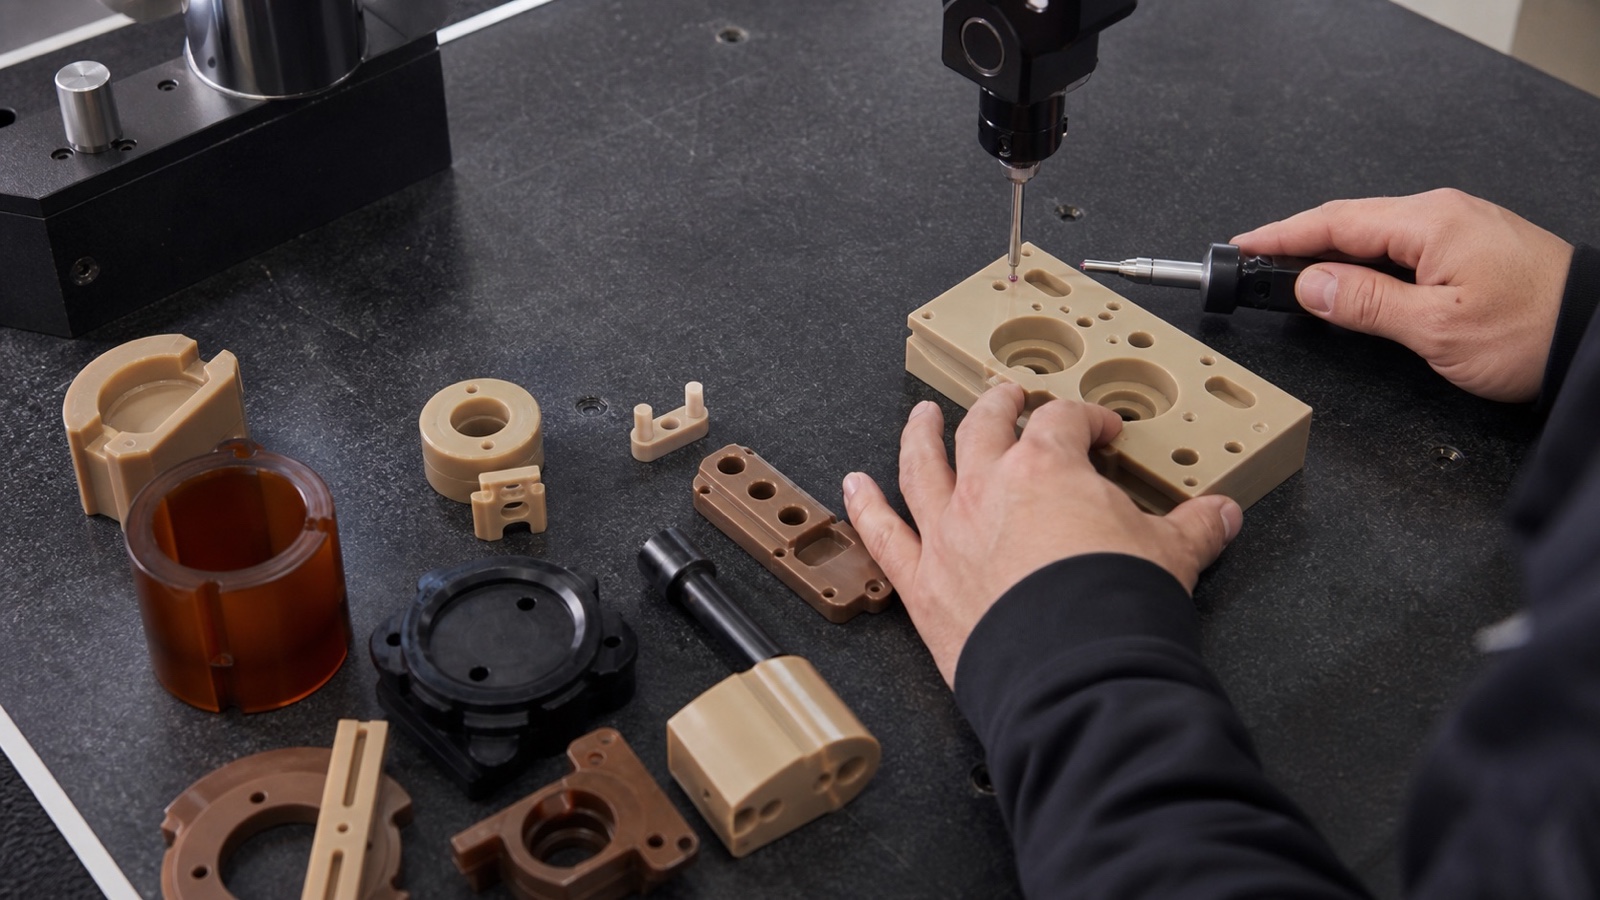
Chez PlasticCNCPro, nous usinons fréquemment des géométries complexes en PEEK avec des tolérances serrées allant jusqu'à ±0,01 mm. Le PEEK vierge s'usine en douceur avec des copeaux continus, comparable au laiton dense ou au POM, bien qu'il nécessite un recuit de détente intermédiaire entre les passes d'ébauche et de finition pour éviter toute déformation due aux contraintes résiduelles.
L'usinage du stock de LCP nécessite des outils en diamant ou en carbure plus tranchants et polis. En raison de son alignement moléculaire fibreux, des parcours d'outils inappropriés ou des arêtes de coupe émoussées peuvent induire une micro-fibrillation (peluchage de surface) ou un pelage laminaire le long des bords de coupe.
Coût, disponibilité et limitations pratiques
Les budgets des projets et les contraintes de fabrication dictent souvent des compromis sur les matériaux. Ni le PEEK ni le LCP ne sont des plastiques de commodité à usage général ; tous deux comportent des structures de coûts élevées qui doivent être justifiées économiquement par les cycles de vie des pièces.
Limitations pratiques du PEEK
Les prix de la résine PEEK brute varient généralement de 80 $ à plus de 130 $ par kilogramme pour les grades standard, le stock certifié pour implants médicaux atteignant plusieurs milliers de dollars par kilogramme.
Le PEEK non chargé présente une sensibilité à l'entaille : les coins internes vifs créent des zones de concentration de contraintes où des fissures de fatigue prématurées peuvent se propager sous des charges mécaniques cycliques.
Limitations pratiques du LCP
Les coûts des composés LCP chargés en verre ou en minéraux sont d'environ 25 $ à 45 $ par kilogramme — nettement inférieurs à la résine PEEK, bien qu'ils restent élevés par rapport au PPS ou au PBT standard.
Les pièces en LCP possèdent des lignes de soudure (lignes de tricotage) faibles lors du moulage par injection. Là où deux flux de matière fondue convergent autour d'une broche centrale, les molécules rigides ne s'interpénètrent pas bien, réduisant la résistance mécanique locale jusqu'à 50–70 %.
Meilleures applications pour les pièces de précision
Le choix du polymère à spécifier dépend de si la pièce nécessite une charge structurelle multi-axes ou une précision diélectrique microscopique. Voici les secteurs principaux où chaque matériau excelle en production.
Où le PEEK excelle
Le PEEK est la référence incontestée lorsque les composants sont soumis à des forces mécaniques sévères, à une friction de glissement, à de la vapeur haute pression ou à une exposition chimique agressive.
- Sièges de soupapes haute pression, plaques de compresseur et clapets
- Anneaux de mandrin pour plaquettes de semi-conducteurs, anneaux de retenue CMP et supports de test
- Cages de fusion vertébrale médicale, implants orthopédiques et blocs d'endoscopie
- Supports de conduits de câblage aérospatiaux, bagues et connecteurs de systèmes de carburant
Où le LCP excelle
Le LCP domine l'électronique miniaturisée où la résistance à la refusion SMT sans plomb et une géométrie ultra-mince et complexe sont obligatoires.
- Connecteurs électriques haute densité à pas fin (pas de 0,35 mm)
- Modules d'antennes 5G ondes millimétriques et cadres d'émetteurs-récepteurs RF
- Bobines de micro-inductances, supports d'objectifs de modules photo et boîtiers de capteurs
- Composants d'allumage automobile et bobines de capteurs haute température
Comment choisir entre le PEEK et le LCP
Lors de l'examen des fichiers CAO des clients et des demandes de devis chez PlasticCNCPro, nous utilisons un cadre de décision technique pour évaluer si le PEEK ou le LCP correspond aux exigences opérationnelles du composant.
Évaluer l'épaisseur de paroi du composant et l'échelle des caractéristiques
Si la pièce comporte des parois inférieures à 0,40 mm ou des micro-fentes sur des grilles multi-broches, le LCP est obligatoire en cas de moulage. Pour les prototypes usinés, le PEEK est généralement plus facile à sculpter dans la masse sans délaminage des bords.
Identifier les exigences de contrainte multi-axes et de palier
Si la pièce subit une usure rotationnelle, un cisaillement multidirectionnel ou une charge par impact, spécifiez le PEEK. La rigidité directionnelle du LCP ne peut pas tolérer un couple non axial important ou une friction de glissement dynamique.
Revoir le cycle d'exposition thermique
Pour une exposition thermique continue et stable au-dessus de 220°C, choisissez le PEEK. Pour des pics thermiques brefs et sévères — comme le passage dans un four de refusion SMT à infrarouge ou en phase vapeur à 260°C — le LCP chargé gère le cycle sans dérive dimensionnelle.
Comparer le volume de production et l'investissement en outillage
Pour les prototypes personnalisés, la production en petites et moyennes séries (10 à 5 000 pièces), ou les géométries complexes où les coûts d'outillage de moulage sont infaisables, l'usinage CNC du PEEK est souvent la voie la plus rentable. Pour des millions de connecteurs électroniques à parois minces identiques, l'outillage d'injection LCP offre une économie unitaire inégalée.
- Ajouter des rayons internes : Incluez toujours des rayons de coins intérieurs d'au moins 0,5 mm pour éliminer la sensibilité à l'entaille dans les pièces en PEEK.
- Prendre en compte l'humidité et l'expansion thermique : Bien que les deux polymères présentent une absorption d'eau négligeable, assurez-vous que les coefficients thermiques (CLTE) correspondent aux assemblages en aluminium ou en acier correspondants sur les plages de température de fonctionnement.
- Recuit post-usinage : Pour des tolérances PEEK ultra-serrées (±0,01 mm), demandez un recuit de détente intermédiaire entre les passes d'ébauche et de finition pour libérer les contraintes d'extrusion verrouillées.
Questions fréquemment posées
Quels sont les inconvénients du matériau PEEK ?
Les principaux inconvénients du PEEK sont son coût élevé en matière première (dépassant souvent 100 $/kg), sa sensibilité à l'entaille dans les grades non renforcés, ses températures de transformation élevées (autour de 400°C) et sa sensibilité aux acides oxydants concentrés comme l'acide sulfurique et nitrique. L'usinage de sections minces exige également un recuit de détente minutieux pour éviter le gauchissement.
Le PEEK est-il plus dur que le Delrin ?
Oui. Le PEEK vierge présente une dureté Rockwell M d'environ M99 à M105 (Rockwell R 126), comparé au Delrin (polyoxyméthylène / POM-H), qui se situe généralement autour de Rockwell M88 à M94 (Rockwell R 120). Le PEEK conserve également sa dureté de surface et son module de traction bien mieux que le Delrin à des températures supérieures à 80°C.
L'Ultem est-il un meilleur matériau que le PEEK ?
Aucun n'est universellement « meilleur » ; cela dépend de votre application. L'Ultem (Polyétherimide / PEI) est un thermoplastique amorphe offrant une rigidité diélectrique plus élevée, une translucidité ambrée naturelle et un coût de matière première nettement inférieur à celui du PEEK. Cependant, le PEEK offre une durée de vie en fatigue bien supérieure, une température de service continu plus élevée (250°C contre 170°C pour l'Ultem), une meilleure résistance à l'usure et une résistance chimique bien plus grande face aux solvants agressifs.
Qu'est-ce qui peut dissoudre le PEEK ?
Le PEEK est pratiquement insoluble dans tous les solvants industriels courants, alcools, fluides hydrauliques et carburants à température ambiante et élevée. Les seuls réactifs chimiques capables de dissoudre ou de dégrader activement le PEEK sont l'acide sulfurique concentré (qui le sulfone et le dissout), l'acide fluorhydrique, l'acide nitrique fumant, ainsi que le chlore ou le brome à températures élevées.
Demander un devis pour polymère de précision
Que vous ayez besoin de pièces en PEEK usinées CNC de haute précision, de composants en LCP ou de conseils sur les matériaux pour des conditions de fonctionnement extrêmes, notre équipe d'ingénieurs à Dongguan est prête à examiner vos plans 2D et vos modèles CAO 3D.