
PEEK vs LCP: Welches Hochleistungspolymer ist besser für Präzisionsteile?
Eine fundierte technische Bewertung im Vergleich von Polyetheretherketon (PEEK) und Flüssigkristallpolymer (LCP). Wir untersuchen mechanische Anisotropie, thermische Beständigkeit, chemische Widerstandsfähigkeit und CNC-Bearbeitbarkeit, um Ihnen bei der Auswahl des richtigen Polymers für Bauteile mit engen Toleranzen zu helfen.
Einführung in PEEK und LCP
In unserer Präzisionswerkstatt in Dongguan stößt unser Ingenieurteam regelmäßig auf Designvorgaben, die die Grenzen von Temperatur, chemischer Belastung und geometrischer Toleranz verschieben. Wenn konventionelle technische Kunststoffe wie POM, Nylon oder Polycarbonat unter extremen Bedingungen versagen, greifen Konstruktionsteams routinemäßig auf Ultra-Polymere zurück. An der Spitze dieser Hierarchie stehen Polyetheretherketon (PEEK) and Flüssigkristallpolymer (LCP).
Obwohl beide Materialien zur Ultra-Performance-Klasse gehören, führt ihre zugrunde liegende makromolekulare Architektur zu deutlich unterschiedlichem technischen Verhalten. PEEK ist ein teilkristallines aromatisches Polyketon mit einem Rückgrat aus Keton- und Etherbindungen. Diese lineare aromatische Struktur sorgt für hohe thermodynamische Stabilität, gleichmäßiges isotropes Verhalten bei unverstärktem Material und außergewöhnliche Zähigkeit in einem Bereich von kryogenen Temperaturen bis hin zu kontinuierlichen hohen Temperaturen.
LCP hingegen besteht aus starren, stabförmigen aromatischen Polyestermolekülen, die sich in der Flüssig- oder Schmelzphase spontan zu geordneten, kristallähnlichen Domänen ausrichten (eine nematische Mesophase). Diese starr-stabförmige Morphologie verleiht LCP unglaubliche Fließeigenschaften und eine selbstverstärkende mechanische Festigkeit im Orientierungsvektor, führt jedoch eine ausgeprägte gerichtete Anisotropie ein, die bei der Bauteilgeometrie und den Werkzeugwegen berücksichtigt werden muss.
PEEK bietet isotrope mechanische Festigkeit, außergewöhnliche Ermüdungsbeständigkeit und Gleitverschleißfestigkeit für Strukturbauteile. LCP bietet unübertroffene Fließfähigkeit bei dünnen Wandstärken, dielektrische Stabilität bei hohen Frequenzen und gratfreie Formbarkeit für miniaturisierte Mikroelektronik.
Vergleich der mechanischen Eigenschaften
Wenn unsere Zerspanungsmechaniker Vorschubgeschwindigkeiten und Fräser für kundenspezifische Bauteile einstellen, bestimmt das mechanische Profil die Spannstrategie, die Wärmeabfuhr und die Auswahl der Werkzeugwege. Zugfestigkeit, Biegemodul und langfristiges Kriechverhalten unter statischer Last unterscheiden sich zwischen diesen beiden Polymeren erheblich.
| Eigenschaft (Standardeinheiten) | Reines PEEK (ungefüllt) | Standard glasfaserverstärktes LCP (30-40%) |
|---|---|---|
| Zugfestigkeit (MPa) | 95 – 105 | 130 – 195 (Fließrichtung) |
| Zugmodul (GPa) | 3.8 – 4.2 | 10 – 15 (Fließrichtung) |
| Bruchdehnung (%) | 30 – 45% (hohe Duktilität) | 1,5 – 3,0% (starr & spröde) |
| Biegemodul (GPa) | 3.9 – 4.1 | 12 – 18 |
| Kerbschlagzähigkeit nach Izod (kJ/m²) | 6.0 – 8.0 | 2.0 – 4.5 |
| Koeffizient der dynamischen Reibung | 0,30 – 0,38 (hervorragende Tribologie) | 0,40 – 0,52 (abrasiv bei Füllstoffen) |
Anisotropie vs. isotrope Zuverlässigkeit
Die grundlegende mechanische Divergenz liegt in der Orientierungsabhängigkeit. Unverstärktes, stranggepresstes PEEK-Rundmaterial oder Plattenmaterial zeigt ein vorhersehbares, isotropes Verhalten: Der Zugwiderstand bleibt gleichmäßig, egal ob die Belastung parallel oder senkrecht zur Extrusionsachse ausgeübt wird. Im Gegensatz dazu richten sich die starr-stabförmigen Polymerketten von LCP während der Verarbeitung stark entlang des Schmelzflussvektors aus.
Diese Fließorientierung führt zu außergewöhnlicher Steifigkeit entlang des Längsvektors, aber die Querzugfestigkeit kann um 50% oder mehr abfallen. Bei der CNC-Bearbeitung erfordert das Drehen oder Fräsen von LCP-Rohlingen eine sorgfältige Planung in Bezug auf die kornartige Ausrichtung, um eine Scherdeleminierung bei aggressiven Schnitten zu vermeiden.
Tribologischer Verschleiß und dynamische Reibung
Wenn dynamische mechanische Last, zyklischer Kontakt oder kontinuierliches Gleiten auftritt – wie bei Drehpumpenbuchsen, Anlaufscheiben oder Ventildichtungen – ist PEEK weitaus überlegen. PEEK bildet einen stabilen, gleichmäßigen Übertragungsfilm auf Gegenflächen aus Stahl und Keramik. LCP wird selten als dynamisches Gleitlager verwendet; ohne spezielle interne Schmiermittel kann seine faserige Oberflächenstruktur Mikro-Abrieb erzeugen und unvorhersehbare Reibungskoeffizienten aufweisen.
Thermische und chemische Beständigkeit
Präzisionsteile für das Wafer-Handling in der Halbleiterindustrie, Steuerungen für die Luft- und Raumfahrtantriebe oder chirurgische Instrumente müssen schwerer chemischer Belastung und erhöhten thermischen Spitzen standhalten, ohne zu quellen, zu erweichen oder flüchtige Gase freizusetzen.
PEEK Thermisches & Chemisches Profil
- Dauerbetrieb: Bis zu 250°C (482°F) ohne signifikanten thermischen Abbau.
- Glasübergangstemperatur (Tg): ~143°C (289°F); Abfall des Moduls über der Tg erfordert gefüllte Typen.
- Chemischer Angriff: Beständig gegen Kohlenwasserstoffe, halogenierte Lösungsmittel, Laugen und Kfz-Flüssigkeiten. Wird nur von konzentrierter Schwefelsäure oder rauchender Salpetersäure angegriffen.
- Sterilisation: Hält über 2.000+ Autoklav-Dampfzyklen, EtO- und Gammabestrahlung ohne Verlust der Zugfestigkeit stand.
LCP Thermisches & Chemisches Profil
- Dauerbetrieb: 200°C – 240°C, abhängig von der spezifischen Basismonomersorte.
- Maximale Durchbiegung (HDT): Wärmeformbeständigkeit erreicht 280°C – 310°C (0,45 MPa), hält bleifreiem SMT-Löten bei 260°C problemlos stand.
- Chemischer Angriff: Hervorragende Inertheit gegenüber aromatischen Kraftstoffen, Alkoholen und Säuren; anfällig für siedende, stark alkalische Laugenbäder.
- Feuchtigkeitsaufnahme: Außergewöhnliche Barriereeigenschaften; nimmt im Gleichgewicht weniger als 0,02% Wasser auf, wodurch Quellungen eliminiert werden.
Verarbeitung und Fließeigenschaften
Die Wahl zwischen PEEK und LCP erfordert eine Bewertung, wie die Teile tatsächlich hergestellt werden sollen. Ob beim Spritzgießen von Millionen von Bauteilen oder beim CNC-Fräsen von kundenspezifischen Kleinserien: Schmelzverhalten und Bearbeitbarkeit bestimmen die Machbarkeit.
Formgebungsverhalten: Die Dominanz von LCP bei ultradünnen Wänden
Beim Hochvolumen-Spritzguss ist LCP für dünnwandige Geometrien unübertroffen. Da die Polymerketten in der Schmelze bereits geordnet sind, weist LCP ein extremes Strukturviskositätsverhalten auf. Unter Einspritzdruck sinkt die Viskosität drastisch, was Fließlängen von über 200 mm bei Wandstärken von nur 0,15 mm ohne Gratbildung ermöglicht. Der Formschrumpf in Fließrichtung ist nahezu vernachlässigbar (0,0% bis 0,1%), was die Wiederholgenauigkeit von Mikrostrukturen in Mehrkavitäten-Werkzeugen gewährleistet.
PEEK hingegen besitzt eine viskose, honigartige Schmelze, die Zylindertemperaturen zwischen 370°C und 400°C und Formtemperaturen von konstant über 160°C erfordert. Wenn PEEK in dünnwandigen Formmerkmalen zu schnell abkühlt, erstarrt es in einem amorphen Zustand mit geringer Kristallinität, was die chemische und mechanische Leistung beeinträchtigt. Das Füllen von Mikro-Wandstärken unter 0,5 mm mit PEEK ist technisch schwierig und erfordert spezielle Hochtonnage-Werkzeuge.
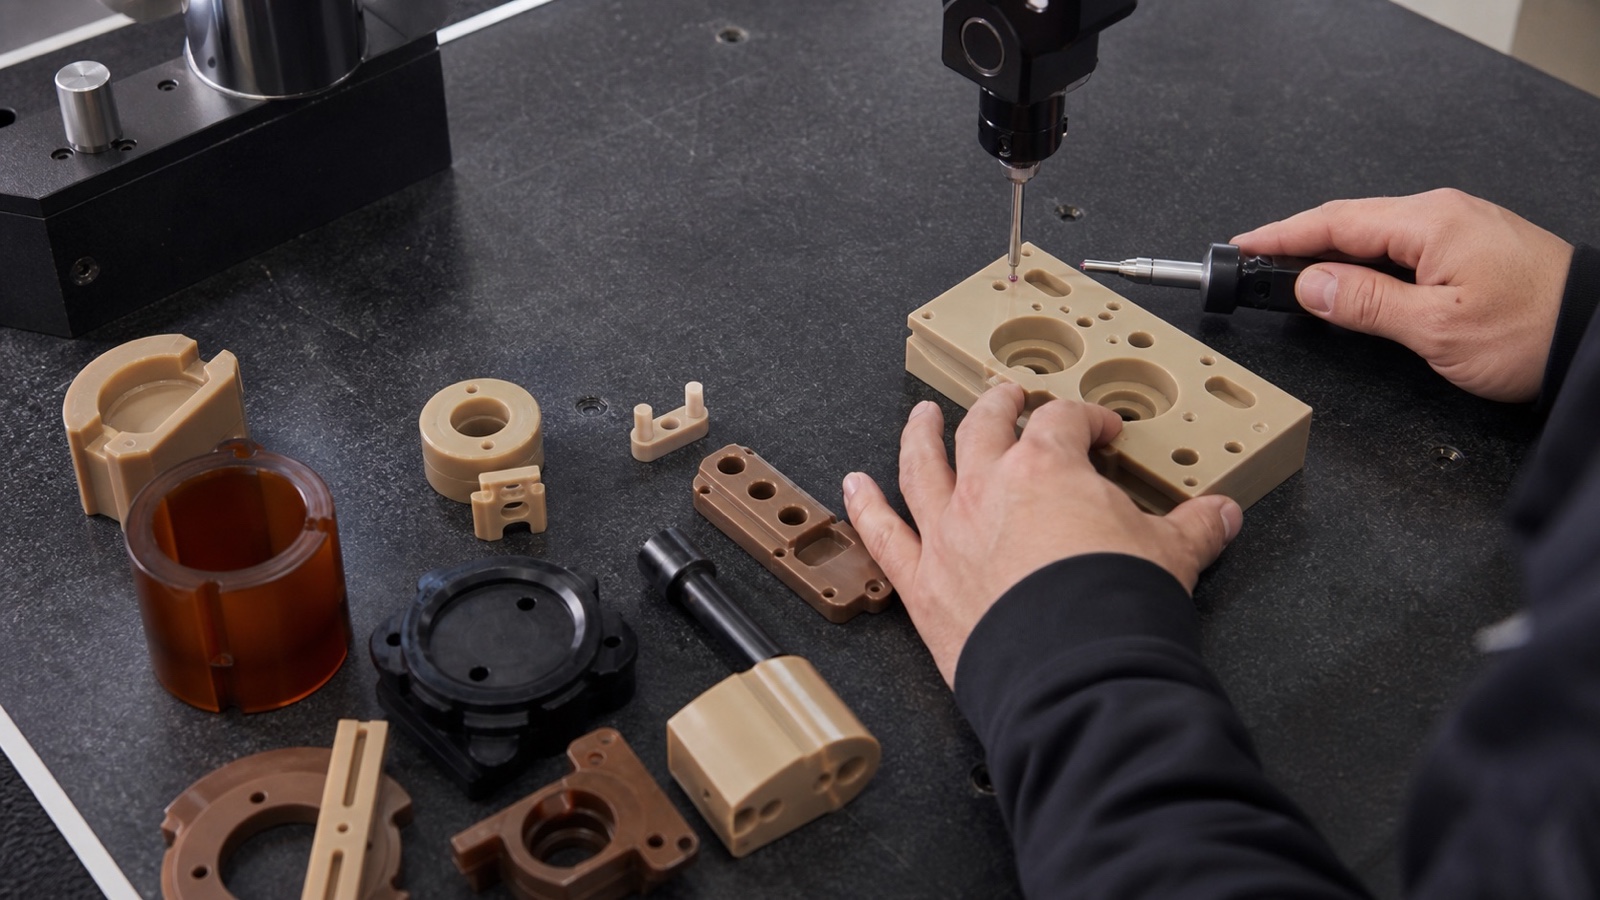
Bei PlasticCNCPro fertigen wir häufig komplexe PEEK-Geometrien mit engen Toleranzen bis hinunter zu ±0,01 mm. Reines PEEK lässt sich mit kontinuierlichen Spänen glatt bearbeiten, vergleichbar mit Messing oder POM, erfordert jedoch eine zwischengeschaltete Spannungsarmglühung zwischen Schrupp- und Schlichtdurchgängen, um Verformungen durch Eigenspannungen zu vermeiden.
Die Bearbeitung von LCP-Rohlingen erfordert schärfere, polierte Diamant- oder Hartmetallwerkzeuge. Aufgrund seiner faserigen molekularen Ausrichtung können unsachgemäße Werkzeugwege oder stumpfe Schneidkanten zu Mikrofibrillierung (Oberflächenausfransung) oder laminarem Ablösen an den Schnittkanten führen.
Kosten, Verfügbarkeit und praktische Einschränkungen
Projektbudgets und Fertigungsbeschränkungen diktieren oft Materialkompromisse. Weder PEEK noch LCP sind allgemeine Standardkunststoffe; beide haben eine Premium-Kostenstruktur, die durch die Lebensdauer der Teile wirtschaftlich gerechtfertigt werden muss.
Praktische Einschränkungen bei PEEK
Die Preise für PEEK-Rohharz liegen typischerweise zwischen 80 $ und über 130 $ pro Kilogramm für Standardqualitäten, wobei zertifiziertes medizinisches Implantatmaterial mehrere tausend Dollar pro Kilogramm erreichen kann.
Ungefülltes PEEK zeigt Kerbempfindlichkeit: Scharfe Innenecken bilden Spannungskonzentrationszonen, in denen sich bei zyklischer mechanischer Belastung vorzeitige Ermüdungsrisse ausbreiten können.
Praktische Einschränkungen bei LCP
Standard-glasfaser- oder mineralgefüllte LCP-Compounds kosten etwa 25 $ bis 45 $ pro Kilogramm – deutlich niedriger als PEEK-Harz, aber immer noch teurer als Standard-PPS oder PBT.
LCP-Teile weisen beim Spritzgießen schwache Bindenahtbereiche (Knitlines) auf. Wo zwei Schmelzeströme um einen Kernstift zusammenfließen, durchdringen sich die starren Moleküle nicht gut, was die lokale mechanische Festigkeit um bis zu 50–70% verringert.
Beste Anwendungen für Präzisionsteile
Die Entscheidung, welches Polymer spezifiziert werden soll, hängt davon ab, ob das Teil strukturelle mehrachsige Belastungen tragen muss oder mikroskopische dielektrische Präzision erfordert. Hier sind die primären Sektoren, in denen sich jedes Material in der Produktion auszeichnet.
Wo PEEK glänzt
PEEK ist der unangefochtene Maßstab, wenn Bauteile extremen mechanischen Kräften, Gleitreibung, Hochdruckdampf oder rauer chemischer Belastung ausgesetzt sind.
- Hochdruck-Ventilsitze, Kompressorplatten und Ventilteller
- Wafer-Spannringe für Halbleiter, CMP-Halteringe und Testsockel
- Medizinische Wirbelsäulen-Fusionskäfige, orthopädische Implantate und Endoskopie-Blöcke
- Kabelkanalhalterungen, Buchsen und Kraftstoffsystem-Anschlüsse für die Luft- und Raumfahrt
Wo LCP glänzt
LCP dominiert die miniaturisierte Elektronik, wo Beständigkeit gegen bleifreies Reflow-Löten und ultradünne, komplexe Geometrien zwingend erforderlich sind.
- Hochdichte elektrische Steckverbinder mit feinem Rastermaß (0,35 mm Pitch)
- 5G-Millimeterwellen-Antennenmodule und RF-Transceiver-Gehäuse
- Mikrospulenkörper, Linsenhalter für Kameramodule und Sensorgehäuse
- Kfz-Zündungskomponenten und Hochtemperatur-Sensorspulenkörper
Wie man zwischen PEEK und LCP wählt
Bei der Überprüfung von Kunden-CAD-Dateien und RFQs bei PlasticCNCPro nutzen wir einen technischen Entscheidungsrahmen, um zu bewerten, ob PEEK oder LCP den betrieblichen Anforderungen des Bauteils entspricht.
Bewertung der Wandstärke des Bauteils & Skalierung der Merkmale
Wenn das Teil Wände unter 0,40 mm oder Mikroschlitze über Rastergitter aufweist, ist LCP beim Spritzgießen obligatorisch. Für gefräste Prototypen ist PEEK im Allgemeinen einfacher aus dem Vollen zu bearbeiten, ohne dass es zu Kantendelaminierung kommt.
Identifizierung von mehrachsigen Spannungs- und Lageranforderungen
Wenn das Teil Rotationsverschleiß, mehrfacher Scherbelastung oder Stoßbelastung ausgesetzt ist, spezifizieren Sie PEEK. Die gerichtete Steifigkeit von LCP kann kein schweres nicht-axiales Drehmoment oder dynamische Gleitreibung tolerieren.
Überprüfung des thermischen Belastungszyklus
Wählen Sie für kontinuierliche, gleichmäßige thermische Belastung über 220°C PEEK. Für kurze, heftige thermische Spitzen – wie beim Durchlaufen eines Infrarot- oder Dampfphasen-SMT-Reflow-Ofens bei 260°C – bewältigt gefülltes LCP den Zyklus ohne maßliche Drift.
Vergleich von Produktionsvolumen und Werkzeuginvestition
Für kundenspezifische Prototypen, Klein- bis Mittelserien (10 bis 5.000 Stück) oder komplexe Geometrien, bei denen Werkzeugkosten für Formen nicht machbar sind, ist die CNC-Bearbeitung von PEEK häufig der kostengünstigste Weg. Für Millionen identischer, dünnwandiger elektronischer Steckverbinder bietet LCP-Spritzgusswerkzeug eine unübertroffene Stückökonomie.
- Innenradien hinzufügen: Integrieren Sie immer mindestens 0,5 mm Innenradius, um Kerbempfindlichkeit in PEEK-Teilen zu eliminieren.
- Feuchtigkeit und thermische Ausdehnung berücksichtigen: Obwohl beide Polymere eine vernachlässigbare Wasseraufnahme aufweisen, stellen Sie sicher, dass die thermischen Ausdehnungskoeffizienten (CLTE) über die Betriebstemperaturbereiche hinweg mit den passenden Aluminium- oder Stahlbaugruppen übereinstimmen.
- Spannungsarmglühen nach der Bearbeitung: Für PEEK-Toleranzen (±0,01 mm) fordern Sie eine zwischengeschaltete Spannungsarmglühung zwischen Schrupp- und Schlichtdurchgängen an, um eingesperrte Extrusionsspannungen abzubauen.
Häufig gestellte Fragen
Was sind die Nachteile von PEEK-Material?
Die primären Nachteile von PEEK sind die hohen Rohmaterialkosten (oft über 100 $/kg), die Kerbempfindlichkeit bei nicht verstärkten Typen, hohe Verarbeitungstemperaturen (um 400°C) und die Empfindlichkeit gegenüber konzentrierten oxidierenden Säuren wie Schwefel- und Salpetersäure. Die Bearbeitung dünner Querschnitte erfordert zudem ein sorgfältiges Spannungsarmglühen, um Verzug zu verhindern.
Ist PEEK härter als Delrin?
Ja. Reines PEEK weist eine Rockwell M-Härte von etwa M99 bis M105 (Rockwell R 126) auf, im Vergleich zu Delrin (Polyoxymethylen / POM-H), das typischerweise bei Rockwell M88 bis M94 (Rockwell R 120) liegt. PEEK behält seine Oberflächenhärte und seinen Zugmodul bei Temperaturen über 80°C weitaus besser als Delrin.
Ist Ultem ein besseres Material als PEEK?
Keines ist universell "besser"; es hängt von Ihrer Anwendung ab. Ultem (Polyetherimid / PEI) ist ein amorpher Thermoplast, der eine höhere Durchschlagfestigkeit, natürliche bernsteinfarbene Transluzenz und deutlich geringere Rohmaterialkosten als PEEK bietet. PEEK bietet jedoch eine weitaus überlegene Ermüdungslebensdauer, eine höhere Dauergebrauchstemperatur (250°C gegenüber 170°C für Ultem), eine höhere Verschleißfestigkeit und eine weitaus größere chemische Beständigkeit gegenüber aggressiven Lösungsmitteln.
Was kann PEEK auflösen?
PEEK ist in allen gängigen industriellen Lösungsmitteln, Alkoholen, Hydraulikflüssigkeiten und Kraftstoffen bei Umgebungs- und erhöhten Temperaturen praktisch unlöslich. Die einzigen chemischen Reagenzien, die PEEK aktiv auflösen oder abbauen können, sind konzentrierte Schwefelsäure (die es sulfoniert und auflöst), Flusssäure, rauchende Salpetersäure sowie Chlor oder Brom bei erhöhten Temperaturen.
Fordern Sie ein Angebot für Präzisionspolymere an
Egal, ob Sie hochpräzise CNC-gefräste PEEK-Teile, LCP-Komponenten oder Materialberatung für extreme Betriebsbedingungen benötigen, unser Ingenieurteam in Dongguan steht bereit, um Ihre 2D-Zeichnungen und 3D-CAD-Modelle zu prüfen.