
Ingegneria termica e lavorazione di polimeri
Temperatura di deformazione termica (HDT) vs Punto di fusione: cosa conta di più?
Quando si dimensionano plastiche tecniche per componenti meccanici strutturali, fare affidamento esclusivamente sul punto di fusione riportato nella scheda tecnica di un polimero è uno degli errori più costosi che un ingegnere possa commettere. Ecco la nostra analisi pratica su cosa significano realmente la temperatura di deformazione termica (HDT) e il punto di fusione, come differiscono tra resine cristalline e amorfe e quale metrica deve guidare le vostre decisioni progettuali.
Concetto chiave per meccanici e progettisti
Il punto di fusione indica quando un polimero passa a uno stato liquido isotropo durante il processo di fusione. La temperatura di deformazione termica (HDT) rivela la soglia esatta in cui il componente plastico finito, sottoposto a carico, si deforma in modo irreversibile sotto stress meccanico reale. Per l'affidabilità operativa, l'HDT è quasi sempre la specifica determinante.
Cos'è il punto di fusione della plastica?
In chimica fisica, il punto di fusione (Tm) segna il cambiamento di fase termodinamico in cui una sostanza solida passa a un fluido fuso. A questa soglia, l'energia termica vince i legami intermolecolari che mantengono le catene molecolari in un reticolo cristallino ordinato. Tuttavia, quando si lavorano polimeri sintetici in officina, il termine "punto di fusione" comporta notevoli avvertenze.
I materiali termoplastici possono essere fusi, raffreddati, rimodellati e risolidificati ripetutamente tramite cicli termici. Al contrario, i termoindurenti (come resine epossidiche reticolate, fenoliche o gomme vulcanizzate) non possiedono un vero punto di fusione. Sottoporre un termoindurente a un input termico estremo porta direttamente alla rottura della catena covalente — degradazione termica e carbonizzazione — piuttosto che alla liquefazione fluida.
L'eccezione delle plastiche amorfe
Strettamente parlando, i materiali termoplastici amorfi — come il policarbonato (PC), il polimetilmetacrilato (PMMA) e l'acrilonitrile butadiene stirene (ABS) — non hanno un punto di fusione termodinamico distinto. Poiché la loro struttura molecolare assomiglia a una "ciotola di spaghetti" non allineata senza reticolo cristallino, essi mostrano solo una temperatura di transizione vetrosa (Tg). Above Tg, si ammorbidiscono gradualmente attraverso uno spettro di lavorazione esteso senza un cambiamento di fase cristallina endotermica.
Cosa significa temperatura di deformazione termica (HDT)?
La temperatura di deformazione termica (HDT), standardizzata secondo ASTM D648 and ISO 75, misura la temperatura precisa alla quale una barra di prova polimerica standard si deflette di una distanza arbitraria (tipicamente 0.25 mm / 0.010 in) mentre è sottoposta a un carico di flessione definito in un bagno di olio siliconico riscaldato.
A differenza dei punti di transizione molecolare teorici, l'HDT tiene conto direttamente di come lo stress meccanico influenzi il modulo di elasticità di un polimero sotto energia termica elevata. Riflette i limiti ingegneristici pratici: molto prima che un polimero fonda in liquido, il suo modulo di Young diminuisce drasticamente, portando a flessioni, bloccaggi o completo scorrimento strutturale (creep).
HDT a 0.455 MPa (66 psi)
Applica un carico meccanico minimo. Simula componenti leggermente sollecitati, involucri interni, alloggiamenti elettronici o parti che supportano solo il proprio peso sotto calore ambientale interno elevato.
HDT a 1.82 MPa (264 psi)
Rappresenta condizioni operative industriali realistiche. Ideale per dimensionare ingranaggi portanti, blocchi di guida lineari, staffe per attuatori robotici e assemblaggi di collettori dove le forze meccaniche coesistono con il calore continuo.
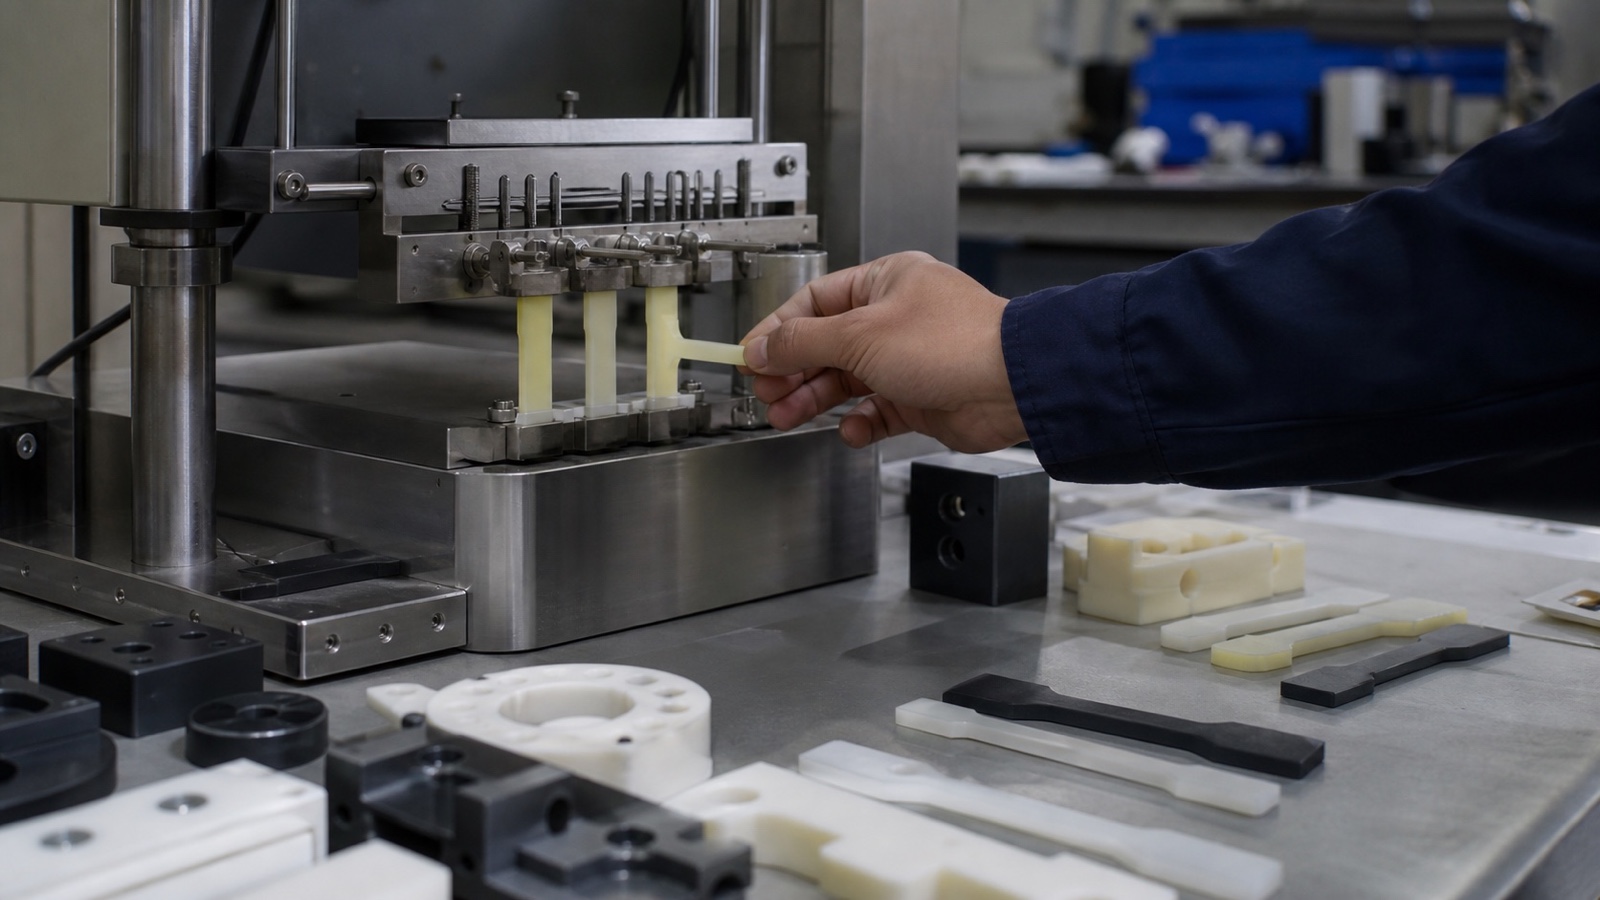
Punto di fusione vs Temperatura di deformazione termica: differenze principali
Il divario operativo tra il punto di fusione di un polimero e la sua HDT può variare da 30°C a oltre 180°C a seconda della cristallinità molecolare e dei carichi di rinforzo. Confondere questi due valori porta regolarmente a guasti sul campo fuori specifica, rotori di pompe bloccati e boccole strutturali collassate.
| Vettore di confronto | Punto di fusione (Tm) | Temp. di deformazione termica (HDT) |
|---|---|---|
| Definizione primaria | Transizione di fase liquida termodinamica | Temperatura di specifica flessione sotto carico |
| Stress meccanico applicato | Zero (test molecolare senza stress) | Carico standardizzato di 0.455 MPa o 1.82 MPa |
| Classi di polimeri applicabili | Solo termoplastici semi-cristallini | Tutti i termoplastici solidi e compositi rinforzati |
| Rilevanza industriale primaria | Stampaggio a iniezione, estrusione, dimensionamento canali caldi | Ingegneria di componenti strutturali, uso finale CNC |
| Margine di sicurezza richiesto | Non applicabile per confini strutturali | Deve operare 15°C–30°C sotto l'HDT nominale |
Plastiche cristalline vs amorfe
Comprendere la morfologia dei polimeri è essenziale quando si interpretano le schede tecniche termiche. I materiali termoplastici si dividono in due grandi categorie strutturali: semi-cristallini e amorfi. Ognuno risponde in modo completamente diverso quando sottoposto a energia termica e carichi meccanici.
Resine semi-cristalline (POM, PA66, PEEK, PET, PP, UHMW-PE)
Questi materiali presentano domini cristallini densamente impacchettati intrecciati con tasche di matrice amorfa. Esibiscono punti di fusione netti e distinti. Al di sotto di Tm, la struttura cristallina mantiene elevata rigidità, resistenza all'usura e protezione chimica.
Nota ingegneristica: Nei polimeri semi-cristallini non caricati come il POM standard o il Nylon 6/6, l'HDT non rinforzata a 1.82 MPa è spesso drasticamente inferiore al suo punto di fusione. Il Nylon 6/6 fonde a 260°C, ma senza rinforzi si deflette sotto un carico di 1.82 MPa a soli 75°C–85°C!
Resine amorfe (ABS, PC, PMMA, PEI, PSU, PVC)
Le catene amorfe sono intrecciate uniformemente senza periodicità cristallina. Si ammorbidiscono progressivamente man mano che la temperatura supera la soglia di transizione vetrosa (Tg).
Nota ingegneristica: Poiché le plastiche amorfe non presentano un collasso improvviso della fusione cristallina, la loro HDT segue solitamente da vicino la loro Tg. Ad esempio, il policarbonato (PC) mantiene una rigidità dimensionale affidabile fino a 130°C–140°C, pochi gradi sotto la sua transizione vetrosa (~145°C).
Tabelle del punto di fusione e HDT per materiali comuni
La tabella seguente raccoglie i valori di laboratorio fisici per polimeri di base, tecnici e ad alte prestazioni regolarmente lavorati nel nostro stabilimento di Dongguan. Notare la differenza critica tra gradi non caricati e rinforzati con fibre.
| Grado del polimero | Morfologia | Punto di fusione (Tm) | HDT a 0.455 MPa | HDT a 1.82 MPa |
|---|---|---|---|---|
| Polipropilene (PP) | Semi-cristallino | 160°C – 165°C | 100°C – 105°C | 52°C – 60°C |
| HDPE (Polietilene ad alta densità) | Semi-cristallino | 130°C – 135°C | 70°C – 80°C | 43°C – 48°C |
| ABS (Uso generale) | Amorfo | Nessuno (si ammorbidisce >105°C) | 92°C – 98°C | 82°C – 88°C |
| Policarbonato (PC non caricato) | Amorfo | Nessuno (si ammorbidisce >150°C) | 138°C – 142°C | 128°C – 132°C |
| POM-C (Copolimero acetalico) | Semi-cristallino | 165°C – 168°C | 158°C – 162°C | 95°C – 110°C |
| Nylon 6/6 (PA66 non caricato) | Semi-cristallino | 255°C – 265°C | 170°C – 185°C | 75°C – 90°C |
| Nylon 6/6 (PA66 + 30% fibra di vetro) | Composito semi-cristallino | 255°C – 265°C | 250°C – 255°C | 235°C – 245°C |
| PEEK (Vergine non caricato) | Semi-cristallino | 340°C – 343°C | 240°C – 250°C | 152°C – 160°C |
| PEEK (30% fibra di vetro / carbonio) | Composito semi-cristallino | 340°C – 343°C | 320°C – 330°C | 300°C – 315°C |
| PEI (Ultem 1000 non caricato) | Amorfo | Nessuno (si ammorbidisce >217°C) | 210°C – 215°C | 198°C – 202°C |
Perché il punto di fusione è importante nello stampaggio a iniezione e nella produzione
Mentre gli ingegneri strutturali danno priorità all'HDT per l'affidabilità meccanica, gli ingegneri di produzione e i produttori di stampi si affidano fortemente al punto di fusione per governare i processi di trasformazione. Nello stampaggio a iniezione, nell'estrusione e nella sigillatura termica secondaria, il punto di fusione stabilisce le basi per:
Zone di temperatura del cilindro e reologia della fusione
Impostare correttamente i riscaldatori del cilindro a vite sopra Tm garantisce una plastificazione omogenea della resina senza che pellet di taglio non fusi graffino i cilindri o intasino gli ugelli.
Progettazione dello stampo e dimensionamento del canale di colata
I polimeri con punti di fusione netti (come Nylon o POM) mostrano un rapido congelamento all'ingresso negli stampi più freddi. I canali devono essere dimensionati adeguatamente per riempire le cavità prima che il congelamento causi vuoti da cavitazione.
Prevenzione della degradazione termica
Superare le finestre di lavorazione sicure provoca scissione della catena, striature da sfiato gas (splay), scolorimento e una perdita radicale della tenacità all'impatto nelle forme finite.
Nota del meccanico: calore da attrito nella fresatura CNC
Nella fresatura e tornitura CNC, anche il punto di fusione gioca un ruolo diretto. I polimeri con bassi punti di fusione (come PE e PP) si risaldano istantaneamente attraverso i canali dei trucioli o accumulano materiale sui taglienti se avanzamenti, velocità e refrigeranti ad aria sono calcolati male. Utilizziamo taglienti lucidati e geometrie ad alto carico di truciolo per estrarre il calore tramite il truciolo prima che le temperature locali superino la zona di fusione.
Perché la temperatura di deformazione termica conta nelle applicazioni di uso finale
Nell'uso di macchinari industriali, le parti in plastica strutturale raggiungono raramente il loro punto di fusione. Falliscono invece perché la temperatura operativa supera la loro HDT sotto sforzo di lavoro. La conseguenza non è una pozza di liquido, ma una deformazione elastica e plastica che causa fermi operativi.
Perdita di tolleranze critiche e grippaggio dei cuscinetti
Considerate una boccola in PA66 non rinforzata all'interno di un tenditore per nastro trasportatore. Se l'attrito e l'aria interna raggiungono i 95°C, la boccola rimane 165°C sotto il suo punto di fusione. Tuttavia, poiché la sua HDT a 1.82 MPa è di circa 80°C, la boccola scorre sotto la tensione radiale del nastro, riduce il gioco sull'albero e grippa il cuscinetto.
Deformazione del collettore fluido e perdite dalle guarnizioni
Nei blocchi fluidi medicali o a semiconduttori lavorati in polipropilene o POM, la pressione idraulica esercita una forza di flessione sostenuta sui bossoli di fissaggio esterni. Se i fluidi di pulizia caldi spingono le temperature localizzate oltre l'HDT, il pretensionamento dei bulloni si allenta, le facce si deformano e le guarnizioni saltano.
Non conformità di sicurezza elettrica ed elettronica
Standard come UL 746C, IEC 60950 e specifiche automotive tier-1 richiedono che morsettiere in plastica, staffe per relè e isolatori per sbarre mantengano una separazione meccanica rigida in condizioni operative elevate per prevenire archi elettrici e cortocircuiti.
Fattori che influenzano il punto di fusione e l'HDT
Né il punto di fusione né l'HDT sono costanti completamente rigide; entrambi rispondono alla chimica del polimero, alle fibre di rinforzo e alle variabili operative esterne.
Rinforzo con fibre di vetro e carbonio
L'aggiunta di 30% di fibre di vetro altera a malapena il punto di fusione termodinamico (Tm rimane governato dalla matrice), ma aumenta drasticamente l'HDT a 1.82 MPa — portando il PA66 da ~80°C a ~240°C e il PEEK da ~155°C a ~315°C.
Entità del carico meccanico applicato
L'HDT diminuisce significativamente all'aumentare del carico. Confrontare schede tecniche testate a 0.455 MPa vs 1.82 MPa mostra spesso una discrepanza da 50°C a 80°C su gradi di resina identici.
Assorbimento di umidità e plastificazione
I materiali igroscopici come le poliammidi (Nylon 6 e 66) assorbono l'umidità ambientale. L'acqua assorbita agisce come plastificante interno, abbassando sia la temperatura di transizione vetrosa che l'HDT fino a 20°C–35°C.
Stress residuo interno e stato di ricottura
La lavorazione di barre di plastica pesanti rilascia tensioni di stampaggio interne. Le parti non ricotte si deflettono a temperature più basse. In PlasticCNCPro, utilizziamo cicli di ricottura termica intermedi su PEEK, Ultem e Acetale per normalizzare lo stress e preservare le massime prestazioni termiche.
Come scegliere la plastica giusta: prima il punto di fusione o l'HDT?
Seguite questa sequenza decisionale pratica in 4 passaggi quando filtrate le schede tecniche dei polimeri per il vostro progetto di design:
Determinare il carico continuo vs presenza statica
Se il componente supporta coppia meccanica, forza di serraggio o pressione idraulica, scartate completamente il punto di fusione. Il vostro tetto termico primario è l' HDT a 1.82 MPa.
Applicare margini di sicurezza pratici
Poiché l'HDT è un test di flessione a breve termine standardizzato, le temperature di servizio meccanico continuo dovrebbero generalmente rimanere almeno 15°C a 30°C sotto il valore HDT nominale per tenere conto dello scorrimento (creep) durante cicli operativi prolungati.
Valutare le esigenze di rinforzo
Se la resistenza chimica richiede un polimero semi-cristallino (come PEEK, PPS o Nylon) ma i carichi strutturali superano la sua HDT non rinforzata, passate a un grado rinforzato con 30% di fibra di vetro o fibra di carbonio.
Controllare l'esposizione termica secondaria
Se le parti subiscono una sterilizzazione momentanea in autoclave, saldatura a ultrasuoni o saldatura a rifusione senza carico sostenuto, verificare che le escursioni di temperatura di picco rimangano al di sotto sia dell'HDT a 0.455 MPa che dell'inizio della fusione.
Confronti critici: HDT vs Vicat, Tg e Temperatura di uso continuo
Le schede tecniche pubblicano anche altre metriche termiche. Ecco come l'HDT si correla con la temperatura di rammollimento Vicat, la transizione vetrosa (Tg) e la temperatura di uso continuo (CUT):
| Metrica termica | Configurazione di test / Meccanismo | Quando governa la vostra parte |
|---|---|---|
| Rammollimento Vicat (ASTM D1525) | Punta ad ago piatta penetra 1 mm sotto carico di 10 N o 50 N | Durezza superficiale, indentazione localizzata, resistenza al contatto pin |
| Transizione vetrosa (Tg) | Misurazione DSC dove le catene passano da vetrose rigide a gommose | Soffitto chiaro per plastiche amorfe; baseline di impatto |
| Temp. di uso continuo (CUT / RTI) | Invecchiamento termico (es. UL 746B) mantenendo il 50% delle proprietà oltre 100k ore | Resistenza ossidativa a lungo termine e durata pluriennale |
A che temperatura inizia a fondere il PLA?
Il normale acido polilattico (PLA) mostra un punto di fusione tra 150°C e 180°C (a seconda del rapporto di enantiomeri D-lattide). Nella stampa 3D e nell'estrusione a fusione, le temperature dell'estrusore sono mantenute più alte, tra 190°C e 220°C, per abbassare la viscosità di fusione per l'estrusione fluida.
Avvertenza pratica per prototipi funzionali
Mentre il PLA fonde intorno ai 160°C, la sua temperatura di transizione vetrosa (Tg) is only 55°C a 60°C, e la sua HDT sotto carichi modesti è ugualmente scarsa (~55°C). Un componente in PLA lasciato sul cruscotto di un'auto sotto la luce solare diretta estiva si affloscerà e si deformerà completamente, anche se la temperatura ambiente non si avvicina mai al suo punto di fusione.
Quale plastica ha il punto di fusione più alto?
Tra i polimeri tecnici lavorabili per fusione commercialmente validi, PEEK (Polietere etere chetone) si classifica quasi al vertice con un punto di fusione di 343°C (649°F). Varianti di poliarileterchetone di fascia alta come il PEKK possono raggiungere fino a 360°C.
Il politetrafluoroetilene (PTFE/Teflon) mostra una transizione di fusione in gel a 327°C, ma a causa della sua estrema viscosità di fusione, non può essere stampato a iniezione e deve invece essere sinterizzato e lavorato CNC da barre.
Eccellenza HDT: Per una rigidità a carico termico ultra-elevato, i materiali lavorabili per fusione sono guidati dal PEEK rinforzato al 30% CF (HDT a 1.82 MPa = 315°C) e polimmidi sinterizzate come Vespel (SP-1), che offrono mantenimento strutturale oltre i 350°C.
Il punto di fusione o di ebollizione è più alto?
Nella termodinamica standard, il punto di ebollizione è sempre più alto del punto di fusione. Tuttavia, le plastiche non hanno un punto di ebollizione.
Poiché le catene polimeriche sintetiche possiedono pesi molecolari enormi (decine o centinaia di migliaia di grammi per mole), i legami covalenti che tengono insieme i singoli atomi all'interno della spina dorsale si rompono ben prima che sufficiente energia termica possa vaporizzare intere macromolecole in un gas. Riscaldare la plastica molto oltre il suo punto di fusione porta a pirolisi termica, cracking chimico, fumo e rilascio di gas organici volatili combustibili — mai a una pulita ebollizione di vapore.
Domande frequenti
Qual è il punto di fusione della plastica?
Il punto di fusione della plastica è l'intervallo di temperatura in cui i domini cristallini nei termoplastici semi-cristallini si rompono, convertendo il materiale da uno stato solido a un fluido fuso scorrevole. Tipicamente varia da 110°C per i polietileni di base a bassa densità a oltre 340°C per polimeri ad alte prestazioni come il PEEK.
A che temperatura fonde la plastica?
La maggior parte delle plastiche domestiche di base fonde tra 110°C e 165°C (es. LDPE a ~115°C, polipropilene a ~160°C). Le plastiche tecniche come l'acetale (POM) fondono vicino ai 168°C, il Nylon 6/6 a ~260°C e il PEEK a ~343°C. Le plastiche amorfe come ABS e PC non fondono in modo netto, ma si ammorbidiscono in liquidi modellabili rispettivamente sopra i 105°C e 150°C.
Perché le plastiche hanno punti di fusione relativamente bassi?
Le plastiche hanno punti di fusione molto più bassi dei metalli o delle ceramiche perché le catene polimeriche sono tenute insieme da forze intermolecolari secondarie (come legami di van der Waals e legami a idrogeno) anziché da legami cristallini metallici o ionici. Questi legami intermolecolari deboli richiedono molta meno energia cinetica per dissociarsi.
La plastica fonde a 95 gradi?
A 95°C (203°F), i termoplastici standard non fonderanno completamente in liquido, ma le plastiche a bassa temperatura (come LDPE, PLA o film sottili) si ammorbidiranno significativamente, perderanno rigidità strutturale e si afflosceranno sotto il proprio peso. L'acqua bollente (100°C) è sufficiente per deformare gravemente il PLA stampato in 3D, il PVC non rinforzato e i polietileni lavorati a filo caldo.
Qual è il punto di fusione delle plastiche comuni?
Gli intervalli comuni includono: HDPE (130°C–135°C), polipropilene (160°C–165°C), POM / Delrin (165°C–175°C), PET (245°C–255°C), Nylon 6/6 (255°C–265°C), PTFE (transizione a 327°C) e PEEK (343°C).
Lavorazione di precisione per polimeri ad alta temperatura
In PlasticCNCPro, siamo specializzati esclusivamente nella fresatura CNC di precisione, tornitura e lavorazione personalizzata a tolleranze strette di polimeri tecnici. Che il vostro progetto richieda elevate prestazioni HDT sotto carico continuo (come PEEK-CF30, PEI Ultem o PA66-GF30) o una chiara trasparenza ottica con polimeri amorfi, il nostro team di ingegneri a Dongguan, Cina, offre una stabilità dimensionale prevedibile dai prototipi iniziali alla produzione in serie ripetuta.
Inizia il tuo progetto
Richiedi un preventivo CNC per plastica di precisione
Inviate i vostri disegni 2D, modelli CAD 3D (STEP/IGES), condizioni operative termiche e specifiche di tolleranza. Il nostro team di ingegneria applicativa fornirà una revisione completa della producibilità DFM e un preventivo competitivo.