
熱工程與聚合物加工
熱變形溫度 vs 熔點:哪個更重要?
在為結構性機械零件選擇工程塑膠時,嚴格依賴聚合物數據表上的熔點是工程師最昂貴的錯誤之一。以下我們從加工現場的角度,詳細拆解熱變形溫度 (HDT) 與熔點的實際意義、它們在結晶型與非結晶型樹脂中的區別,以及哪項指標應決定您的設計決策。
給機械師與設計師的關鍵要點
熔點告訴您聚合物在熔融加工過程中何時轉變為各向同性的液態。熱變形溫度 (HDT) 則揭示了成品承重塑膠零件在實際機械應力下發生不可逆變形的確切閾值。為了確保運作可靠性,HDT 幾乎始終是決定性的規格。
什麼是塑膠的熔點?
在物理化學中,熔點 (Tm) 標誌著固體物質轉變為熔融流體的熱力學相變。在此閾值下,熱能克服了將分子鏈固定在有序晶格中的分子間鍵結。然而,當在加工現場處理合成聚合物時,「熔點」一詞帶有重要的注意事項。
熱塑性塑膠可以透過熱循環重複熔化、冷卻、重塑及重新固化。相比之下,熱固性塑膠(如交聯環氧樹脂、酚醛樹脂或硫化橡膠)不具備真正的熔點。對熱固性塑膠施加極端熱能會直接導致共價鏈斷裂(熱降解和碳化),而不是流動性的液化。
非結晶型塑膠的例外
嚴格來說,非結晶型熱塑性塑膠(如聚碳酸酯 (PC)、聚甲基丙烯酸甲酯 (PMMA) 和丙烯腈-丁二烯-苯乙烯 (ABS))沒有明確的熱力學熔點。因為它們的分子結構類似於未對齊的「義大利麵碗」,沒有晶格,它們僅表現出玻璃轉化溫度 (Tg). Above Tg),它們在廣泛的加工範圍內逐漸軟化,而不會發生吸熱的結晶相變。
什麼是熱變形溫度?
熱變形溫度 (HDT) 是根據 ASTM D648 and ISO 75標準化測定的,它測量的是標準聚合物試條在加熱的矽油浴中,承受規定的彎曲應力時,發生特定距離(通常為 0.25 mm / 0.010 in)變形時的精確溫度。
與理論上的分子轉變點不同,HDT 直接說明了機械應力如何影響聚合物在升高熱能下的彈性模數。它反映了實際的工程限制:在聚合物熔化成液體之前,其楊氏模數會急劇下降,導致彎曲、卡死或完全的結構性蠕變。
HDT @ 0.455 MPa (66 psi)
適用於極小的機械負載。模擬輕度受力的零件、內部外殼、電子機殼,或在升高內部環境溫度下僅支撐自身重量的零件。
HDT @ 1.82 MPa (264 psi)
代表現實的工業操作條件。適用於負載齒輪、線性導軌滑塊、機器人致動器支架及歧管組件等機械力與持續高溫並存的尺寸設計。
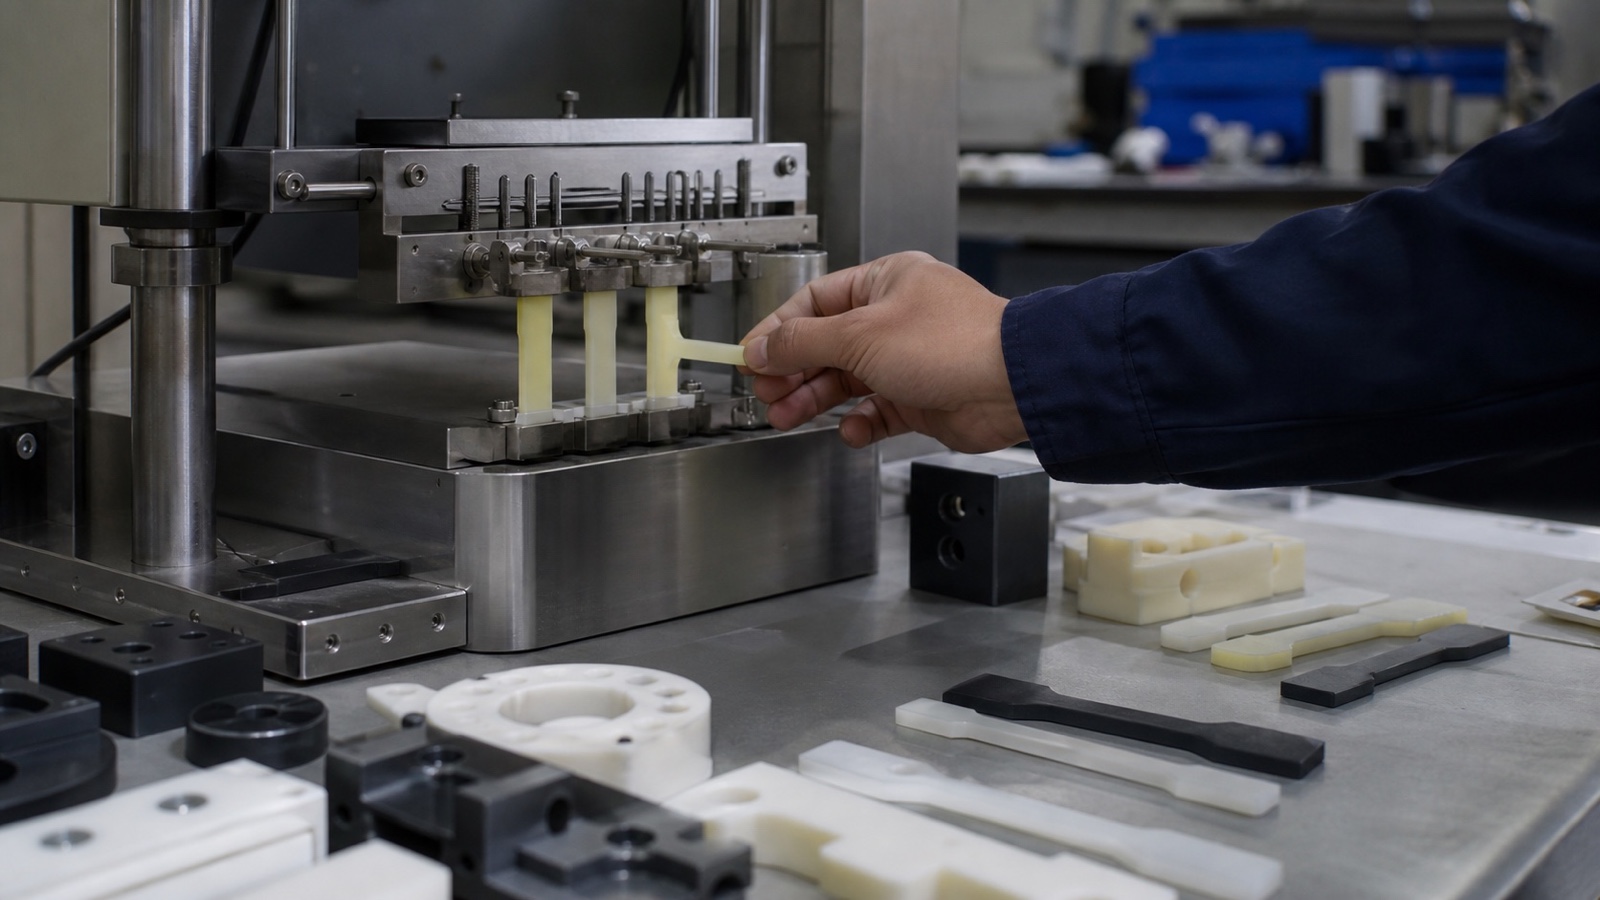
熔點與熱變形溫度的核心差異
聚合物熔點與 HDT 之間的運作差距,根據分子結晶度和增強填料的不同,可從 30°C 到超過 180°C 不等。混淆這兩個數值通常會導致規格外的現場故障、泵轉子卡死以及結構襯套坍塌。
| 比較項目 | 熔點 (Tm) | 熱變形溫度 (HDT) |
|---|---|---|
| 主要定義 | 熱力學液相轉變 | 負載下特定彎曲變形的溫度 |
| 施加的機械應力 | 零(無應力分子測試) | 0.455 MPa 或 1.82 MPa 標準負載 |
| 適用的聚合物類別 | 僅限半結晶型熱塑性塑膠 | 所有固體熱塑性塑膠及增強複合材料 |
| 主要工業關聯性 | 射出成型、擠出、熱流道尺寸設計 | 結構組件工程、CNC 終端用途 |
| 所需安全係數 | 不適用於結構邊界 | 必須在低於額定 HDT 15°C–30°C 的環境下操作 |
結晶型與非結晶型塑膠
在解讀熱性能數據表時,了解聚合物形態至關重要。熱塑性塑膠大致分為兩個結構陣營:半結晶型和非結晶型。當受到熱能和機械負載時,它們的反應完全不同。
半結晶型樹脂 (POM, PA66, PEEK, PET, PP, UHMW-PE)
這些材料具有與非結晶基質袋交織在一起的緻密結晶區。它們表現出尖銳、明顯的熔點。低於 Tm時,結晶結構保持高剛性、耐磨性和化學屏蔽性。
工程陷阱: 在未填充的半結晶型聚合物(如標準未填充的 POM 或尼龍 6/6)中,1.82 MPa 下的未增強 HDT 通常遠低於其熔點。尼龍 6/6 的熔點為 260°C,但在未增強的情況下,其在 1.82 MPa 負載下的變形溫度僅為 75°C 至 85°C!
非結晶型樹脂 (ABS, PC, PMMA, PEI, PSU, PVC)
非結晶鏈均勻纏繞,沒有結晶週期性。隨著溫度通過其玻璃轉化閾值 (Tg).
。例如,聚碳酸酯 (PC) 在高達 130°C–140°C 的溫度下仍能保持可靠的尺寸剛性,僅比其玻璃轉化溫度 (~145°C) 低幾度。 ,它們會逐漸軟化。 Tg由於非結晶型塑膠不會表現出突然的結晶熔融坍塌,其 HDT 通常非常接近其
工程陷阱:
常用材料的塑膠熔點與 HDT 圖表
| Polymer Grade | 聚合物等級 | 形態m) | 熔點 (T | HDT @ 0.455 MPa |
|---|---|---|---|---|
| HDT @ 1.82 MPa | 聚丙烯 (PP) | 半結晶型 | 160°C – 165°C | 52°C – 60°C |
| 100°C – 105°C | HDPE (高密度聚乙烯) | 半結晶型 | 70°C – 80°C | 43°C – 48°C |
| 130°C – 135°C | ABS (通用級) | 非結晶型 | 92°C – 98°C | 82°C – 88°C |
| 無(軟化 >105°C) | 聚碳酸酯 (PC 未填充) | 非結晶型 | 無(軟化 >150°C) | 138°C – 142°C |
| 128°C – 132°C | POM-C (共聚甲醛) | 半結晶型 | 165°C – 168°C | 95°C – 110°C |
| 158°C – 162°C | 尼龍 6/6 (PA66 未填充) | 半結晶型 | 255°C – 265°C | 75°C – 90°C |
| 170°C – 185°C | 尼龍 6/6 (PA66 + 30% 玻璃纖維) | 半結晶型複合材料 | 255°C – 265°C | 250°C – 255°C |
| 235°C – 245°C | PEEK (原生未填充) | 半結晶型 | 340°C – 343°C | 240°C – 250°C |
| 152°C – 160°C | PEEK (30% 玻璃/碳纖維) | 半結晶型複合材料 | 340°C – 343°C | 320°C – 330°C |
| 300°C – 315°C | PEI (Ultem 1000 未填充) | 非結晶型 | 無(軟化 >217°C) | 210°C – 215°C |
198°C – 202°C
為什麼熔點在射出成型與製造中很重要?
雖然結構工程師優先考慮 HDT 以確保機械可靠性,但製造工程師和模具製造商嚴重依賴熔點來控制轉化過程。在射出成型、擠出及二次熱密封中,熔點為以下事項奠定了基礎:
料管溫度區與熔體流變學 Tm 將螺桿氣缸加熱器正確設置在
以上,可確保均勻的樹脂塑化,而不會因未熔化的剪切顆粒刮傷料管或堵塞噴嘴。
模具設計與熱流道尺寸
具有尖銳熔點的聚合物(如尼龍或 POM)在進入較冷的模具時會迅速凍結。澆口尺寸必須足夠大,以便在澆口凍結導致空腔之前完成保壓。
防止熱降解
超過安全的熔融加工範圍會導致鏈斷裂、氣體排氣條紋 (splay)、變色以及成品材料衝擊韌性的徹底喪失。
機械師提示:CNC 銑削中的摩擦熱
在 CNC 銑削和車削中,熔點也發揮直接作用。如果進給、速度和空氣冷卻器的計算錯誤,具有低熔點的聚合物(如 PE 和 PP)會立即在晶片通道中重新焊接,或在刀具刃口上形成積屑瘤。我們使用拋光刃口和高切屑負荷幾何形狀,在局部溫度越過熔化區之前透過切屑排出熱量。
為什麼熱變形溫度在終端應用中很重要?
在操作工業機械時,結構性塑膠零件很少達到其熔點。相反,它們失效是因為操作溫度在工作應力下超過了其 HDT。其結果不是變成一攤液體,而是導致運作停機的彈性和塑性變形。
關鍵公差喪失與軸承卡死
考慮輸送機惰輪內部的未增強 PA66 襯套。如果摩擦力和外殼空氣達到 95°C,襯套仍低於其熔點 165°C。然而,因為其在 1.82 MPa 下的 HDT 約為 80°C,襯套會在徑向皮帶張力下蠕變,縮小軸隙,導致軸承組件卡死。
流體歧管翹曲與墊圈洩漏
在由聚丙烯或 POM 加工而成的醫療或半導體流體塊中,液壓會對外部緊固件凸台施加持續的彎曲力。如果暖清潔液使局部溫度超過 HDT,螺栓預緊力會鬆弛,表面會翹曲,流體密封會吹出。
電氣與電子安全合規性
UL 746C、IEC 60950 和汽車一級供應商規格等標準要求塑膠接線排、繼電器支架和匯流排絕緣體在升高的操作條件下保持剛性機械隔離,以防止電弧和短路。
影響熔點與 HDT 的因素
熔點和 HDT 都不是完全僵化的常數;兩者都對聚合物化學、增強纖維和外部操作變量做出反應。
玻璃與碳纖維增強m 添加 30% 玻璃纖維幾乎不會改變熱力學熔點 (T
仍由基質控制),但它會顯著提高 1.82 MPa 下的 HDT——將 PA66 從 ~80°C 提升至 ~240°C,將 PEEK 從 ~155°C 提升至 ~315°C。
施加的機械負載大小
隨著負載增加,HDT 會顯著下降。比較在 0.455 MPa 與 1.82 MPa 下測試的數據表,通常顯示相同樹脂等級之間存在 50°C 至 80°C 的差異。
吸濕與塑化
吸濕性材料(如聚醯胺,尼龍 6 和 66)會吸收環境濕度。吸收的水分充當內部塑化劑,使玻璃轉化溫度和 HDT 降低多達 20°C–35°C。
內部殘餘應力與退火狀態
加工重型塑膠坯料會釋放內部成型應力。未退火的零件在較低溫度下會變形。在 PlasticCNCPro,我們對 PEEK、Ultem 和乙縮醛使用中間熱退火循環,以標準化應力並保持最高熱性能。
如何選擇正確的塑膠:先看熔點還是 HDT?
在為您的設計項目過濾聚合物數據表時,請遵循以下 4 步決策順序:
確定連續負載與靜態存在 如果零件承受機械扭矩、夾緊力或液壓,請完全忽略熔點。您的主要熱上限是.
HDT @ 1.82 MPa
應用實際安全係數 額定 HDT 值,以考慮長期操作週期內的蠕變。 由於 HDT 是一項標準化的短期彎曲測試,連續機械使用溫度通常應保持至少
低於 15°C 至 30°C
評估增強需求
如果耐化學性要求半結晶型聚合物(如 PEEK、PPS 或尼龍),但結構負載超過其未增強的 HDT,請升級至 30% 玻璃纖維或碳纖維增強等級。
檢查二次熱暴露
如果零件在沒有持續負載的情況下經歷短暫的高壓滅菌、超聲波焊接或下游回流焊,請確保峰值溫度波動保持在 HDT @ 0.455 MPa 和熔融起始點以下。
關鍵比較:HDT vs 維卡軟化、Tg 和連續使用溫度Tg數據表還會發布其他熱指標。以下是 HDT 與維卡軟化溫度、玻璃轉化 (
| ) 和連續使用溫度 (CUT) 的相關性: | 熱指標 | 測試設置 / 機制 |
|---|---|---|
| 何時適用於您的零件 | 維卡軟化 (ASTM D1525) | 扁平針尖在 10 N 或 50 N 負載下穿透 1 mm |
| 表面硬度、局部壓痕、針接觸電阻g) | 玻璃轉化 (T | DSC 測量,鏈從剛性玻璃狀轉變為橡膠狀 |
| 非結晶型塑膠的明確上限;衝擊基準 | 連續使用溫度 (CUT / RTI) | 熱老化(如 UL 746B),在 10 萬小時內保留 50% 的性能 |
長期氧化耐久性與多年耐用性
PLA 在什麼溫度下開始熔化? 150°C and 180°C 標準聚乳酸 (PLA) 的熔點在
150°C 和 180°C
功能原型的實際警告Tg) is only 55°C to 60°C雖然 PLA 在 160°C 左右熔化,但其玻璃轉化溫度 (
55°C 至 60°C
哪種塑膠的熔點最高? 。高端聚芳醚酮變體如 PEKK 可高達 360°C。 在商業上可行的熔融加工工程聚合物中, PEEK (聚醚醚酮)位居榜首,熔點為
343°C (649°F) 327°C聚四氟乙烯 (PTFE/鐵氟龍) 在
) 為首,而不可熔融燒結的聚醯亞胺如 Vespel (SP-1) 可提供超過 表現出凝膠熔融轉變,但由於其極高的熔體黏度,它無法進行射出成型,必須改為燒結並從坯料中 CNC 加工而成。 315°C對於超高熱負荷剛性,可熔融加工材料以增強型 PEEK 30% CF (HDT @ 1.82 MPa = 350°C.
的結構保持力。
HDT 出眾: 熔點還是沸點更高?.
在標準熱力學中,沸點總是高於熔點。然而,
塑膠沒有沸點
因為合成聚合物鏈具有巨大的分子量(數萬到數十萬克/摩爾),將單個原子固定在主鏈內的共價鍵在產生足夠的熱能將整個大分子蒸發成氣體之前就已經斷裂。將塑膠加熱到遠高於其熔點會導致熱解、化學裂解、煙霧和可燃揮發性有機化合物釋放——絕不會出現乾淨的蒸氣沸騰。
常見問題解答
什麼是塑膠的熔點?
塑膠的熔點是半結晶型熱塑性塑膠中的結晶區分解的溫度範圍,將材料從固態轉變為可流動的熔融流體。它通常從低密度通用聚乙烯的 110°C 到 PEEK 等高性能聚合物的 340°C 以上不等。
塑膠會在什麼溫度下熔化?
大多數通用家用塑膠在 110°C 至 165°C 之間熔化(例如 LDPE 約 115°C,聚丙烯約 160°C)。工程塑膠如乙縮醛 (POM) 在 168°C 附近熔化,尼龍 6/6 在 ~260°C,PEEK 在 ~343°C。非結晶型塑膠如 ABS 和 PC 不會乾淨地熔化,但在 105°C 和 150°C 以上會軟化成可成型的液體。
為什麼塑膠的熔點相對較低?
塑膠的熔點比金屬或陶瓷低得多,因為聚合物鏈是通過次級分子間力(如范德華鍵和氫鍵)而非金屬或離子晶體鍵結在一起的。這些微弱的分子間鍵結所需的解離動能遠較少。
塑膠會在 95 度下熔化嗎?
在 95°C (203°F) 下,標準熱塑性塑膠不會完全熔化成液體,但低溫塑膠(如 LDPE、PLA 或薄膜)會顯著軟化,失去結構剛性,並在自身重量下下垂。沸水 (100°C) 足以嚴重使 3D 列印的 PLA、未增強的 PVC 和熱線切割聚乙烯變形。
什麼是常用塑膠的熔點?
常見範圍包括:HDPE (130°C–135°C)、聚丙烯 (160°C–165°C)、POM / Delrin (165°C–175°C)、PET (245°C–255°C)、尼龍 6/6 (255°C–265°C)、PTFE (327°C 轉變) 和 PEEK (343°C)。
在 PlasticCNCPro,我們專注於工程聚合物的精密 CNC 銑削、車削和高公差客製化加工。無論您的項目需要在持續負載下具有高 HDT 性能(如 PEEK-CF30、PEI Ultem 或 PA66-GF30),還是需要非結晶型聚合物的清晰光學透明度,我們位於中國東莞的工程團隊都能從初始原型運行到重複系列製造,提供可預測的尺寸穩定性。
提交工程審查圖紙
啟動您的項目