
Thermotechnik & Polymerbearbeitung
Wärmeformbeständigkeit vs. Schmelzpunkt: Was ist wichtiger?
Wenn Sie technische Kunststoffe für strukturelle Maschinenbauteile dimensionieren, ist das strikte Vertrauen auf den Schmelzpunkt aus dem Datenblatt eines Polymers einer der kostspieligsten Fehler, die ein Ingenieur machen kann. Hier ist unsere Analyse aus der Fertigung, was Wärmeformbeständigkeit (HDT) und Schmelzpunkt tatsächlich bedeuten, wie sie sich bei kristallinen und amorphen Harzen unterscheiden und welcher Wert Ihre Designentscheidungen bestimmen muss.
Wichtige Erkenntnis für Mechaniker & Konstrukteure
Der Schmelzpunkt gibt an, wann ein Polymer während der Schmelzverarbeitung in einen isotropen flüssigen Zustand übergeht. Die Wärmeformbeständigkeit (HDT) zeigt die exakte Schwelle, bei der sich Ihr fertiges, tragendes Kunststoffbauteil unter realer mechanischer Belastung irreversibel verformt. Für die betriebliche Zuverlässigkeit ist die HDT fast immer die entscheidende Spezifikation.
Was ist der Schmelzpunkt von Kunststoff?
In der physikalischen Chemie markiert der Schmelzpunkt (Tm) den thermodynamischen Phasenwechsel, bei dem ein fester Stoff in eine geschmolzene Flüssigkeit übergeht. An dieser Schwelle überwindet thermische Energie die intermolekularen Bindungen, die molekulare Ketten in einem geordneten Kristallgitter halten. Wenn man jedoch mit synthetischen Polymeren in der Werkstatt arbeitet, ist der Begriff „Schmelzpunkt“ mit erheblichen Vorbehalten verbunden.
Thermoplaste können durch thermische Zyklen wiederholt geschmolzen, gekühlt, umgeformt und wieder verfestigt werden. Im Gegensatz dazu besitzen Duroplaste (wie vernetzte Epoxide, Phenole oder vulkanisierte Kautschuke) keinen echten Schmelzpunkt. Die Einwirkung extremer thermischer Energie auf einen Duroplasten führt direkt zum Aufbrechen der kovalenten Ketten – thermische Zersetzung und Verkohlung – statt zu einer fließfähigen Verflüssigung.
Die Ausnahme: Amorphe Kunststoffe
Streng genommen haben amorphe Thermoplaste – wie Polycarbonat (PC), Polymethylmethacrylat (PMMA) und Acrylnitril-Butadien-Styrol (ABS) – keinen ausgeprägten, thermodynamischen Schmelzpunkt. Da ihre Molekularstruktur einer ungeordneten „Spaghettischüssel“ ohne Kristallgitter ähnelt, weisen sie nur eine Glasübergangstemperatur (Tg). Above Tg) auf; sie erweichen allmählich über ein erweitertes Verarbeitungsspektrum ohne einen endothermen kristallinen Phasenwechsel.
Was bedeutet Wärmeformbeständigkeit?
Die Wärmeformbeständigkeit (HDT), standardisiert unter ASTM D648 and ISO 75, misst die präzise Temperatur, bei der sich ein Standard-Polymerprüfstab um einen willkürlichen Abstand (typischerweise 0,25 mm / 0,010 in) verbiegt, während er in einem erhitzten Silikonölbad einer definierten Biegebelastung ausgesetzt wird.
Im Gegensatz zu theoretischen molekularen Übergangspunkten berücksichtigt die HDT direkt, wie sich mechanische Spannung unter erhöhter thermischer Energie auf den Elastizitätsmodul eines Polymers auswirkt. Sie spiegelt praktische technische Grenzwerte wider: Lange bevor ein Polymer zu Flüssigkeit schmilzt, sinkt sein Elastizitätsmodul stark ab, was zu Verbiegungen, Festklemmen oder vollständigem strukturellem Kriechen führt.
HDT bei 0,455 MPa (66 psi)
Wendet eine minimale mechanische Last an. Simuliert leicht beanspruchte Komponenten, interne Gehäuse, Elektronikgehäuse oder Teile, die bei erhöhter interner Umgebungstemperatur nur ihr Eigengewicht tragen.
HDT bei 1,82 MPa (264 psi)
Repräsentiert realistische industrielle Betriebsbedingungen. Ideal zur Dimensionierung von tragenden Zahnrädern, Linearführungsschlitten, Roboter-Aktuatorhalterungen und Verteilerbaugruppen, bei denen mechanische Kräfte mit kontinuierlicher Hitze einhergehen.
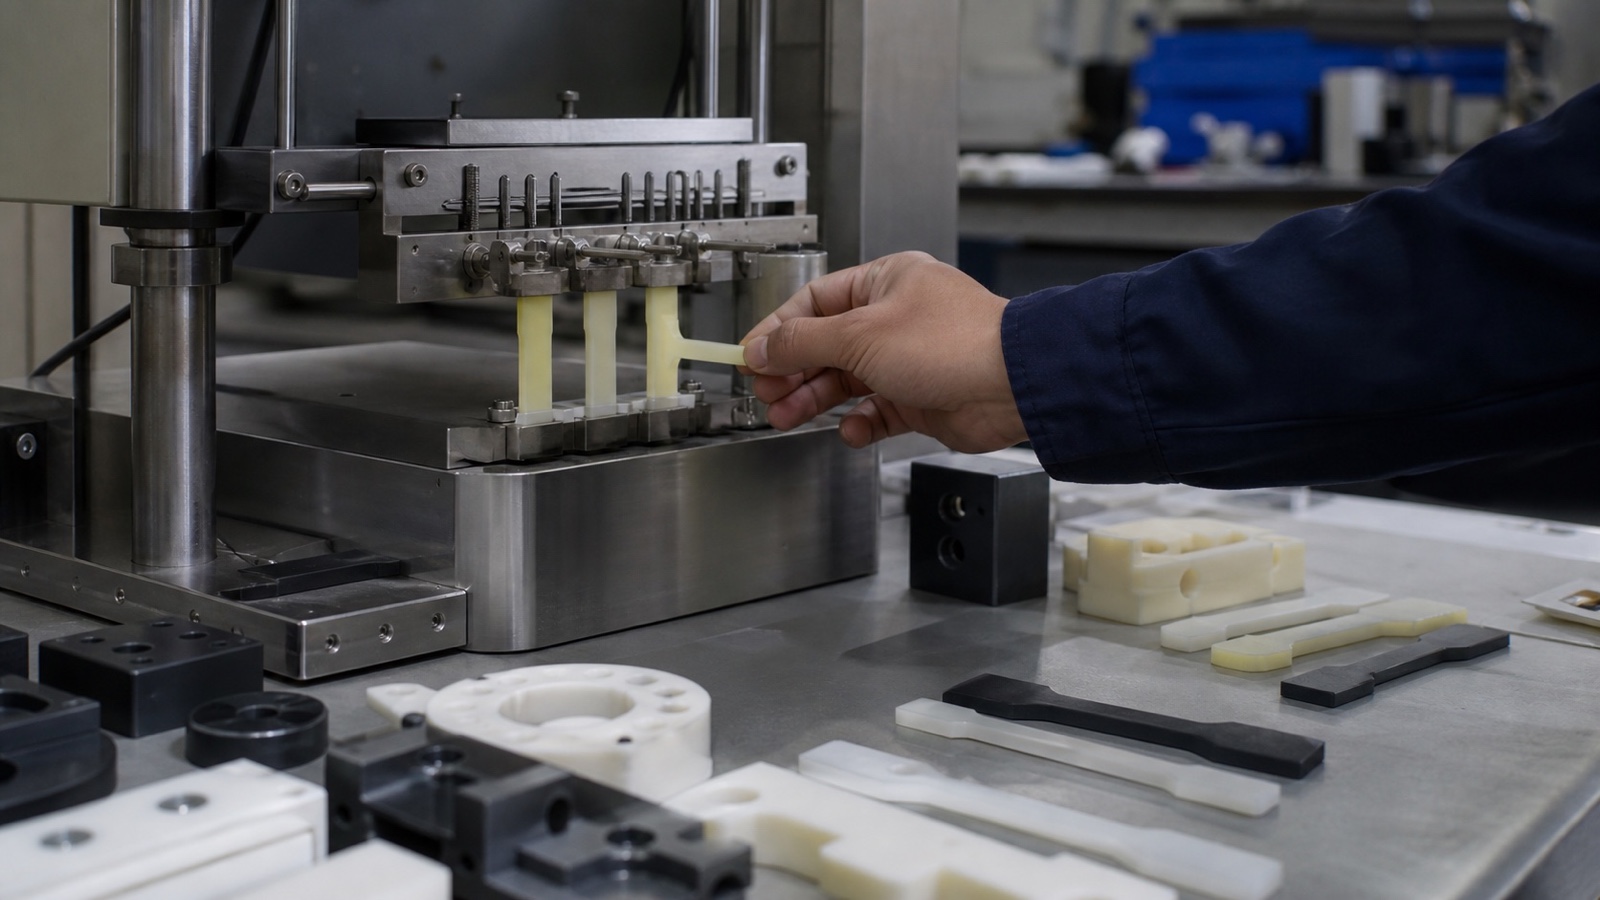
Schmelzpunkt vs. Wärmeformbeständigkeit: Grundlegende Unterschiede
Die betriebliche Kluft zwischen dem Schmelzpunkt eines Polymers und seiner HDT kann je nach molekularer Kristallinität und Verstärkungsfüllstoffen zwischen 30°C und über 180°C liegen. Die Verwechslung dieser beiden Zahlen führt regelmäßig zu Ausfällen außerhalb der Spezifikation, festgefressenen Pumpenrotoren und kollabierten strukturellen Buchsen.
| Vergleichsvektor | Schmelzpunkt (Tm) | Wärmeformbeständigkeit (HDT) |
|---|---|---|
| Primäre Definition | Thermodynamischer Phasenübergang zur Flüssigkeit | Temperatur spezifischer Biegedurchbiegung unter Last |
| Angewandte mechanische Spannung | Null (spannungsfreier Molekültest) | 0,455 MPa oder 1,82 MPa standardisierte Last |
| Anwendbare Polymerklassen | Nur teilkristalline Thermoplaste | Alle festen Thermoplaste & verstärkten Verbundwerkstoffe |
| Primäre industrielle Relevanz | Spritzguss, Extrusion, Heißkanal-Dimensionierung | Strukturelle Bauteiltechnik, CNC-Endanwendung |
| Erforderlicher Sicherheitsabstand | Nicht anwendbar für strukturelle Grenzen | Muss 15°C–30°C unter der Nenn-HDT betrieben werden |
Kristalline vs. amorphe Kunststoffe
Das Verständnis der Polymermorphologie ist bei der Interpretation thermischer Datenblätter unerlässlich. Thermoplaste lassen sich grob in zwei strukturelle Lager einteilen: teilkristalline und amorphe. Jeder reagiert völlig anders auf thermische Energie und mechanische Belastungen.
Teilkristalline Harze (POM, PA66, PEEK, PET, PP, UHMW-PE)
Diese Materialien zeichnen sich durch dicht gepackte kristalline Domänen aus, die mit amorphen Matrix-Taschen verwoben sind. Sie weisen scharfe, deutliche Schmelzpunkte auf. Unterhalb von Tmbehält die kristalline Struktur hohe Steifigkeit, Verschleißfestigkeit und chemische Abschirmung bei.
Technischer Haken: Bei unverfüllten teilkristallinen Polymeren wie Standard-POM oder Nylon 6/6 ist die unverstärkte HDT bei 1,82 MPa oft drastisch niedriger als der Schmelzpunkt. Nylon 6/6 schmilzt bei 260°C, biegt sich aber unverstärkt unter einer Last von 1,82 MPa bereits bei 75°C bis 85°C!
Amorphe Harze (ABS, PC, PMMA, PEI, PSU, PVC)
Amorphe Ketten sind gleichmäßig ohne kristalline Periodizität verschlungen. Sie erweichen progressiv, wenn die Temperatur ihre Glasübergangsschwelle überschreitet (Tg).
Technischer Haken: ). Da amorphe Kunststoffe keinen plötzlichen kristallinen Schmelzkollaps aufweisen, verläuft ihre HDT typischerweise sehr nah an ihrem Tg. Zum Beispiel behält Polycarbonat (PC) eine zuverlässige dimensionale Steifigkeit bis 130°C–140°C bei, nur wenige Grad unter seinem Glasübergang (~145°C).
Schmelzpunkt- und HDT-Diagramme für gängige Materialien
Die folgende Tabelle stellt physikalische Laborwerte für Standard-, technische und Hochleistungspolymere zusammen, die in unserem Werk in Dongguan routinemäßig bearbeitet werden. Beachten Sie den kritischen Unterschied zwischen unverfüllten und faserverstärkten Qualitäten.
| Polymerqualität | Morphologie | Schmelzpunkt (Tm) | HDT bei 0,455 MPa | HDT bei 1,82 MPa |
|---|---|---|---|---|
| Polypropylen (PP) | Teilkristallin | 160°C – 165°C | 100°C – 105°C | 52°C – 60°C |
| HDPE (Polyethylen hoher Dichte) | Teilkristallin | 130°C – 135°C | 70°C – 80°C | 43°C – 48°C |
| ABS (Allgemeiner Gebrauch) | Amorph | Keiner (erweicht >105°C) | 92°C – 98°C | 82°C – 88°C |
| Polycarbonat (PC unverfüllt) | Amorph | Keiner (erweicht >150°C) | 138°C – 142°C | 128°C – 132°C |
| POM-C (Acetal-Copolymer) | Teilkristallin | 165°C – 168°C | 158°C – 162°C | 95°C – 110°C |
| Nylon 6/6 (PA66 unverfüllt) | Teilkristallin | 255°C – 265°C | 170°C – 185°C | 75°C – 90°C |
| Nylon 6/6 (PA66 + 30% Glasfaser) | Teilkristalliner Verbundwerkstoff | 255°C – 265°C | 250°C – 255°C | 235°C – 245°C |
| PEEK (Rein, unverfüllt) | Teilkristallin | 340°C – 343°C | 240°C – 250°C | 152°C – 160°C |
| PEEK (30% Glas- / Kohlefaser) | Teilkristalliner Verbundwerkstoff | 340°C – 343°C | 320°C – 330°C | 300°C – 315°C |
| PEI (Ultem 1000 unverfüllt) | Amorph | Keiner (erweicht >217°C) | 210°C – 215°C | 198°C – 202°C |
Warum der Schmelzpunkt beim Spritzguss und in der Fertigung wichtig ist
Während Konstrukteure die HDT für die mechanische Zuverlässigkeit priorisieren, verlassen sich Fertigungsingenieure und Werkzeugmacher stark auf den Schmelzpunkt, um Umwandlungsprozesse zu steuern. Beim Spritzguss, der Extrusion und sekundären Heißsiegelungen bildet der Schmelzpunkt die Grundlage für:
Zylindertemperaturzonen & Schmelzrheologie
Die korrekte Einstellung der Zylinderheizungen über Tm stellt eine homogene Harzplastifizierung sicher, ohne dass nicht geschmolzene Scherkörner Zylinder zerkratzen oder Düsen verstopfen.
Werkzeugdesign & thermische Anschnittbemessung
Polymere mit scharfen Schmelzpunkten (wie Nylon oder POM) weisen beim Eintritt in kühlere Werkzeuge ein schnelles Einfrieren auf. Anschnitte müssen ausreichend dimensioniert sein, um Hohlräume zu füllen, bevor das Einfrieren des Anschnitts Kavitationslöcher verursacht.
Prävention thermischer Zersetzung
Das Überschreiten sicherer Schmelzverarbeitungsfenster führt zu Kettenabbau, Gasstreifen, Verfärbungen und einem radikalen Verlust der Schlagzähigkeit in fertigen Halbzeugen.
Hinweis für Mechaniker: Reibungshitze beim CNC-Fräsen
Beim CNC-Fräsen und Drehen spielt der Schmelzpunkt ebenfalls eine direkte Rolle. Polymere mit niedrigen Schmelzpunkten (wie PE und PP) verschweißen sofort über Spanräume oder bilden eine Aufbauschneide an den Fräserflanken, wenn Vorschübe, Geschwindigkeiten und Luftkühler falsch berechnet werden. Wir verwenden polierte Flanken und Geometrien mit hoher Spanlast, um Wärme über den Span abzuführen, bevor die lokalen Temperaturen die Schmelzzone überschreiten.
Warum die Wärmeformbeständigkeit bei Endanwendungen wichtig ist
Beim Betrieb industrieller Maschinen erreichen strukturelle Kunststoffteile selten ihren Schmelzpunkt. Stattdessen versagen sie, weil die Betriebstemperatur unter Arbeitslast ihre HDT überschreitet. Die Folge ist keine Pfütze aus Flüssigkeit, sondern eine elastische und plastische Verformung, die zu Betriebsausfällen führt.
Verlust kritischer Toleranzen & Lagerfestfressen
Betrachten Sie eine unverstärkte PA66-Buchse in einer Förderbandrolle. Wenn die Reibung und die Gehäuseluft 95°C erreichen, bleibt die Buchse 165°C unter ihrem Schmelzpunkt. Da ihre HDT bei 1,82 MPa jedoch bei etwa 80°C liegt, kriecht die Buchse unter radialer Bandspannung, verringert ihr Wellenspiel und lässt das Lager festfressen.
Verzug von Fluidverteilern & Dichtungsleckagen
In medizinischen oder Halbleiter-Fluidblöcken, die aus Polypropylen oder POM gefräst wurden, übt der hydraulische Druck anhaltende Biegekraft auf externe Befestigungsnocken aus. Wenn warme Reinigungsflüssigkeiten die lokalen Temperaturen über die HDT drücken, lässt die Vorspannung der Schrauben nach, Flächen verziehen sich und Dichtungen versagen.
Nichteinhaltung elektrischer Sicherheitsnormen
Normen wie UL 746C, IEC 60950 und Tier-1-Spezifikationen der Automobilindustrie erfordern, dass Kunststoff-Anschlussleisten, Relais-Halterungen und Sammelschienen-Isolatoren unter erhöhten Betriebsbedingungen eine starre mechanische Trennung beibehalten, um Lichtbögen und Kurzschlüsse zu verhindern.
Faktoren, die Schmelzpunkt und HDT beeinflussen
Weder Schmelzpunkt noch HDT sind völlig starre Konstanten; beide reagieren auf Polymerchemie, Verstärkungsfasern und externe Betriebsvariablen.
Glas- und Kohlefaserverstärkung
Die Zugabe von 30% Glasfasern verändert den thermodynamischen Schmelzpunkt kaum (Tm bleibt durch die Matrix bestimmt), erhöht aber die HDT bei 1,82 MPa dramatisch – was PA66 von ~80°C auf ~240°C und PEEK von ~155°C auf ~315°C verschiebt.
Größe der angewandten mechanischen Last
Die HDT sinkt signifikant mit steigender Last. Der Vergleich von Datenblättern, die bei 0,455 MPa vs. 1,82 MPa getestet wurden, zeigt oft eine Diskrepanz von 50°C bis 80°C bei identischen Harzqualitäten.
Feuchtigkeitsaufnahme & Plastifizierung
Hygroskopische Materialien wie Polyamide (Nylon 6 und 66) absorbieren Umgebungsfeuchtigkeit. Absorbiertes Wasser wirkt als interner Weichmacher und senkt sowohl die Glasübergangstemperatur als auch die HDT um bis zu 20°C–35°C.
Interne Eigenspannung & Glühzustand
Die Bearbeitung schwerer Kunststoffblöcke setzt interne Spritzgussspannungen frei. Nicht geglühte Teile verformen sich bei niedrigeren Temperaturen. Bei PlasticCNCPro verwenden wir bei PEEK, Ultem und Acetal zwischenzeitliche thermische Glühzyklen, um Spannungen zu normalisieren und die maximale thermische Leistung zu erhalten.
Wie man den richtigen Kunststoff wählt: Schmelzpunkt oder HDT zuerst?
Folgen Sie dieser praktischen 4-stufigen Entscheidungssequenz, wenn Sie Polymer-Datenblätter für Ihr Designprojekt filtern:
Dauerlast vs. statische Präsenz bestimmen
Wenn die Komponente mechanisches Drehmoment, Klemmkraft oder hydraulischen Druck trägt, verwerfen Sie den Schmelzpunkt vollständig. Ihre primäre thermische Obergrenze ist die HDT bei 1,82 MPa.
Praktische Sicherheitsabstände anwenden
Da die HDT ein standardisierter Kurzzeit-Biegetest ist, sollten kontinuierliche mechanische Betriebstemperaturen im Allgemeinen mindestens 15°C bis 30°C unter dem HDT-Nennwert bleiben, um Kriechen über längere Betriebszyklen zu berücksichtigen.
Verstärkungsbedarf bewerten
Wenn chemische Beständigkeit ein teilkristallines Polymer (wie PEEK, PPS oder Nylon) erfordert, strukturelle Lasten jedoch dessen unverstärkte HDT übersteigen, steigen Sie auf eine 30% glas- oder kohlefaserverstärkte Qualität um.
Sekundäre thermische Belastung prüfen
Wenn Teile kurzzeitiger Autoklav-Sterilisation, Ultraschallschweißen oder nachgeschaltetem Reflow-Löten ohne Dauerlast ausgesetzt sind, stellen Sie sicher, dass die Spitzentemperaturen sowohl unter der HDT bei 0,455 MPa als auch unter dem Schmelzbeginn bleiben.
Kritische Vergleiche: HDT vs. Vicat, Tg und Dauergebrauchstemperatur
Datenblätter veröffentlichen auch andere thermische Kennzahlen. Hier erfahren Sie, wie die HDT mit der Vicat-Erweichungstemperatur, dem Glasübergang (Tg) und der Dauergebrauchstemperatur (CUT) korreliert:
| Thermische Kennzahl | Testaufbau / Mechanismus | Wann sie Ihr Teil bestimmt |
|---|---|---|
| Vicat-Erweichung (ASTM D1525) | Flache Nadelspitze dringt bei 10 N oder 50 N Last 1 mm ein | Oberflächenhärte, lokale Eindrückung, Kontaktwiderstand |
| Glasübergang (Tg) | DSC-Messung, bei der Ketten von starr-glasig zu gummiartig wechseln | Klare Obergrenze für amorphe Kunststoffe; Basis für Schlagzähigkeit |
| Dauergebrauchstemperatur (CUT / RTI) | Thermische Alterung (z.B. UL 746B), Beibehaltung von 50% der Eigenschaften über 100.000 Std. | Langfristige oxidative Beständigkeit und mehrjährige Haltbarkeit |
Bei welcher Temperatur beginnt PLA zu schmelzen?
Standard-Polymilchsäure (PLA) weist einen Schmelzpunkt zwischen 150°C und 180°C auf (abhängig vom D-Lactid-Enantiomer-Verhältnis). Beim 3D-Druck und der Schmelzextrusion werden die Hotend-Temperaturen höher gehalten, zwischen 190°C und 220°C, um die Schmelzviskosität für die flüssige Extrusion zu senken.
Praktische Warnung für Funktionsprototypen
Während PLA bei etwa 160°C schmilzt, ist seine Glasübergangstemperatur (Tg) is only 55°C bis 60°C) und seine HDT unter moderaten Lasten ebenso gering (~55°C). Eine PLA-Komponente, die im direkten Sommer-Sonnenlicht auf einem Armaturenbrett im Auto liegt, wird vollständig durchhängen und sich verformen, obwohl die Umgebungstemperatur nie den Schmelzpunkt erreicht.
Welcher Kunststoff hat den höchsten Schmelzpunkt?
Unter den kommerziell lebensfähigen, schmelzverarbeitbaren technischen Polymeren PEEK (Polyetheretherketon) rangiert ganz oben mit einem Schmelzpunkt von 343°C (649°F). Hochwertige Polyaryletherketon-Varianten wie PEKK können bis zu 360°C erreichen.
Polytetrafluorethylen (PTFE/Teflon) weist einen Gel-Schmelzübergang bei 327°Cauf, aber aufgrund seiner extremen Schmelzviskosität kann es nicht im Spritzgussverfahren verarbeitet werden und muss stattdessen gesintert und aus Blöcken CNC-gefräst werden.
HDT-Highlight: Für extreme thermische Laststabilität führen schmelzverarbeitbare Materialien wie verstärktes PEEK 30% CF (HDT bei 1,82 MPa = 315°C) und nicht schmelzende, schmelzgesinterte Polyimide wie Vespel (SP-1), die strukturelle Beständigkeit über 350°C.
Ist der Schmelz- oder Siedepunkt höher?
In der Standard-Thermodynamik ist der Siedepunkt immer höher als der Schmelzpunkt. Jedoch, Kunststoffe haben keinen Siedepunkt.
Da synthetische Polymerketten enorme Molekulargewichte besitzen (Zehntausende bis Hunderttausende Gramm pro Mol), reißen die kovalenten Bindungen, die einzelne Atome im Rückgrat halten, weit bevor genügend thermische Energie vorhanden ist, um ganze Makromoleküle zu einem Gas zu verdampfen. Das Erhitzen von Kunststoff weit über seinen Schmelzpunkt führt zu thermischer Pyrolyse, chemischem Cracken, Rauch und brennbaren flüchtigen organischen Ausgasungen – niemals zu einem sauberen Sieden.
Häufig gestellte Fragen
Was ist der Schmelzpunkt von Kunststoff?
Der Schmelzpunkt von Kunststoff ist der Temperaturbereich, in dem kristalline Domänen in teilkristallinen Thermoplasten aufgebrochen werden, wodurch das Material vom festen Zustand in eine fließfähige, geschmolzene Flüssigkeit übergeht. Er reicht typischerweise von 110°C für niedrigdichte Standard-Polyethylene bis über 340°C für Hochleistungspolymere wie PEEK.
Bei welcher Temperatur schmilzt Kunststoff?
Die meisten Haushaltskunststoffe schmelzen zwischen 110°C und 165°C (z.B. LDPE bei ~115°C, Polypropylen bei ~160°C). Technische Kunststoffe wie Acetal (POM) schmelzen bei etwa 168°C, Nylon 6/6 bei ~260°C und PEEK bei ~343°C. Amorphe Kunststoffe wie ABS und PC schmelzen nicht sauber, sondern erweichen oberhalb von 105°C bzw. 150°C zu formbaren Flüssigkeiten.
Warum haben Kunststoffe relativ niedrige Schmelzpunkte?
Kunststoffe haben viel niedrigere Schmelzpunkte als Metalle oder Keramiken, da Polymerketten durch sekundäre intermolekulare Kräfte (wie Van-der-Waals-Bindungen und Wasserstoffbrücken) zusammengehalten werden, anstatt durch metallische oder ionische Kristallbindungen. Diese schwachen intermolekularen Bindungen erfordern weitaus weniger kinetische Energie, um zu dissoziieren.
Schmilzt Kunststoff bei 95 Grad?
Bei 95°C (203°F) schmelzen Standard-Thermoplaste nicht vollständig zu Flüssigkeit, aber Niedrigtemperatur-Kunststoffe (wie LDPE, PLA oder dünne Folien) erweichen erheblich, verlieren ihre strukturelle Steifigkeit und biegen sich unter ihrem Eigengewicht durch. Kochendes Wasser (100°C) reicht aus, um 3D-gedrucktes PLA, unverstärktes PVC und heißdrahtgeschnittenes Polyethylen schwer zu verformen.
Was ist der Schmelzpunkt gängiger Kunststoffe?
Gängige Bereiche umfassen: HDPE (130°C–135°C), Polypropylen (160°C–165°C), POM / Delrin (165°C–175°C), PET (245°C–255°C), Nylon 6/6 (255°C–265°C), PTFE (327°C Übergang) und PEEK (343°C).
Präzisionsbearbeitung für Hochtemperatur-Polymere
Bei PlasticCNCPro sind wir exklusiv auf das Präzisions-CNC-Fräsen, -Drehen und die kundenspezifische Bearbeitung von technischen Polymeren mit engen Toleranzen spezialisiert. Ob Ihr Projekt hohe HDT-Leistung unter Dauerlast (wie PEEK-CF30, PEI Ultem oder PA66-GF30) oder optische Klarheit bei amorphen Polymeren erfordert, unser Ingenieurteam in Dongguan, China, liefert vorhersehbare dimensionale Stabilität von ersten Prototypenserien bis zur wiederholten Serienfertigung.
Starten Sie Ihr Projekt
Fordern Sie ein Angebot für Präzisions-Kunststoff-CNC an
Senden Sie Ihre 2D-Zeichnungen, 3D-CAD-Modelle (STEP/IGES), thermischen Betriebsbedingungen und Toleranzspezifikationen. Unser Applikations-Ingenieurteam wird eine umfassende DFM-Herstellbarkeitsprüfung und ein wettbewerbsfähiges Angebot erstellen.