
Guía de materiales de ingeniería
PET vs PA12 para piezas dimensionalmente estables: diferencias clave y mejores usos
Comparamos el PET, especialmente el PET reforzado con fibra de carbono, con el PA12 para piezas de precisión que deben mantener sus dimensiones durante la impresión, el servicio, los cambios de humedad y el uso repetido.
La respuesta corta: el PET-CF suele ser la mejor opción cuando la prioridad es una baja sensibilidad a la humedad y una alta rigidez. El PA12 suele ser mejor cuando la tenacidad, la resistencia al impacto, la geometría compleja y un rendimiento funcional flexible son más importantes que la estabilidad dimensional absoluta.
Ningún material gana en todas las aplicaciones. En nuestras revisiones de ingeniería en PlasticCNCPro, analizamos la tolerancia de la pieza, la dirección de carga, la temperatura, la humedad, la orientación de impresión, el plan de postprocesamiento y la vida útil esperada antes de recomendar un polímero.
Para un accesorio interior seco, el PET-CF puede proporcionar un resultado altamente rígido y repetible. Para un encaje a presión, una carcasa protectora o una pieza expuesta a impactos, el PA12 puede seguir siendo la opción de ingeniería más fiable, aunque absorba más humedad.
Comparación de propiedades del material
Los valores a continuación son rangos de comparación prácticos en lugar de especificaciones universales. El nivel de refuerzo, los ajustes de la impresora, la dirección de prueba, el acondicionamiento y la formulación del proveedor pueden cambiar el resultado, por lo que siempre verificamos la hoja de datos técnicos del grado seleccionado antes de la producción.
| Propiedad | PET-CF | PA12 | Significado de ingeniería |
|---|---|---|---|
| Resistencia a la tracción | A menudo aproximadamente 60–90 MPa para grados CF | A menudo aproximadamente 45–70 MPa sin relleno; mayor para grados reforzados | El PET-CF generalmente soporta la carga con menos movimiento elástico; el PA12 cambia algo de rigidez por tenacidad. |
| Módulo de tracción | Comúnmente alrededor de 5–10 GPa para grados CF | Comúnmente alrededor de 1.5–3 GPa sin relleno; los grados reforzados pueden ser mayores | Un módulo más alto generalmente significa menos deflexión bajo la misma carga. |
| Absorción de humedad | Baja, comúnmente por debajo del 0.5% dependiendo del grado y método de prueba | Más alta; comúnmente alrededor del 1–2.5% en equilibrio de acondicionamiento | El PA12 puede cambiar de tamaño y rigidez a medida que absorbe o pierde humedad. |
| Deflexión térmica | A menudo aproximadamente 100–150°C para formulaciones reforzadas | A menudo aproximadamente 90–140°C sin relleno; las formulaciones reforzadas pueden ser más altas | El grado y la carga de prueba importan; la temperatura de uso continuo no es lo mismo que la HDT. |
| Comportamiento dimensional | Bajo movimiento por humedad; puede ser más sensible al estrés de impresión y la orientación de la fibra | Buena tenacidad y tolerancia al proceso; se debe considerar el movimiento relacionado con la humedad | La precisión final depende del proceso completo, no de un solo número de propiedad. |
PET-CF: rigidez con bajo movimiento por humedad
La fibra de carbono aumenta la rigidez y puede reducir la sensibilidad de la pieza terminada a la humedad ambiental. El compromiso es un material más anisotrópico, con un rendimiento influenciado por la alineación de la fibra y la unión entre las capas impresas.
PA12: tenacidad con sensibilidad ambiental
El PA12 es valorado por su resistencia al impacto, ductilidad y piezas funcionales que deben sobrevivir a la manipulación o vibración. Su absorción de humedad puede alterar las dimensiones y las propiedades mecánicas, por lo que el acondicionamiento y el tiempo de inspección son importantes.
Diferencias clave entre PET-CF y PA 612 CF
PET-CF y PA 612 CF no son etiquetas intercambiables. PET-CF utiliza una matriz basada en PET, mientras que PA 612 CF utiliza una matriz de nailon con una respuesta a la humedad, comportamiento de cristalización y perfil de tenacidad diferentes. PA 612 CF puede ser una comparación útil cuando un proyecto especifica un nailon de cadena larga reforzado, pero no se debe asumir que su comportamiento representa al PA12 sin relleno.
| Factor relacionado con la dimensión | PET-CF | PA 612 CF |
|---|---|---|
| Movimiento relacionado con la humedad | Generalmente menor porque la matriz de PET es menos higroscópica. | Menor que muchos grados de nailon, pero aún sensible al acondicionamiento y la humedad. |
| Tendencia a la deformación por impresión | A menudo moderada a baja con un entorno térmico controlado; la alineación de la fibra puede crear distorsión local. | Puede ser moderada; la cristalización, los gradientes de enfriamiento y la geometría de la pieza afectan el resultado. |
| Consistencia de contracción | Generalmente predecible después de ajustar el proceso, con una contracción dependiente de la orientación. | Requiere atención al estado de humedad, historial de enfriamiento y contracción a través de los ejes. |
| Estabilidad a largo plazo | Candidato fuerte para accesorios secos y rígidos y soportes críticos para las dimensiones. | Candidato fuerte donde la tenacidad y la resistencia a la fatiga compensan el movimiento ambiental moderado. |
Nota de ingeniería
No existe un porcentaje de contracción "mejor" universal. Recomendamos imprimir un cupón de prueba representativo o una primera pieza en la orientación real, luego medirla después del mismo ciclo de secado, acondicionamiento y acabado planificado para la producción.
Lo que los números de rigidez no muestran
Un módulo alto no produce automáticamente un ensamblaje dimensionalmente preciso. Una pieza rígida aún puede ser inexacta si la impresión está deformada, si el material cambia de estado de humedad o si la pieza se deforma bajo una carga constante.
Creep: El PA12 puede deformarse gradualmente bajo tensión sostenida, especialmente a temperaturas elevadas. El PET-CF resiste mejor la deflexión, pero la matriz de polímero aún puede deformarse.
Humedad: Las dimensiones y la flexibilidad del nailon pueden cambiar a medida que cambia el contenido de humedad. Mida las piezas de PA12 en una condición controlada y documentada.
Post-procesamiento: Taladrar, escariar, lijar, recocer o mecanizar puede liberar estrés interno o cambiar una característica crítica. El plan de inspección debe cubrir la condición terminada.
Precisión dimensional en impresión 3D
La impresora, el laminador, la cámara de construcción, la boquilla, la altura de capa, la orientación y el perfil de enfriamiento pueden importar tanto como el polímero. El PET-CF generalmente se beneficia de un enfriamiento controlado y una superficie de construcción estable. El PA12 requiere un control cuidadoso de la humedad y puede necesitar más atención a la temperatura de la cámara y los gradientes térmicos.
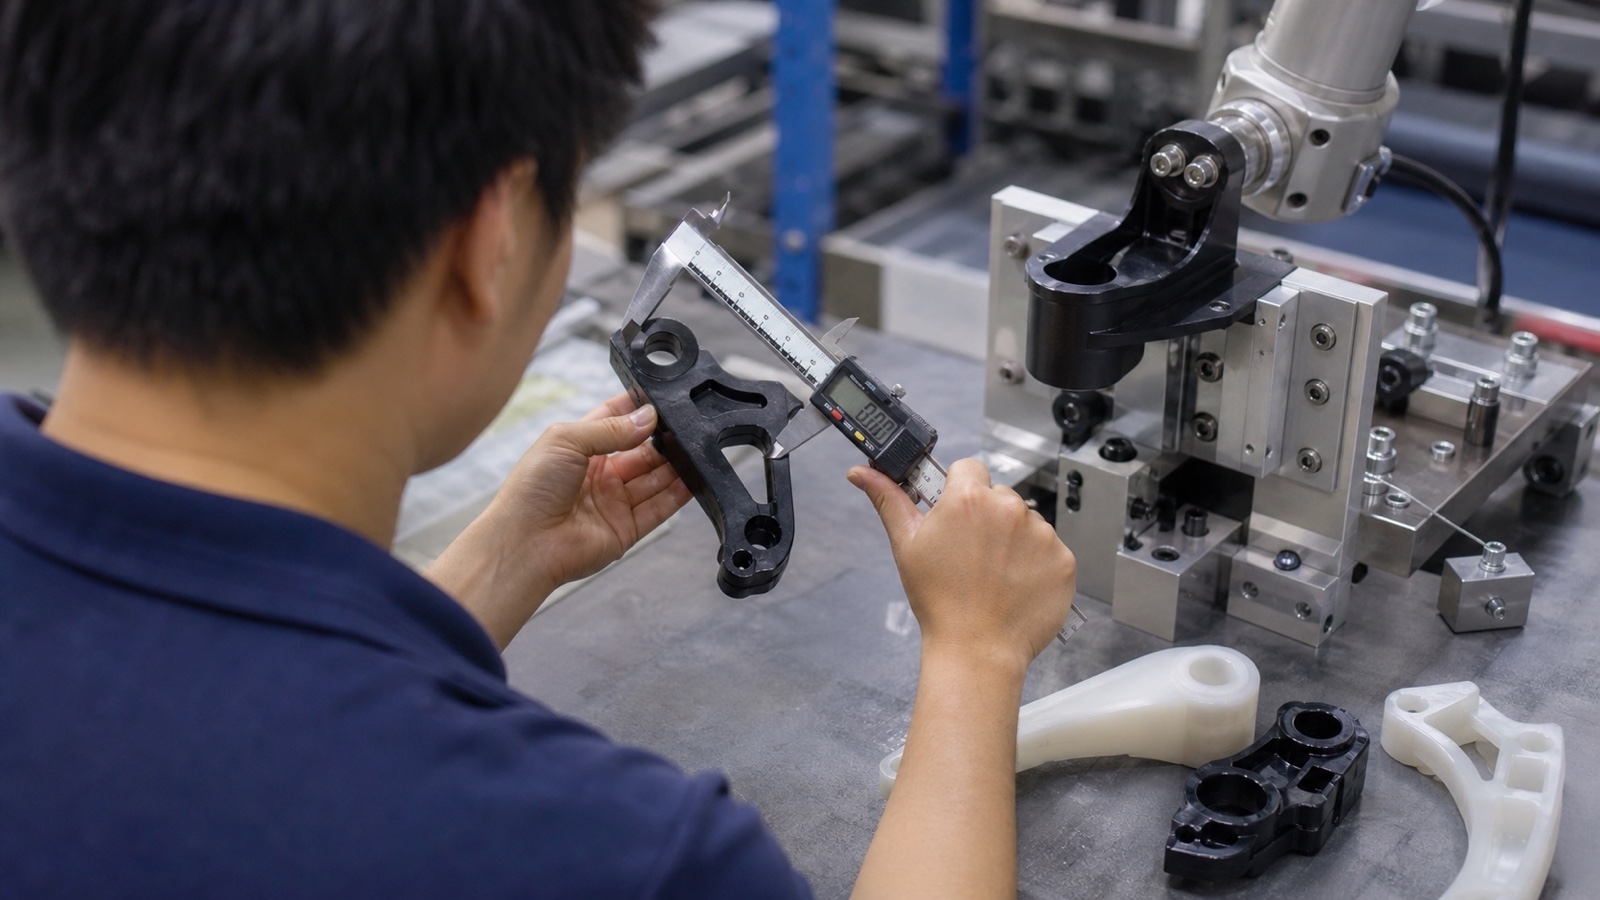
Para ambos materiales, las secciones planas grandes, esquinas afiladas, paredes delgadas y cambios bruscos en la sección transversal son fuentes comunes de distorsión. Reducimos el riesgo diseñando radios de esquina generosos, equilibrando el grosor de la pared, orientando deliberadamente las características críticas y separando las superficies cosméticas de las superficies de referencia.
Principio de precisión
Una pieza impresa puede ser dimensionalmente consistente sin ser dimensionalmente correcta. Distinguimos la repetibilidad de la precisión absoluta, luego usamos calibración, compensación de proceso y, cuando es necesario, mecanizado CNC de interfaces críticas.
¿Es el PLA o el PETG más dimensionalmente preciso?
El PLA suele ser más fácil de imprimir con precisión porque tiene una contracción relativamente baja y una fuerte retención de forma durante el enfriamiento. El PETG también puede producir piezas precisas, pero su formación de hilos, adhesión superficial y comportamiento térmico pueden requerir más ajustes. Ninguno es automáticamente un reemplazo para PET-CF o PA12 cuando la aplicación exige un rendimiento de ingeniería a nivel de calor, impacto o desgaste.
Para un prototipo visual simple, el PLA puede ser el más conveniente dimensionalmente. Para un prototipo funcional general, el PETG suele ser un punto medio práctico. Para un accesorio de soporte de carga o un componente destinado a la producción, el PET-CF o PA12 debe seleccionarse según el entorno de servicio en lugar de solo la precisión dimensional.
Requisitos y desafíos de impresión
Los resultados fiables comienzan antes de la primera capa. Tratamos el secado, la selección de boquillas, la preparación de la cama, el control del recinto y la inspección como un solo proceso en lugar de ajustes aislados.
Seque el material correctamente
El PA12 es particularmente sensible a la humedad y debe secarse y almacenarse en condiciones controladas. Los materiales basados en PET también se benefician del secado cuando el carrete ha estado expuesto a la humedad ambiental.
Use una boquilla resistente al desgaste para grados CF
La fibra de carbono es abrasiva. Generalmente se requiere una boquilla endurecida o resistente al desgaste, y el desgaste de la boquilla debe considerarse cuando las tolerancias son estrictas.
Controle el entorno de construcción
Una cama estable, una primera capa consistente y un flujo de aire controlado ayudan a limitar la deformación. Un recinto es especialmente útil para piezas de PA12 más grandes y geometrías con gradientes térmicos sustanciales.
Planifique soportes y referencias
La eliminación de soportes puede marcar o distorsionar una superficie crítica. Coloque los soportes lejos de las caras de referencia y considere mecanizar esas caras después de la impresión cuando la tolerancia sea importante.
¿Puede el PETG soportar 100 grados?
El PETG puede tolerar una exposición a corto plazo cerca de 100°C en algunos grados, pero eso no significa que cada pieza de PETG retendrá su forma bajo carga a esa temperatura. El ablandamiento, la deformación, el grosor de la pared, la orientación de impresión y la duración de la exposición importan. Para un componente crítico para las dimensiones que opera continuamente cerca de 100°C, no seleccionaríamos PETG genérico sin un plan de validación específico para el grado.
El PET-CF generalmente ofrece un margen de calor y rigidez más fuerte que el PETG estándar, mientras que el PA12 puede funcionar bien en aplicaciones funcionales cálidas cuando se controlan su estado de humedad y carga. Para un servicio a mayor temperatura, revisamos alternativas como los polímeros de ingeniería disponibles a través de nuestro trabajo de mecanizado CNC en lugar de confiar en una etiqueta de filamento genérica.
No confundir
La temperatura de deflexión térmica se mide bajo una carga y un método de prueba definidos. No es una clasificación de uso continuo general y no tiene en cuenta la deformación, la exposición química o la tolerancia dimensional de su ensamblaje.
Aplicaciones donde cada material destaca
La elección correcta depende de si la pieza necesita permanecer rígida y dimensionalmente silenciosa, o si debe absorber impactos y tolerar el abuso mecánico.
Mejores usos para PET-CF
El PET-CF es muy adecuado para accesorios de inspección rígidos, herramientas robóticas de fin de brazo, medidores dimensionales, soportes, cubiertas de máquinas y prototipos funcionales donde la baja sensibilidad a la humedad es valiosa. También es una opción sólida cuando una pieza debe mantener la rigidez sin añadir mucho volumen.
Mejores usos para PA12
El PA12 es muy adecuado para carcasas, componentes protectores, clips, conductos, guías, piezas automotrices de bajo volumen y prototipos funcionales expuestos a impactos o vibraciones. Su tenacidad puede ser más valiosa que la rigidez máxima en ensamblajes que se manipulan repetidamente.
Perspectiva de producción
Para una pieza de bajo volumen, la impresión 3D puede ser una ruta rápida hacia la validación. Si una interfaz crítica necesita un control dimensional más estricto, también podemos revisar un enfoque híbrido: imprimir la forma casi neta, luego mecanizar por CNC las caras de montaje, orificios, ranuras o referencias de un polímero de ingeniería adecuado.
¿Para qué no es bueno el PETG?
El PETG no es ideal para todas las aplicaciones de precisión. Generalmente es una mala elección cuando la pieza debe resistir altas temperaturas sostenidas, mantener un ajuste apretado mientras está fuertemente cargada, permanecer rígida durante un largo período u operar en un entorno donde la resistencia química, al desgaste o a la deformación sea crítica.
También puede ser menos conveniente que el PET-CF o el PA12 para geometrías exigentes porque la formación de hilos, la adhesión superficial y el comportamiento de enfriamiento pueden complicar el acabado. El PETG sigue siendo útil para muchos prototipos, protectores y piezas de uso general, pero pasaríamos a PET-CF, PA12 o un plástico de ingeniería mecanizado cuando la aplicación tiene un requisito definido de carga y vida útil.
Costo vs. Valor y ruta de selección final
El precio del material es solo una parte del costo total. Un carrete menos costoso puede volverse costoso si las piezas se deforman, requieren impresión repetida, necesitan un acabado extenso o fallan después de absorber humedad durante el servicio.
El PET-CF puede justificar sus requisitos más altos de material y boquilla cuando la rigidez, la baja respuesta a la humedad y las dimensiones repetibles reducen el retrabajo. El PA12 puede proporcionar un mejor valor cuando la resistencia al impacto evita roturas, cuando la geometría es compleja o cuando una pieza más resistente evita el reemplazo frecuente.
Definir la dimensión crítica
Identifique el orificio, la cara de montaje, la ranura, el borde de acoplamiento o la referencia que controla la función del ensamblaje.
Documentar el entorno de servicio
Registre la temperatura, humedad, contacto químico, impacto, vibración, carga sostenida y la duración esperada del servicio.
Elija el proceso, no solo el polímero
Decida si el PET-CF o el PA12 impresos cumplen con la tolerancia, o si las superficies críticas deben mecanizarse por CNC a partir de PET, nailon, POM, PEEK u otro polímero adecuado.
Validar la pieza acondicionada
Inspeccione la pieza después de la misma secuencia de secado, enfriamiento, exposición a la humedad y acabado esperada en la producción.
Nuestra regla práctica es simple: seleccione PET-CF cuando el comportamiento dimensional rígido y de baja humedad sea el requisito dominante; seleccione PA12 cuando la tenacidad y la tolerancia al impacto sean más importantes; y considere el mecanizado CNC cuando la pieza tenga interfaces exigentes o necesite una producción repetida predecible.
Discuta su pieza
¿Necesita ayuda para elegir PET, PA12 o un polímero de ingeniería mecanizado?
Envíenos su dibujo 2D, modelo 3D, requisito de material, cantidad, tolerancia y detalles de la aplicación. En PlasticCNCPro, revisamos el diseño y recomendamos una ruta práctica para prototipos, producción de bajo volumen o fabricación repetida.