
Guide des matériaux d'ingénierie
PET vs PA12 pour des pièces dimensionnellement stables : différences clés et meilleures utilisations
Nous comparons le PET, en particulier le PET renforcé de fibres de carbone, au PA12 pour les pièces de précision devant conserver leurs dimensions à travers l'impression, le service, les variations d'humidité et une utilisation répétée.
En résumé : le PET-CF est souvent le meilleur choix lorsque la faible sensibilité à l'humidité et une rigidité élevée sont prioritaires. Le PA12 est souvent préférable lorsque la ténacité, la résistance aux chocs, la géométrie complexe et une performance fonctionnelle tolérante importent plus que la stabilité dimensionnelle absolue.
Aucun matériau ne remporte toutes les applications. Dans nos revues d'ingénierie chez PlasticCNCPro, nous examinons la tolérance de la pièce, la direction de la charge, la température, l'humidité, l'orientation d'impression, le plan de post-traitement et la durée de vie prévue avant de recommander un polymère.
Pour un montage en intérieur sec, le PET-CF peut fournir un résultat hautement rigide et reproductible. Pour un assemblage par encliquetage, un boîtier de protection ou une pièce exposée aux chocs, le PA12 peut rester le choix d'ingénierie le plus fiable, même s'il absorbe davantage d'humidité.
Comparaison des propriétés des matériaux
Les valeurs ci-dessous sont des plages de comparaison pratiques plutôt que des spécifications universelles. Le taux de renforcement, les réglages de l'imprimante, la direction des tests, le conditionnement et la formulation du fournisseur peuvent modifier le résultat ; nous vérifions donc toujours la fiche technique de la nuance sélectionnée avant la production.
| Propriété | PET-CF | PA12 | Signification technique |
|---|---|---|---|
| Résistance à la traction | Souvent environ 60–90 MPa pour les nuances CF | Souvent environ 45–70 MPa non chargé ; plus élevé pour les nuances renforcées | Le PET-CF supporte généralement la charge avec moins de mouvement élastique ; le PA12 échange un peu de rigidité contre de la ténacité. |
| Module de traction | Couramment environ 5–10 GPa pour les nuances CF | Couramment environ 1,5–3 GPa non chargé ; les nuances renforcées peuvent être plus élevées | Un module plus élevé signifie généralement moins de déflexion sous une même charge. |
| Absorption d'humidité | Faible, couramment inférieure à 0,5 % selon la nuance et la méthode de test | Plus élevée ; couramment autour de 1–2,5 % à l'équilibre de conditionnement | Le PA12 peut changer de taille et de rigidité lorsqu'il absorbe ou perd de l'humidité. |
| Déflexion thermique (HDT) | Souvent environ 100–150°C pour les formulations renforcées | Souvent environ 90–140°C non chargé ; les formulations renforcées peuvent être plus élevées | La nuance et la charge de test comptent ; la température d'utilisation continue n'est pas la même que la HDT. |
| Comportement dimensionnel | Faible mouvement lié à l'humidité ; peut être plus sensible aux contraintes d'impression et à l'orientation des fibres | Bonne ténacité et tolérance au processus ; le mouvement lié à l'humidité doit être pris en compte | La précision finale dépend du processus complet, pas d'un seul chiffre de propriété. |
PET-CF : rigidité avec faible mouvement lié à l'humidité
La fibre de carbone augmente la rigidité et peut réduire la sensibilité de la pièce finie à l'humidité ambiante. Le compromis est un matériau plus anisotrope, avec des performances influencées par l'alignement des fibres et la liaison entre les couches imprimées.
PA12 : ténacité avec sensibilité environnementale
Le PA12 est apprécié pour sa résistance aux chocs, sa ductilité et pour les pièces fonctionnelles devant supporter la manipulation ou les vibrations. Son absorption d'humidité peut altérer les dimensions et les propriétés mécaniques ; le conditionnement et le moment de l'inspection sont donc importants.
Différences clés entre PET-CF et PA 612 CF
Le PET-CF et le PA 612 CF ne sont pas des étiquettes interchangeables. Le PET-CF utilise une matrice à base de PET, tandis que le PA 612 CF utilise une matrice en nylon avec une réponse à l'humidité, un comportement de cristallisation et un profil de ténacité différents. Le PA 612 CF peut être une comparaison utile lorsqu'un projet spécifie un nylon à longue chaîne renforcé, mais son comportement ne doit pas être considéré comme représentatif du PA12 non chargé.
| Facteur lié aux dimensions | PET-CF | PA 612 CF |
|---|---|---|
| Mouvement lié à l'humidité | Généralement plus faible car la matrice PET est moins hygroscopique. | Plus faible que de nombreuses nuances de nylon, mais reste sensible au conditionnement et à l'humidité. |
| Tendance au gauchissement lors de l'impression | Souvent modérée à faible avec un environnement thermique contrôlé ; l'alignement des fibres peut créer une distorsion locale. | Peut être modérée ; la cristallisation, les gradients de refroidissement et la géométrie de la pièce affectent le résultat. |
| Consistance du retrait | Généralement prévisible une fois le processus ajusté, avec un retrait dépendant de l'orientation. | Nécessite une attention particulière à l'état d'humidité, à l'historique de refroidissement et au retrait selon les axes. |
| Stabilité à long terme | Excellent candidat pour les montages rigides et secs et les supports critiques en termes de dimensions. | Excellent candidat là où la ténacité et la résistance à la fatigue compensent un mouvement environnemental modéré. |
Note d'ingénierie
Il n'existe pas de pourcentage de retrait « idéal » universel. Nous recommandons d'imprimer une éprouvette de test représentative ou une première pièce dans l'orientation réelle, puis de la mesurer après le même cycle de séchage, de conditionnement et de finition prévu pour la production.
Ce que les chiffres de rigidité ne montrent pas
Un module élevé ne produit pas automatiquement un assemblage dimensionnellement précis. Une pièce rigide peut être imprécise si l'impression est voilée, si le matériau change d'état d'humidité ou si la pièce subit un fluage sous une charge constante.
Creep: Le PA12 peut se déformer progressivement sous une contrainte soutenue, surtout à température élevée. Le PET-CF résiste mieux à la déflexion, mais la matrice polymère peut toujours subir un fluage.
Humidité : Les dimensions et la flexibilité du nylon peuvent varier en fonction des changements de teneur en humidité. Mesurez les pièces en PA12 dans une condition contrôlée et documentée.
Post-traitement : Le perçage, l'alésage, le ponçage, le recuit ou l'usinage peuvent libérer des contraintes internes ou modifier une caractéristique critique. Le plan d'inspection doit couvrir l'état fini.
Précision dimensionnelle en impression 3D
L'imprimante, le logiciel de tranchage, la chambre de fabrication, la buse, la hauteur de couche, l'orientation et le profil de refroidissement peuvent avoir autant d'importance que le polymère. Le PET-CF bénéficie généralement d'un refroidissement contrôlé et d'une surface de fabrication stable. Le PA12 nécessite un contrôle minutieux de l'humidité et peut demander plus d'attention concernant la température de la chambre et les gradients thermiques.
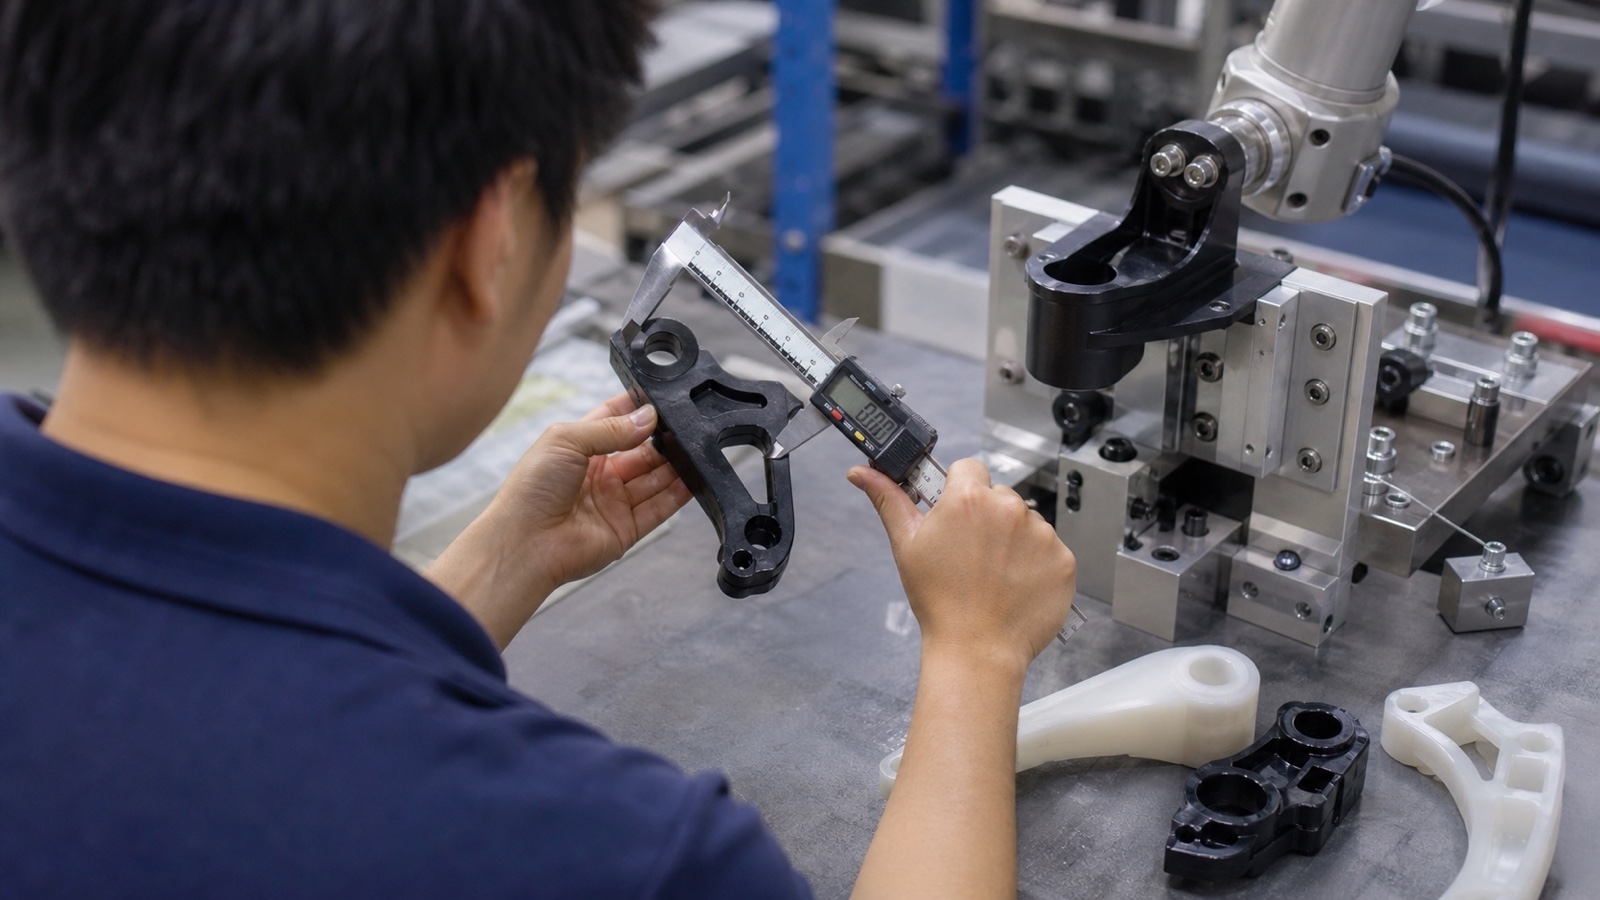
Pour les deux matériaux, les grandes sections plates, les coins vifs, les parois fines et les changements brusques de section transversale sont des sources courantes de distorsion. Nous réduisons les risques en concevant des rayons de courbure généreux, en équilibrant l'épaisseur des parois, en orientant délibérément les caractéristiques critiques et en séparant les surfaces cosmétiques des surfaces de référence.
Principe de précision
Une pièce imprimée peut être dimensionnellement cohérente sans être dimensionnellement correcte. Nous distinguons la répétabilité de la précision absolue, puis utilisons l'étalonnage, la compensation de processus et — si nécessaire — l'usinage CNC des interfaces critiques.
Le PLA ou le PETG sont-ils plus dimensionnellement précis ?
Le PLA est généralement plus facile à imprimer avec précision car il présente un retrait relativement faible et une forte rétention de forme pendant le refroidissement. Le PETG peut également produire des pièces précises, mais son filage, son adhérence à la surface et son comportement thermique peuvent nécessiter plus de réglages. Aucun des deux ne remplace automatiquement le PET-CF ou le PA12 lorsque l'application exige des performances d'ingénierie en matière de chaleur, d'impact ou d'usure.
Pour un prototype visuel simple, le PLA est peut-être le plus pratique dimensionnellement. Pour un prototype fonctionnel général, le PETG est souvent un juste milieu pratique. Pour un montage porteur ou un composant destiné à la production, le PET-CF ou le PA12 doivent être sélectionnés en fonction de l'environnement de service plutôt que de la seule précision dimensionnelle.
Exigences et défis d'impression
Des résultats fiables commencent avant la première couche. Nous traitons le séchage, le choix de la buse, la préparation du plateau, le contrôle de l'enceinte et l'inspection comme un seul processus plutôt que comme des paramètres isolés.
Sécher le matériau correctement
Le PA12 est particulièrement sensible à l'humidité et doit être séché et stocké dans des conditions contrôlées. Les matériaux à base de PET bénéficient également du séchage lorsque la bobine a été exposée à l'humidité ambiante.
Utiliser une buse résistante à l'usure pour les nuances CF
La fibre de carbone est abrasive. Une buse durcie ou résistante à l'usure est généralement requise, et l'usure de la buse doit être prise en compte lorsque les tolérances sont serrées.
Contrôler l'environnement de fabrication
Un plateau stable, une première couche cohérente et un flux d'air contrôlé aident à limiter le gauchissement. Une enceinte est particulièrement utile pour les pièces en PA12 plus grandes et les géométries présentant des gradients thermiques substantiels.
Planifier les supports et les références
Le retrait des supports peut marquer ou déformer une surface critique. Placez les supports loin des faces de référence et envisagez d'usiner ces faces après l'impression lorsque la tolérance est importante.
Le PETG peut-il résister à 100 degrés ?
Le PETG peut tolérer une exposition à court terme proche de 100°C pour certaines nuances, mais cela ne signifie pas que chaque pièce en PETG conservera sa forme sous charge à cette température. Le ramollissement, le fluage, l'épaisseur de paroi, l'orientation d'impression et la durée d'exposition comptent tous. Pour un composant critique en termes de dimensions fonctionnant en continu près de 100°C, nous ne choisirions pas un PETG générique sans un plan de validation spécifique à la nuance.
Le PET-CF offre généralement une marge de chaleur et de rigidité plus importante que le PETG standard, tandis que le PA12 peut bien fonctionner dans des applications fonctionnelles chaudes lorsque son état d'humidité et sa charge sont contrôlés. Pour un service à température plus élevée, nous examinons des alternatives telles que les polymères d'ingénierie disponibles via notre travail d'usinage CNC plutôt que de nous fier à une étiquette de filament générique.
Ne pas confondre
La température de déflexion thermique est mesurée sous une charge et une méthode de test définies. Il ne s'agit pas d'une classification universelle d'utilisation continue, et elle ne tient pas compte du fluage, de l'exposition chimique ou de la tolérance dimensionnelle de votre assemblage.
Applications où chaque matériau excelle
Le bon choix dépend de la nécessité pour la pièce de rester rigide et stable dimensionnellement, ou de sa capacité à absorber les chocs et à tolérer les abus mécaniques.
Meilleures utilisations pour le PET-CF
Le PET-CF est bien adapté aux montages d'inspection rigides, à l'outillage robotique, aux calibres dimensionnels, aux supports, aux capots de machines et aux prototypes fonctionnels où une faible sensibilité à l'humidité est précieuse. C'est également une option solide lorsqu'une pièce doit maintenir sa rigidité sans ajouter trop de volume.
Meilleures utilisations pour le PA12
Le PA12 est bien adapté aux boîtiers, composants de protection, clips, conduits, guides, pièces automobiles en faible volume et prototypes fonctionnels exposés aux chocs ou aux vibrations. Sa ténacité peut être plus précieuse qu'une rigidité maximale dans les assemblages manipulés de manière répétée.
Perspective de production
Pour une pièce en faible volume, l'impression 3D peut être une voie rapide vers la validation. Si une interface critique nécessite un contrôle dimensionnel plus serré, nous pouvons également examiner une approche hybride : imprimer la forme proche de la cote finale, puis usiner CNC les faces de montage, les alésages, les fentes ou les références à partir d'un polymère d'ingénierie approprié.
À quoi le PETG n'est-il pas adapté ?
Le PETG n'est pas idéal pour toutes les applications de précision. C'est généralement un mauvais choix lorsque la pièce doit résister à une température élevée soutenue, maintenir un ajustement serré tout en étant fortement chargée, rester rigide sur une longue période ou fonctionner dans un environnement où la résistance chimique, à l'usure ou au fluage est critique.
Il peut également être moins pratique que le PET-CF ou le PA12 pour des géométries exigeantes, car le filage, l'adhérence à la surface et le comportement de refroidissement peuvent compliquer la finition. Le PETG reste utile pour de nombreux prototypes, protections et pièces d'usage général, mais nous passerions au PET-CF, au PA12 ou à un plastique d'ingénierie usiné lorsque l'application a des exigences définies de charge et de durée de vie.
Coût vs valeur et chemin de sélection final
Le prix du matériau n'est qu'une partie du coût total. Une bobine moins chère peut devenir coûteuse si les pièces se voilent, nécessitent des impressions répétées, demandent une finition extensive ou échouent après avoir absorbé de l'humidité en service.
Le PET-CF peut justifier ses exigences plus élevées en matière de matériau et de buse lorsque la rigidité, la faible réponse à l'humidité et les dimensions reproductibles réduisent les retouches. Le PA12 peut offrir une meilleure valeur lorsque la résistance aux chocs évite la casse, lorsque la géométrie est complexe ou lorsqu'une pièce plus tenace évite un remplacement fréquent.
Définir la dimension critique
Identifiez l'alésage, la face de montage, la fente, le bord d'accouplement ou la référence qui contrôle la fonction de l'assemblage.
Documenter l'environnement de service
Enregistrez la température, l'humidité, le contact chimique, les chocs, les vibrations, la charge soutenue et la durée de vie prévue.
Choisir le processus, pas seulement le polymère
Décidez si le PET-CF ou le PA12 imprimé répond à la tolérance, ou si les surfaces critiques doivent être usinées CNC à partir de PET, nylon, POM, PEEK ou un autre polymère approprié.
Valider la pièce conditionnée
Inspectez la pièce après la même séquence de séchage, de refroidissement, d'exposition à l'humidité et de finition prévue en production.
Notre règle pratique est simple : sélectionnez le PET-CF lorsque le comportement dimensionnel rigide et à faible humidité est l'exigence dominante ; sélectionnez le PA12 lorsque la ténacité et la tolérance aux chocs sont plus importantes ; et envisagez l'usinage CNC lorsque la pièce présente des interfaces exigeantes ou nécessite une production répétée prévisible.
Discutez de votre pièce
Besoin d'aide pour choisir le PET, le PA12 ou un polymère d'ingénierie usiné ?
Envoyez-nous votre dessin 2D, modèle 3D, exigence de matériau, quantité, tolérance et détails de l'application. Chez PlasticCNCPro, nous examinons la conception et recommandons une voie pratique pour les prototypes, la production en faible volume ou la fabrication répétée.