
Guida ai materiali tecnici
PET vs PA12 per componenti dimensionalmente stabili: differenze chiave e migliori utilizzi
Confrontiamo il PET, in particolare il PET rinforzato con fibra di carbonio, con il PA12 per componenti di precisione che devono mantenere le proprie dimensioni durante la stampa, l'utilizzo, i cambiamenti di umidità e l'impiego ripetuto.
In breve: il PET-CF è spesso la scelta migliore quando la priorità è la bassa sensibilità all'umidità e un'elevata rigidità. Il PA12 è spesso preferibile quando la tenacità, la resistenza agli urti, la geometria complessa e le prestazioni funzionali flessibili sono più importanti della stabilità dimensionale assoluta.
Nessun materiale vince in ogni applicazione. Nelle nostre revisioni tecniche presso PlasticCNCPro, esaminiamo la tolleranza del pezzo, la direzione del carico, la temperatura, l'umidità, l'orientamento di stampa, il piano di post-elaborazione e la durata prevista prima di consigliare un polimero.
Per un dispositivo interno asciutto, il PET-CF può fornire un risultato altamente rigido e ripetibile. Per un incastro a scatto, un alloggiamento protettivo o un pezzo esposto a urti, il PA12 può rimanere la scelta tecnica più affidabile anche se assorbe più umidità.
Confronto delle proprietà dei materiali
I valori riportati di seguito sono intervalli di confronto pratici piuttosto che specifiche universali. Il livello di rinforzo, le impostazioni della stampante, la direzione del test, il condizionamento e la formulazione del fornitore possono modificare il risultato, quindi verifichiamo sempre la scheda tecnica del grado selezionato prima della produzione.
| Proprietà | PET-CF | PA12 | Significato tecnico |
|---|---|---|---|
| Resistenza alla trazione | Spesso circa 60–90 MPa per i gradi CF | Spesso circa 45–70 MPa non caricato; più alto per i gradi rinforzati | Il PET-CF generalmente sostiene il carico con meno movimento elastico; il PA12 scambia un po' di rigidità con la tenacità. |
| Modulo di trazione | Comunemente circa 5–10 GPa per i gradi CF | Comunemente circa 1.5–3 GPa non caricato; i gradi rinforzati possono essere più alti | Un modulo più alto solitamente significa meno deflessione sotto lo stesso carico. |
| Assorbimento di umidità | Basso, comunemente sotto lo 0.5% a seconda del grado e del metodo di test | Più alto; comunemente intorno all'1–2.5% all'equilibrio di condizionamento | Il PA12 può cambiare dimensioni e rigidità mentre assorbe o perde umidità. |
| Deflessione termica | Spesso circa 100–150°C per formulazioni rinforzate | Spesso circa 90–140°C non caricato; le formulazioni rinforzate possono essere più alte | Il grado e il carico di prova contano; la temperatura di utilizzo continuo non è la stessa dell'HDT. |
| Comportamento dimensionale | Basso movimento dovuto all'umidità; può essere più sensibile allo stress di stampa e all'orientamento delle fibre | Buona tenacità e tolleranza di processo; il movimento legato all'umidità deve essere considerato | L'accuratezza finale dipende dall'intero processo, non da un singolo valore di proprietà. |
PET-CF: rigidità con basso movimento dovuto all'umidità
La fibra di carbonio aumenta la rigidità e può ridurre la sensibilità del pezzo finito all'umidità ambientale. Il compromesso è un materiale più anisotropo, con prestazioni influenzate dall'allineamento delle fibre e dall'adesione tra gli strati stampati.
PA12: tenacità con sensibilità ambientale
Il PA12 è apprezzato per la resistenza agli urti, la duttilità e per i componenti funzionali che devono resistere a manipolazioni o vibrazioni. Il suo assorbimento di umidità può alterare dimensioni e proprietà meccaniche, quindi il condizionamento e i tempi di ispezione sono importanti.
Differenze chiave tra PET-CF e PA 612 CF
PET-CF e PA 612 CF non sono etichette intercambiabili. Il PET-CF utilizza una matrice a base PET, mentre il PA 612 CF utilizza una matrice in nylon con una diversa risposta all'umidità, comportamento di cristallizzazione e profilo di tenacità. Il PA 612 CF può essere un confronto utile quando un progetto specifica un nylon a catena lunga rinforzato, ma il suo comportamento non dovrebbe essere considerato rappresentativo del PA12 non caricato.
| Fattore legato alle dimensioni | PET-CF | PA 612 CF |
|---|---|---|
| Movimento dovuto all'umidità | Solitamente inferiore perché la matrice PET è meno igroscopica. | Inferiore a molti gradi di nylon, ma comunque sensibile al condizionamento e all'umidità. |
| Tendenza all'imbarcamento in stampa | Spesso da moderata a bassa con un ambiente termico controllato; l'allineamento delle fibre può creare distorsioni locali. | Può essere moderata; la cristallizzazione, i gradienti di raffreddamento e la geometria del pezzo influenzano il risultato. |
| Coerenza del ritiro | Generalmente prevedibile dopo che il processo è stato ottimizzato, con ritiro dipendente dall'orientamento. | Richiede attenzione allo stato di umidità, alla storia del raffreddamento e al ritiro lungo gli assi. |
| Stabilità a lungo termine | Candidato forte per dispositivi rigidi e asciutti e staffe critiche per le dimensioni. | Candidato forte dove la tenacità e la resistenza alla fatica compensano il moderato movimento ambientale. |
Nota tecnica
Non esiste una percentuale di ritiro "migliore" universale. Consigliamo di stampare un provino rappresentativo o un primo articolo nell'orientamento effettivo, quindi misurarlo dopo lo stesso ciclo di asciugatura, condizionamento e finitura previsto per la produzione.
Cosa non mostrano i valori di rigidità
Un modulo elevato non produce automaticamente un assemblaggio dimensionalmente accurato. Un pezzo rigido può comunque essere impreciso se la stampa è deformata, se il materiale cambia stato di umidità o se il pezzo subisce scorrimento viscoso (creep) sotto un carico costante.
Creep: Il PA12 può deformarsi gradualmente sotto stress prolungato, specialmente a temperature elevate. Il PET-CF resiste meglio alla deflessione, ma la matrice polimerica può comunque subire scorrimento viscoso.
Umidità: Le dimensioni e la flessibilità del nylon possono variare al variare del contenuto di umidità. Misurare i pezzi in PA12 in una condizione controllata e documentata.
Post-elaborazione: Foratura, alesatura, levigatura, ricottura o lavorazione meccanica possono rilasciare stress interno o modificare una caratteristica critica. Il piano di ispezione dovrebbe coprire la condizione finita.
Accuratezza dimensionale nella stampa 3D
La stampante, lo slicer, la camera di costruzione, l'ugello, l'altezza dello strato, l'orientamento e il profilo di raffreddamento possono contare quanto il polimero. Il PET-CF beneficia generalmente di un raffreddamento controllato e di una superficie di costruzione stabile. Il PA12 richiede un attento controllo dell'umidità e potrebbe necessitare di maggiore attenzione alla temperatura della camera e ai gradienti termici.
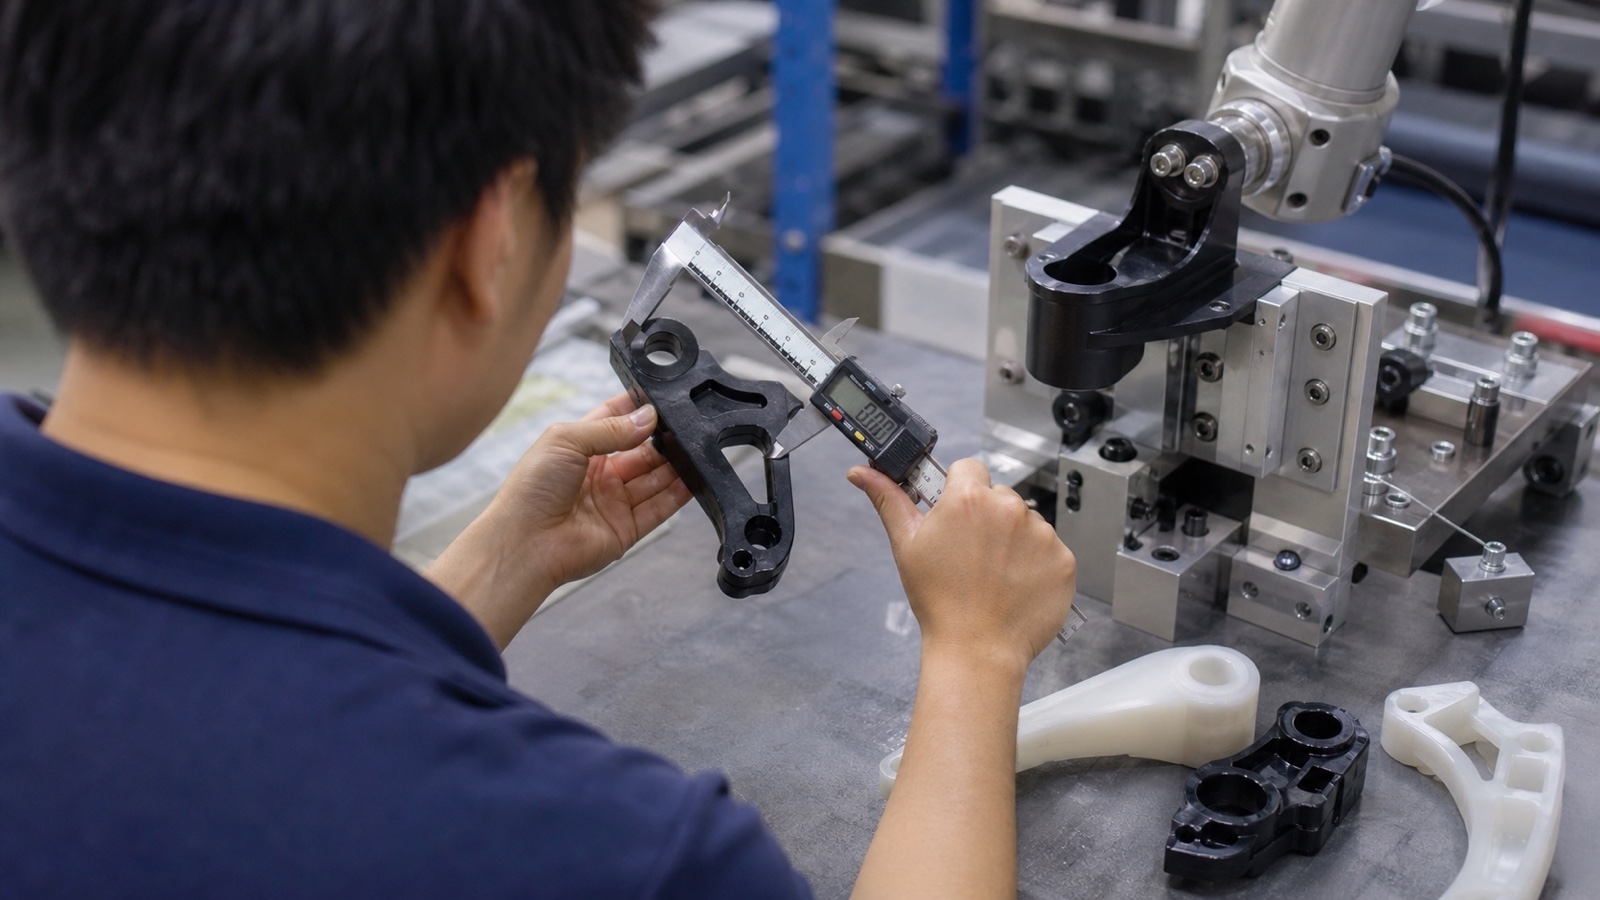
Per entrambi i materiali, ampie sezioni piatte, angoli vivi, pareti sottili e bruschi cambiamenti di sezione trasversale sono fonti comuni di distorsione. Riduciamo il rischio progettando raggi di raccordo generosi, bilanciando lo spessore delle pareti, orientando deliberatamente le caratteristiche critiche e separando le superfici estetiche da quelle di riferimento.
Principio di accuratezza
Un pezzo stampato può essere dimensionalmente coerente senza essere dimensionalmente corretto. Distinguiamo la ripetibilità dall'accuratezza assoluta, quindi utilizziamo la calibrazione, la compensazione di processo e, quando necessario, la lavorazione CNC delle interfacce critiche.
PLA o PETG sono più accurati dimensionalmente?
Il PLA è solitamente più facile da stampare con precisione perché ha un ritiro relativamente basso e una forte ritenzione della forma durante il raffreddamento. Anche il PETG può produrre pezzi accurati, ma il suo comportamento di stringing, l'adesione superficiale e il comportamento termico potrebbero richiedere più regolazioni. Nessuno dei due è automaticamente un sostituto del PET-CF o del PA12 quando l'applicazione richiede prestazioni di calore, impatto o usura di livello ingegneristico.
Per un semplice prototipo visivo, il PLA può essere il più conveniente dimensionalmente. Per un prototipo funzionale generale, il PETG è spesso una via di mezzo pratica. Per un dispositivo portante o un componente destinato alla produzione, il PET-CF o il PA12 dovrebbero essere selezionati in base all'ambiente di servizio piuttosto che alla sola accuratezza dimensionale.
Requisiti e sfide di stampa
I risultati affidabili iniziano prima del primo strato. Trattiamo l'asciugatura, la selezione dell'ugello, la preparazione del letto, il controllo dell'involucro e l'ispezione come un unico processo piuttosto che come impostazioni isolate.
Asciugare correttamente il materiale
Il PA12 è particolarmente sensibile all'umidità e dovrebbe essere asciugato e conservato in condizioni controllate. Anche i materiali a base PET beneficiano dell'asciugatura quando la bobina è stata esposta all'umidità ambientale.
Utilizzare un ugello resistente all'usura per i gradi CF
La fibra di carbonio è abrasiva. È generalmente richiesto un ugello temprato o comunque resistente all'usura, e l'usura dell'ugello dovrebbe essere considerata quando le tolleranze sono strette.
Controllare l'ambiente di costruzione
Un letto stabile, un primo strato coerente e un flusso d'aria controllato aiutano a limitare l'imbarcamento. Un involucro è particolarmente utile per pezzi in PA12 più grandi e geometrie con gradienti termici sostanziali.
Pianificare supporti e riferimenti
La rimozione del supporto può segnare o distorcere una superficie critica. Posizionare i supporti lontano dalle facce di riferimento e considerare la lavorazione meccanica di tali facce dopo la stampa quando la tolleranza è importante.
Il PETG può resistere a 100 gradi?
Il PETG può tollerare un'esposizione a breve termine vicino a 100°C in alcuni gradi, ma ciò non significa che ogni pezzo in PETG manterrà la sua forma sotto carico a quella temperatura. L'ammorbidimento, lo scorrimento viscoso, lo spessore della parete, l'orientamento di stampa e la durata dell'esposizione contano tutti. Per un componente dimensionalmente critico che opera continuamente vicino a 100°C, non selezioneremmo un PETG generico senza un piano di validazione specifico per il grado.
Il PET-CF offre in genere un margine di calore e rigidità più elevato rispetto al PETG standard, mentre il PA12 può funzionare bene in applicazioni funzionali calde quando il suo stato di umidità e il carico sono controllati. Per un servizio a temperature più elevate, esaminiamo alternative come i polimeri tecnici disponibili attraverso il nostro lavoro di lavorazione CNC piuttosto che fare affidamento su un'etichetta di filamento generica.
Non confondere
La temperatura di deflessione termica viene misurata sotto un carico e un metodo di prova definiti. Non è una valutazione generica di uso continuo e non tiene conto dello scorrimento viscoso, dell'esposizione chimica o della tolleranza dimensionale del proprio assemblaggio.
Applicazioni dove ogni materiale eccelle
La scelta giusta dipende dal fatto che il pezzo debba rimanere rigido e dimensionalmente stabile, o se debba assorbire urti e tollerare abusi meccanici.
Migliori utilizzi per il PET-CF
Il PET-CF è ben adatto a dispositivi di ispezione rigidi, utensili robotici end-of-arm, calibri dimensionali, staffe, coperture di macchine e prototipi funzionali dove la bassa sensibilità all'umidità è preziosa. È anche una forte opzione quando un pezzo deve mantenere la rigidità senza aggiungere molto ingombro.
Migliori utilizzi per il PA12
Il PA12 è ben adatto ad alloggiamenti, componenti protettivi, clip, canalizzazioni, guide, pezzi automobilistici a basso volume e prototipi funzionali esposti a urti o vibrazioni. La sua tenacità può essere più preziosa della rigidità massima in assemblaggi che vengono manipolati ripetutamente.
Prospettiva di produzione
Per un pezzo a basso volume, la stampa 3D può essere una strada veloce verso la validazione. Se un'interfaccia critica necessita di un controllo dimensionale più stretto, possiamo anche esaminare un approccio ibrido: stampare la forma quasi finita, quindi lavorare a macchina CNC le facce di montaggio, i fori, le asole o i riferimenti da un polimero tecnico adatto.
A cosa non è adatto il PETG?
Il PETG non è l'ideale per ogni applicazione di precisione. È generalmente una scelta scarsa quando il pezzo deve resistere a temperature elevate prolungate, mantenere un accoppiamento stretto sotto carico pesante, rimanere rigido per un lungo periodo o operare in un ambiente in cui la resistenza chimica, all'usura o allo scorrimento viscoso è critica.
Può anche essere meno conveniente del PET-CF o del PA12 per geometrie impegnative perché lo stringing, l'adesione superficiale e il comportamento di raffreddamento possono complicare la finitura. Il PETG rimane utile per molti prototipi, protezioni e pezzi per uso generale, ma passeremmo al PET-CF, al PA12 o a una plastica tecnica lavorata a macchina quando l'applicazione ha un requisito definito di carico e durata di servizio.
Costo vs Valore e percorso di selezione finale
Il prezzo del materiale è solo una parte del costo totale. Una bobina meno costosa può diventare costosa se i pezzi si imbarcano, richiedono stampe ripetute, necessitano di una finitura estesa o falliscono dopo aver assorbito umidità durante il servizio.
Il PET-CF può giustificare i suoi requisiti più elevati di materiale e ugello quando la rigidità, la bassa risposta all'umidità e le dimensioni ripetibili riducono le rilavorazioni. Il PA12 può fornire un valore migliore quando la resistenza agli urti previene la rottura, quando la geometria è complessa o quando un pezzo più tenace evita sostituzioni frequenti.
Definire la dimensione critica
Identificare il foro, la faccia di montaggio, l'asola, il bordo di accoppiamento o il riferimento che controlla la funzione dell'assemblaggio.
Documentare l'ambiente di servizio
Registrare temperatura, umidità, contatto chimico, urti, vibrazioni, carico sostenuto e durata di servizio prevista.
Scegliere il processo, non solo il polimero
Decidere se il PET-CF o il PA12 stampati soddisfano la tolleranza, o se le superfici critiche dovrebbero essere lavorate a macchina CNC da PET, nylon, POM, PEEK o un altro polimero adatto.
Validare il pezzo condizionato
Ispezionare il pezzo dopo la stessa sequenza di asciugatura, raffreddamento, esposizione all'umidità e finitura prevista nella produzione.
La nostra regola pratica è semplice: selezionare il PET-CF quando il comportamento dimensionale rigido e a bassa umidità è il requisito dominante; selezionare il PA12 quando la tenacità e la tolleranza agli urti sono più importanti; e considerare la lavorazione CNC quando il pezzo ha interfacce impegnative o necessita di una produzione ripetibile e prevedibile.
Discuti del tuo pezzo
Hai bisogno di aiuto per scegliere PET, PA12 o un polimero tecnico lavorato a macchina?
Inviaci il tuo disegno 2D, modello 3D, requisiti di materiale, quantità, tolleranza e dettagli dell'applicazione. In PlasticCNCPro, esaminiamo il design e raccomandiamo un percorso pratico per prototipi, produzione a basso volume o produzione ripetuta.