
Leitfaden für technische Materialien
PET vs. PA12 für formstabile Bauteile: Wichtige Unterschiede & beste Einsatzbereiche
Wir vergleichen PET, insbesondere kohlenstofffaserverstärktes PET, mit PA12 für Präzisionsteile, die ihre Maße während des Drucks, im Einsatz, bei Feuchtigkeitsschwankungen und bei wiederholter Verwendung beibehalten müssen.
Die kurze Antwort: PET-CF ist oft die bessere Wahl, wenn geringe Feuchtigkeitsempfindlichkeit und hohe Steifigkeit Priorität haben. PA12 ist häufig besser geeignet, wenn Zähigkeit, Schlagfestigkeit, komplexe Geometrien und eine fehlerverzeihende funktionale Leistung wichtiger sind als absolute Formstabilität.
Kein Material gewinnt in jeder Anwendung. In unseren technischen Bewertungen bei PlasticCNCPro berücksichtigen wir Toleranz, Belastungsrichtung, Temperatur, Luftfeuchtigkeit, Druckausrichtung, Nachbearbeitungsplan und die erwartete Lebensdauer des Bauteils, bevor wir ein Polymer empfehlen.
Für eine trockene Innenraumbefestigung kann PET-CF ein äußerst starres und wiederholbares Ergebnis liefern. Für eine Schnappverbindung, ein Schutzgehäuse oder ein stoßbelastetes Teil bleibt PA12 möglicherweise die zuverlässigere technische Wahl, auch wenn es mehr Feuchtigkeit aufnimmt.
Vergleich der Materialeigenschaften
Die unten aufgeführten Werte sind praktische Vergleichsbereiche und keine universellen Spezifikationen. Verstärkungsgrad, Druckereinstellungen, Testrichtung, Konditionierung und die Formulierung des Herstellers können das Ergebnis beeinflussen. Daher prüfen wir vor der Produktion immer das technische Datenblatt des gewählten Materials.
| Eigenschaft | PET-CF | PA12 | Technische Bedeutung |
|---|---|---|---|
| Zugfestigkeit | Oft ca. 60–90 MPa bei CF-Typen | Oft ca. 45–70 MPa unverstärkt; höher bei verstärkten Typen | PET-CF nimmt Lasten im Allgemeinen mit weniger elastischer Verformung auf; PA12 tauscht einen Teil der Steifigkeit gegen Zähigkeit ein. |
| Zugmodul | Üblicherweise ca. 5–10 GPa bei CF-Typen | Üblicherweise ca. 1,5–3 GPa unverstärkt; verstärkte Typen können höhere Werte aufweisen | Ein höherer Modul bedeutet meist weniger Durchbiegung unter gleicher Last. |
| Feuchtigkeitsaufnahme | Niedrig, üblicherweise unter 0,5 %, je nach Qualität und Testmethode | Höher; üblicherweise ca. 1–2,5 % im Konditionierungsgleichgewicht | PA12 kann seine Größe und Steifigkeit ändern, wenn es Feuchtigkeit aufnimmt oder abgibt. |
| Wärmeformbeständigkeit | Oft etwa 100–150 °C bei verstärkten Formulierungen | Oft etwa 90–140 °C unverstärkt; verstärkte Formulierungen können höhere Werte erreichen | Qualität und Testlast sind entscheidend; die Dauergebrauchstemperatur entspricht nicht der HDT. |
| Formverhalten | Geringe feuchtigkeitsbedingte Bewegung; kann empfindlicher auf Druckspannungen und Faserausrichtung reagieren | Gute Zähigkeit und Prozesstoleranz; feuchtigkeitsbedingte Bewegungen müssen berücksichtigt werden | Die endgültige Genauigkeit hängt vom gesamten Prozess ab, nicht von einem einzelnen Eigenschaftswert. |
PET-CF: Steifigkeit bei geringer feuchtigkeitsbedingter Bewegung
Kohlenstofffasern erhöhen die Steifigkeit und können die Empfindlichkeit des fertigen Bauteils gegenüber Umgebungsfeuchtigkeit verringern. Der Nachteil ist ein anisotropes Material, dessen Leistung durch die Faserausrichtung und die Haftung zwischen den gedruckten Schichten beeinflusst wird.
PA12: Zähigkeit bei Umweltempfindlichkeit
PA12 wird wegen seiner Schlagfestigkeit, Duktilität und für Funktionsteile geschätzt, die Handhabung oder Vibrationen überstehen müssen. Die Feuchtigkeitsaufnahme kann Abmessungen und mechanische Eigenschaften verändern, daher sind Konditionierung und Prüfzeitpunkt wichtig.
Hauptunterschiede zwischen PET-CF und PA 612 CF
PET-CF und PA 612 CF sind keine austauschbaren Bezeichnungen. PET-CF verwendet eine PET-basierte Matrix, während PA 612 CF eine Nylonmatrix mit anderem Feuchtigkeitsverhalten, Kristallisationsverhalten und Zähigkeitsprofil verwendet. PA 612 CF kann ein nützlicher Vergleich sein, wenn ein Projekt ein verstärktes langkettiges Nylon spezifiziert, aber man sollte nicht davon ausgehen, dass sein Verhalten das von unverstärktem PA12 repräsentiert.
| Faktor der Maßhaltigkeit | PET-CF | PA 612 CF |
|---|---|---|
| Feuchtigkeitsbedingte Bewegung | Normalerweise geringer, da die PET-Matrix weniger hygroskopisch ist. | Geringer als bei vielen Nylontypen, aber dennoch empfindlich gegenüber Konditionierung und Feuchtigkeit. |
| Neigung zu Druckverzug | Oft mäßig bis gering bei kontrollierter thermischer Umgebung; Faserausrichtung kann lokale Verzerrungen verursachen. | Kann mäßig sein; Kristallisation, Abkühlungsgradienten und Bauteilgeometrie beeinflussen das Ergebnis. |
| Schrumpfkonsistenz | Nach Prozessoptimierung im Allgemeinen vorhersehbar, mit orientierungsabhängiger Schrumpfung. | Erfordert Aufmerksamkeit hinsichtlich Feuchtigkeitszustand, Abkühlungshistorie und Schrumpfung über die Achsen hinweg. |
| Langzeitstabilität | Starker Kandidat für trockene, starre Vorrichtungen und maßkritische Halterungen. | Starker Kandidat, wenn Zähigkeit und Ermüdungsbeständigkeit die mäßige umweltbedingte Bewegung ausgleichen. |
Technischer Hinweis
Es gibt keinen universellen Prozentsatz für die „beste“ Schrumpfung. Wir empfehlen, ein repräsentatives Testobjekt oder ein erstes Muster in der tatsächlichen Ausrichtung zu drucken und es nach dem gleichen Trocknungs-, Konditionierungs- und Veredelungszyklus zu messen, der für die Produktion geplant ist.
Was die Steifigkeitswerte nicht zeigen
Ein hoher Modul führt nicht automatisch zu einer maßhaltigen Baugruppe. Ein starres Teil kann dennoch ungenau sein, wenn der Druck verzogen ist, das Material seinen Feuchtigkeitszustand ändert oder das Teil unter konstanter Last kriecht.
Creep: PA12 kann sich unter Dauerbelastung allmählich verformen, insbesondere bei erhöhten Temperaturen. PET-CF widersteht der Durchbiegung besser, aber auch die Polymermatrix kann kriechen.
Feuchtigkeit: Nylonabmessungen und Flexibilität können sich bei Feuchtigkeitsänderungen verschieben. Messen Sie PA12-Teile unter einem kontrollierten und dokumentierten Zustand.
Nachbearbeitung: Bohren, Reiben, Schleifen, Tempern oder maschinelle Bearbeitung können Eigenspannungen freisetzen oder ein kritisches Merkmal verändern. Der Inspektionsplan sollte den Endzustand abdecken.
Maßgenauigkeit im 3D-Druck
Drucker, Slicer, Bauraum, Düse, Schichthöhe, Ausrichtung und Abkühlprofil können genauso wichtig sein wie das Polymer selbst. PET-CF profitiert im Allgemeinen von einer kontrollierten Abkühlung und einer stabilen Bauoberfläche. PA12 erfordert eine sorgfältige Feuchtigkeitskontrolle und benötigt möglicherweise mehr Aufmerksamkeit hinsichtlich Kammertemperatur und thermischer Gradienten.
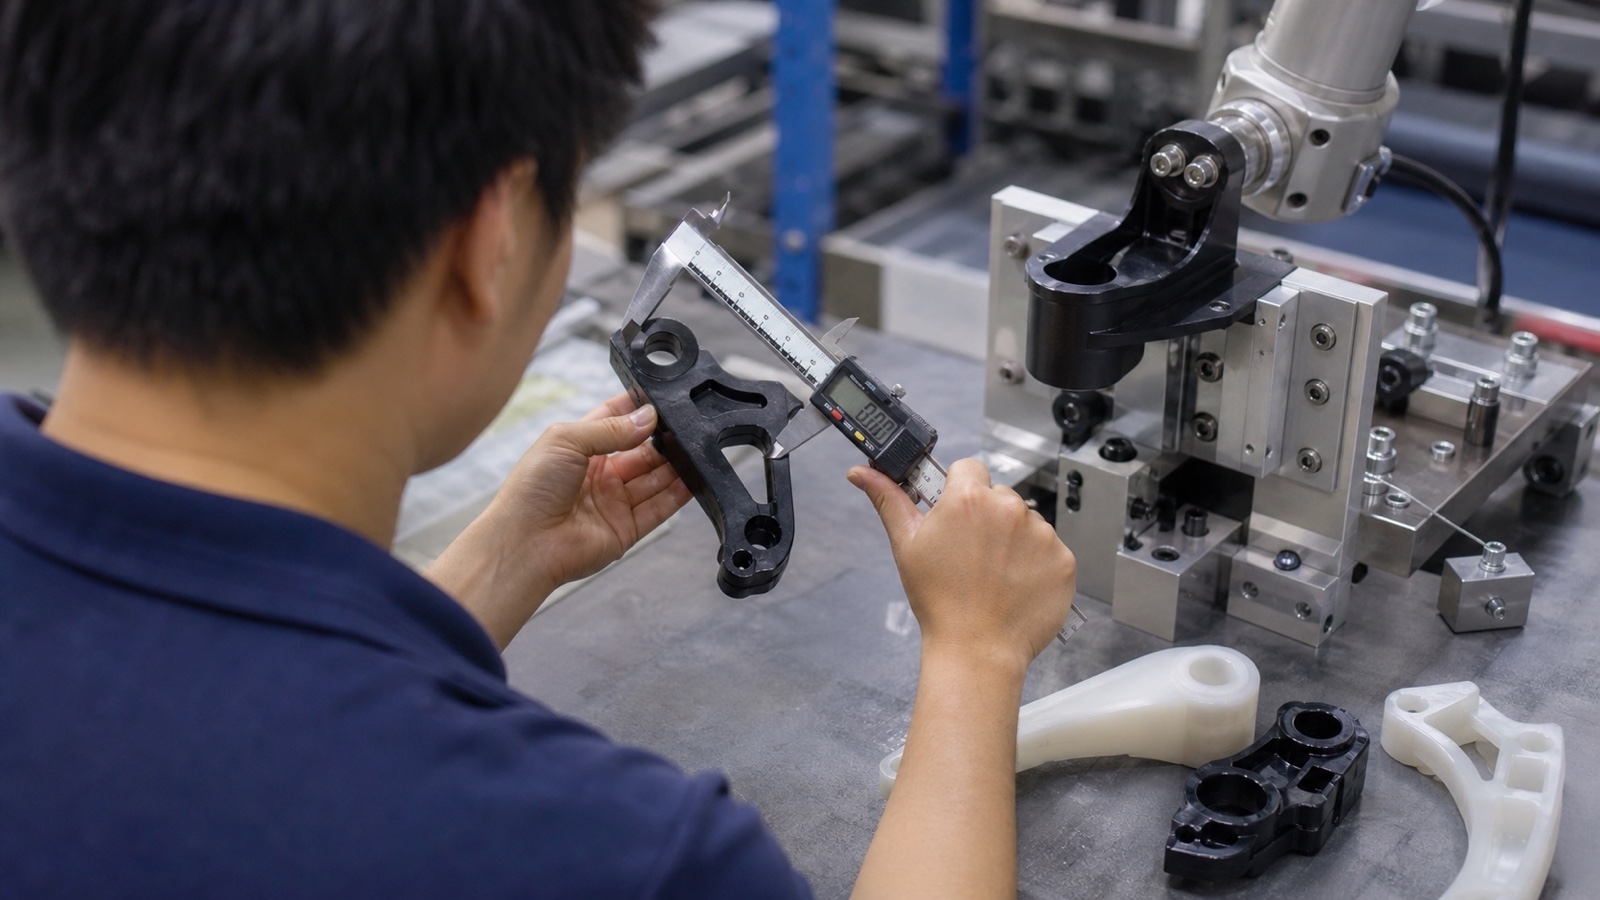
Bei beiden Materialien sind große flache Abschnitte, scharfe Ecken, dünne Wände und abrupte Querschnittsänderungen häufige Ursachen für Verzerrungen. Wir reduzieren das Risiko durch großzügige Eckenradien, ausgewogene Wandstärken, bewusste Ausrichtung kritischer Merkmale und die Trennung von kosmetischen Oberflächen von Bezugsflächen.
Genauigkeitsprinzip
Ein gedrucktes Teil kann maßkonsistent sein, ohne maßlich korrekt zu sein. Wir unterscheiden zwischen Wiederholgenauigkeit und absoluter Genauigkeit und nutzen dann Kalibrierung, Prozesskompensation und – bei Bedarf – die CNC-Bearbeitung kritischer Schnittstellen.
Sind PLA oder PETG maßgenauer?
PLA ist meist einfacher präzise zu drucken, da es eine relativ geringe Schrumpfung aufweist und die Form während der Abkühlung gut beibehält. PETG kann ebenfalls präzise Teile erzeugen, aber Fadenbildung, Oberflächenhaftung und thermisches Verhalten erfordern möglicherweise mehr Abstimmung. Keines der beiden Materialien ist automatisch ein Ersatz für PET-CF oder PA12, wenn die Anwendung technische Anforderungen an Wärme-, Schlag- oder Verschleißfestigkeit stellt.
Für einen einfachen visuellen Prototyp ist PLA oft am bequemsten. Für einen allgemeinen funktionalen Prototyp ist PETG oft ein praktischer Mittelweg. Für eine tragende Vorrichtung oder eine produktionsreife Komponente sollten PET-CF oder PA12 nicht nur aufgrund der Maßgenauigkeit, sondern basierend auf der Einsatzumgebung ausgewählt werden.
Druckanforderungen und Herausforderungen
Zuverlässige Ergebnisse beginnen vor der ersten Schicht. Wir betrachten Trocknung, Düsenauswahl, Druckbettvorbereitung, Gehäusekontrolle und Inspektion als einen Prozess und nicht als isolierte Einstellungen.
Trocknen Sie das Material korrekt
PA12 ist besonders feuchtigkeitsempfindlich und sollte in einem kontrollierten Zustand getrocknet und gelagert werden. PET-basierte Materialien profitieren ebenfalls von der Trocknung, wenn die Spule Umgebungsfeuchtigkeit ausgesetzt war.
Verwenden Sie eine verschleißfeste Düse für CF-Typen
Kohlenstofffaser ist abrasiv. Eine gehärtete oder anderweitig verschleißfeste Düse ist im Allgemeinen erforderlich, und der Düsenverschleiß sollte bei engen Toleranzen berücksichtigt werden.
Kontrollieren Sie die Bauumgebung
Ein stabiles Bett, eine konsistente erste Schicht und ein kontrollierter Luftstrom helfen, Verzug zu begrenzen. Ein geschlossener Bauraum ist besonders nützlich für größere PA12-Teile und Geometrien mit erheblichen thermischen Gradienten.
Planen Sie Stützstrukturen und Bezugspunkte
Das Entfernen von Stützstrukturen kann eine kritische Oberfläche markieren oder verzerren. Platzieren Sie Stützen abseits von Bezugsflächen und ziehen Sie in Betracht, diese Flächen nach dem Drucken zu bearbeiten, wenn die Toleranz wichtig ist.
Hält PETG 100 Grad aus?
PETG verträgt in einigen Qualitäten kurzzeitige Einwirkungen nahe 100 °C, aber das bedeutet nicht, dass jedes PETG-Teil bei dieser Temperatur unter Last seine Form behält. Erweichung, Kriechen, Wandstärke, Druckausrichtung und Expositionsdauer spielen eine Rolle. Für eine maßkritische Komponente, die kontinuierlich nahe 100 °C arbeitet, würden wir kein generisches PETG ohne einen qualitätsspezifischen Validierungsplan wählen.
PET-CF bietet typischerweise einen höheren Wärme- und Steifigkeitsspielraum als Standard-PETG, während PA12 bei warmen funktionalen Anwendungen gut funktionieren kann, wenn sein Feuchtigkeitszustand und seine Belastung kontrolliert werden. Für den Einsatz bei höheren Temperaturen prüfen wir Alternativen wie die technischen Polymere aus unserer CNC-Bearbeitung, anstatt uns auf eine generische Filamentbezeichnung zu verlassen.
Nicht verwechseln
Die Wärmeformbeständigkeitstemperatur wird unter einer definierten Last und Testmethode gemessen. Dies ist keine pauschale Dauergebrauchsbewertung und berücksichtigt kein Kriechen, keine chemische Einwirkung und keine Maßtoleranz Ihrer Baugruppe.
Anwendungen, bei denen das jeweilige Material glänzt
Die richtige Wahl hängt davon ab, ob das Teil starr und maßstabil bleiben muss oder ob es Stöße absorbieren und mechanischer Beanspruchung standhalten soll.
Beste Einsatzbereiche für PET-CF
PET-CF eignet sich gut für starre Prüfvorrichtungen, Roboter-Greifwerkzeuge, Messlehren, Halterungen, Maschinenabdeckungen und funktionale Prototypen, bei denen eine geringe Feuchtigkeitsempfindlichkeit wertvoll ist. Es ist auch eine gute Option, wenn ein Teil Steifigkeit beibehalten muss, ohne viel Masse hinzuzufügen.
Beste Einsatzbereiche für PA12
PA12 eignet sich gut für Gehäuse, Schutzkomponenten, Clips, Kanäle, Führungen, Kleinserien-Automobilteile und funktionale Prototypen, die Stößen oder Vibrationen ausgesetzt sind. Seine Zähigkeit kann bei Baugruppen, die wiederholt gehandhabt werden, wertvoller sein als maximale Steifigkeit.
Produktionsperspektive
Für ein Teil in geringer Stückzahl kann 3D-Druck ein schneller Weg zur Validierung sein. Wenn eine kritische Schnittstelle eine engere Maßkontrolle erfordert, können wir auch einen hybriden Ansatz prüfen: Drucken der endkonturnahen Form und anschließende CNC-Bearbeitung von Montageflächen, Bohrungen, Schlitzen oder Bezugspunkten aus einem geeigneten technischen Polymer.
Wofür ist PETG nicht geeignet?
PETG ist nicht für jede Präzisionsanwendung ideal. Es ist im Allgemeinen eine schlechte Wahl, wenn das Teil dauerhafter Hitze widerstehen, bei starker Belastung eine enge Passung halten, über einen langen Zeitraum starr bleiben oder in einer Umgebung arbeiten muss, in der Chemikalien-, Verschleiß- oder Kriechfestigkeit entscheidend sind.
Es kann für anspruchsvolle Geometrien auch weniger bequem sein als PET-CF oder PA12, da Fadenbildung, Oberflächenhaftung und Abkühlverhalten die Endbearbeitung erschweren können. PETG bleibt für viele Prototypen, Schutzvorrichtungen und allgemeine Teile nützlich, aber wir würden auf PET-CF, PA12 oder einen bearbeiteten technischen Kunststoff umsteigen, wenn die Anwendung eine definierte Anforderung an Last und Lebensdauer hat.
Kosten vs. Nutzen und Auswahlpfad
Der Materialpreis ist nur ein Teil der Gesamtkosten. Eine günstigere Spule kann teuer werden, wenn Teile sich verziehen, wiederholtes Drucken erfordern, aufwendige Endbearbeitung benötigen oder nach Feuchtigkeitsaufnahme im Betrieb versagen.
PET-CF kann seine höheren Material- und Düsenanforderungen rechtfertigen, wenn Steifigkeit, geringe Feuchtigkeitsreaktion und wiederholbare Maße den Nachbearbeitungsaufwand reduzieren. PA12 kann einen besseren Wert bieten, wenn Schlagfestigkeit Brüche verhindert, die Geometrie komplex ist oder ein zäheres Teil häufigen Austausch vermeidet.
Definieren Sie das kritische Maß
Identifizieren Sie Bohrung, Montagefläche, Schlitz, Passkante oder Bezugspunkt, die die Funktion der Baugruppe steuern.
Dokumentieren Sie die Einsatzumgebung
Erfassen Sie Temperatur, Feuchtigkeit, Chemikalienkontakt, Stöße, Vibrationen, Dauerbelastung und erwartete Lebensdauer.
Wählen Sie den Prozess, nicht nur das Polymer
Entscheiden Sie, ob gedrucktes PET-CF oder PA12 die Toleranz erfüllt oder ob kritische Oberflächen aus PET, Nylon, POM, PEEK oder einem anderen geeigneten Polymer CNC-bearbeitet werden sollten.
Validieren Sie das konditionierte Teil
Inspizieren Sie das Teil nach der gleichen Trocknungs-, Abkühlungs-, Feuchtigkeitsexpositions- und Veredelungssequenz, die für die Produktion geplant ist.
Unsere praktische Regel ist einfach: Wählen Sie PET-CF, wenn starres, feuchtigkeitsarmes Formverhalten die Hauptanforderung ist; wählen Sie PA12, wenn Zähigkeit und Schlagfestigkeit wichtiger sind; und ziehen Sie CNC-Bearbeitung in Betracht, wenn das Teil anspruchsvolle Schnittstellen hat oder eine vorhersehbare Serienfertigung erfordert.
Besprechen Sie Ihr Bauteil
Benötigen Sie Hilfe bei der Auswahl zwischen PET, PA12 oder einem bearbeiteten technischen Polymer?
Senden Sie uns Ihre 2D-Zeichnung, Ihr 3D-Modell, Materialanforderungen, Menge, Toleranz und Anwendungsdetails. Bei PlasticCNCPro überprüfen wir das Design und empfehlen einen praktischen Weg für Prototypen, Kleinserienproduktion oder wiederholte Fertigung.