
PMMA frente a PETG para piezas mecanizadas: comparación de claridad, resistencia y maquinabilidad
La selección del polímero transparente óptimo para el mecanizado CNC de precisión requiere equilibrar la transmisión óptica, la tenacidad a la fractura, la dinámica de formación de viruta y la resistencia química. Como ingenieros de mecanizado en PlasticCNCPro, evaluamos cómo se comportan el polimetilmetacrilato (PMMA) y el tereftalato de polietileno glicol (PETG) en fresado sustractivo, torneado y acabados de tolerancia estrecha.
Conclusión clave: Si sus prioridades principales son la transmisión óptica pura, el pulido similar al vidrio y la rigidez dimensional, el PMMA no tiene rival. Si su pieza está expuesta a impactos mecánicos cíclicos, requiere ajustes a presión o exige una mayor tenacidad a la fractura sin microastillamientos, el PETG es la selección de ingeniería superior.
¿Qué son el PMMA y el PETG?
En nuestras operaciones diarias de fresado y torneado CNC en nuestras instalaciones de Dongguan, los componentes de polímero transparente representan una parte sustancial del hardware de manipulación de fluidos, óptico y de diagnóstico. Aunque tanto el PMMA como el PETG sirven como termoplásticos de ingeniería transparentes, su morfología química subyacente dicta comportamientos divergentes bajo herramientas de corte de alta velocidad.
PMMA (Polimetilmetacrilato) se conoce comúnmente bajo nombres comerciales como Plexiglas, Perspex o Lucite, lo que confirma que El PMMA es químicamente idéntico al acrílico. Es un polímero sintético rígido derivado de monómeros de metacrilato de metilo. Posee una estructura molecular amorfa que produce una claridad óptica, resistencia a los UV y dureza superficial excepcionales, aunque exhibe una fragilidad inherente cuando se somete a impactos agudos o sujeciones mecánicas desiguales.
PETG (Tereftalato de polietileno modificado con glicol) es un copoliéster creado mediante la introducción de ciclohexanodimetanol (CHDM) en cadenas estándar de polímero PET. Esta modificación con glicol inhibe la cristalización durante la extrusión y el mecanizado, eliminando la opacidad interna mientras retiene la flexibilidad dúctil, la tenacidad y la resistencia química típicas de los poliésteres. Aunque se reconoce predominantemente en termoformado y filamentos de impresión 3D, los tochos de PETG extruido y fundido de gran calibre se mecanizan ampliamente para componentes industriales robustos.
Comparación de claridad óptica
Cuando un ingeniero mecánico especifica un plástico "transparente", los criterios ópticos pueden significar desde una inspección básica de fluidos hasta la colimación de transmisión láser. Las diferencias en la transmisión y la dispersión superficial entre el PMMA y el PETG son marcadas:
Transmisión de grado vidrio
El PMMA transmite hasta el 92% de la luz visible, superando al vidrio sodocálcico convencional (~90%). Su índice de refracción (1.49) y su opacidad mínima (<0.5%) lo convierten en el punto de referencia para guías de luz, lentes y cámaras de análisis fluídico. Los componentes de PMMA pulidos con diamante y pulidos al vapor logran una transparencia casi impecable.
Utilidad translúcida
El PETG transmite aproximadamente del 88% al 90% de la luz visible. Aunque es transparente en secciones transversales delgadas, los tochos mecanizados gruesos a menudo exhiben un ligero tinte azul grisáceo y una mayor opacidad interna (1.0% a 2.5%). No se puede pulir con la perfección óptica de calidad de diamante tan eficazmente como el PMMA.
Cuando se requiere un pulido óptico de superficie después del fresado CNC, el PMMA responde excepcionalmente bien al corte con diamante (fly-cutting), al pulido con llama y al pulido manual con compuestos de óxido de aluminio. El PETG tiende a emborronarse bajo ruedas de pulido de alta fricción debido a su menor temperatura de transición vítrea, lo que dificulta lograr una verdadera claridad óptica después del mecanizado.
Propiedades mecánicas: resistencia, resistencia al impacto y durabilidad
El equilibrio entre el PMMA y el PETG refleja el equilibrio de ingeniería clásico entre rigidez y ductilidad. El PMMA ofrece un alto módulo de tracción y flexión, pero falla catastróficamente cuando se somete a la propagación de grietas o impactos localizados. Por el contrario, el PETG absorbe energía mediante deformación plástica antes de alcanzar la fractura final.
| Propiedad (Valores nominales típicos) | PMMA (Acrílico fundido) | PETG (Grado de ingeniería) | Policarbonato (Referencia PC) |
|---|---|---|---|
| Resistencia a la tracción (fluencia / rotura) | 70 – 75 MPa | 48 – 53 MPa | 65 – 72 MPa |
| Módulo de flexión (rigidez) | 3,100 – 3,300 MPa | 2,000 – 2,200 MPa | 2,300 – 2,400 MPa |
| Resistencia al impacto Izod con entalla | 16 – 22 J/m (Frágil) | 80 – 115 J/m (Resistente) | 600 – 850 J/m (Extremo) |
| Dureza Rockwell | M90 – M95 (Resistente a rayones) | R105 – R115 (Más suave) | M70 / R118 |
| Temperatura de transición vítrea (Tg) | 105 °C | 80 °C | 145 °C |
| Tasa de transmisión de luz | 92% | 88% – 90% | 87% – 89% |
¿Es el PETG más resistente que el policarbonato?
Una pregunta frecuente que resolvemos durante las revisiones de proyectos es si el PETG iguala o supera al policarbonato (PC). La respuesta técnica es inequívoca: no, el PETG no es más resistente que el policarbonato. El policarbonato proporciona clasificaciones de impacto con entalla superiores a 600 J/m, lo que lo hace prácticamente irrompible en barreras resistentes a balas y cubiertas de máquinas de alta velocidad, mientras que el PETG promedia de 80 a 115 J/m. Sin embargo, el PETG es aproximadamente de 4 a 5 veces más resistente al impacto que el PMMA, lo que lo convierte en un intermedio rentable que evita las vulnerabilidades de microfisuración y agrietamiento del acrílico sin incurrir en el elevado costo de la materia prima y el calor por fricción de mecanizado del policarbonato.
Maquinabilidad para piezas CNC y de precisión
El mecanizado de plásticos transparentes exige una gestión rigurosa del calor y las virutas. A diferencia de los metales, que disipan el calor a través de virutas gruesas, los termoplásticos poseen una baja conductividad térmica. El calor de corte atrapado induce rápidamente un ablandamiento localizado, engomado o tensión interna que conduce a un agrietamiento microscópico retardado.
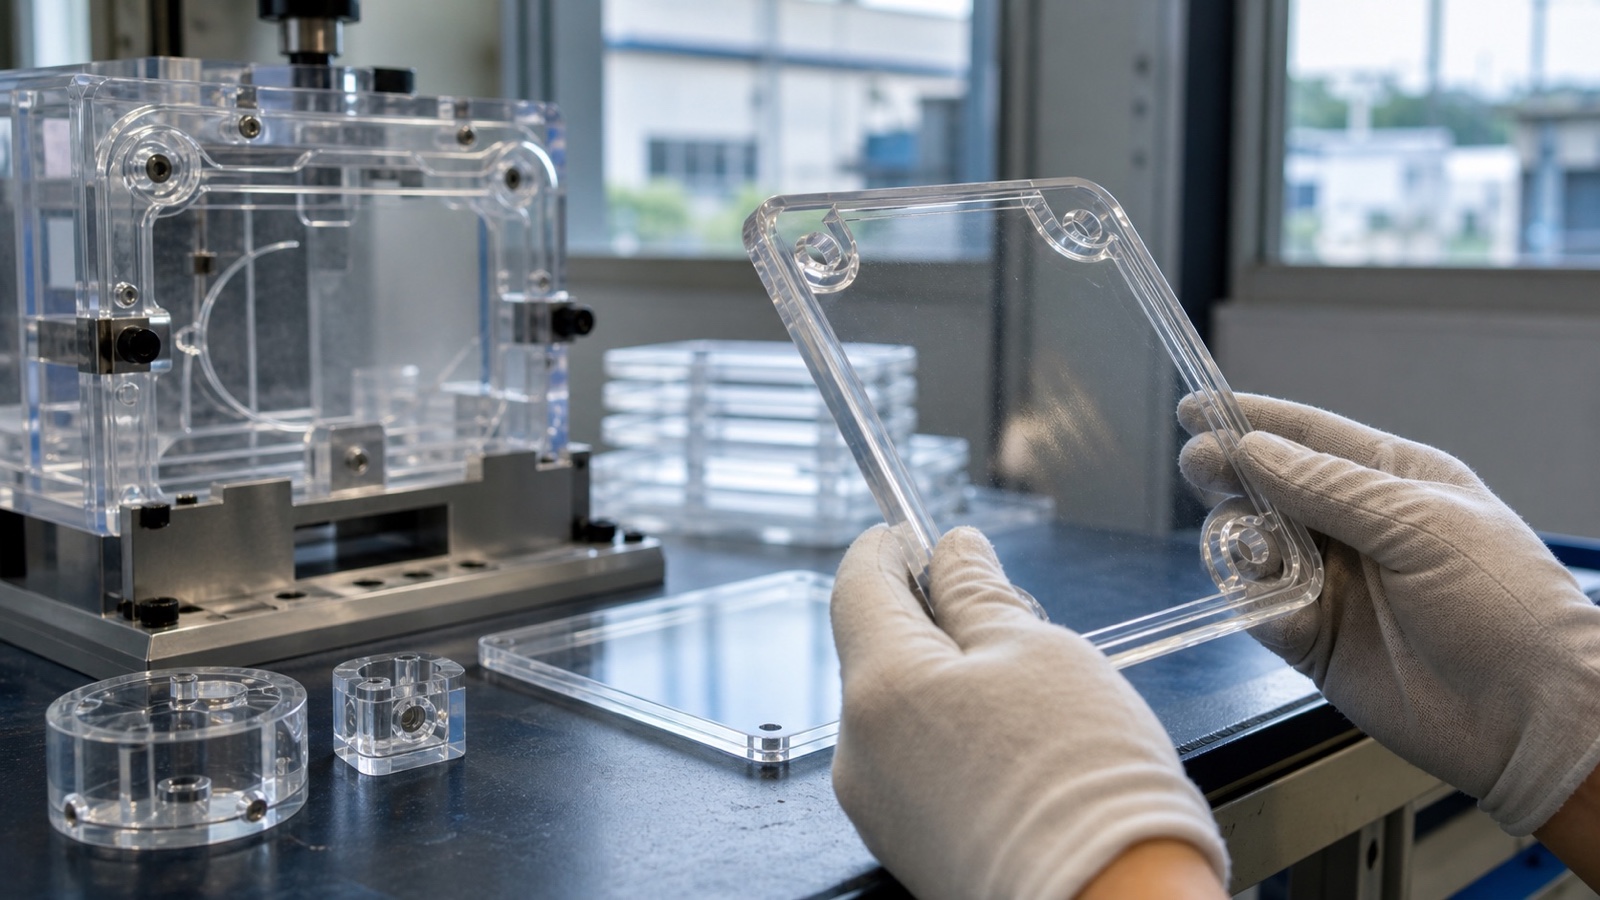
Así es como ambos plásticos se comportan en routers CNC de 3 y 5 ejes y centros de mecanizado en nuestro taller de Dongguan:
Formación de viruta e integridad de bordes del PMMA
El PMMA produce virutas nítidas y quebradizas. Debido a que no se engoma fácilmente cuando se utilizan herramientas de carburo de un solo filo 'O-flute' pulidas, produce acabados de borde suaves y sin vibraciones. Sin embargo, una entrada agresiva de la herramienta, brocas desafiladas o fuerzas de sujeción excesivas pueden causar astillamientos repentinos en los orificios pasantes o esquinas internas afiladas.
Ductilidad del PETG y evacuación de virutas
El PETG produce virutas de cinta continuas y dúctiles en lugar de escamas quebradizas. Si las velocidades del husillo son demasiado altas o las velocidades de avance demasiado conservadoras, la viruta se envuelve alrededor del cuerpo del cortador, creando calor por fricción que derrite el plástico sobre la pared lateral mecanizada. Las ráfagas constantes de aire frío o las corrientes de aire desionizado son cruciales durante el fresado de cavidades profundas.
Perforación, roscado y machuelado
El roscado en PMMA conlleva un alto riesgo de concentración de tensión y posterior propagación de grietas con el tiempo. Normalmente recomendamos insertos roscados de latón o acero inoxidable o relieves de rosca generosos. El PETG es mucho más permisivo para el roscado directo; su matriz dúctil resiste las tensiones circunferenciales aplicadas por el ajuste de sujetadores métricos e imperiales.
Los refrigerantes de corte de petróleo solubles en agua estándar y los fluidos que contienen solventes nunca deben entrar en contacto con el PMMA sometido a tensión, ya que provocan un agrietamiento químico inmediato. En PlasticCNCPro, utilizamos chorros de aire comprimido limpio, pistolas de aire frío tipo vórtice o brumas sintéticas dedicadas sin alcohol calibradas específicamente para polímeros ópticos transparentes.
¿Es el acrílico mejor que el PETG para piezas mecanizadas?
Ningún material es universalmente "mejor"; la superioridad está determinada totalmente por su envolvente de carga mecánica, umbral óptico y exposición ambiental.
Cuando el PMMA (Acrílico) gana Prioridad óptica
- ✓ Acabado óptico superior: Se puede cortar con diamante y pulir al vapor para obtener una claridad óptica del 100%.
- ✓ Dureza superficial: Resistencia al rayado mucho mayor que el PETG (Rockwell M95 frente a copoliésteres más blandos).
- ✓ UV y resistencia a la intemperie: Naturalmente estable bajo la luz solar exterior sin amarillear ni degradarse durante más de 10 años.
- × Vulnerabilidad: Altamente sensible a las muescas; propenso a agrietamiento catastrófico bajo impacto de choque.
Cuando el PETG gana Prioridad de tenacidad
- ✓ Alta resistencia al impacto: De 4 a 5 veces la resistencia al impacto del PMMA; absorbe fuertes vibraciones físicas.
- ✓ Ductilidad química: Resiste agentes desinfectantes, ácidos débiles y lavados de esterilización mejor que el acrílico.
- ✓ Integridad del sujetador: El enganche directo de roscas y las pestañas de ajuste a presión se pueden mecanizar sin fracturas frágiles repentinas.
- × Vulnerabilidad: Se raya fácilmente; límite de temperatura de servicio más bajo (~65–70°C continuo).
Aplicaciones comunes para piezas mecanizadas de PMMA y PETG
En nuestro trabajo apoyando a fabricantes de equipos originales globales en diagnósticos médicos, ensamblaje de semiconductores y robótica, fabricamos componentes de plástico transparente personalizados adaptados a entornos operativos distintos:
Aplicaciones de PMMA
- • Chips de diagnóstico microfluídico y bloques colectores
- • Prismas ópticos, guías de luz y carcasas de colimadores
- • Ventanas de observación de instrumentación analítica
- • Placas frontales de pantallas electrónicas de alta gama
- • Señalización arquitectónica y exterior de alta durabilidad
Aplicaciones de PETG
- • Escudos de visualización de maquinaria industrial y deflectores de seguridad
- • Protectores de inspección de cintas transportadoras de procesamiento de alimentos (cumplen con la FDA)
- • Plantillas de embalaje farmacéutico y nidos de muestras
- • Cubiertas de efectores finales robóticos sujetos a caídas accidentales
- • Cubiertas de contención de laboratorios químicos
Marco de selección de materiales
Antes de enviar sus dibujos de ingeniería 2D y modelos CAD 3D a producción, aplique este árbol de decisión de ingeniería práctico:
¿La transmisión láser, la espectrofotometría o la magnificación sin distorsión pasan a través del componente? Si es así, especifique PMMA.
¿El personal de montaje atornillará directamente a través del plástico sin manguitos limitadores de par, o la pieza estará sujeta a vibraciones? Si es así, especifique PETG para evitar la propagación de grietas.
¿Son frecuentes los ciclos de lavado con alcohol isopropílico, detergentes fuertes o esterilizadores? El PETG ofrece una mayor resistencia a los solventes comunes; el PMMA se agrietará rápidamente bajo tensión cuando se exponga a alcoholes y ésteres.
El servicio continuo por encima de 70°C deformará el PETG (Tg ~80°C). El PMMA funciona de forma segura hasta aproximadamente 85–90°C (Tg ~105°C). Para un servicio continuo por encima de 110°C, migre a policarbonato o polisulfona (PSU).
Preguntas frecuentes
Respuestas técnicas directas a consultas comunes sobre el mecanizado de plástico transparente.
¿Cuál es el mejor plástico para mecanizar?
Entre todos los termoplásticos de ingeniería, el POM (Acetal/Delrin) es ampliamente considerado el mejor plástico para el mecanizado CNC de precisión debido a su excelente estabilidad dimensional, baja tensión interna y formación limpia de virutas. Sin embargo, cuando se requiere transparencia u óptica, el PMMA es el mejor plástico para mecanizar si el pulido de la superficie y la claridad óptica son primordiales, mientras que el policarbonato es el mejor para una resistencia extrema al impacto.
¿Es el acrílico mejor que el PETG?
El acrílico es mejor que el PETG para aplicaciones que exigen la máxima transmisión de luz (92%), resistencia al rayado de la superficie, estabilidad UV y un pulido brillante con llama o diamante. Sin embargo, el PETG es mejor que el acrílico si la pieza mecanizada requiere tenacidad al impacto, resistencia de ajuste a presión, roscado directo o resistencia a productos químicos de lavado agresivos.
¿Es el PETG más resistente que el policarbonato?
No. El policarbonato (PC) es sustancialmente más fuerte y resistente que el PETG. El policarbonato ofrece una resistencia al impacto Izod con entalla en el rango de 600 a 850 J/m y una temperatura de deflexión por calor continua superior a 130°C. En comparación, el PETG proporciona aproximadamente de 80 a 115 J/m de resistencia al impacto y se ablanda cerca de los 80°C. El PETG es más resistente que el acrílico, pero no que el policarbonato.
¿Son el acrílico y el PMMA lo mismo?
Sí, el acrílico y el PMMA se refieren exactamente al mismo material. PMMA es la abreviatura química de polimetilmetacrilato, que es la familia de polímeros ampliamente conocida por el nombre común acrílico o nombres comerciales registrados que incluyen Plexiglas, Lucite y Perspex.
Soporte de mecanizado de precisión en PlasticCNCPro
Con sede en Dongguan, China, nos especializamos exclusivamente en fresado, torneado, perforación y roscado CNC de precisión de plásticos de ingeniería. Ya sea que necesite prototipos rápidos o lotes de producción de colectores de PMMA óptico, cubiertas de máquinas de PETG robustas o componentes de PEEK de alto rendimiento, nuestro equipo de ingeniería revisa sus dibujos, tolerancias y ensamblajes de acoplamiento para garantizar una ejecución de fabricación consistente.
¿Listo para mecanizar sus componentes de plástico transparente?
Envíenos sus dibujos 2D, archivos CAD 3D (STEP/IGES) y especificaciones de materiales. Nuestro equipo de ingeniería en PlasticCNCPro revisará las tolerancias, evaluará los requisitos ópticos y estructurales, y entregará una cotización detallada y una evaluación DFM.