
PMMA vs PETG per componenti lavorati: Confronto tra chiarezza, resistenza e lavorabilità
La selezione del polimero trasparente ottimale per la lavorazione CNC di precisione richiede un equilibrio tra trasmissione ottica, tenacità alla frattura, dinamica di formazione del truciolo e resilienza chimica. In qualità di ingegneri di lavorazione presso PlasticCNCPro, valutiamo le prestazioni del polimetilmetacrilato (PMMA) e del polietilene tereftalato glicole (PETG) nella fresatura, tornitura e finitura a tolleranza stretta.
Punto chiave: Se i fattori principali sono la trasmissione ottica pura, la lucidatura simile al vetro e la rigidità dimensionale, il PMMA non ha eguali. Se il componente è soggetto a shock meccanici ciclici, richiede incastri a scatto o necessita di una maggiore tenacità alla frattura senza micro-scheggiature, il PETG è la scelta ingegneristica superiore.
Cosa sono il PMMA e il PETG?
Nelle nostre operazioni quotidiane di fresatura e tornitura CNC presso lo stabilimento di Dongguan, i componenti in polimero trasparente rappresentano una parte sostanziale dell'hardware per la gestione dei fluidi, ottico e diagnostico. Sebbene sia il PMMA che il PETG fungano da termoplastici ingegneristici trasparenti, la loro morfologia chimica di base determina comportamenti divergenti sotto gli utensili da taglio ad alta velocità.
PMMA (Polimetilmetacrilato) è comunemente noto con nomi commerciali come Plexiglas, Perspex o Lucite, confermando che Il PMMA è chimicamente identico all'acrilico. È un polimero sintetico rigido derivato da monomeri di metilmetacrilato. Possiede una struttura molecolare amorfa che conferisce un'eccezionale chiarezza ottica, resilienza ai raggi UV e durezza superficiale, sebbene mostri una fragilità intrinseca se sottoposto a impatti violenti o bloccaggi meccanici irregolari.
PETG (Polietilene tereftalato glicole modificato) è un copoliestere creato introducendo cicloesandimetanolo (CHDM) nelle catene polimeriche standard del PET. Questa modifica glicolica inibisce la cristallizzazione durante l'estrusione e la lavorazione, eliminando l'opacizzazione interna pur mantenendo la flessibilità duttile, la tenacità e la resistenza chimica tipiche dei poliesteri. Sebbene riconosciuti prevalentemente nella termoformatura e nei filamenti per stampa 3D, i blocchi di PETG estrusi e colati ad alto spessore sono ampiamente lavorati per componenti industriali robusti.
Confronto della chiarezza ottica
Quando un ingegnere meccanico specifica una plastica "trasparente", i criteri ottici possono significare tutto, dalla rudimentale ispezione dei fluidi alla collimazione della trasmissione laser. Le differenze di trasmissione e dispersione superficiale tra PMMA e PETG sono nette:
Trasmissione di grado vetro
Il PMMA trasmette fino al 92% della luce visibile, superando il vetro sodico-calcico convenzionale (~90%). Il suo indice di rifrazione (1,49) e l'opacità minima (<0,5%) lo rendono il punto di riferimento per guide di luce, lenti e camere di analisi fluidica. I componenti in PMMA lavorati con utensili diamantati e lucidati a vapore ottengono una trasparenza quasi impeccabile.
Utilità traslucida
Il PETG trasmette circa dall'88% al 90% della luce visibile. Sebbene trasparente in sezioni sottili, i blocchi lavorati di grosso spessore mostrano spesso una debole tinta grigio-blu e una maggiore opacità interna (dall'1,0% al 2,5%). Non può essere lucidato alla perfezione ottica di qualità diamante in modo efficace quanto il PMMA.
Quando è richiesta la lucidatura ottica superficiale dopo la fresatura CNC, il PMMA risponde eccezionalmente bene alla fresatura a diamante, alla lucidatura a fiamma e alla lucidatura manuale con composti di ossido di alluminio. Il PETG tende a sbavare sotto le mole da lucidatura ad alto attrito a causa della sua temperatura di transizione vetrosa inferiore, rendendo più difficile ottenere una vera chiarezza ottica dopo la lavorazione.
Proprietà meccaniche: Resistenza, resistenza all'impatto e durata
Il compromesso tra PMMA e PETG rispecchia il classico equilibrio ingegneristico tra rigidità e duttilità. Il PMMA offre un elevato modulo di trazione e flessione, ma fallisce catastroficamente se sottoposto a propagazione di crepe o shock localizzati. Al contrario, il PETG assorbe energia attraverso la deformazione plastica prima di raggiungere la frattura definitiva.
| Proprietà (Valori nominali tipici) | PMMA (Acrilico colato) | PETG (Grado ingegneristico) | Policarbonato (Riferimento PC) |
|---|---|---|---|
| Resistenza alla trazione (Snervamento / Rottura) | 70 – 75 MPa | 48 – 53 MPa | 65 – 72 MPa |
| Modulo di flessione (Rigidità) | 3.100 – 3.300 MPa | 2.000 – 2.200 MPa | 2.300 – 2.400 MPa |
| Resistenza all'impatto Izod con intaglio | 16 – 22 J/m (Fragile) | 80 – 115 J/m (Tenace) | 600 – 850 J/m (Estremo) |
| Durezza Rockwell | M90 – M95 (Resistente ai graffi) | R105 – R115 (Più morbido) | M70 / R118 |
| Temperatura di transizione vetrosa (Tg) | 105 °C | 80 °C | 145 °C |
| Tasso di trasmissione luminosa | 92% | 88% – 90% | 87% – 89% |
Il PETG è più resistente del policarbonato?
Una domanda frequente che risolviamo durante le revisioni dei progetti è se il PETG eguagli o superi il policarbonato (PC). La risposta tecnica è inequivocabile: no, il PETG non è più resistente del policarbonato. Il policarbonato fornisce valori di impatto con intaglio superiori a 600 J/m—rendendolo praticamente infrangibile in barriere antiproiettile e protezioni per macchine ad alta velocità—mentre il PETG ha una media di 80-115 J/m. Tuttavia, il PETG è circa 4-5 volte più resistente agli urti rispetto al PMMA, rendendolo un intermedio conveniente che evita le vulnerabilità di micro-fessurazione e screpolatura dell'acrilico senza incorrere nell'elevata spesa del materiale grezzo e nel calore di attrito di lavorazione del policarbonato.
Lavorabilità per componenti CNC e di precisione
La lavorazione delle plastiche trasparenti richiede una rigorosa gestione termica e dei trucioli. A differenza dei metalli, che dissipano il calore attraverso trucioli spessi, i termoplastici possiedono una bassa conducibilità termica. Il calore di taglio intrappolato induce rapidamente rammollimento localizzato, impastamento o stress interno che porta a micro-crepe ritardate.
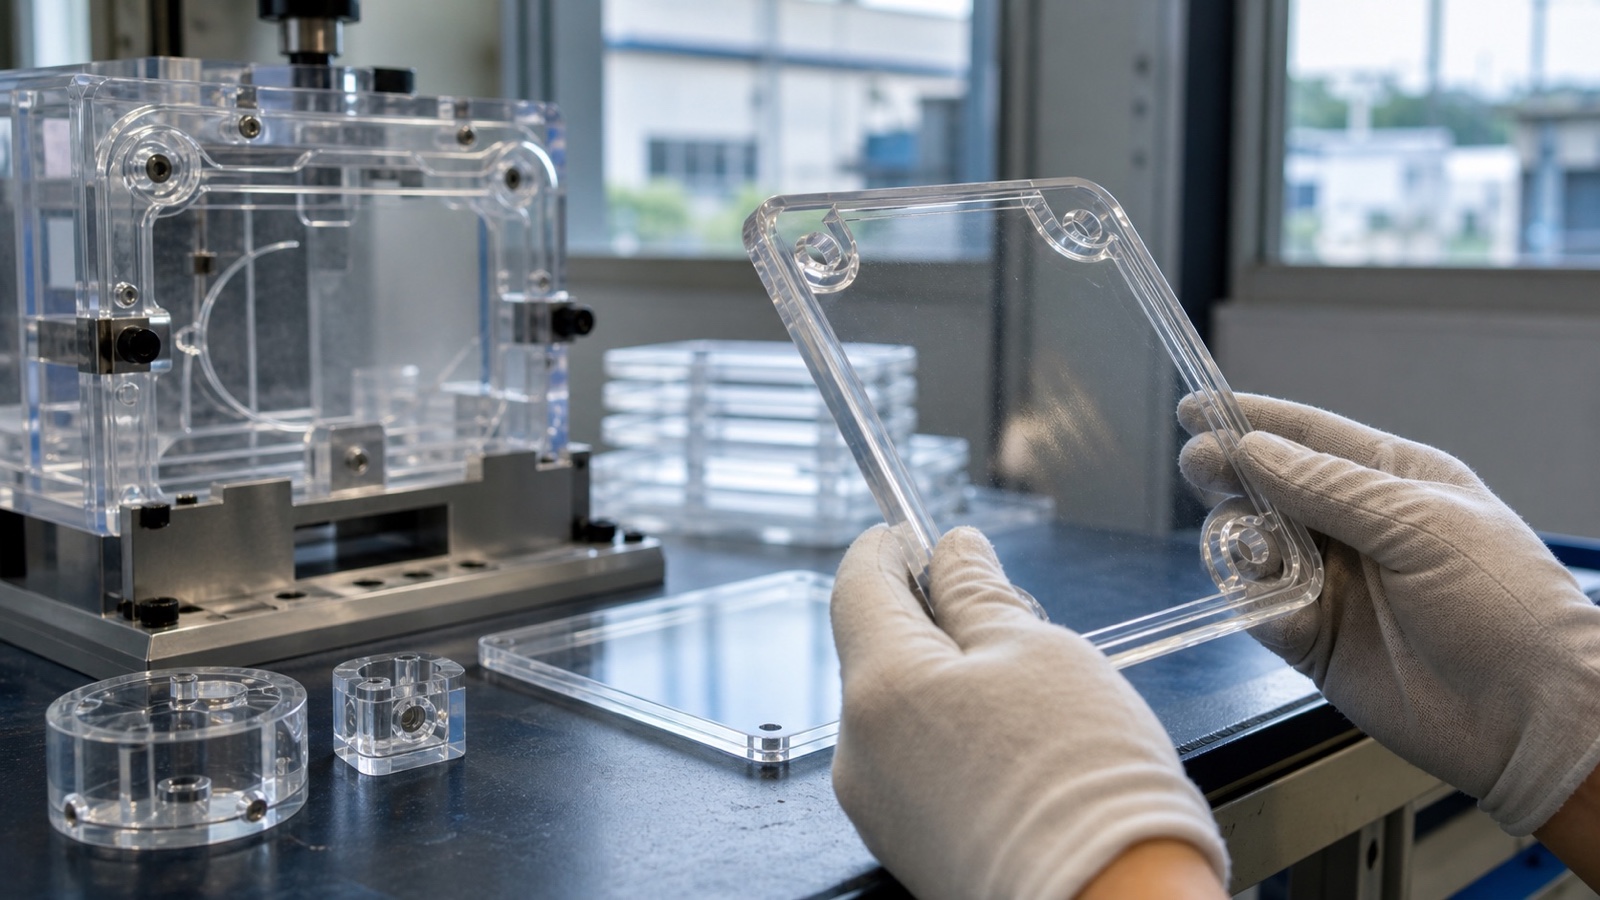
Ecco come entrambi i tipi di plastica si comportano sui router CNC e centri di lavoro a 3 e 5 assi nel nostro stabilimento di Dongguan:
Formazione del truciolo e integrità del bordo del PMMA
Il PMMA produce trucioli croccanti e fragili. Poiché non si impasta facilmente quando vengono utilizzati utensili in carburo a tagliente singolo 'O-flute' affilati e lucidati, produce finiture dei bordi lisce e prive di vibrazioni. Tuttavia, l'ingresso aggressivo dell'utensile, punte da trapano smussate o forze di bloccaggio eccessive possono causare improvvise scheggiature in uscita su fori passanti o angoli interni vivi.
Duttilità del PETG ed evacuazione dei trucioli
Il PETG produce trucioli a nastro duttili e continui piuttosto che scaglie fragili. Se le velocità del mandrino sono troppo elevate o le velocità di avanzamento troppo conservative, il truciolo si avvolge attorno al corpo della fresa, creando calore di attrito che fonde la plastica sulla parete lavorata. Il getto costante di aria fredda o flussi di aria deionizzata sono cruciali durante la fresatura di tasche profonde.
Foratura, filettatura e maschiatura
La maschiatura di filettature nel PMMA comporta un alto rischio di concentrazione di stress e successiva propagazione di crepe nel tempo. Di solito consigliamo inserti filettati in ottone o acciaio inossidabile o generosi scarichi di filettatura. Il PETG è molto più tollerante per la maschiatura diretta; la sua matrice duttile resiste agli stress circonferenziali applicati dal serraggio dei dispositivi di fissaggio metrici e imperiali.
I refrigeranti da taglio al petrolio idrosolubili standard e i fluidi contenenti solventi non devono mai entrare in contatto con il PMMA sotto stress, poiché innescano immediatamente crepe chimiche. Presso PlasticCNCPro, utilizziamo getti di aria compressa pulita, pistole ad aria fredda a vortice o nebbie sintetiche dedicate prive di alcol, calibrate specificamente per polimeri ottici trasparenti.
L'acrilico è migliore del PETG per i componenti lavorati?
Nessun materiale è universalmente "migliore"; la superiorità è interamente governata dal vostro inviluppo di carico meccanico, soglia ottica ed esposizione ambientale.
Quando vince il PMMA (Acrilico) Priorità ottica
- ✓ Finitura ottica superiore: Può essere fresato a diamante e lucidato a vapore per una chiarezza ottica al 100%.
- ✓ Durezza superficiale: Molto più resistente ai graffi e ai segni rispetto al PETG (Rockwell M95 contro copoliesteri più morbidi).
- ✓ UV e agenti atmosferici: Naturalmente stabile sotto la luce solare esterna senza ingiallimento o degradazione per oltre 10 anni.
- × Vulnerabilità: Altamente sensibile all'intaglio; propenso a crepe catastrofiche sotto impatto da shock.
Quando vince il PETG Priorità alla tenacità
- ✓ Alta tenacità all'impatto: Da 4 a 5 volte la resistenza all'impatto del PMMA; assorbe forti vibrazioni fisiche.
- ✓ Duttilità chimica: Resiste meglio dell'acrilico agli agenti igienizzanti, acidi deboli e lavaggi di sterilizzazione.
- ✓ Integrità del fissaggio: L'innesto diretto della filettatura e le linguette a scatto possono essere lavorati senza improvvise fratture fragili.
- × Vulnerabilità: Si graffia facilmente; limite di temperatura di servizio inferiore (~65–70°C continuo).
Applicazioni comuni per componenti lavorati in PMMA e PETG
Nel nostro lavoro a supporto di OEM globali nella diagnostica medica, nell'assemblaggio di semiconduttori e nella robotica, produciamo componenti personalizzati in plastica trasparente su misura per distinti ambienti operativi:
Applicazioni PMMA
- • Chip diagnostici microfluidici e blocchi collettori
- • Prismi ottici, guide di luce e alloggiamenti per collimatori
- • Finestre di ispezione per strumentazione analitica
- • Mascherine frontali per display elettronici di fascia alta
- • Segnaletica architettonica e per esterni ad alta durata
Applicazioni PETG
- • Schermi di visualizzazione per macchinari industriali e deflettori di sicurezza
- • Protezioni di ispezione per nastri trasportatori nell'industria alimentare (conformi FDA)
- • Dime di imballaggio farmaceutico e alloggiamenti per campioni
- • Coperture per end-effector robotici soggetti a cadute accidentali
- • Coperture di contenimento per laboratori chimici
Quadro per la selezione dei materiali
Prima di rilasciare i disegni tecnici 2D e i modelli CAD 3D alla produzione, applicate questo pratico albero decisionale ingegneristico:
La trasmissione laser, la spettrofotometria o l'ingrandimento senza distorsione passano attraverso il componente? Se sì, specificare PMMA.
Il personale addetto all'assemblaggio imbullonerà direttamente attraverso la plastica senza manicotti limitatori di coppia, o il componente subirà vibrazioni? Se sì, specificare PETG per prevenire la propagazione di crepe.
I cicli di lavaggio con alcol isopropilico, detergenti forti o sterilizzanti sono frequenti? Il PETG offre una resistenza più ampia ai solventi comuni; il PMMA subirà rapidamente crepe da stress se esposto ad alcoli ed esteri.
Il servizio continuo sopra i 70°C deformerà il PETG (Tg ~80°C). Il PMMA opera in sicurezza fino a circa 85–90°C (Tg ~105°C). Per un servizio continuo sopra i 110°C, passare al policarbonato o al polisulfone (PSU).
Domande frequenti
Risposte tecniche dirette a domande comuni riguardanti la lavorazione della plastica trasparente.
Qual è la plastica migliore per la lavorazione meccanica?
Tra tutti i termoplastici ingegneristici, il POM (Acetal/Delrin) è ampiamente considerato la plastica migliore per la lavorazione CNC di precisione grazie alla sua eccellente stabilità dimensionale, basso stress interno e pulita formazione del truciolo. Tuttavia, quando è richiesta trasparenza ottica, il PMMA è la plastica migliore per la lavorazione se la lucidatura superficiale e la chiarezza ottica sono fondamentali, mentre il policarbonato è il migliore per l'estrema resistenza all'impatto.
L'acrilico è meglio del PETG?
L'acrilico è meglio del PETG per applicazioni che richiedono la massima trasmissione luminosa (92%), resistenza ai graffi superficiali, stabilità ai raggi UV e brillante lucidatura a fiamma o diamante. Tuttavia, il PETG è meglio dell'acrilico se il componente lavorato richiede tenacità all'impatto, resilienza agli incastri a scatto, maschiatura diretta o resistenza a prodotti chimici di lavaggio aggressivi.
Il PETG è più resistente del policarbonato?
No. Il policarbonato (PC) è sostanzialmente più resistente e tenace del PETG. Il policarbonato offre una resistenza all'impatto Izod con intaglio nell'intervallo da 600 a 850 J/m e una temperatura di deflessione termica continua superiore a 130°C. In confronto, il PETG fornisce circa 80-115 J/m di resistenza all'impatto e si ammorbidisce vicino agli 80°C. Il PETG è più tenace dell'acrilico, ma non del policarbonato.
L'acrilico e il PMMA sono la stessa cosa?
Sì, acrilico e PMMA si riferiscono esattamente allo stesso materiale. PMMA è l'abbreviazione chimica per polimetilmetacrilato, che è la famiglia di polimeri ampiamente nota con il nome comune di acrilico o marchi registrati tra cui Plexiglas, Lucite e Perspex.
Supporto per la lavorazione di precisione presso PlasticCNCPro
Con sede a Dongguan, in Cina, siamo specializzati esclusivamente nella fresatura CNC di precisione, tornitura, foratura e maschiatura di plastiche ingegneristiche. Che abbiate bisogno di prototipi rapidi o lotti di produzione di collettori in PMMA ottico, robuste protezioni per macchine in PETG o componenti in PEEK ad alte prestazioni, il nostro team di ingegneri esamina i vostri disegni, le tolleranze e gli assemblaggi di accoppiamento per garantire un'esecuzione di produzione coerente.
Pronti a lavorare i vostri componenti in plastica trasparente?
Inviateci i vostri disegni 2D, file CAD 3D (STEP/IGES) e specifiche dei materiali. Il nostro team di ingegneri presso PlasticCNCPro esaminerà le tolleranze, valuterà i requisiti ottici e strutturali e fornirà un preventivo dettagliato e una valutazione DFM.