
PMMA vs PETG pour pièces usinées : Comparaison de la clarté, de la résistance et de l'usinabilité
La sélection du polymère transparent optimal pour l'usinage CNC de précision nécessite un équilibre entre la transmission optique, la ténacité à la rupture, la dynamique de formation des copeaux et la résistance chimique. En tant qu'ingénieurs en usinage chez PlasticCNCPro, nous évaluons les performances du polyméthacrylate de méthyle (PMMA) et du polyéthylène téréphtalate glycol (PETG) dans le fraisage, le tournage et la finition à tolérance serrée.
Points clés : Si la transmission optique pure, le polissage semblable au verre et la rigidité dimensionnelle sont vos principaux critères, le PMMA est inégalé. Si votre pièce est soumise à des chocs mécaniques cycliques, nécessite des assemblages par encliquetage ou exige une plus grande ténacité à la rupture sans micro-ébréchures, le PETG est le choix d'ingénierie supérieur.
Qu'est-ce que le PMMA et le PETG ?
Dans nos opérations quotidiennes de fraisage et de tournage CNC dans notre usine de Dongguan, les composants en polymère transparent représentent une part importante du matériel de manipulation des fluides, optique et de diagnostic. Bien que le PMMA et le PETG servent tous deux de thermoplastiques d'ingénierie transparents, leur morphologie chimique sous-jacente dicte des comportements divergents sous les outils de coupe à haute vitesse.
PMMA (Polyméthacrylate de méthyle) est communément connu sous des noms commerciaux comme Plexiglas, Perspex ou Lucite, confirmant que Le PMMA est chimiquement identique à l'acrylique. C'est un polymère synthétique rigide dérivé de monomères de méthacrylate de méthyle. Il possède une structure moléculaire amorphe qui offre une clarté optique exceptionnelle, une résistance aux UV et une dureté de surface, bien qu'il présente une fragilité inhérente lorsqu'il est soumis à un impact brusque ou à un serrage mécanique inégal.
PETG (Polyéthylène téréphtalate glycol-modifié) est un copolyester créé en introduisant du cyclohexanediméthanol (CHDM) dans des chaînes de polymère PET standard. Cette modification par glycol inhibe la cristallisation pendant l'extrusion et l'usinage, éliminant le voile interne tout en conservant la flexibilité ductile, la ténacité et la résistance chimique typiques des polyesters. Bien que principalement reconnu dans le thermoformage et les filaments d'impression 3D, les billettes de PETG extrudées et coulées à forte épaisseur sont largement usinées pour des composants industriels robustes.
Comparaison de la clarté optique
Lorsqu'un ingénieur en mécanique spécifie un plastique "transparent", les critères optiques peuvent aller de l'inspection rudimentaire des fluides à la collimation par transmission laser. Les différences de transmission et de diffusion de surface entre le PMMA et le PETG sont frappantes :
Transmission de qualité verre
Le PMMA transmet jusqu'à 92 % de la lumière visible, surpassant le verre sodocalcique conventionnel (~90 %). Son indice de réfraction (1,49) et son voile minimal (<0,5 %) en font la référence pour les guides de lumière, les lentilles et les chambres d'analyse fluidique. Les composants en PMMA usinés avec des outils diamantés et polis à la vapeur atteignent une transparence quasi parfaite.
Utilité translucide
Le PETG transmet environ 88 % à 90 % de la lumière visible. Bien que transparent dans les sections transversales fines, les billettes usinées épaisses présentent souvent une légère teinte bleu-gris et un voile interne plus élevé (1,0 % à 2,5 %). Il ne peut pas être poli avec une qualité optique aussi parfaite que le PMMA.
Lorsque le polissage optique de surface est requis après le fraisage CNC, le PMMA réagit exceptionnellement bien au surfaçage diamanté, au polissage à la flamme et au polissage manuel avec des composés d'oxyde d'aluminium. Le PETG a tendance à s'étaler sous les disques de polissage à haute friction en raison de sa température de transition vitreuse plus basse, rendant la clarté optique réelle plus difficile à obtenir après l'usinage.
Propriétés mécaniques : résistance, résistance aux chocs et durabilité
Le compromis entre le PMMA et le PETG reflète l'équilibre classique de l'ingénierie entre rigidité et ductilité. Le PMMA offre un module de traction et de flexion élevé mais échoue de manière catastrophique lorsqu'il est soumis à la propagation de fissures ou à des chocs localisés. Inversement, le PETG absorbe l'énergie par déformation plastique avant d'atteindre la rupture ultime.
| Propriété (Valeurs nominales typiques) | PMMA (Acrylique coulé) | PETG (Qualité ingénierie) | Polycarbonate (Référence PC) |
|---|---|---|---|
| Résistance à la traction (Rendement / Rupture) | 70 – 75 MPa | 48 – 53 MPa | 65 – 72 MPa |
| Module de flexion (Rigidité) | 3 100 – 3 300 MPa | 2 000 – 2 200 MPa | 2 300 – 2 400 MPa |
| Résistance aux chocs Izod avec entaille | 16 – 22 J/m (Fragile) | 80 – 115 J/m (Tenace) | 600 – 850 J/m (Extrême) |
| Dureté Rockwell | M90 – M95 (Résistant aux rayures) | R105 – R115 (Plus souple) | M70 / R118 |
| Température de transition vitreuse (Tg) | 105 °C | 80 °C | 145 °C |
| Taux de transmission lumineuse | 92% | 88% – 90% | 87% – 89% |
Le PETG est-il plus résistant que le polycarbonate ?
Une question fréquente que nous résolvons lors des revues de projet est de savoir si le PETG égale ou dépasse le polycarbonate (PC). La réponse technique est sans ambiguïté : non, le PETG n'est pas plus résistant que le polycarbonate. Le polycarbonate offre des indices de résistance aux chocs avec entaille dépassant 600 J/m — ce qui le rend pratiquement incassable dans les barrières pare-balles et les carters de machines à haute vitesse — tandis que le PETG affiche une moyenne de 80 à 115 J/m. Cependant, le PETG est environ 4 à 5 fois plus résistant aux chocs que le PMMA, ce qui en fait un intermédiaire rentable qui évite les vulnérabilités aux micro-fissures et au crazing de l'acrylique sans encourir les coûts élevés de matière première et la chaleur de friction d'usinage du polycarbonate.
Usinabilité pour les pièces CNC et de précision
L'usinage des plastiques transparents exige une gestion rigoureuse de la chaleur et des copeaux. Contrairement aux métaux, qui dissipent la chaleur par des copeaux épais, les thermoplastiques possèdent une faible conductivité thermique. La chaleur de coupe piégée induit rapidement un ramollissement localisé, un gommage ou une contrainte interne qui conduit à des micro-fissures différées.
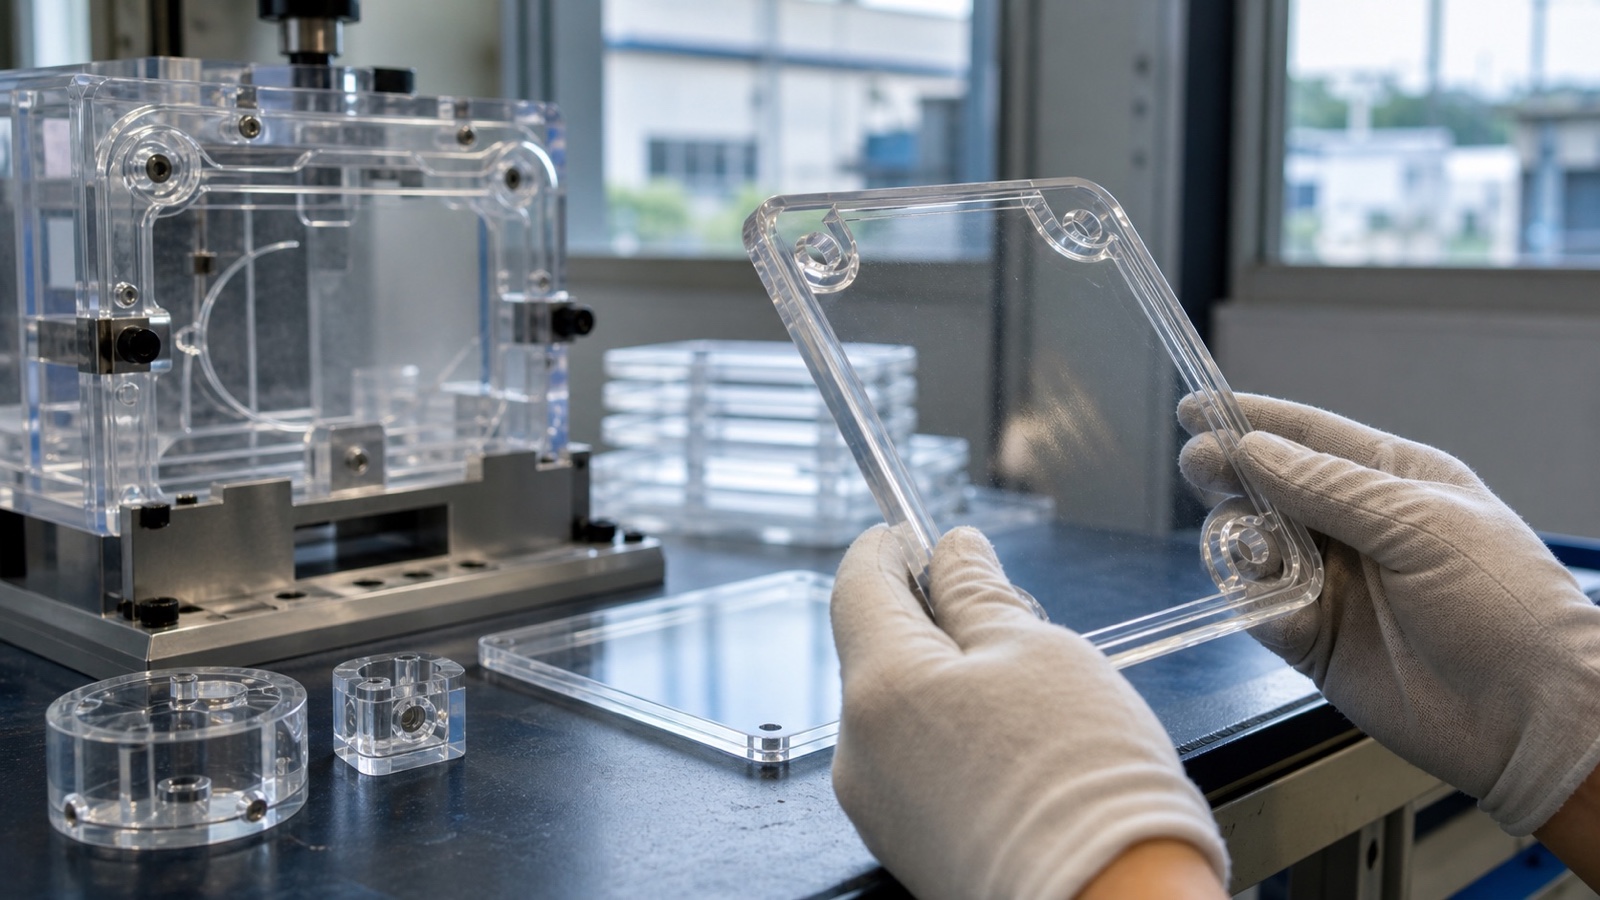
Voici comment les deux plastiques se comportent sur les routeurs CNC 3 axes et 5 axes et les centres d'usinage dans notre atelier de Dongguan :
Formation des copeaux et intégrité des bords du PMMA
Le PMMA produit des copeaux nets et fragiles. Comme il ne gomme pas facilement lorsqu'on utilise des outils en carbure à une seule flûte 'O-flute' tranchants et polis, il permet d'obtenir des finitions de bord lisses et sans broutage. Cependant, une entrée d'outil agressive, des forets émoussés ou des forces de serrage excessives peuvent provoquer des éclats soudains au niveau des trous traversants ou des coins internes vifs.
Ductilité du PETG et évacuation des copeaux
Le PETG produit des copeaux en ruban ductiles et continus plutôt que des flocons fragiles. Si les vitesses de broche sont trop élevées ou les vitesses d'avance trop prudentes, les copeaux s'enroulent autour du corps de la fraise, créant une chaleur de friction qui fait fondre le plastique sur la paroi latérale usinée. Un jet d'air froid constant ou des flux d'air ionisé sont cruciaux lors du fraisage de poches profondes.
Perçage, filetage et taraudage
Le taraudage de filets dans le PMMA comporte un risque élevé de concentration de contraintes et de propagation ultérieure de fissures au fil du temps. Nous recommandons généralement des inserts filetés en laiton ou en acier inoxydable ou des dégagements de filet généreux. Le PETG est beaucoup plus tolérant pour le taraudage direct ; sa matrice ductile résiste aux contraintes circonférentielles appliquées par le serrage des fixations métriques et impériales.
Les liquides de refroidissement de coupe pétroliers hydrosolubles standard et les fluides contenant des solvants ne doivent jamais entrer en contact avec le PMMA sous contrainte, car ils provoquent un craquelage chimique immédiat. Chez PlasticCNCPro, nous utilisons des jets d'air comprimé propre, des pistolets à air froid vortex ou des brumes synthétiques dédiées sans alcool, calibrées spécifiquement pour les polymères optiques transparents.
L'acrylique est-il meilleur que le PETG pour les pièces usinées ?
Aucun des deux matériaux n'est universellement "meilleur" ; la supériorité est entièrement régie par votre enveloppe de charge mécanique, votre seuil optique et votre exposition environnementale.
Quand le PMMA (Acrylique) gagne Priorité optique
- ✓ Finition optique supérieure : Peut être surfaçé au diamant et poli à la vapeur pour une clarté optique à 100 %.
- ✓ Dureté de surface : Résistance aux rayures et aux marques bien supérieure au PETG (Rockwell M95 contre des copolyesters plus souples).
- ✓ UV & Intempéries : Naturellement stable sous la lumière du soleil extérieure sans jaunissement ni dégradation sur plus de 10 ans.
- × Vulnérabilité : Très sensible aux entailles ; sujet à des fissures catastrophiques sous l'impact d'un choc.
Quand le PETG gagne Priorité à la ténacité
- ✓ Haute ténacité aux chocs : 4x à 5x la résistance aux chocs du PMMA ; absorbe les fortes vibrations physiques.
- ✓ Ductilité chimique : Résiste mieux aux agents désinfectants, acides faibles et lavages de stérilisation que l'acrylique.
- ✓ Intégrité des fixations : L'engagement direct des filetages et les languettes d'encliquetage peuvent être usinés sans fracture fragile soudaine.
- × Vulnérabilité : Se raye facilement ; limite de température de service inférieure (~65–70°C en continu).
Applications courantes pour les pièces usinées en PMMA et PETG
Dans notre travail de soutien aux OEM mondiaux dans le diagnostic médical, l'assemblage de semi-conducteurs et la robotique, nous fabriquons des composants en plastique transparent personnalisés adaptés à des environnements opérationnels distincts :
Applications du PMMA
- • Puces de diagnostic microfluidique et blocs de collecteurs
- • Prismes optiques, guides de lumière et boîtiers de collimateur
- • Fenêtres de visualisation d'instrumentation analytique
- • Façades d'affichage électronique haut de gamme
- • Signalétique architecturale et extérieure haute durabilité
Applications du PETG
- • Écrans de visualisation et déflecteurs de sécurité pour machines industrielles
- • Protections d'inspection de convoyeurs agroalimentaires (conformes FDA)
- • Gabarits d'emballage pharmaceutique et nids d'échantillons
- • Couvercles d'effecteurs robotiques sujets aux chutes accidentelles
- • Couvercles de confinement pour laboratoires chimiques
Cadre de sélection des matériaux
Avant de publier vos dessins d'ingénierie 2D et vos modèles CAO 3D pour la production, appliquez cet arbre de décision d'ingénierie pratique :
La transmission laser, la spectrophotométrie ou le grossissement sans distorsion passent-ils par le composant ? Si oui, spécifiez le PMMA.
Le personnel d'assemblage boulonnera-t-il directement à travers le plastique sans manchons limiteurs de couple, ou la pièce subira-t-elle des vibrations ? Si oui, spécifiez le PETG pour éviter la propagation des fissures.
Les cycles de lavage utilisant de l'alcool isopropylique, des détergents puissants ou des stérilisateurs sont-ils fréquents ? Le PETG offre une résistance plus large aux solvants courants ; le PMMA se craquelera rapidement sous contrainte lorsqu'il est exposé aux alcools et aux esters.
Un service continu au-dessus de 70°C déformera le PETG (Tg ~80°C). Le PMMA fonctionne en toute sécurité jusqu'à environ 85–90°C (Tg ~105°C). Pour un service continu au-dessus de 110°C, migrez vers le Polycarbonate ou le Polysulfone (PSU).
Foire aux questions
Réponses techniques directes aux questions courantes concernant l'usinage du plastique transparent.
Quel est le meilleur plastique pour l'usinage ?
Parmi tous les thermoplastiques d'ingénierie, le POM (Acétal/Delrin) est largement considéré comme le meilleur plastique pour l'usinage CNC de précision en raison de son excellente stabilité dimensionnelle, de sa faible contrainte interne et de sa formation de copeaux propres. Cependant, lorsque la transparence optique est requise, le PMMA est le meilleur plastique pour l'usinage si le polissage de surface et la clarté optique sont primordiaux, tandis que le Polycarbonate est le meilleur pour une résistance extrême aux chocs.
L'acrylique est-il meilleur que le PETG ?
L'acrylique est meilleur que le PETG pour les applications exigeant une transmission lumineuse maximale (92 %), une résistance aux rayures de surface, une stabilité aux UV et un polissage brillant à la flamme ou au diamant. Cependant, le PETG est meilleur que l'acrylique si la pièce usinée nécessite une ténacité aux chocs, une résilience à l'encliquetage, un taraudage direct ou une résistance aux produits chimiques de lavage agressifs.
Le PETG est-il plus résistant que le polycarbonate ?
Non. Le Polycarbonate (PC) est nettement plus résistant et plus tenace que le PETG. Le Polycarbonate offre une résistance aux chocs Izod avec entaille dans la plage de 600 à 850 J/m et une température de déformation thermique continue supérieure à 130°C. En comparaison, le PETG offre environ 80 à 115 J/m de résistance aux chocs et se ramollit près de 80°C. Le PETG est plus tenace que l'acrylique, mais pas que le polycarbonate.
L'acrylique et le PMMA sont-ils la même chose ?
Oui, l'acrylique et le PMMA font référence exactement au même matériau. PMMA est l'abréviation chimique du polyméthacrylate de méthyle, qui est la famille de polymères largement connue sous le nom commun d'acrylique ou de noms commerciaux déposés, notamment Plexiglas, Lucite et Perspex.
Support d'usinage de précision chez PlasticCNCPro
Basés à Dongguan, en Chine, nous nous spécialisons exclusivement dans le fraisage, le tournage, le perçage et le taraudage de précision des plastiques d'ingénierie. Que vous ayez besoin de prototypes rapides ou de lots de production de collecteurs en PMMA optique, de carters de machine robustes en PETG ou de composants en PEEK haute performance, notre équipe d'ingénierie examine vos dessins, tolérances et assemblages pour assurer une exécution de fabrication cohérente.
Prêt à usiner vos composants en plastique transparent ?
Envoyez-nous vos dessins 2D, fichiers CAO 3D (STEP/IGES) et spécifications de matériaux. Notre équipe d'ingénierie chez PlasticCNCPro examinera les tolérances, évaluera les exigences optiques et structurelles, et fournira un devis détaillé et une évaluation DFM.