
PMMA vs. PETG für bearbeitete Teile: Klarheit, Festigkeit & Bearbeitbarkeit im Vergleich
Die Auswahl des optimalen transparenten Polymers für die präzise CNC-Bearbeitung erfordert ein Gleichgewicht zwischen Lichtdurchlässigkeit, Bruchzähigkeit, Spanbildungsdynamik und chemischer Beständigkeit. Als Fertigungsingenieure bei PlasticCNCPro bewerten wir, wie sich Polymethylmethacrylat (PMMA) und Polyethylenterephthalat-Glykol (PETG) bei der subtraktiven Fräs- und Drehbearbeitung sowie bei der Fertigbearbeitung mit engen Toleranzen verhalten.
Wichtigste Erkenntnis: Wenn reine Lichtdurchlässigkeit, glasähnliche Polierbarkeit und Formstabilität Ihre Hauptanforderungen sind, ist PMMA unübertroffen. Wenn Ihr Bauteil zyklischen mechanischen Stößen ausgesetzt ist, Schnappverbindungen erfordert oder eine höhere Bruchzähigkeit ohne Mikrorisse verlangt, ist PETG die überlegene technische Wahl.
Was sind PMMA und PETG?
In unserer täglichen CNC-Fräs- und Drehpraxis in unserem Werk in Dongguan machen transparente Polymerbauteile einen erheblichen Teil der Hardware für Flüssigkeitshandhabung, Optik und Diagnostik aus. Obwohl sowohl PMMA als auch PETG als transparente technische Thermoplaste dienen, bestimmt ihre zugrunde liegende chemische Morphologie ihr unterschiedliches Verhalten bei der Bearbeitung mit Hochgeschwindigkeits-Schneidwerkzeugen.
PMMA (Polymethylmethacrylat) ist allgemein unter Handelsnamen wie Plexiglas, Perspex oder Lucite bekannt, was bestätigt, dass PMMA ist chemisch identisch mit Acryl. Es ist ein starrer, synthetischer Kunststoff, der aus Methylmethacrylat-Monomeren gewonnen wird. Er besitzt eine amorphe Molekularstruktur, die außergewöhnliche optische Klarheit, UV-Beständigkeit und Oberflächenhärte bietet, jedoch eine inhärente Sprödigkeit bei scharfen Stößen oder ungleichmäßiger mechanischer Spannung aufweist.
PETG (Polyethylenterephthalat-Glykol-modifiziert) ist ein Copolyester, der durch die Einführung von Cyclohexandimethanol (CHDM) in Standard-PET-Polymerketten entsteht. Diese Glykol-Modifikation verhindert die Kristallisation während der Extrusion und Bearbeitung und eliminiert interne Trübungen, während die für Polyester typische duktile Flexibilität, Zähigkeit und chemische Beständigkeit erhalten bleiben. Obwohl PETG hauptsächlich aus dem Thermoformen und 3D-Druck bekannt ist, werden dickwandige extrudierte und gegossene PETG-Blöcke häufig für robuste Industriekomponenten bearbeitet.
Vergleich der optischen Klarheit
Wenn ein Maschinenbauingenieur einen „klaren“ Kunststoff spezifiziert, können optische Kriterien alles von einer einfachen Flüssigkeitsinspektion bis zur Laser-Transmissionskollimation bedeuten. Die Unterschiede in Transmission und Oberflächenstreuung zwischen PMMA und PETG sind gravierend:
Transmission in Glasqualität
PMMA überträgt bis zu 92 % des sichtbaren Lichts und übertrifft damit herkömmliches Kalk-Natron-Glas (~90 %). Sein Brechungsindex (1,49) und die minimale Trübung (<0,5 %) machen es zum Maßstab für Lichtleiter, Linsen und Analyse-Kammern. Diamantbearbeitete und dampfpolierte PMMA-Komponenten erreichen eine nahezu makellose Transparenz.
Transluzente Funktionalität
PETG überträgt etwa 88 % bis 90 % des sichtbaren Lichts. Während es in dünnen Querschnitten transparent ist, weisen dick bearbeitete Blöcke oft einen leichten blaugrauen Farbton und eine höhere interne Trübung (1,0 % bis 2,5 %) auf. Es lässt sich nicht so effektiv wie PMMA auf diamantähnliche optische Perfektion polieren.
Wenn nach dem CNC-Fräsen eine optische Politur der Oberfläche erforderlich ist, reagiert PMMA hervorragend auf Diamant-Fliegenschneiden, Flammpolieren und manuelles Polieren mit Aluminiumoxid-Verbindungen. PETG neigt aufgrund seiner niedrigeren Glasübergangstemperatur dazu, unter Reibung durch Polierscheiben zu schmieren, was eine echte optische Klarheit nach der Bearbeitung erschwert.
Mechanische Eigenschaften: Festigkeit, Schlagzähigkeit und Haltbarkeit
Der Kompromiss zwischen PMMA und PETG spiegelt das klassische technische Gleichgewicht zwischen Steifigkeit und Duktilität wider. PMMA bietet einen hohen Zug- und Biegemodul, versagt jedoch katastrophal bei Rissausbreitung oder lokalisierten Stößen. Umgekehrt absorbiert PETG Energie durch plastische Verformung, bevor es zum endgültigen Bruch kommt.
| Eigenschaft (Typische Nennwerte) | PMMA (Gussacryl) | PETG (Technische Qualität) | Polycarbonat (PC-Referenz) |
|---|---|---|---|
| Zugfestigkeit (Streckgrenze / Bruch) | 70 – 75 MPa | 48 – 53 MPa | 65 – 72 MPa |
| Biegemodul (Steifigkeit) | 3.100 – 3.300 MPa | 2.000 – 2.200 MPa | 2.300 – 2.400 MPa |
| Izod-Kerbschlagzähigkeit | 16 – 22 J/m (spröde) | 80 – 115 J/m (zäh) | 600 – 850 J/m (extrem) |
| Rockwell-Härte | M90 – M95 (kratzfest) | R105 – R115 (weicher) | M70 / R118 |
| Glasübergangstemperatur (Tg) | 105 °C | 80 °C | 145 °C |
| Lichtdurchlässigkeitsrate | 92% | 88% – 90% | 87% – 89% |
Ist PETG stärker als Polycarbonat?
Eine häufige Frage, die wir bei Projektprüfungen klären, ist, ob PETG Polycarbonat (PC) erreicht oder übertrifft. Die technische Antwort ist eindeutig: nein, PETG ist nicht stärker als Polycarbonat. Polycarbonat bietet Kerbschlagwerte von über 600 J/m – was es in kugelsicheren Barrieren und Hochgeschwindigkeits-Maschinengehäusen praktisch unzerbrechlich macht –, während PETG im Durchschnitt 80 bis 115 J/m erreicht. PETG ist jedoch etwa 4 bis 5 Mal schlagfester als PMMA und somit eine kostengünstige Zwischenlösung, die die Anfälligkeit von Acryl für Mikrorisse und Spannungsrisse vermeidet, ohne die hohen Rohmaterialkosten und die Reibungshitze bei der Bearbeitung von Polycarbonat in Kauf zu nehmen.
Bearbeitbarkeit für CNC- und Präzisionsteile
Die Bearbeitung transparenter Kunststoffe erfordert ein strenges thermisches und Span-Management. Im Gegensatz zu Metallen, die Wärme über dicke Späne ableiten, haben Thermoplaste eine geringe Wärmeleitfähigkeit. Eingeschlossene Schnittwärme führt schnell zu lokaler Erweichung, Schmieren oder inneren Spannungen, die zu verzögerter Mikrorissbildung führen.
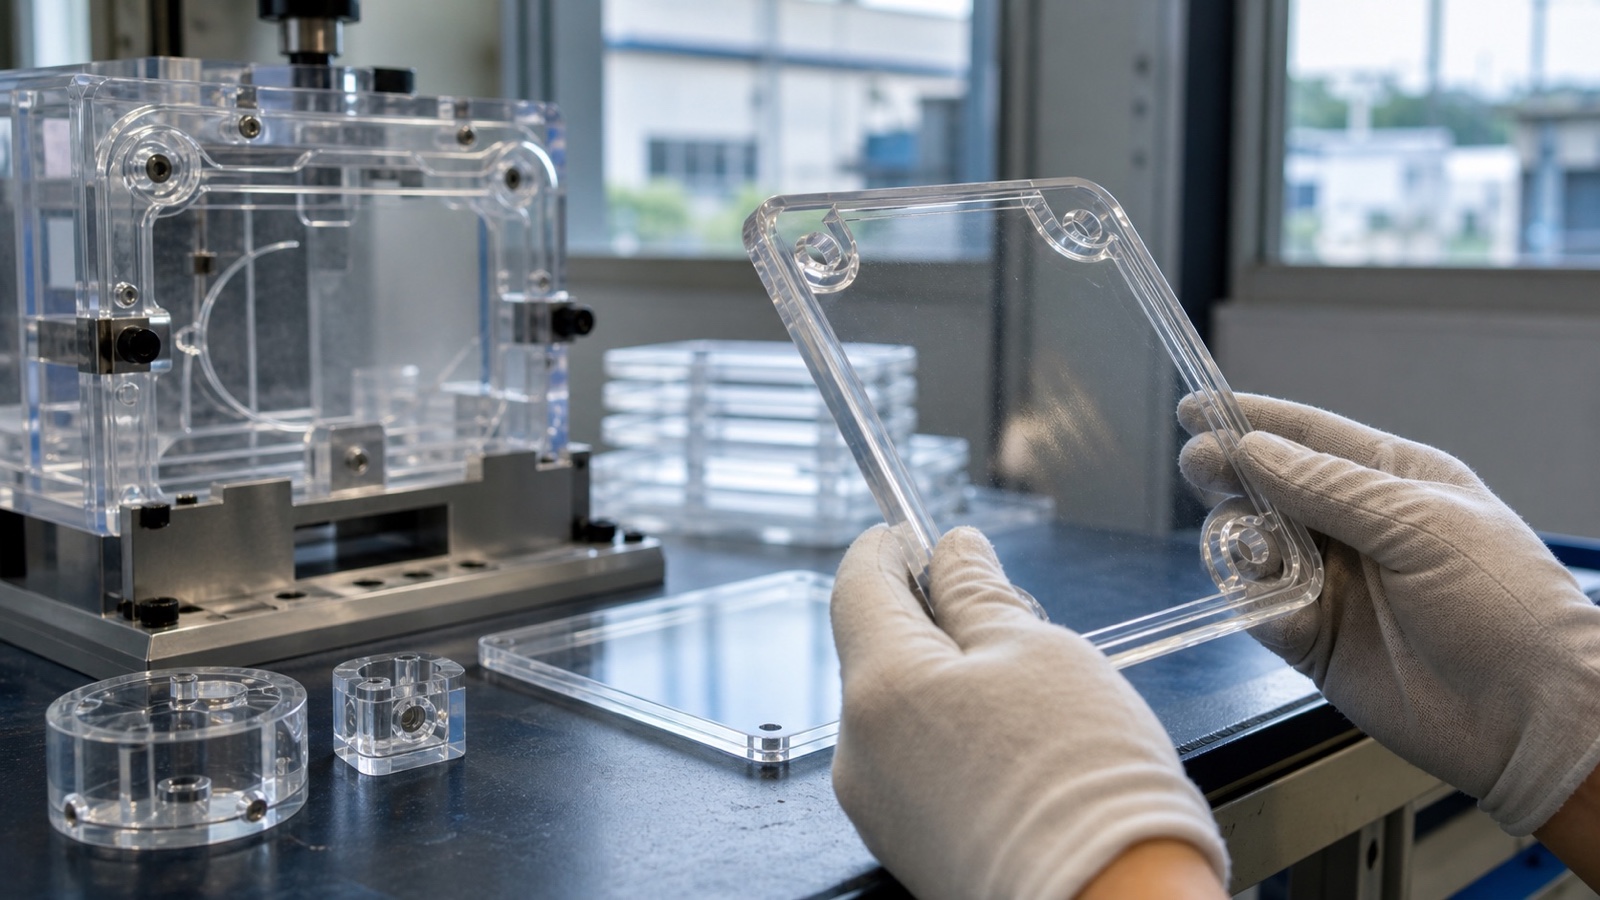
So verhalten sich beide Kunststoffe auf 3-Achs- und 5-Achs-CNC-Fräsmaschinen in unserem Werk in Dongguan:
PMMA-Spanbildung & Kantenintegrität
PMMA erzeugt knackige, spröde Späne. Da es bei Verwendung scharfer, polierter Einschneider-Hartmetallwerkzeuge (O-Flute) nicht leicht schmiert, ergibt es glatte, ratterfreie Kantenoberflächen. Aggressiver Werkzeugeintritt, stumpfe Bohrer oder übermäßige Spannkräfte können jedoch zu plötzlichem Ausbrechen an Durchgangslöchern oder scharfen Innenecken führen.
PETG-Duktilität & Spanabfuhr
PETG erzeugt eher duktile, kontinuierliche Bandspäne als spröde Flocken. Wenn die Spindeldrehzahl zu hoch oder der Vorschub zu konservativ ist, wickeln sich die Späne um den Fräserkörper und erzeugen Reibungshitze, die den Kunststoff wieder an der bearbeiteten Seitenwand schmelzen lässt. Ein konstanter Kaltluftstrahl oder entionisierte Luftströme sind beim Fräsen tiefer Taschen entscheidend.
Bohren, Gewindeschneiden und Eindrehen
Das Schneiden von Gewinden in PMMA birgt ein hohes Risiko für Spannungskonzentrationen und anschließende Rissausbreitung im Laufe der Zeit. Wir empfehlen in der Regel Gewindeeinsätze aus Messing oder Edelstahl oder großzügige Gewindefreistiche. PETG ist beim direkten Gewindeschneiden weitaus verzeihender; seine duktile Matrix widersteht den Ringspannungen, die durch das Anziehen metrischer und zölliger Befestigungselemente entstehen.
Standard-wasserlösliche Erdöl-Kühlschmierstoffe und lösungsmittelhaltige Flüssigkeiten dürfen niemals mit belastetem PMMA in Kontakt kommen, da sie sofort chemische Spannungsrisse auslösen. Bei PlasticCNCPro verwenden wir saubere Druckluftdüsen, Vortex-Kaltluftpistolen oder spezielle alkoholfreie synthetische Nebel, die speziell für transparente optische Polymere kalibriert sind.
Ist Acryl besser als PETG für bearbeitete Teile?
Kein Material ist universell „besser“; die Überlegenheit wird vollständig durch Ihr mechanisches Lastprofil, die optische Schwelle und die Umgebungsbelastung bestimmt.
Wenn PMMA (Acryl) gewinnt Optische Priorität
- ✓ Überlegenes optisches Finish: Kann diamantgeschliffen und dampfpoliert werden für 100 % optische Klarheit.
- ✓ Oberflächenhärte: Viel höhere Kratz- und Abriebfestigkeit als PETG (Rockwell M95 gegenüber weicheren Copolyestern).
- ✓ UV- & Witterungsbeständigkeit: Natürlich stabil unter Sonnenlicht im Freien ohne Vergilbung oder Abbau über 10+ Jahre.
- × Anfälligkeit: Sehr kerbempfindlich; neigt zu katastrophalem Brechen bei Stoßbelastung.
Wenn PETG gewinnt Zähigkeitspriorität
- ✓ Hohe Schlagzähigkeit: 4- bis 5-fache Schlagfestigkeit von PMMA; absorbiert starke physische Vibrationen.
- ✓ Chemische Duktilität: Widersteht Desinfektionsmitteln, schwachen Säuren und Sterilisationswaschungen besser als Acryl.
- ✓ Befestigungs-Integrität: Direkte Gewindeverschraubungen und Schnappverbindungen können ohne plötzlichen Sprödbruch bearbeitet werden.
- × Anfälligkeit: Zerkratzt leicht; niedrigere Gebrauchstemperaturgrenze (~65–70 °C dauerhaft).
Häufige Anwendungen für bearbeitete PMMA- und PETG-Teile
Bei unserer Arbeit zur Unterstützung globaler OEMs in der medizinischen Diagnostik, Halbleitermontage und Robotik fertigen wir kundenspezifische klare Kunststoffkomponenten, die auf unterschiedliche Betriebsumgebungen zugeschnitten sind:
PMMA-Anwendungen
- • Mikrofluidische Diagnosechips & Verteilerblöcke
- • Optische Prismen, Lichtleiter und Kollimatorgehäuse
- • Sichtfenster für analytische Instrumente
- • Hochwertige Frontblenden für elektronische Displays
- • Architektonische und sehr haltbare Außenbeschilderung
PETG-Anwendungen
- • Sichtschutz & Sicherheitsleitbleche für Industriemaschinen
- • Inspektionsschutz für Förderbänder in der Lebensmittelverarbeitung (FDA-konform)
- • Vorrichtungen und Probennester für pharmazeutische Verpackungen
- • Abdeckungen für Roboter-Endeffektoren, die versehentlichem Herunterfallen ausgesetzt sind
- • Abdeckungen für chemische Labore
Framework zur Materialauswahl
Bevor Sie Ihre 2D-Konstruktionszeichnungen und 3D-CAD-Modelle für die Produktion freigeben, wenden Sie diesen praktischen Entscheidungsbaum an:
Müssen Laserübertragung, Spektrophotometrie oder verzerrungsfreie Vergrößerung durch das Bauteil erfolgen? Wenn ja, PMMA spezifizieren.
Wird das Montagepersonal direkt durch den Kunststoff schrauben, ohne drehmomentbegrenzende Hülsen zu verwenden, oder wird das Teil Vibrationen ausgesetzt sein? Wenn ja, PETG spezifizieren um Rissausbreitung zu verhindern.
Sind häufige Waschzyklen mit Isopropylalkohol, starken Reinigungsmitteln oder Sterilisatoren erforderlich? PETG bietet eine breitere Beständigkeit gegenüber gängigen Lösungsmitteln; PMMA bekommt bei Kontakt mit Alkoholen und Estern schnell Spannungsrisse.
Ein Dauerbetrieb über 70 °C führt bei PETG zu Verformungen (Tg ~80 °C). PMMA arbeitet sicher bis etwa 85–90 °C (Tg ~105 °C). Für einen Dauerbetrieb über 110 °C sollten Sie auf Polycarbonat oder Polysulfon (PSU) umsteigen.
Häufig gestellte Fragen
Direkte technische Antworten auf häufige Fragen zur Bearbeitung von klaren Kunststoffen.
Was ist der beste Kunststoff für die Bearbeitung?
Unter allen technischen Thermoplasten gilt POM (Acetal/Delrin) aufgrund seiner hervorragenden Dimensionsstabilität, geringen inneren Spannungen und sauberen Spanbildung weithin als der beste Kunststoff für die präzise CNC-Bearbeitung. Wenn jedoch Klarheit oder optische Transparenz erforderlich ist, ist PMMA der beste Kunststoff für die Bearbeitung, wenn Oberflächenpolitur und optische Klarheit oberste Priorität haben, während Polycarbonat der beste Kunststoff für extreme Schlagfestigkeit ist.
Ist Acryl besser als PETG?
Acryl ist besser als PETG für Anwendungen, die maximale Lichtdurchlässigkeit (92 %), Kratzfestigkeit der Oberfläche, UV-Stabilität und brillantes Flammen- oder Diamantpolieren erfordern. PETG ist jedoch besser als Acryl, wenn das bearbeitete Teil Schlagzähigkeit, Schnappverbindungs-Resilienz, direktes Gewindeschneiden oder Beständigkeit gegen aggressive Waschchemikalien erfordert.
Ist PETG stärker als Polycarbonat?
Nein. Polycarbonat (PC) ist wesentlich stärker und zäher als PETG. Polycarbonat bietet eine Izod-Kerbschlagzähigkeit im Bereich von 600 bis 850 J/m und eine kontinuierliche Wärmeformbeständigkeit über 130 °C. Im Vergleich dazu bietet PETG etwa 80 bis 115 J/m Schlagfestigkeit und erweicht bei etwa 80 °C. PETG ist zäher als Acryl, aber nicht als Polycarbonat.
Sind Acryl und PMMA dasselbe?
Ja, Acryl und PMMA bezeichnen exakt dasselbe Material. PMMA ist die chemische Abkürzung für Polymethylmethacrylat, die Polymerfamilie, die weithin unter dem allgemeinen Namen Acryl oder unter registrierten Handelsnamen wie Plexiglas, Lucite und Perspex bekannt ist.
Präzisionsbearbeitungs-Support bei PlasticCNCPro
Mit Sitz in Dongguan, China, sind wir exklusiv auf das präzise CNC-Fräsen, Drehen, Bohren und Gewindeschneiden von technischen Kunststoffen spezialisiert. Egal, ob Sie schnelle Prototypen oder Produktionschargen von optischen PMMA-Verteilern, robusten PETG-Maschinenabdeckungen oder leistungsstarken PEEK-Komponenten benötigen, unser Ingenieurteam prüft Ihre Zeichnungen, Toleranzen und Montagegruppen, um eine konsistente Fertigungsausführung sicherzustellen.
Bereit zur Bearbeitung Ihrer klaren Kunststoffkomponenten?
Senden Sie uns Ihre 2D-Zeichnungen, 3D-CAD-Dateien (STEP/IGES) und Materialspezifikationen. Unser Ingenieurteam bei PlasticCNCPro wird Toleranzen überprüfen, optische und strukturelle Anforderungen bewerten und ein detailliertes Angebot sowie eine DFM-Bewertung erstellen.