
Leitfaden für technische Werkstoffe
PAI vs. PEI Dichte: Leitfaden zum Vergleich von Gewicht und Leistung
Wir vergleichen die Dichte, das Bauteilgewicht, die Festigkeit, die Hitzebeständigkeit, das Verschleißverhalten, die chemische Beständigkeit, die Zerspanbarkeit und den Gesamtwert von PAI und PEI, damit Ingenieure den richtigen Hochleistungsthermoplast für anspruchsvolle Anwendungen auswählen können.
Einführung
PAI (Polyamid-Imid) und PEI (Polyetherimid) sind erstklassige technische Thermoplaste, die dort eingesetzt werden, wo herkömmliche Kunststoffe nicht genügend Hitzebeständigkeit, Dimensionsstabilität, Festigkeit oder chemische Beständigkeit bieten. Beide sind amorphe Hochleistungspolymere, die jedoch nicht in jedem Design austauschbar sind.
Für Konstrukteure in der Luft- und Raumfahrt, Automobilindustrie, Halbleitertechnik, Medizintechnik, Fluidtechnik und im Anlagenbau ist die Dichte mehr als nur ein Tabellenwert. Ein Unterschied von etwa 0,1 bis 0,2 g/cm³ beeinflusst das Gewicht jedes gefrästen oder geformten Bauteils. Diese Änderung muss zusammen mit Festigkeit, Steifigkeit, Temperatur, Reibung, Feuchtigkeit, Toleranzen und Herstellungskosten berücksichtigt werden.
Die praktische Frage lautet nicht einfach: „Welches Polymer ist stärker?“, sondern: „Welches Material liefert die erforderliche Leistung bei akzeptabler Masse, Herstellbarkeit, Lebensdauer und Gesamtkosten?“
In diesem Leitfaden erläutern wir den Unterschied zwischen der PAI- und PEI-Dichte und stellen den Bezug zu realen technischen Entscheidungen her. Bei PlasticCNCPro wenden wir diesen anwendungsorientierten Ansatz an, wenn wir Zeichnungen, Muster, Toleranzen und Materialanforderungen für kundenspezifische Kunststoffteile prüfen.
Verständnis der Materialdichte: PAI vs. PEI
Die Dichte ist die Masse pro Volumeneinheit. Bei einem Bauteil mit gleicher Geometrie führt ein Polymer mit höherer Dichte zu einem schwereren Teil. Typische veröffentlichte Werte für ungefüllte Standardtypen liegen bei etwa 1,40–1,45 g/cm³ für PAI und 1,27–1,30 g/cm³ für PEI.
| Materialzustand | Typische Dichte | Ungefähre Dichte in kg/m³ | Gewichtsauswirkung |
|---|---|---|---|
| Neat PAI | 1,40–1,45 g/cm³ | 1.400–1.450 kg/m³ | Höhere Masse bei identischer Geometrie |
| Neat PEI | 1,27–1,30 g/cm³ | 1.270–1.300 kg/m³ | Geringere Masse bei identischer Geometrie |
| Gefülltes PAI oder PEI | Typabhängig | Typabhängig | Verstärkungen können die Dichte signifikant erhöhen |
Wie die Dichte das Bauteilgewicht verändert
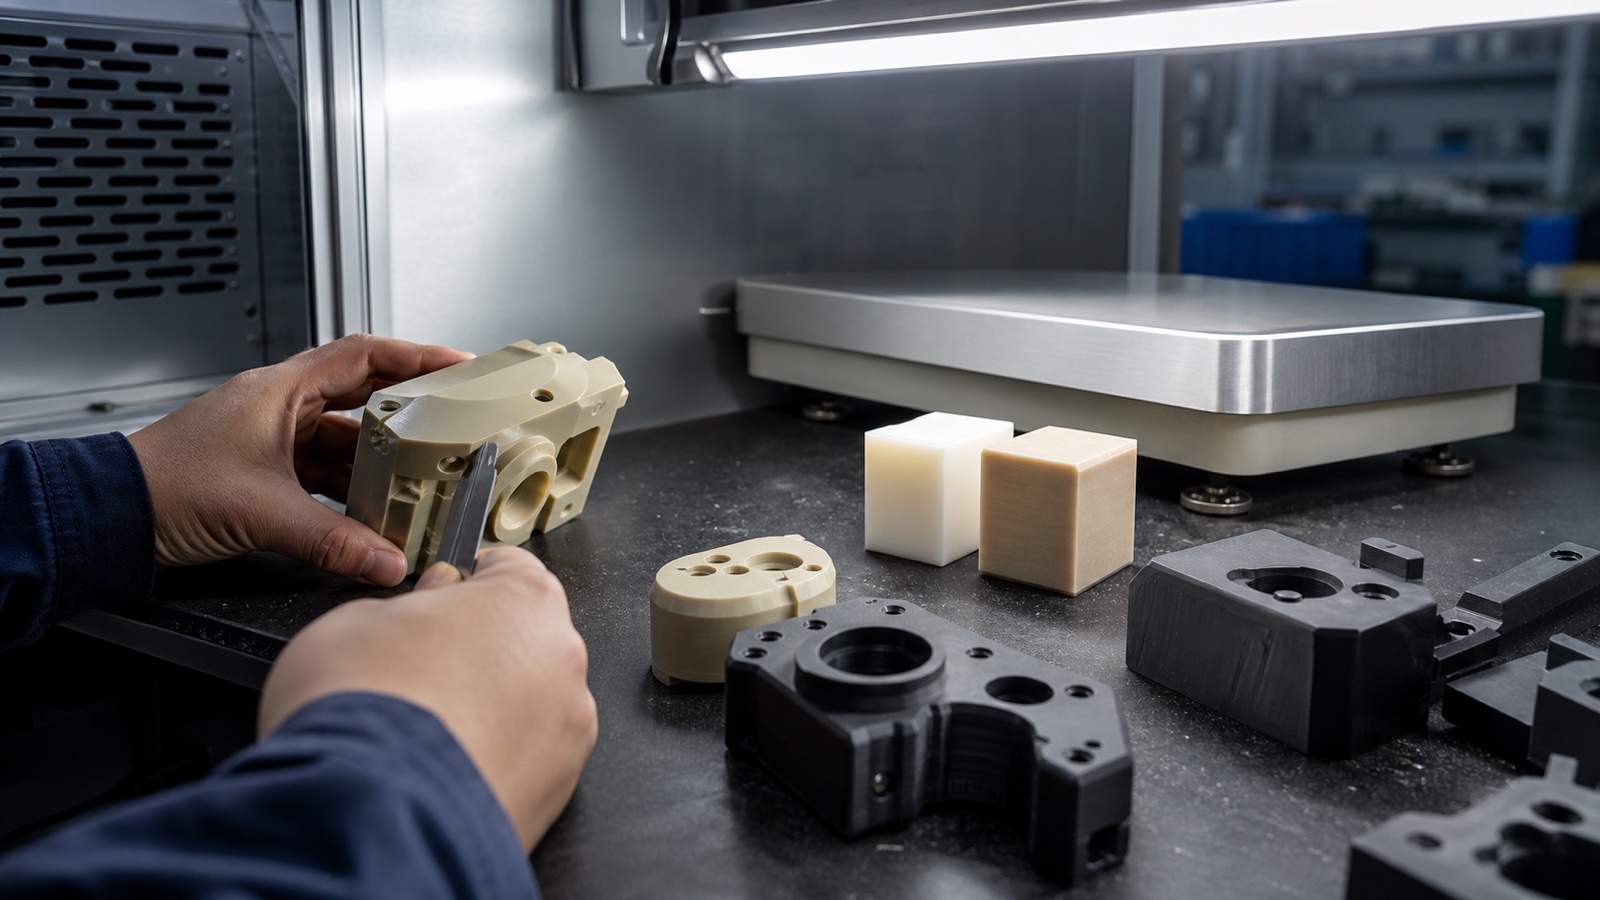
Für ein 100 cm³ Bauteil würde ungefülltes PAI typischerweise etwa 140–145 g wiegen, während ungefülltes PEI etwa 127–130 g wiegen würde. Der Unterschied beträgt für dieses kleine Volumen etwa 10–18 g. In einer großen Baugruppe oder dort, wo viele Halterungen, Isolatoren, Führungen, Buchsen oder Abdeckungen verwendet werden, kann dieser Unterschied bedeutsam werden.
Eine geringere Dichte bedeutet jedoch nicht automatisch ein geringeres Systemgewicht. Wenn PEI dickere Wände, zusätzliche Rippen oder einen größeren Querschnitt erfordert, um dieselbe Lastanforderung zu erfüllen, ist das fertige PEI-Bauteil möglicherweise nicht leichter als ein kleineres PAI-Bauteil. Wir vergleichen daher die Dichte mit der zulässigen Spannung, Steifigkeit, Geometrie und dem Sicherheitsfaktor, anstatt die Dichte isoliert zu bewerten.
Ungefüllte vs. gefüllte Typen
Ein „ungefüllter“ Typ ist das Basispolymer ohne verstärkende Fasern oder wesentliche funktionale Füllstoffe. Glasfaser- und kohlenstofffaserverstärkte Typen haben im Allgemeinen eine höhere Dichte als das ungefüllte Harz. Sie können zudem einen höheren Modul, eine verbesserte Dimensionsstabilität, eine reduzierte thermische Ausdehnung oder ein verbessertes Verschleißverhalten bieten.
Glasgefüllte Typen
Glasverstärkung kann die Steifigkeit und Dimensionsstabilität erhöhen, verändert aber auch Dichte, Anisotropie, Oberflächenbeschaffenheit und Zerspanungsverhalten. Die Faserausrichtung kann bei Formteilen eine Rolle spielen.
Kohlenstoffgefüllte Typen
Kohlenstoffverstärkung kann die Steifigkeit, das thermische Verhalten und manchmal das Verschleißverhalten verbessern. Sie kann auch elektrische Eigenschaften und den Werkzeugverschleiß beeinflussen, daher muss der exakte Typ vor der Produktion bestätigt werden.
Designprüfung
Geben Sie immer den genauen Harztyp auf der Zeichnung oder in der Einkaufsspezifikation an. „PAI“ und „PEI“ bezeichnen Polymerfamilien, keinen universellen Dichte- oder Leistungswert.
Vergleich von mechanischer Festigkeit und Steifigkeit
PAI wird im Allgemeinen ausgewählt, wenn die Designpriorität auf maximaler Festigkeit, Steifigkeit, Druckfestigkeit und Widerstandsfähigkeit gegen Verformung unter hohen Lasten liegt. Seine hohe mechanische Leistung macht es geeignet für Strukturteile, Präzisionsverschleißteile und tragende Elemente, die ihre Geometrie über die Zeit beibehalten müssen.
PEI bietet ein starkes Verhältnis von Festigkeit zu Gewicht und ist oft leichter zu rechtfertigen, wenn das Teil eine hohe allgemeine technische Leistung ohne die volle Kapazität oder die Kosten von PAI benötigt. Es bietet gute Steifigkeit, nützliche Zähigkeit und hohe Schlagzähigkeit für viele Industrie- und Geräteanwendungen.
| Designaspekt | PAI-Tendenz | PEI-Tendenz |
|---|---|---|
| Tragfähigkeit | Meist die stärkere Wahl für hohe Lasten und anhaltende mechanische Beanspruchung | Starke Allround-Leistung für viele technische Teile |
| Steifigkeit und Modul | Typischerweise höher, besonders bei anspruchsvollen strukturellen Anwendungen | Hohe Steifigkeit mit dem Vorteil einer geringeren Dichte |
| Schlagverhalten | Stark und langlebig, mit zu bewertenden Typ- und Temperatureinflüssen | Gute Balance zwischen Festigkeit und Schlagzähigkeit |
| Dimensionale Lastaufnahme | Exzellent, wenn Temperatur und Last besonders hoch sind | Sehr nützlich für stabile Industrie- und Geräteteile |
Für eine strukturelle Halterung, Klemme, Stütze oder einen Präzisionsträger untersuchen wir den tatsächlichen Kraftverlauf, die freie Spannweite, Befestigungslasten, Kriechverhalten und Betriebstemperatur. Ein Design aus PEI mit geringerer Dichte mag attraktiv sein, aber PAI kann einen kleineren Querschnitt ermöglichen oder einen größeren Spielraum gegen Verformung bieten. Die richtige Entscheidung hängt von der vollständigen Geometrie und dem Belastungszustand ab.
Thermische Leistung und Hitzebeständigkeit
Die thermische Leistung ist einer der deutlichsten Unterschiede zwischen diesen Polymerfamilien. Beide sind für den Einsatz bei erhöhten Temperaturen ausgelegt, aber PAI behält seine mechanische Integrität im Allgemeinen bei höheren thermischen Extremen als PEI bei. Dies ist wichtig, wenn ein Teil kontinuierlich belastet wird, wiederholten Hitzezyklen ausgesetzt ist oder sich in der Nähe eines Hochtemperaturprozesses befindet.
PAI-Temperaturprofil
Strukturelles Vertrauen bei höheren Temperaturen
PAI wird häufig für Anwendungen gewählt, bei denen Festigkeit, Steifigkeit und Verschleißfestigkeit bei hohen Temperaturen zuverlässig bleiben müssen. Es ist besonders attraktiv, wenn thermische und mechanische Belastungen zusammen auftreten.
PEI-Temperaturprofil
Hochtemperaturfähigkeit mit geringerer Materialbelastung
PEI bietet eine hohe Glasübergangstemperatur und eine starke thermische Stabilität für viele Industrie-, Elektro-, Medizin- und Transportanwendungen. Es reicht oft aus, wenn der thermische Rahmen anspruchsvoll ist, aber nicht an der oberen Grenze der PAI-Fähigkeiten liegt.
Tg, Dauergebrauchstemperatur und reale Einsatzbedingungen
Die Glasübergangstemperatur (Tg) gibt den Temperaturbereich an, in dem ein amorphes Polymer von einem relativ starren, glasartigen Zustand in einen eher gummiartigen Zustand übergeht. Sie ist nützlich, aber keine vollständige Bewertung der Gebrauchstemperatur. Dauergebrauchstemperatur, anhaltende Spannung, Zyklusdauer, Atmosphäre und Bauteilgeometrie beeinflussen ebenfalls die Leistung.
Ein Bauteil kann oberhalb seiner nominalen Tg intakt bleiben, während es unter Last an Steifigkeit oder Maßhaltigkeit verliert. Aus diesem Grund empfehlen wir, das Datenblatt für den exakten Typ zu prüfen und die Temperatur zu vergleichen, bei der das Teil seine Designlast tragen muss – nicht nur den Tg-Wert.
Thermische Designregel
Wenn Hitze mit Druck, Gleiten, Vibration oder einer engen Maßtoleranz kombiniert wird, ziehen Sie bei der Auswahl zwischen PAI und PEI die Arbeitstemperatur und die Last gemeinsam in Betracht.
Tribologische Eigenschaften und Verschleißfestigkeit
Tribologie befasst sich mit Reibung, Schmierung, Verschleiß und der Interaktion zwischen beweglichen Oberflächen. PAI ist bekannt für seine starke Verschleißfestigkeit und nützliche selbstschmierende Eigenschaften, insbesondere bei Typen, die für Lager, Dichtungen, Anlaufscheiben, Führungen und Gleitanwendungen entwickelt wurden.
Dies macht PAI zu einem starken Kandidaten für reibungsintensive Teile, die mit begrenzter Schmierung, erhöhten Temperaturen, hohem Kontaktdruck oder häufiger Bewegung arbeiten müssen. Es kann für Präzisionsbuchsen, Verschleißringe, Rollen, Lagerhalterungen und andere Komponenten verwendet werden, bei denen der Austausch eines verschlissenen Teils schwierig oder teuer ist.
PEI kann ausreichen, wenn Kontaktlasten, Gleitgeschwindigkeit, Temperatur und Arbeitszyklus moderat sind. Es kann eine praktische Wahl für Führungen, Isolatoren, Vorrichtungen, Gehäuse und Komponenten mit geringem bis mittlerem Verschleiß sein, sollte aber nicht automatisch einen speziellen PAI-Verschleißtyp bei schwerer Reibungsbeanspruchung ersetzen.
| Anwendungsfrage | Bevorzugter Startpunkt | Was zu überprüfen ist |
|---|---|---|
| Kontinuierliches Gleiten unter Last? | PAI, insbesondere ein geeigneter Verschleißtyp | Gegenlauffläche, Druck, Geschwindigkeit, Temperatur, Schmierung und Verschleißrate |
| Gelegentliche Bewegung oder Kontakt? | PEI kann ausreichen | Schlag, Reibungskoeffizient, Oberflächenbeschaffenheit und Arbeitszyklus |
| Wartungsarmes Lager- oder Verschleißteil? | PAI ist oft die sicherere Wahl | Exakte Typendaten und Anwendungstests |
Chemische Beständigkeit und Umweltstabilität
PAI und PEI bieten beide eine starke Beständigkeit gegenüber vielen industriellen Umgebungen, aber „chemisch beständig“ bedeutet nicht resistent gegen jede Chemikalie bei jedem Temperatur- und Spannungsniveau. Lösungsmittelkonzentration, Expositionszeit, Temperatur, Druck, Oberflächenzustand und verbleibende Bearbeitungsspannungen können das Ergebnis verändern.
PEI wird in Elektro-, Labor-, Medizin-, Automobil- und Geräteanwendungen geschätzt, wo Dimensionsstabilität und Beständigkeit gegenüber vielen Chemikalien erforderlich sind. PAI ist ebenfalls für raue Bedingungen geeignet und kann einen Vorteil bieten, wenn chemische Einwirkung mit Hitze, Last oder Verschleiß kombiniert wird.
Feuchtigkeit, Lösungsmittel und langfristige Dimensionsstabilität
Keines der Materialien sollte allein aufgrund einer allgemeinen Kompatibilitätstabelle zugelassen werden. Feuchtigkeitsaufnahme, thermische Zyklen, Reinigungsmittel, aggressive Lösungsmittel sowie Sterilisations- oder Prozessbedingungen können Abmessungen und mechanische Eigenschaften beeinflussen. Für Präzisionsteile empfehlen wir, sowohl die chemische Kompatibilität als auch die über die gesamte Lebensdauer zu erwartende Maßänderung zu prüfen.
Eine praktische Umweltbewertung
-
1
Listen Sie jede Exposition auf
Beziehen Sie Prozessflüssigkeiten, Reinigungschemikalien, Öle, Kraftstoffe, Gase, Luftfeuchtigkeit und gelegentliches Verschütten ein.
-
2
Fügen Sie Temperatur und Belastung hinzu
Bewerten Sie die Chemikalie, während das Bauteil belastet ist und sich auf seiner tatsächlichen Betriebstemperatur befindet.
-
3
Bestätigen Sie mit dem Lieferanten
Verwenden Sie typenspezifische Kompatibilitätsdaten oder einen repräsentativen Tauch- und Belastungstest, wenn ein Ausfall kostspielig ist.
Zerspanbarkeit und Fertigungsaspekte
Sowohl PAI als auch PEI können durch Spritzguss oder CNC-Zerspanung hergestellt werden, aber das beste Verfahren hängt von Volumen, Geometrie, Toleranz, Werkzeuginvestition und dem Bedarf an Designänderungen ab. CNC-Zerspanung ist oft nützlich für Prototypen, Ersatzteile, komplexe Geometrien und Kleinserien, bevor in eine Form investiert wird.
PAI kann aufgrund seiner Härte, Festigkeit, thermischen Empfindlichkeit und der Gefahr von Maßveränderungen bei mangelnder Wärmekontrolle schwierig zu zerspanen sein. Werkzeugwahl, scharfe Schneiden, stabile Werkstückspannung, geeignete Vorschübe und Geschwindigkeiten sowie eine effektive Spanabfuhr sind wichtig. Gefüllte Typen können zusätzliche Aspekte beim Werkzeugverschleiß mit sich bringen.
PEI ist im Allgemeinen einfacher zu fertigen als PAI, erfordert aber dennoch eine disziplinierte Bearbeitungspraxis. Mangelhafte Wärmekontrolle, übermäßiges Spannen oder ungeeignete Werkzeuge können Grate, Spannungen, Maßabweichungen oder eine schlechte Oberflächenqualität verursachen. Wir prüfen dünne Wände, tiefe Taschen, kleine Löcher, Gewinde und Toleranzzonen, bevor wir ein kundenspezifisches Teil anbieten.
Hinweis zur CNC-Zerspanung
Bei Hochleistungspolymeren sollten Materialtyp und Bearbeitungsstrategie als eine einzige technische Entscheidung behandelt werden. Ein starkes Harz kann die Anforderungen dennoch nicht erfüllen, wenn der Prozess Spannungen einführt oder die Maßhaltigkeit verliert.
Spritzguss versus CNC-Zerspanung
| Produktionssituation | Oft vorteilhaftes Verfahren | Reason |
|---|---|---|
| Prototyp oder kleine Charge | CNC-Zerspanung | Vermeidet Forminvestitionen und ermöglicht schnelle Designiterationen |
| Komplexe Festkörpergeometrie | CNC-Zerspanung kann praktisch sein | Geeignet, wenn die Geometrie bei kleinen Mengen schwierig oder unwirtschaftlich zu formen ist |
| Wiederholte Großserienproduktion | Spritzguss kann vorteilhaft werden | Werkzeugkosten können auf viele konsistente Teile verteilt werden |
Bei PlasticCNCPro unterstützen wir CNC-Fräsen, Drehen, Bohren, Gewindeschneiden, Nuten und komplexe kundenspezifische Bearbeitungen für PEI, PAI und andere technische Polymere. Bei der Überprüfung eines Projekts berücksichtigen wir nicht nur, ob ein Teil hergestellt werden kann, sondern ob es konsistent mit der erforderlichen Toleranz und Oberflächenqualität gefertigt werden kann.
Kosten- und Wertanalyse: Warum sind sie teuer?
PEI und PAI sind im Vergleich zu Standardkunststoffen teuer, da ihre Rohstoffsynthese komplexer ist, die Harzversorgung spezialisiert ist und ihre Herstellungsprozesse anspruchsvolle thermische und mechanische Leistungen erreichen müssen. Der Preis umfasst mehr als nur das Polymervolumen; er spiegelt kontrollierte Produktion, spezialisierte Typen, Verarbeitungsanforderungen und eine kleinere Lieferkette wider.
PAI kann einen zusätzlichen Aufpreis haben, wenn der Typ außergewöhnliche Festigkeit, Verschleißfestigkeit und Hochtemperaturfähigkeit bietet. PEI ist ebenfalls ein Premium-Polymer, aber seine geringere Dichte und breite Leistungsbilanz können es zu einer wirtschaftlicheren Wahl machen, wenn die Anwendung nicht die volle Kapazität von PAI benötigt.
Wann ist der Leistungsaufschlag sinnvoll?
Wir empfehlen, die Gesamtkosten statt nur den Harzpreis zu bewerten. Ein teureres Polymer kann die kostengünstigere technische Lösung sein, wenn es die Lebensdauer verlängert, häufigen Austausch verhindert, die Schmierung reduziert, ein kleineres Teil ermöglicht oder einen Ausfall in einer schwer zugänglichen Maschine vermeidet.
Beginnen Sie mit dem Ausfallrisiko
Identifizieren Sie, ob das aktuelle Anliegen Last, Hitze, Verschleiß, Chemikalien, Feuchtigkeit, Maßabweichungen oder elektrische Leistung ist.
Vergleichen Sie die kompletten Teilkosten
Beziehen Sie Bearbeitungszeit, Ausschussrisiko, Inspektion, Montageänderungen, Wartung, Ausfallzeiten und Austauschhäufigkeit ein.
Wählen Sie das kostengünstigste Material, das besteht
Wenn PEI die tatsächlichen Anforderungen erfüllt, bieten seine geringere Dichte und ausgewogene Leistung möglicherweise einen besseren Wert als PAI.
Häufig gestellte Fragen
Wie stark ist PEI-Kunststoff?
PEI ist ein hochfester technischer Thermoplast mit einem guten Verhältnis von Festigkeit zu Gewicht, guter Steifigkeit und nützlicher Schlagzähigkeit. Es ist für viele Struktur-, Elektro-, Labor-, Medizin-, Automobil- und Industriekomponenten geeignet. Die exakte Festigkeit hängt vom Typ, der Temperatur, der Feuchtigkeitseinwirkung, der Geometrie und davon ab, ob das Material verstärkt ist.
Was ist der dichteste Kunststoff?
Es gibt keine einfache Antwort, ohne zu definieren, ob wir ungefüllte Polymere, gefüllte Verbindungen oder Spezialmaterialien meinen. PAI und PEI sind im Vergleich zu vielen gängigen Kunststoffen relativ dicht, aber ihre Dichten bleiben im normalen Bereich für Hochleistungspolymere. PTFE und stark gefüllte oder mineralverstärkte Polymere können dichter sein, während Materialien wie Polypropylen und Polyethylen im Allgemeinen leichter sind.
Warum ist PEI-Kunststoff so teuer?
PEI erfordert eine spezialisierte Rohstoffsynthese, kontrollierte Produktion und Verarbeitung, um eine hohe thermische, mechanische, chemische und dimensionale Leistung zu liefern. Es hat auch eine kleinere Lieferkette als Standardkunststoffe. Bei gefrästen Teilen spiegeln die Kosten zusätzlich das hochwertige Rohmaterial, sorgfältige Verarbeitung, Inspektion und geringere Produktionsmengen wider.
Was ist die Dichte von PEI?
Standardmäßiges, ungefülltes PEI liegt typischerweise bei etwa 1,27–1,30 g/cm³, was etwa 1.270–1.300 kg/m³ entspricht. Der tatsächliche Wert hängt vom Hersteller und Typ ab. Glasfaser-, Kohlenstofffaser-, mineralische, antistatische, leitfähige, flammhemmende und verschleißmodifizierte Typen können unterschiedliche Dichten aufweisen.
Fazit: Auswahl des richtigen Materials für Ihre Anwendung
PAI und PEI sind beides Hochleistungsmaterialien, aber sie dienen unterschiedlichen Optimierungszielen. PAI ist im Allgemeinen der stärkere Startpunkt, wenn maximale Tragfähigkeit, Steifigkeit, strukturelle Integrität bei hohen Temperaturen und Verschleißfestigkeit die primären Anforderungen sind. Seine höhere Dichte und Materialkosten können gerechtfertigt sein, wenn Leistung und Lebensdauer kritisch sind.
PEI bietet eine Alternative mit geringerer Dichte und einer starken Balance aus mechanischer Leistung, Schlagzähigkeit, thermischer Kapazität, chemischer Stabilität und Fertigungspraktikabilität. Es ist oft der bessere Wert, wenn die Betriebsumgebung anspruchsvoll ist, aber nicht die höchste PAI-Fähigkeit erfordert.
Vor der Freigabe eines Designs empfehlen wir, den exakten Materialtyp, die Dichte, Temperaturgrenzen, mechanische Daten, Verschleißdaten, chemische Kompatibilität und Bearbeitungsanforderungen im Materialdatenblatt des Herstellers zu bestätigen. Überprüfen Sie für ein kundenspezifisches CNC-Teil auch Wandstärke, Toleranzen, Gewinde, Spannung, Oberflächenbeschaffenheit und Inspektionsanforderungen.
Unsere Empfehlung
Wählen Sie PAI für maximale Festigkeit und Verschleißleistung; wählen Sie PEI, wenn Sie hohe Leistung bei geringerer Dichte, breiter Kapazität und einem ausgewogeneren Kostenprofil benötigen. Wenn die Entscheidung eine kritische Baugruppe betrifft, teilen Sie uns die Anwendungsbedingungen mit, bevor Sie das Material festlegen.
Besprechen Sie Ihr Teil
Benötigen Sie Hilfe bei der Auswahl von PAI oder PEI für eine gefräste Komponente?
Senden Sie uns Ihre 2D-Zeichnung, Ihr 3D-Modell, Muster, Menge, Toleranz und Anwendungsdetails. Wir können die Materialwahl und den Fertigungsansatz für Prototypen, Kleinserien und wiederkehrende kundenspezifische Kunststoffteile prüfen.